

Vollformgießen (Lost-Foam-Verfahren)
Metall, auf eine in losem Sand vergrabene Schaumkopie gegossen
Beim Vollformgießen wird eine Schaumkopie des Teils in losem Sand vergraben und Metall direkt darauf gegossen. Das heiße Metall verdampft den Schaum und nimmt genau dessen Platz ein. Motorblöcke, Zylinderköpfe und Teile von Außenbordmotoren entstehen so, oft mit komplexen inneren Kanälen, für die der Sandguss viele Kerne bräuchte.
So funktioniert es
Eine Schaumkopie herstellen. Das Modell wird aus expandierten Polystyrolperlen geformt, demselben leichten Schaum wie bei einem Einwegbecher, oder bei Einzelstücken von Hand geschnitten. Schaumeingüsse werden angeklebt, und komplexe Teile lassen sich aus mehreren Schaumscheiben zusammenkleben.
Beschichten. Der Schaum wird in eine dünne feuerfeste (hitzebeständige) Beschichtung getaucht und getrocknet. Die Beschichtung hält Sand fern, lässt aber Gas durch.
In losem Sand vergraben. Der beschichtete Schaum kommt in einen Formkasten, und trockener Sand ohne Bindemittel wird darum geschüttet. Schütteln des Kastens auf einem Rütteltisch verdichtet den Sand in jeden Hohlraum.
Gießen. Geschmolzenes Metall wird auf den Schaumeinguss gegossen. Der Schaum schmilzt und wird kurz vor dem Metall zu Gas, und das Gas entweicht durch die Beschichtung in den Sand.
Den Sand ausschütten. Nach dem Abkühlen wird der Kasten gekippt; der lose Sand läuft weg und wird wiederverwendet. Das Gussstück wird herausgehoben und sein Einguss abgetrennt.
Wichtige Fakten
- Werkstoffe
- Meist Aluminiumlegierungen und Gusseisen; auch etwas Stahl und Kupferlegierungen
- Typische Teile
- Motorblöcke und Zylinderköpfe, Ansaugkrümmer, Gehäuse von Außenbordmotoren, Pumpen- und Ventilgehäuse, Kunstobjekte
- Bauteilgröße
- Von unter 1 kg bis zu mehreren hundert Kilogramm
- Präzision
- Etwa ±0,3 bis ±0,5 mm bei einem 100-mm-Merkmal
- Oberfläche
- Ra (mittlere Rauheit) etwa 2,5 bis 25 µm, oft mit einer schwachen Schaumperlenstruktur
- Geeignete Losgröße
- Hohe Stückzahlen mit geformtem Schaum; Einzelstücke mit von Hand geschnittenem Schaum
- Werkzeug- und Maschinenkosten
- Aluminiumformen für den Schaum kosten zehntausende Dollar; automatisierte Linien kosten Millionen
- Geschwindigkeit
- Das Abkühlen dauert Minuten bis eine Stunde; automatisierte Linien füllen etwa jede Minute einen Kasten
Stärken und Grenzen
Stärken
- Komplexe Formen und innere Kanäle ohne Kerne
- Keine Teilungsnaht, daher kein Grat
- Loser Sand ohne Bindemittel lässt sich leicht wiederverwenden
- Mehrere Teile lassen sich zu einem Gussstück vereinen
Grenzen
- Für jedes Teil wird ein neues Schaummodell verbrannt
- Zerbrechliche Schaummodelle sind leicht zu beschädigen
- Schaumrückstände können Fehler wie Falten oder Kohlenstoffspuren verursachen
- Das Formen von Schaummodellen braucht für die Serienfertigung teure Werkzeuge
Wo es eingesetzt wird
- AutomobilbauMotorblöcke, Zylinderköpfe, Kurbelwellen, Krümmer
- SchifffahrtBlöcke und Gehäuse von Außenbordmotoren
- Pumpen und VentilePumpengehäuse, Ventilgehäuse, Rohrverbindungsstücke
- MaschinenbauGetriebegehäuse, Halterungen
- Kunst und PrototypenbauEinzelne Skulpturen und Teile aus von Hand geschnitztem Schaum
So erkennen Sie es
- Ein schwaches Muster kleiner runder Dellen auf der Oberfläche, von den Schaumperlen hinterlassen.
- Nirgends eine Teilungsnaht am Teil.
- Klebelinien, wo Schaumscheiben verbunden wurden, manchmal als dünne Rippen sichtbar.
- Komplexe innere Kanäle in einem Stück, ohne Kernmarkenlöcher.
Im Vergleich mit
Ansehen
Heinrichs Made · Eine Einsteigerführung: Schaum schnitzen, in Sand vergraben, gießen, das Ergebnis
Brian J · Ein Guss in einer kleinen Werkstatt, vom Schaummodell zum fertigen Teil
FATA Aluminum · Eine Industrieanlage, die Motorblöcke im Vollformguss fertigt
Завод АКС, ЛВМ и ЛГМ технология литья · Eine automatisierte Linie: Formkästen, Sandverdichtung und Gießen
Echte Fotos ansehen
- Wikipedia: Vollformgießen — Verfahrensüberblick und Geschichte; wenige Fotos, nutzen Sie daher die Suche unten
- Fotosuche auf Wikimedia Commons
Merken
- Das Schaummodell wird nie entfernt: Das Metall verbrennt es.
- Loser, ungebundener Sand und keine Teilungsnaht machen die Form einfach.
- Ideal für komplexe einteilige Teile wie Motorblöcke.
Mehr in Gießen
Alle 100 Verfahren
 1.1ShortSandgussMetall wird in einen Hohlraum in verdichtetem Sand gegossen; der Sand wird anschließend weggebrochenLektion öffnen
 1.2Feinguss (Wachsausschmelzverfahren)Wachskopie mit Keramik überzogen, ausgeschmolzen, dann mit Metall gefülltLektion öffnen
 1.3KokillengussMetall, per Schwerkraft in eine wiederverwendbare Stahlform gegossenLektion öffnen
 1.4DruckgussMetall, mit hohem Druck in eine Stahlform geschossenLektion öffnen
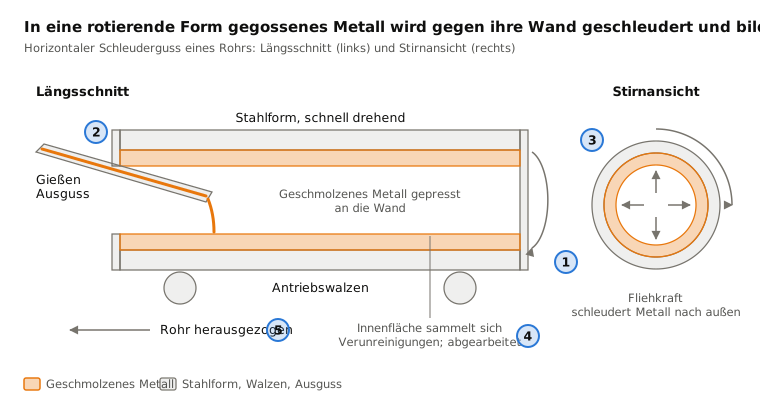
 1.5SchleudergussMetall, gegen die Wand einer rotierenden Form geschleudertLektion öffnen
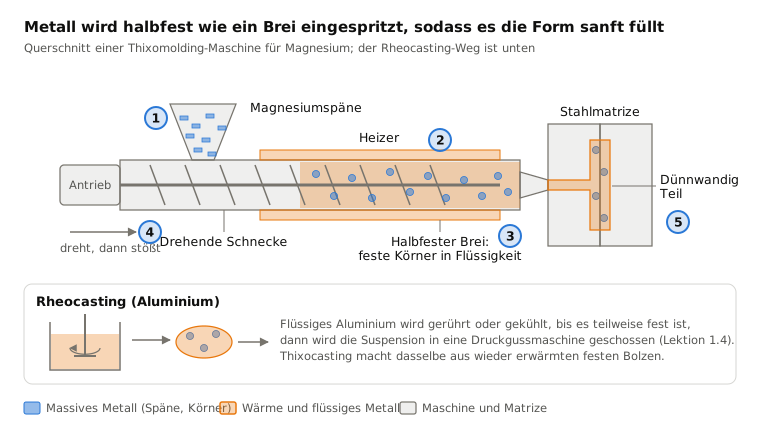
 1.7Halbfestes Gießen (Thixomolding und Rheocasting)Ein halbfester Metallbrei wird in eine Stahlform gespritztLektion öffnen
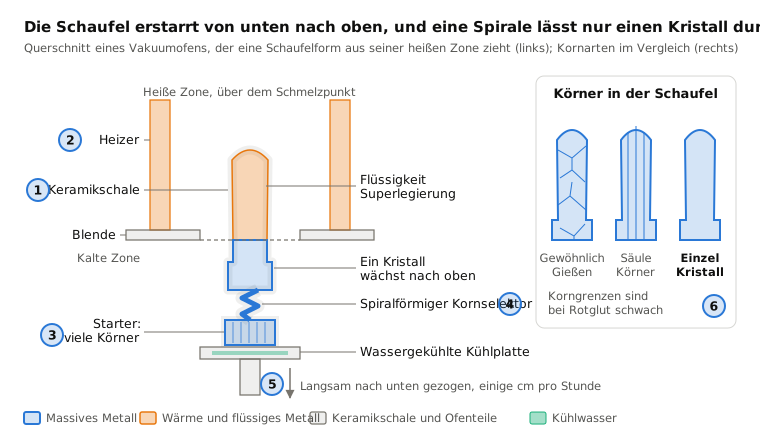
 1.8Einkristallguss (Turbinenschaufeln)Langsames Erstarren von einem Ende aus lässt das Teil als ein einziger Kristall wachsenLektion öffnen
Ausprobieren
Lassen Sie KI in Ihrem CAD arbeiten.
Modellieren Sie Bauteile, erstellen Sie Zeichnungen und automatisieren Sie Routinearbeit in Ihrer CAD-Software.