

Laminado manual y curado en autoclave
Capas de preimpregnado apiladas en un molde, ensacadas al vacío y curadas con calor y presión
El laminado construye una pieza a partir de láminas finas de tejido de fibra ya empapadas en resina, apiladas sobre un molde una lámina (capa) cada vez. La pila se sella en una bolsa de vacío y se cura con calor y presión en un autoclave (un horno presurizado). Así es como los revestimientos de ala de avión y los chasis de Fórmula 1 logran una resistencia muy alta con muy poco peso.
Cómo funciona
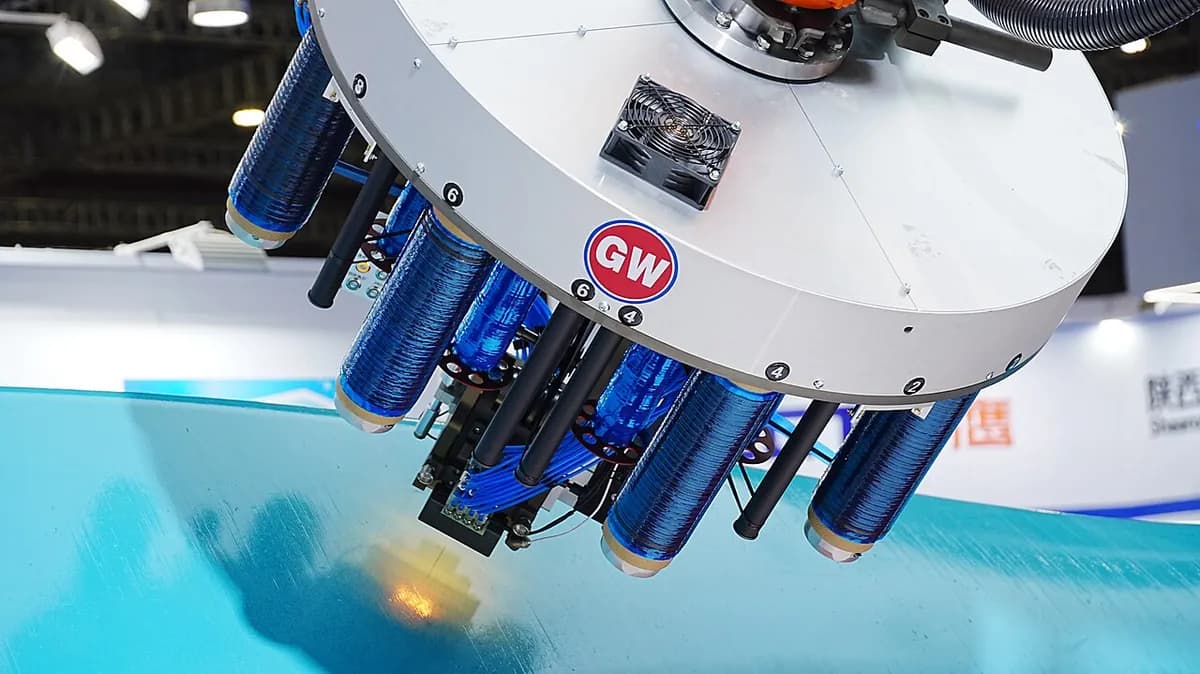
Corta y apila las capas. El preimpregnado (tejido o cinta de fibra ya empapado en resina parcialmente curada, mantenido congelado hasta su uso) se corta a medida y se apila en el molde. Las fibras de cada capa apuntan en una dirección planificada; los robots (colocación automática de fibra) laminan las piezas de avión más grandes.
Ensácalo y haz el vacío. Encima van un tejido desprendible (una tela que se arranca después), un tejido de respiración (un fieltro que deja circular el aire) y una película de bolsa de plástico. Una cinta de sellado adhesiva sella la bolsa al molde. Después una bomba extrae el aire, así que el aire exterior comprime la pila y el aire atrapado escapa.
Cura en el autoclave. El autoclave calienta la pieza, normalmente a 120–180 °C. El gas del interior se presuriza a unos 3–7 bar, de tres a siete veces la presión normal del aire, y comprime la bolsa. La resina se ablanda, fluye y moja las fibras, y luego cura (se reticula hasta formar un sólido duro) durante unas horas.
Desmoldea, recorta e inspecciona. Tras un enfriamiento lento, se retiran las capas de la bolsa y la pieza se separa del molde. Los bordes se recortan y se taladran los agujeros. Las piezas críticas se escanean con ultrasonidos en busca de huecos (burbujas atrapadas) o de capas que no llegaron a unirse.
Datos clave
- Materiales
- Preimpregnados de carbono, vidrio o aramida (una fibra sintética tenaz), sobre todo con resina epoxi; núcleos de nido de abeja o de espuma para paneles sándwich
- Piezas típicas
- Revestimientos de ala y cola, paneles de fuselaje, palas de helicóptero, chasis de Fórmula 1, paneles de satélite
- Tamaño de pieza
- Desde soportes del tamaño de la palma de la mano hasta revestimientos de ala de decenas de metros; limitado por el tamaño interior del autoclave
- Precisión
- Forma normalmente dentro de unos ±0,2–0,5 mm del molde; cada capa tiene unos 0,1–0,3 mm de espesor
- Acabado superficial
- Lado del molde liso y a menudo brillante (una copia del molde); lado de la bolsa ligeramente texturizado por el tejido desprendible
- Tamaño de lote adecuado
- De piezas únicas a unos pocos miles de piezas al año
- Coste de utillaje y máquina
- Moldes desde unos 1.000 dólares (piezas pequeñas) hasta 1 millón o más (grandes utillajes de avión); autoclaves de cientos de miles a muchos millones de dólares
- Velocidad
- El laminado lleva de horas a días por pieza; un ciclo de curado suele durar unas 3–8 horas, incluyendo calentamiento y enfriamiento
Ventajas y límites
Ventajas
- La mejor relación resistencia-peso de las vías habituales de composites
- Muy pocos huecos (normalmente por debajo de aproximadamente el 1–2 %) gracias a la presión
- Fibras colocadas exactamente donde van las cargas, capa a capa
- Calidad repetible y bien documentada, de confianza para la certificación aeronáutica
Límites
- Lento: horas de trabajo manual cualificado más horas de curado por pieza
- Caro: el preimpregnado debe almacenarse congelado y tiene una vida limitada; las bolsas y los tejidos se tiran
- El tamaño de la pieza está limitado por el autoclave, y los grandes autoclaves son caros de comprar y de usar
- Las piezas termoestables curadas no se pueden fundir, así que reciclarlas es difícil
Dónde se usa
- AeroespacialRevestimientos de ala y cola, paneles de fuselaje, flaps, palas de rotor de helicóptero
- EspacioEstructuras de satélites, reflectores de antenas, carenados de lanzadores
- Automovilismo deportivoChasis de Fórmula 1 (la célula de supervivencia del piloto), alerones, paneles de carrocería
- SuperdeportivosTechos de carbono, capós, piezas aerodinámicas, algunas cubas de chasis
- MedicinaTableros de mesas de rayos X (el carbono deja pasar los rayos X), pies protésicos
Cómo reconocerlo
- Una cara muy lisa, a menudo brillante (el lado del molde) y una cara ligeramente texturizada, marcada por el tejido desprendible.
- En las piezas estéticas, un damero tejido de carbono visible bajo la resina transparente.
- Finas capas apiladas en los bordes cortados, y bordes y agujeros mecanizados tras el curado.
- Cáscaras finas o paneles sándwich, a veces con el nido de abeja visible en un borde abierto.
Compáralo con
Míralo
PolyU IC · La idea básica del curado en autoclave, paso a paso
Pressure Equipment Academy · Toda la ruta del laminado a una pieza de avión curada
Matthieu Libeert (Mat's Prototyping) · Laminado de capas y ensacado al vacío, de cerca
Composites Central · Robots colocando cinta de fibra sobre grandes moldes de avión
Ver fotos reales
- Wikipedia: Preimpregnado — materiales preimpregnados, almacenamiento y curado en autoclave, con fotos
- Búsqueda de fotos en Wikimedia Commons
Recuerda
- Las capas de preimpregnado se apilan a mano o con robot, cada una con sus fibras apuntando en una dirección planificada.
- Una bolsa de vacío, y luego el calor y la presión del autoclave, expulsan el aire y endurecen la resina.
- Da las piezas más ligeras y resistentes, pero es lento y caro.
Más en Materiales compuestos
Los 100 procesos
 10.2Moldeo por transferencia de resina e infusiónFibra seca en un molde; resina líquida empujada (RTM) o aspirada por vacío (infusión)Abrir la lección
 10.3PultrusiónFibras estiradas a través de resina y de una matriz caliente, sin pararAbrir la lección
 10.4Bobinado de filamentoFibra empapada en resina enrollada sobre un mandril giratorioAbrir la lección
Pruébalo
Pon la IA a trabajar en tu CAD.
Modela piezas, genera planos y automatiza el trabajo repetitivo dentro de tu software CAD.