

Moleteado
Ruedas templadas imprimen un patrón de agarre en una pieza que gira
El moleteado imprime por laminación un patrón de diminutas crestas en la superficie de una pieza redonda para que tus dedos puedan agarrarla. Lo ves en las empuñaduras de barras de pesas, los tornillos de mariposa y los mangos de destornilladores de precisión. Es barato y rápido, y normalmente se hace en el torno justo después del torneado.
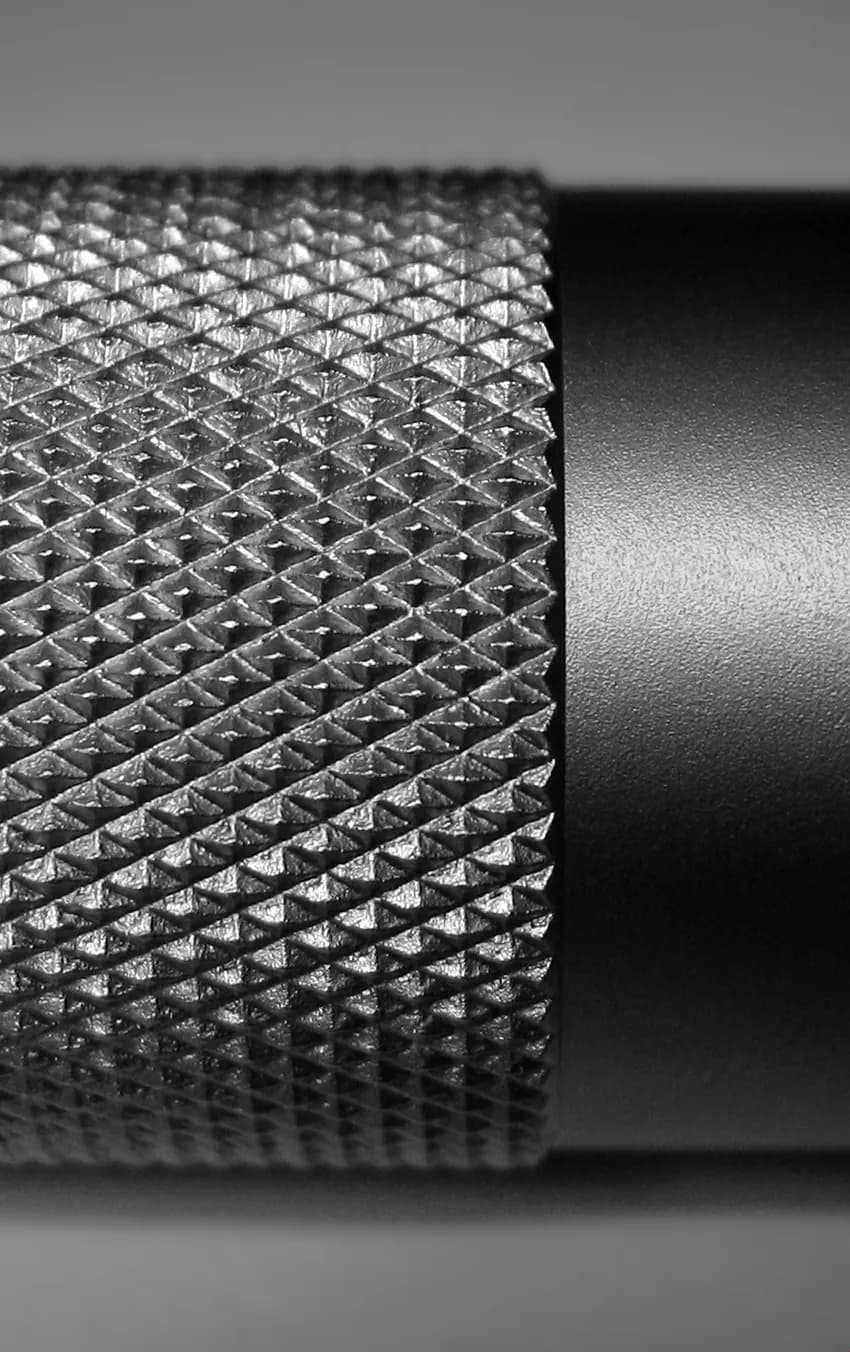
Cómo funciona
Prepara la pieza en bruto. Primero se tornea la barra a un diámetro adecuado para el paso del moleteado (la separación entre crestas). Un pequeño chaflán (un borde biselado) en el extremo ayuda a que las ruedas empiecen limpiamente.
Presiona las ruedas. Con la pieza girando despacio, unas ruedas de acero templado con dientes finos se fuerzan con fuerza contra la superficie. Los dientes rectos hacen crestas rectas; dos ruedas con dientes inclinados en sentidos opuestos hacen un patrón de rombos.
El metal fluye hacia las crestas. Cada diente aparta el metal en lugar de cortarlo, y ese metal sube entre los dientes. Esto es moleteado por deformación: no hace virutas, pero el diámetro crece un poco.
Deja que el patrón siga la pista. En la primera vuelta, los dientes deben volver a caer en sus propias ranuras para que el patrón se encuentre consigo mismo de manera uniforme. Si la circunferencia no se divide exactamente por el paso, se produce el doble seguimiento: un patrón desordenado y duplicado.
Avanza a lo largo de la pieza. La herramienta recorre la barra con abundante aceite hasta que toda la banda está moleteada, a veces en dos pasadas para lograr toda la profundidad. Al final se desbarban los bordes (se eliminan las astillas afiladas).
Datos clave
- Materiales
- La mayoría de metales dúctiles (que se deforman con facilidad): acero, acero inoxidable, aluminio, latón; también algunos plásticos. Los metales blandos se moletean con más facilidad
- Piezas típicas
- Pomos, tornillos de mariposa, mangos de herramientas, empuñaduras de barras de pesas, pasadores e insertos prensados en agujeros
- Tamaño de pieza
- Normalmente piezas redondas desde unos pocos milímetros hasta unos 100 mm de diámetro
- Precisión
- Unos ±0,1 mm en el diámetro moleteado; el paso, normalmente de unos 0,5–2 mm, importa más que la medida exacta
- Acabado superficial
- Una superficie de agarre texturizada; las crestas laminadas parecen lisas y algo brillantes
- Tamaño de lote adecuado
- Cualquiera: piezas únicas en un torno manual hasta millones en tornos automáticos
- Coste de utillaje y máquina
- Bajo: un portaherramientas y unas ruedas cuestan de decenas a unos pocos cientos de dólares y encajan en un torno existente
- Velocidad
- De unos pocos segundos a un minuto por pieza, en el mismo montaje que el torneado
Ventajas y límites
Ventajas
- Utillaje barato que encaja en cualquier torno, usado en el mismo montaje que el torneado
- Rápido: una banda lleva segundos
- El moleteado por deformación no hace virutas y endurece por deformación (hace más tenaces al deformarlas) las crestas
- Una banda moleteada también puede bloquear un pasador o un inserto en un agujero
Límites
- El moleteado por deformación presiona con fuerza, así que los tubos finos pueden aplastarse o doblarse; el moleteado por corte (ruedas inclinadas que arrancan virutas) presiona mucho menos
- El diámetro crece un poco, así que la pieza en bruto debe dimensionarse en consecuencia
- El patrón hace doble seguimiento si el diámetro no es adecuado para el paso
- Los materiales duros o frágiles se moletean mal, y las ruedas se desgastan
Dónde se usa
- Herramientas manualesMangos de destornilladores y limas, giramachos
- FitnessEmpuñaduras de barras y mancuernas
- Instrumentos y maquinariaTornillos de mariposa, pomos de ajuste, tambores de micrómetros
- MontajePasadores a presión e insertos roscados que se bloquean en plástico o aluminio
- Bienes de consumoCuerpos de linternas, cañones de bolígrafos, pomos de volumen de equipos de audio
Cómo reconocerlo
- Una cuadrícula regular de diminutos rombos, o crestas rectas, rodeando una pieza redonda.
- Las crestas laminadas tienen la parte superior algo redondeada y brillante; los moleteados cortados se ven más nítidos y afilados.
- La banda moleteada a menudo sobresale un poco (es mayor) respecto al diámetro liso contiguo, con un pequeño chaflán en su extremo.
- Una zona emborronada y duplicada en el patrón es señal de doble seguimiento.
Compáralo con
Míralo
shop and math · Una explicación para principiantes, y luego una demostración en un torno
jlinks101 · Primeros planos de un patrón de rombos formándose en un torno manual
Mike Levy · En qué se diferencia el moleteado por corte del moleteado por deformación
Mazatrol Tips and Tricks · El moleteado como un paso de un programa de torno CNC
Ver fotos reales
- Wikipedia: Moleteado — patrones rectos, diagonales y de rombos y sus usos, con unas pocas fotos
- Búsqueda de fotos en Wikimedia Commons
Recuerda
- El moleteado imprime por laminación un patrón de agarre en una superficie redonda; el moleteado por deformación no hace virutas.
- El patrón debe dividirse exactamente en la circunferencia, o hace doble seguimiento.
- El moleteado por deformación aumenta el diámetro; el moleteado por corte arranca virutas y presiona mucho menos.
Más en Mecanizado
Los 100 procesos
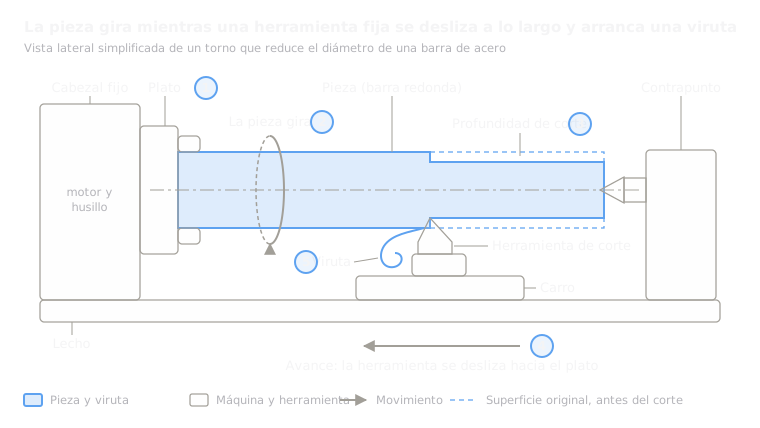 5.1ShortTorneado (torno)La pieza gira; una herramienta de un solo filo la cortaAbrir la lección
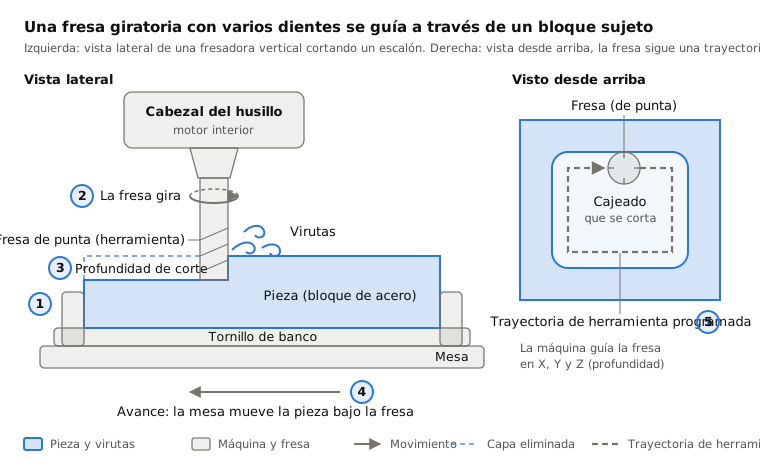
 5.2ShortFresadoUn cortador giratorio de varios filos se mueve sobre una pieza fijaAbrir la lección
 5.3ShortTaladradoUna broca helicoidal giratoria se hunde en la piezaAbrir la lección
 5.4BrochadoUna barra larga con dientes se tira a través o a lo largo de la pieza en una sola pasadaAbrir la lección
 5.5Tallado de engranajes (fresa madre, mortajado)Las fresas madre o los cortadores de mortajar generan los dientes del engranajeAbrir la lección
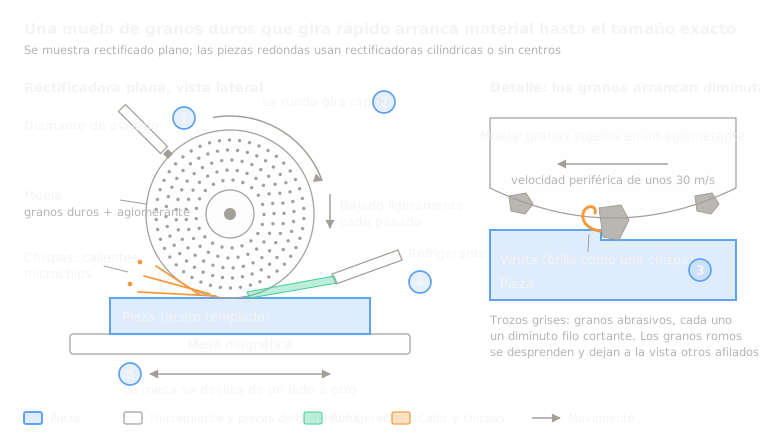 5.7RectificadoUna muela rápida de granos duros afeita la superficieAbrir la lección
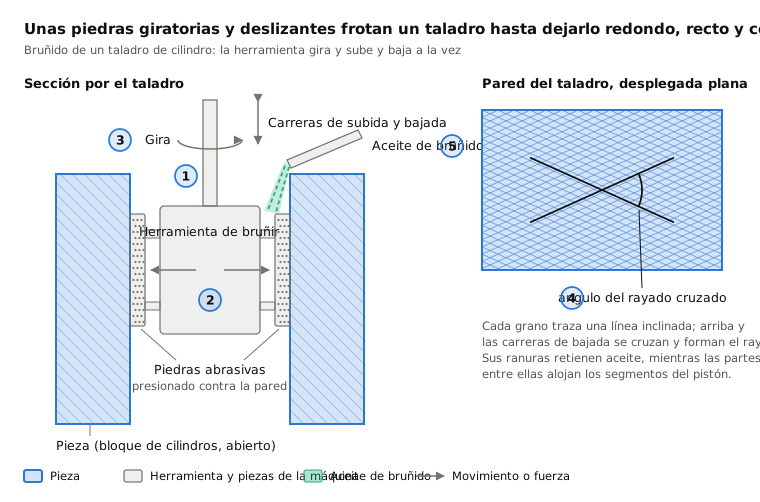
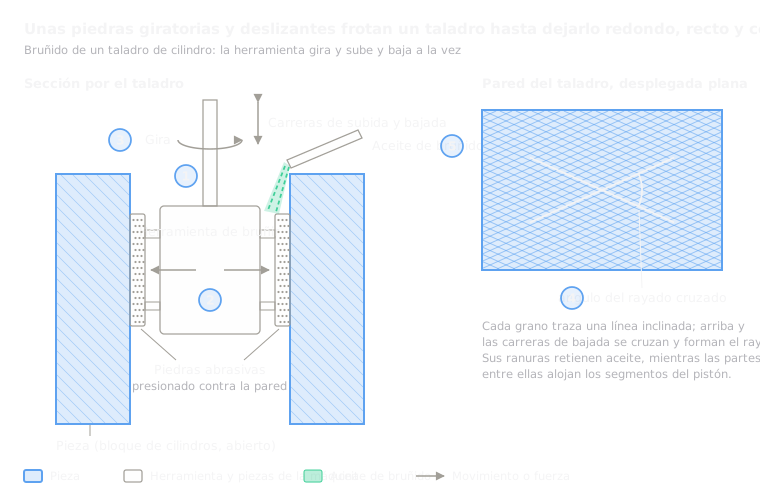 5.8BruñidoPiedras que giran y rozan dentro de un taladroAbrir la lección
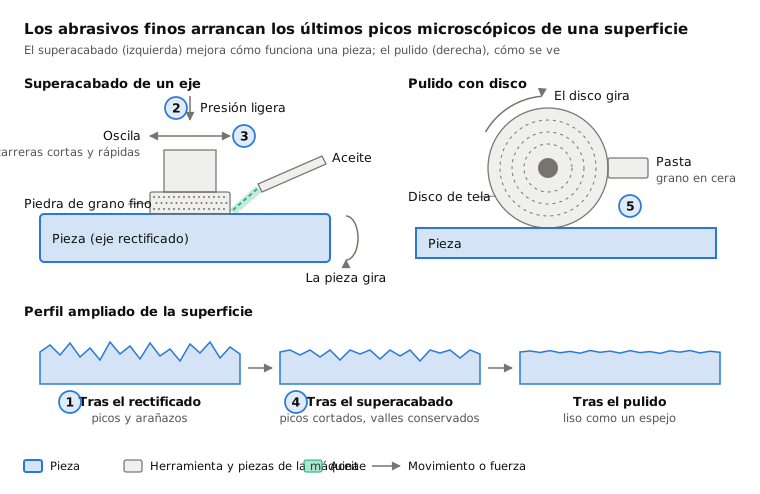
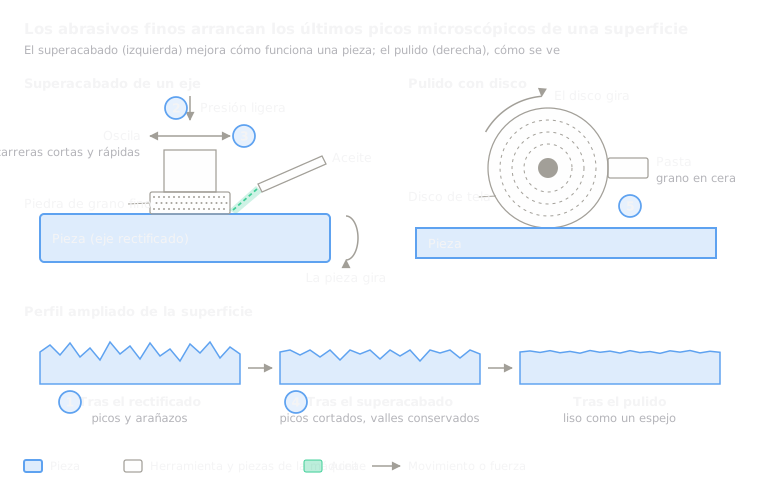 5.9Superacabado y pulidoPiedras finas o discos de pulir eliminan los últimos picos microscópicosAbrir la lección
Pruébalo
Pon la IA a trabajar en tu CAD.
Modela piezas, genera planos y automatiza el trabajo repetitivo dentro de tu software CAD.