

Cémentation et nitruration
Du carbone ou de l'azote diffusé dans la surface
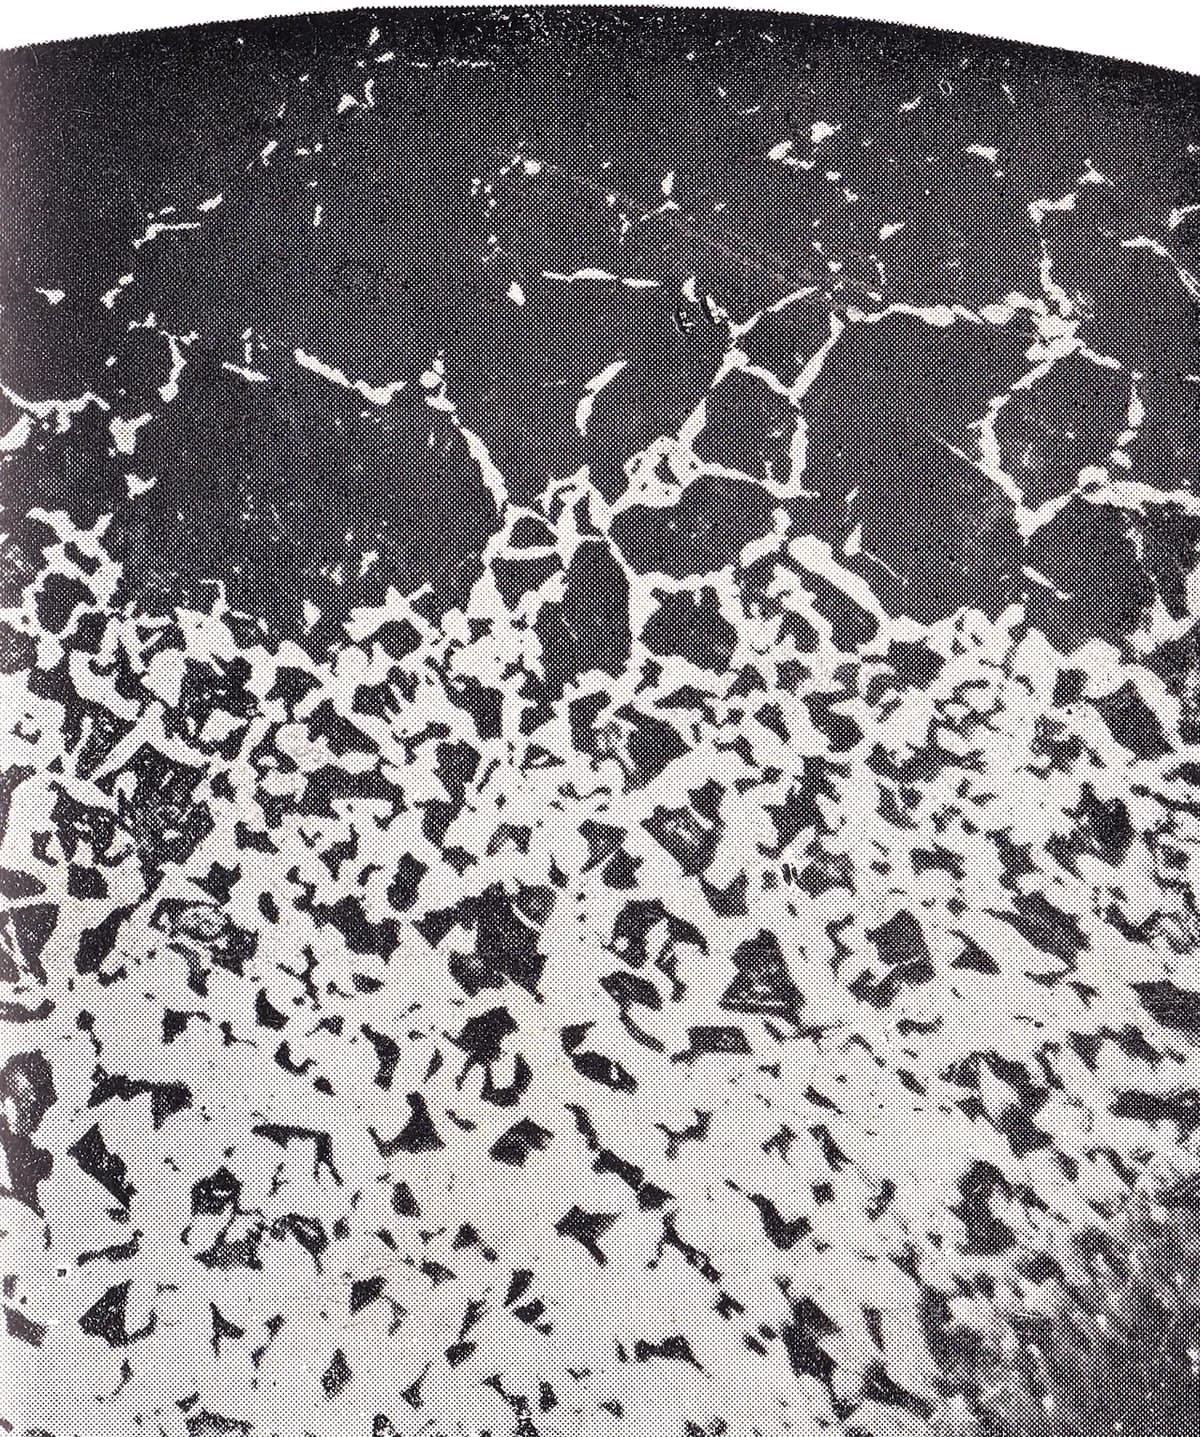
La cémentation ne durcit que la peau extérieure d'une pièce en acier, tandis que l'intérieur reste tenace. Des atomes de carbone (cémentation) ou d'azote (nitruration) sont imprégnés dans la surface dans un four chaud. Les dents d'engrenages, les arbres à cames et les vilebrequins ont besoin exactement de cela : une peau qui résiste à l'usure sur un cœur qui ne se fissure pas.
Comment ça marche
Charger les pièces dans le four. Les pièces propres vont dans un four étanche rempli d'un gaz riche en carbone (cémentation, typiquement environ 900–950 °C) ou de gaz ammoniac ou de plasma (nitruration, typiquement environ 500–570 °C). Les zones qui doivent rester tendres sont masquées, par exemple par un dépôt de cuivre ou une pâte.
Laisser les atomes diffuser. Les atomes de carbone ou d'azote entrent dans la surface et progressent vers l'intérieur par diffusion (des atomes qui s'insinuent lentement dans le métal). Plus le maintien est long, plus la couche (la peau durcie) est profonde, typiquement sur plusieurs heures.
Terminer le cycle. Les pièces cémentées sont trempées à l'huile puis revenues, comme dans la leçon 12.1, pour que la peau riche en carbone devienne très dure. Les pièces nitrurées sont déjà dures et refroidissent simplement lentement, donc elles se déforment à peine.
Contrôler la couche. Une éprouvette est découpée, polie et mesurée en dureté de la surface vers l'intérieur pour confirmer la profondeur de couche.
Chiffres clés
- Matériaux
- Cémentation : aciers à bas carbone ; nitruration : aciers alliés au chrome, au molybdène ou à l'aluminium, aciers à outils, certains aciers inoxydables
- Pièces typiques
- Engrenages, arbres à cames, vilebrequins, bagues de roulements, axes, pièces de moules d'injection, vis d'extrusion
- Taille de pièce
- Des petits axes aux grands engrenages de plus d'un mètre de diamètre, limités par le four
- Précision
- La cémentation déforme légèrement les pièces, donc les faces importantes sont souvent rectifiées ensuite ; la nitruration garde les cotes à quelques centièmes de millimètre près
- État de surface
- Les pièces cémentées sont souvent sombres et demandent un nettoyage ou une rectification ; les pièces nitrurées sont d'un gris mat
- Taille de série adaptée
- Lots de centaines à milliers de pièces par charge de four
- Coût d'outillage et de machine
- Fours industriels d'environ une centaine de milliers à des millions de dollars ; la plupart des entreprises envoient leurs pièces à des ateliers spécialisés de traitement thermique
- Vitesse
- Cémentation : plusieurs heures par charge ; nitruration : souvent 10–60 heures ou plus, selon la profondeur de couche
Atouts et limites
Atouts
- Peau très dure et résistante à l'usure sur un cœur tenace qui résiste aux chocs
- Augmente la résistance à la fatigue, donc les pièces durent plus longtemps sous des charges répétées
- La nitruration n'a pas besoin de trempe, donc la déformation est minimale
- De nombreuses pièces traitées à la fois dans une même charge de four
Limites
- La couche est mince ; un dommage profond ou une forte rectification peut l'enlever
- La cémentation suivie d'une trempe peut gauchir les pièces
- La nitruration est lente et ne convient qu'à certains aciers alliés
- Fours spécialisés et contrôle des gaz ; généralement sous-traité
Où on l'utilise
- AutomobileEngrenages de boîtes de vitesses, arbres à cames, vilebrequins, axes de pistons
- AéronautiqueEngrenages de transmission, roulements, pièces de train d'atterrissage
- OutillagePièces de moules d'injection, filières d'extrusion, vis d'extrudeuses de plastique
- Machines industriellesEngrenages, arbres, pièces de chaînes, composants hydrauliques
- Armes à feuGlissières et canons, souvent nitrurés en bain de sel
Comment le reconnaître
- Surfaces d'un gris mat ou noires sur les engrenages et les arbres, avec des portées de roulements rectifiées.
- Une lime glisse sur la surface, même si la pièce peut plier plutôt que casser.
- Sur un échantillon coupé et attaqué, un liseré plus sombre ou plus clair, de profondeur uniforme, autour du bord.
À comparer avec
À regarder
Artisan Makes · Une explication simple, puis la cémentation en atelier
THE FACILITY · Cémentation en caisse, trempe et test à la lime avant et après
ION HEAT · En quoi les deux méthodes de nitruration diffèrent
Ionitech Ltd. · Des pièces incandescentes dans une chambre de nitruration plasma
Voir de vraies photos
- Wikipédia : Cémentation — méthodes de cémentation et pièces durcies
- Wikipédia : Nitruration — nitruration gazeuse, en bain de sel et plasma
- Recherche de photos sur Wikimedia Commons
À retenir
- La cémentation met une peau dure sur un cœur tenace.
- La cémentation ajoute du carbone à haute température, puis trempe ; la nitruration ajoute de l'azote à plus basse température, sans trempe.
- Parfait pour les engrenages et les arbres qui doivent résister à la fois à l'usure et aux chocs.
Plus dans Traitement thermique et durcissement de surface
Les 100 procédés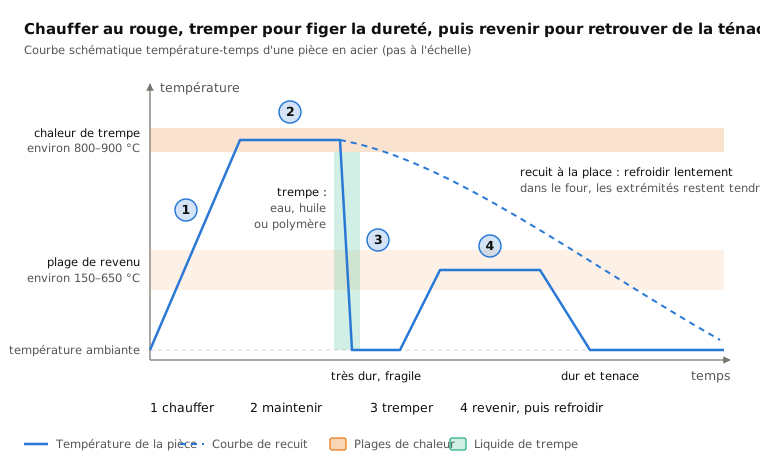
Essayez
Mettez l'IA au travail dans votre CAO.
Modélisez des pièces, générez des mises en plan et automatisez les tâches répétitives dans votre logiciel de CAO.