

Revêtement PVD (films minces sous vide)
Des atomes arrachés à une cible revêtent les pièces sous vide
Le PVD (dépôt physique en phase vapeur) revêt les pièces d'un film métallique ou céramique de quelques microns d'épaisseur, construit atome par atome sous vide. La couche dorée de nombreux forets est un revêtement PVD de nitrure de titane. Elle fait durer les outils plusieurs fois plus longtemps et donne aux montres et aux robinets une couleur dure et durable.
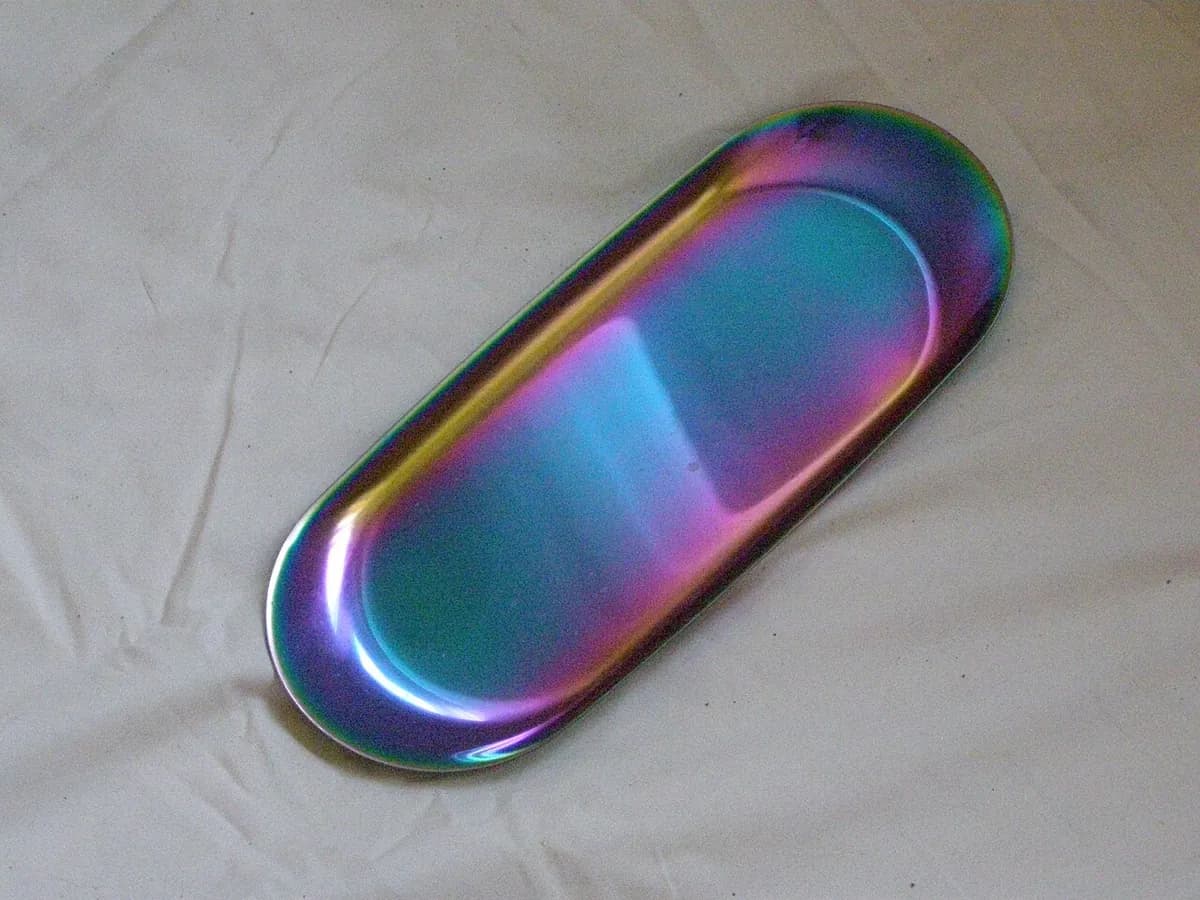
Comment ça marche
Nettoyer et charger. Les pièces sont nettoyées à fond, souvent dans des bains à ultrasons, puis montées sur des montages qui tournent pendant le revêtement. La moindre trace d'huile ou de poussière empêcherait le film d'adhérer.
Faire le vide et chauffer. Des pompes retirent l'air jusqu'à une pression d'environ un millionième de la normale. Des chauffages portent les pièces à généralement 200–500 °C, et un bref jet d'ions argon décape leurs surfaces.
Arracher des atomes à la cible. Le gaz argon est transformé en plasma (un gaz lumineux, électriquement chargé). Ses ions percutent la cible, une plaque du métal de revêtement, et en arrachent des atomes : c'est la pulvérisation cathodique. D'autres machines libèrent les atomes par un arc électrique ou par simple évaporation.
Voler et réagir. Les atomes libérés volent en ligne droite et se déposent sur tout ce qu'ils « voient ». L'azote introduit dans la chambre réagit avec eux : le titane se dépose alors sous forme de nitrure de titane (TiN), dur et de couleur or.
Tourner et épaissir. Les montages tournent pour que chaque face reçoive sa part. Le film atteint généralement 1 à 5 µm d'épaisseur, puis la chambre refroidit et est remise à l'air.
Chiffres clés
- Matériaux
- Revêtements : TiN, TiAlN, CrN, DLC (carbone de type diamant), aluminium, chrome. Pièces : acier à outils, carbure, acier inoxydable, verre, certains plastiques
- Pièces typiques
- Forets, fraises et plaquettes, moules, boîtiers de montres, robinets, lentilles, puces
- Taille de pièce
- De minuscules plaquettes à des pièces longues de plusieurs dizaines de centimètres ; limité par la chambre
- Précision
- Film généralement de 1 à 5 µm, jusqu'à des fractions de micron ; la taille de la pièce change à peine
- État de surface
- Reproduit la surface sous-jacente (poli en entrée, poli en sortie) ; couleurs de l'or (TiN) au noir (DLC)
- Taille de série adaptée
- De centaines à milliers de petites pièces par charge ; les prestataires de revêtement acceptent les petites séries
- Coût d'outillage et de machine
- Élevé : un système industriel coûte généralement des centaines de milliers à plus d'un million de dollars ; le coût par pièce est faible avec des charges pleines
- Vitesse
- Un cycle dure généralement quelques heures, du chargement au déchargement
Atouts et limites
Atouts
- Film très dur et mince qui garde les arêtes vives
- De nombreuses couleurs dures et décoratives, comme l'or, le noir ou le bronze
- Chaleur modérée : la plupart des aciers à outils gardent leur dureté
- Procédé propre et sec, sans déchets liquides
Limites
- Ligne de visée : les trous profonds et les faces cachées reçoivent peu ou pas de revêtement
- Nécessite une chambre à vide : machine coûteuse et travail par lots
- La pièce doit être impeccable, sinon le film s'écaille
- Trop mince pour combler les rayures ou reconstruire des pièces usées
Où on l'utilise
- Outils de coupeForets TiN dorés, fraises TiAlN sombres, plaquettes en carbure
- Moules et matricesFilms résistants à l'usure sur les moules d'injection et les outils de formage
- Montres et bijouxFinitions noires, dorées ou or rose sur boîtiers et bracelets en acier
- Maison et salle de bainsRobinets et poignées de porte aspect nickel brossé ou laiton
- Optique et électroniqueCouches antireflet sur les lentilles, films métalliques sur les puces et les écrans
- AutomobileSegments de piston et pièces moteur avec revêtements CrN ou DLC
Comment le reconnaître
- Une couleur fine et régulière sur le métal : or sur les forets, noir violacé ou bronze sur les outils de coupe.
- La couleur couvre parfaitement les faces extérieures et les arêtes de coupe, mais s'estompe dans les trous profonds et les rainures.
- Ni coulures, ni gouttes, ni bords épais : le métal lui-même semble avoir changé de couleur.
- Très difficile à rayer, contrairement à une peinture de la même couleur.
À comparer avec
À regarder
Korvus Technology · Les bases du PVD, présentées par un fabricant d'équipements
Plansee · Une animation d'atomes pulvérisés depuis une cible
CICEL COMPANY · Tout le déroulement en usine, du nettoyage au déchargement
Oerlikon · À quoi ressemble une machine de revêtement industrielle
Voir de vraies photos
- Wikipédia : Physical vapor deposition — méthodes (pulvérisation, arc, évaporation) et usages, avec des liens vers des photos
- Recherche de photos sur Wikimedia Commons
À retenir
- Le PVD construit un film dur atome par atome sous vide, généralement de 1 à 5 µm d'épaisseur.
- Les atomes volent en ligne droite : les surfaces cachées reçoivent peu de revêtement.
- La couleur or de nombreux forets est du nitrure de titane déposé par PVD.
Plus dans Revêtements et finition de surface
Les 100 procédés
 11.1La peinture au pistoletDe la peinture liquide atomisée en un brouillard fin qui sèche ou polymériseOuvrir la leçon
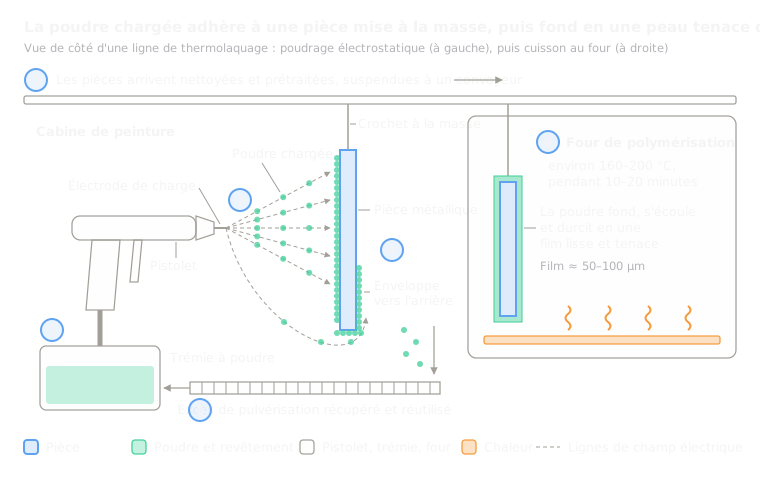 11.2ThermolaquageUne poudre sèche chargée colle à la pièce, puis fond au fourOuvrir la leçon
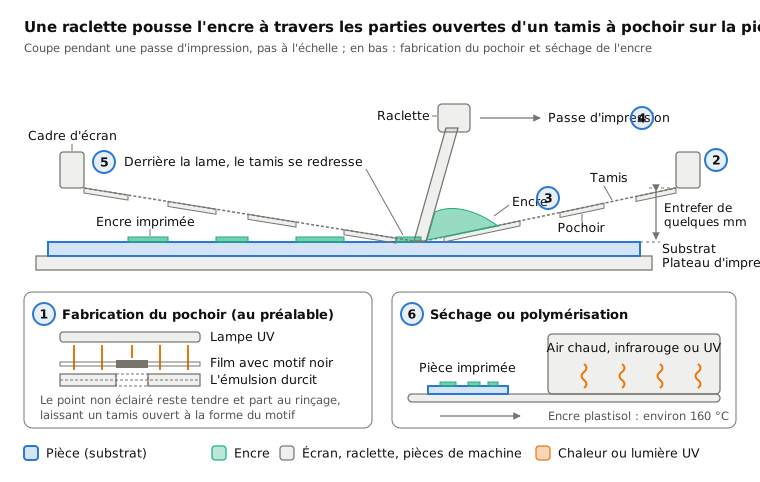
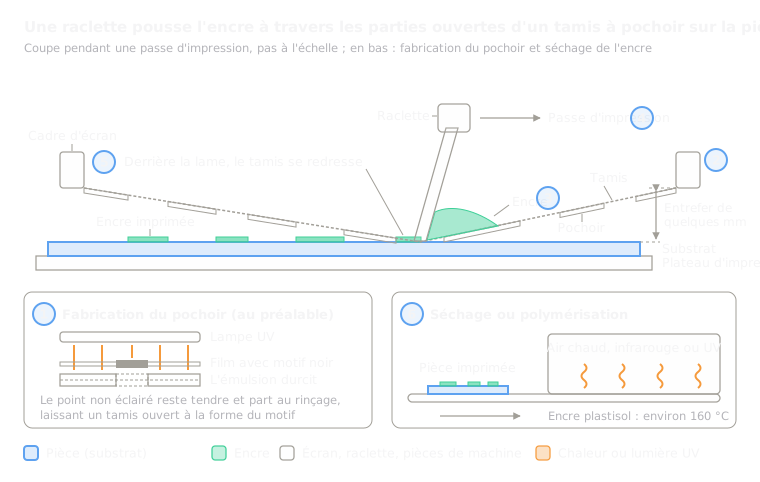 11.3SérigraphieDe l'encre poussée à travers un pochoir sur tamisOuvrir la leçon
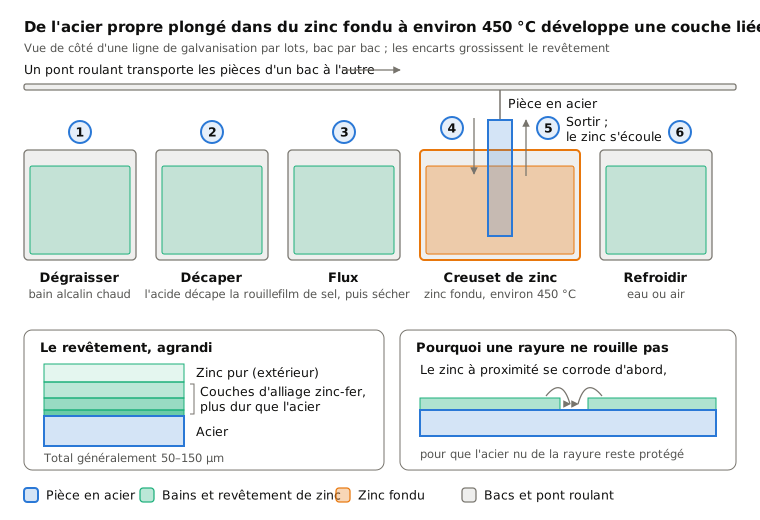
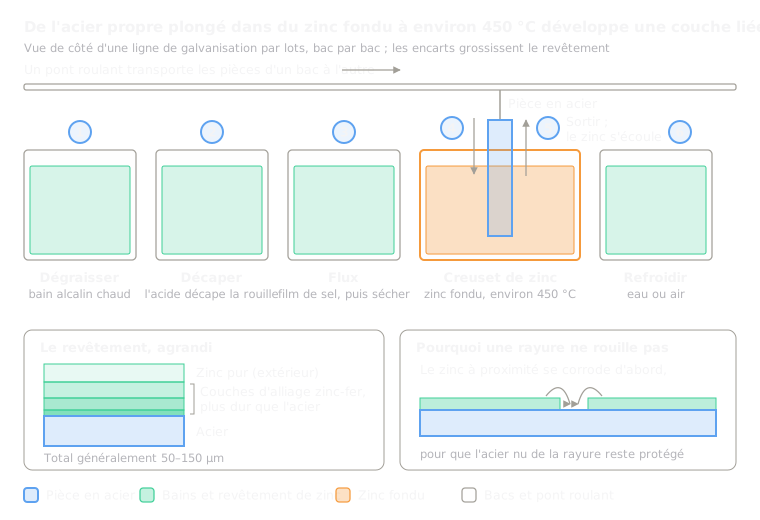 11.4Galvanisation à chaudDe l'acier trempé dans du zinc fondu forme une couche de zinc liéeOuvrir la leçon
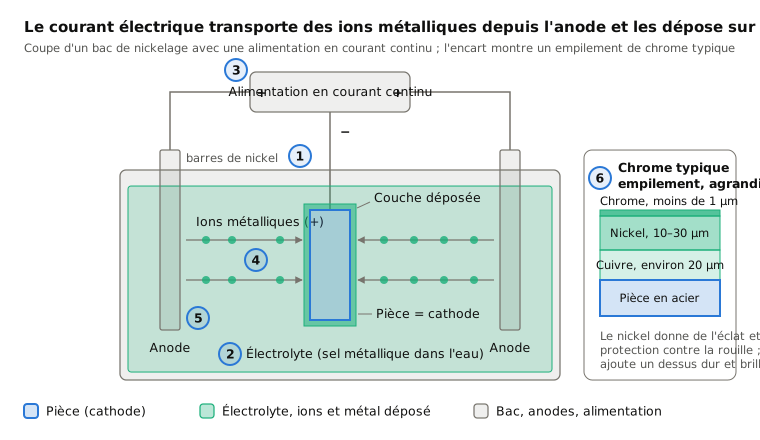
 11.5Dépôt électrolytique (chrome, nickel, zinc)Le courant électrique dépose du métal à partir d'un bainOuvrir la leçon
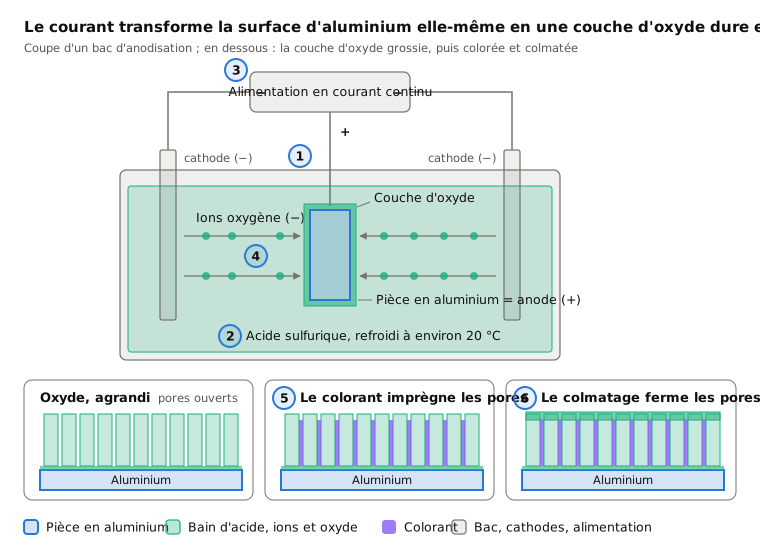
 11.6AnodisationLe courant fait croître une couche d'oxyde dure à partir de l'aluminium lui-mêmeOuvrir la leçon
 11.7ÉlectroformageUn dépôt épais sur un modèle, puis décolléOuvrir la leçon
 11.9Revêtement CVDDes gaz réagissent sur une surface chaude et laissent un filmOuvrir la leçon
 11.10Projection thermique (plasma, HVOF, arc)Des gouttelettes fondues projetées sur une pièce s'empilent en une coucheOuvrir la leçon
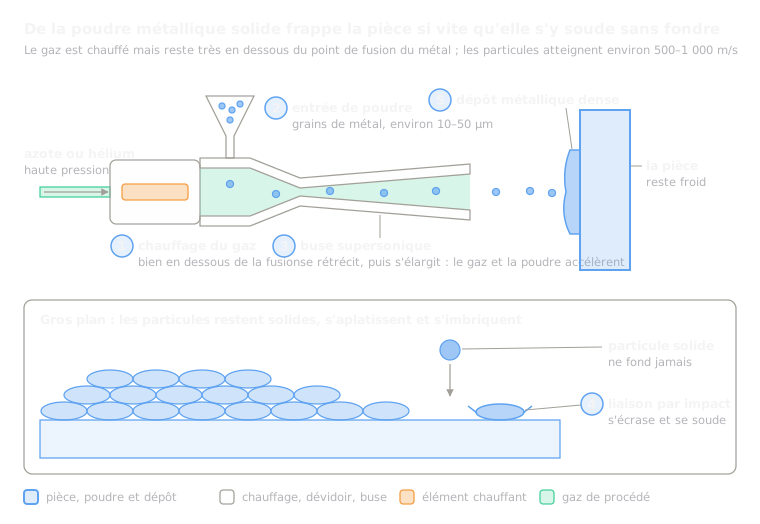 11.11Projection à froid (cold spray)Des grains de métal solides se soudent par la seule vitesseOuvrir la leçon
Essayez
Mettez l'IA au travail dans votre CAO.
Modélisez des pièces, générez des mises en plan et automatisez les tâches répétitives dans votre logiciel de CAO.