

Revêtements et finition de surface
Les revêtements ajoutent une fine couche sur une pièce finie pour la protéger, la durcir ou lui donner de la couleur, sans changer sa forme. Chaque procédé de ce chapitre répond à deux questions : comment la couche se forme-t-elle, et quelle épaisseur atteint-elle ? Les réponses vont de films épais de quelques atomes à des couches projetées de plusieurs millimètres.
L'idée générale
Un revêtement est une peau : la pièce en dessous fait le travail de structure, et la peau fait face au monde. Pensez à une table en bois : le bois porte la charge, mais le vernis décide si elle survit à une boisson renversée. Les procédés diffèrent par la façon dont la peau arrive :
- Un liquide qui sèche ou polymérise : peinture au pistolet, sérigraphie.
- Une poudre fondue en film : thermolaquage.
- Un trempage dans du métal fondu : galvanisation à chaud.
- L'électrochimie dans un bain : dépôt électrolytique, anodisation (qui fait croître l'oxyde à partir du métal lui-même) et électroformage (qui garde la couche et retire la pièce).
- La vapeur, atome par atome : PVD et CVD.
- Des particules projetées qui s'empilent : projection thermique (fondues) et projection à froid (solides).
À peu près du plus mince au plus épais : films PVD et CVD (de nanomètres à environ 20 µm) → galvanoplastie et anodisation (environ 5–50 µm) → peinture et thermolaquage (environ 25–150 µm) → galvanisation (environ 50–200 µm) → projection thermique (environ 0,1–1 mm) → projection à froid et électroformage (jusqu'à plusieurs millimètres ou plus).
Les 11 procédés de ce chapitre
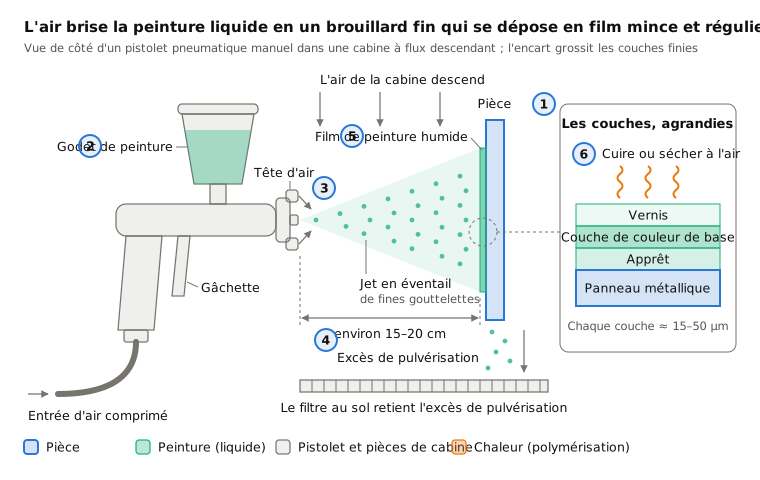
 11.1La peinture au pistoletDe la peinture liquide atomisée en un brouillard fin qui sèche ou polymériseOuvrir la leçon
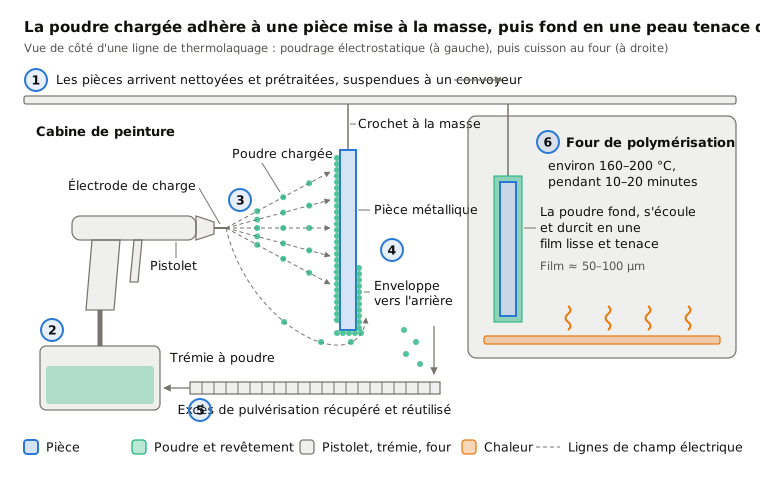
 11.2ThermolaquageUne poudre sèche chargée colle à la pièce, puis fond au fourOuvrir la leçon
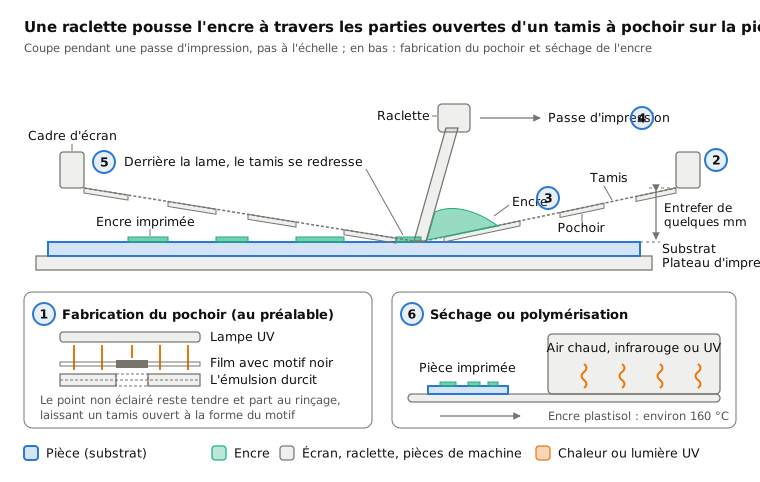
 11.3SérigraphieDe l'encre poussée à travers un pochoir sur tamisOuvrir la leçon
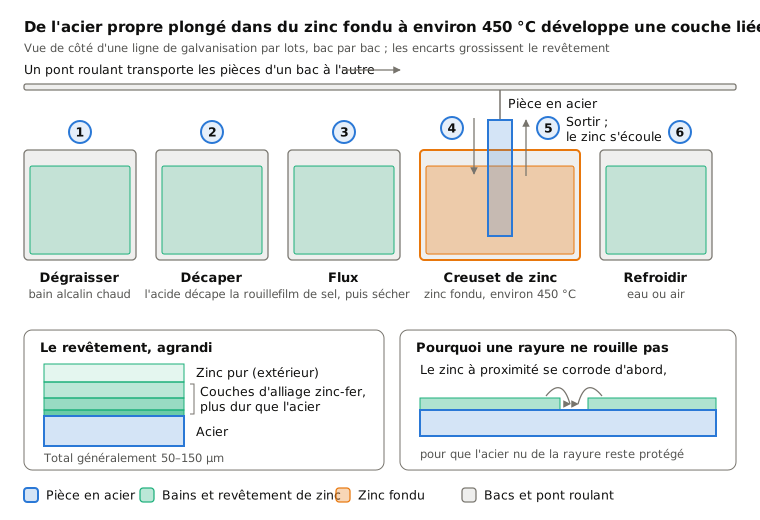
 11.4Galvanisation à chaudDe l'acier trempé dans du zinc fondu forme une couche de zinc liéeOuvrir la leçon
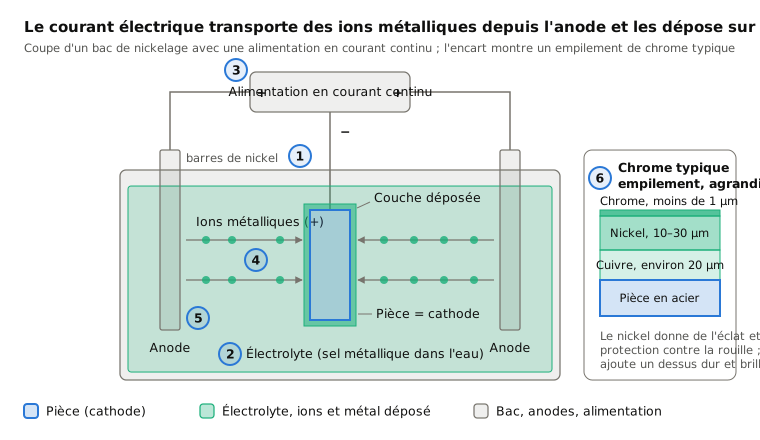
 11.5Dépôt électrolytique (chrome, nickel, zinc)Le courant électrique dépose du métal à partir d'un bainOuvrir la leçon
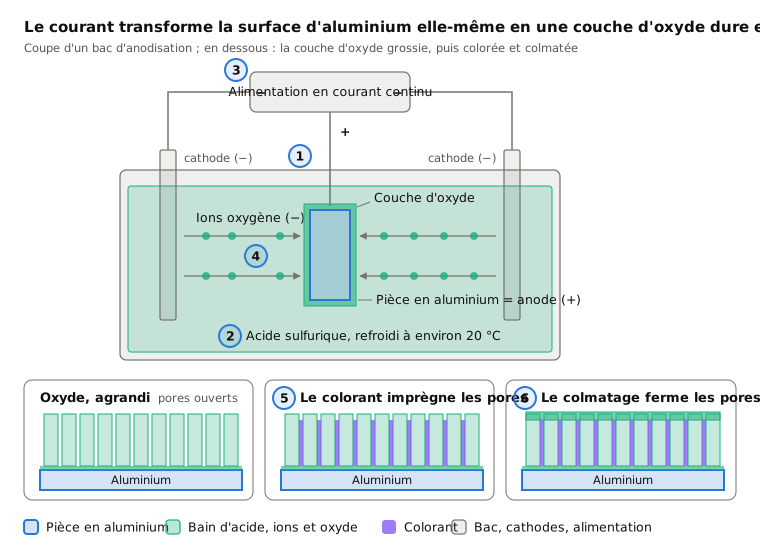
 11.6AnodisationLe courant fait croître une couche d'oxyde dure à partir de l'aluminium lui-mêmeOuvrir la leçon
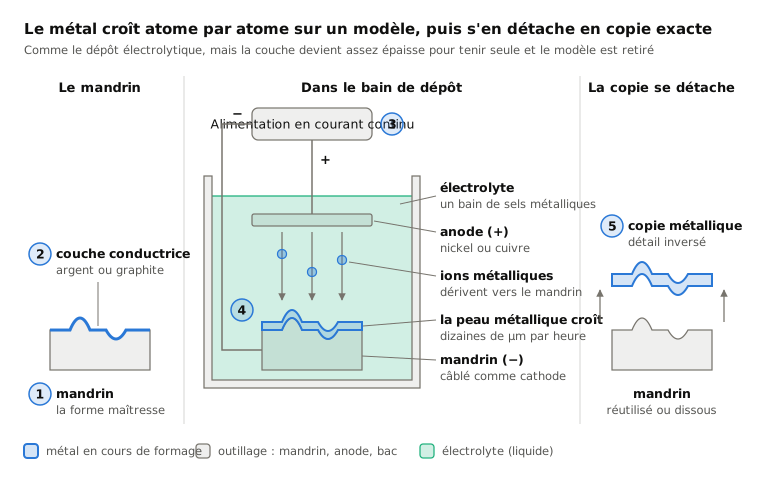
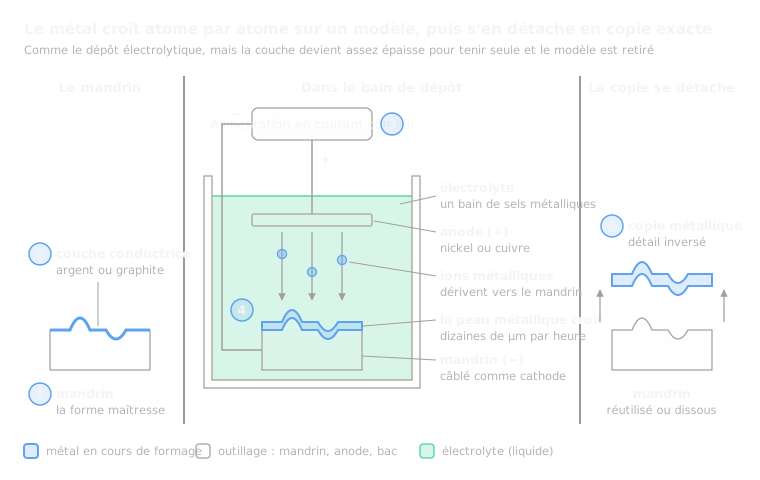 11.7ÉlectroformageUn dépôt épais sur un modèle, puis décolléOuvrir la leçon
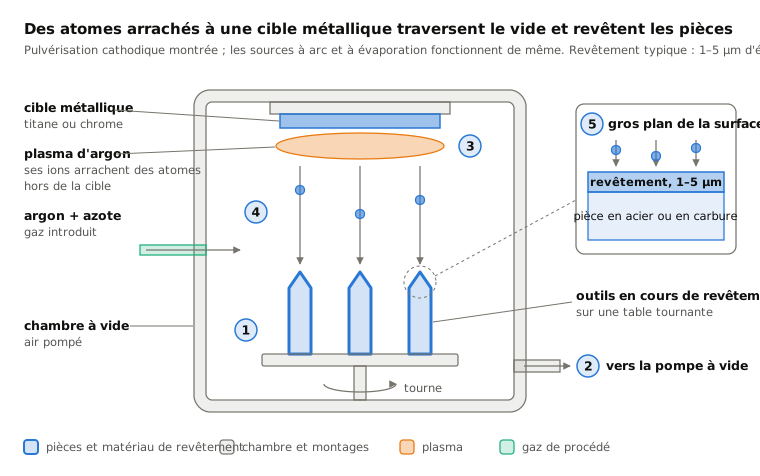
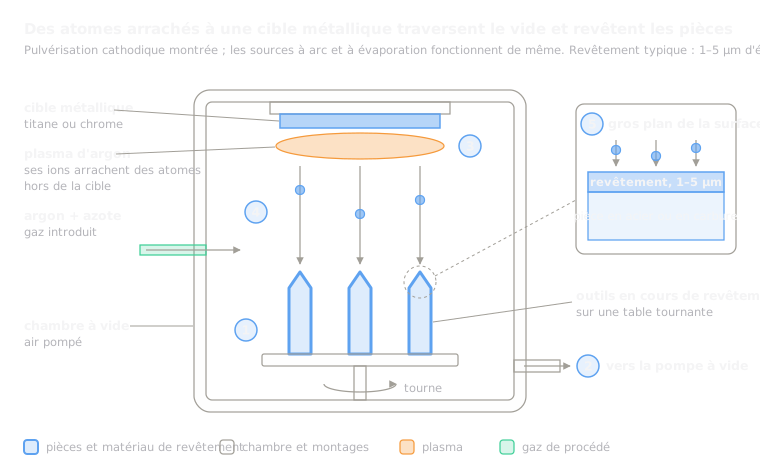 11.8Revêtement PVD (films minces sous vide)Des atomes arrachés à une cible revêtent les pièces sous videOuvrir la leçon
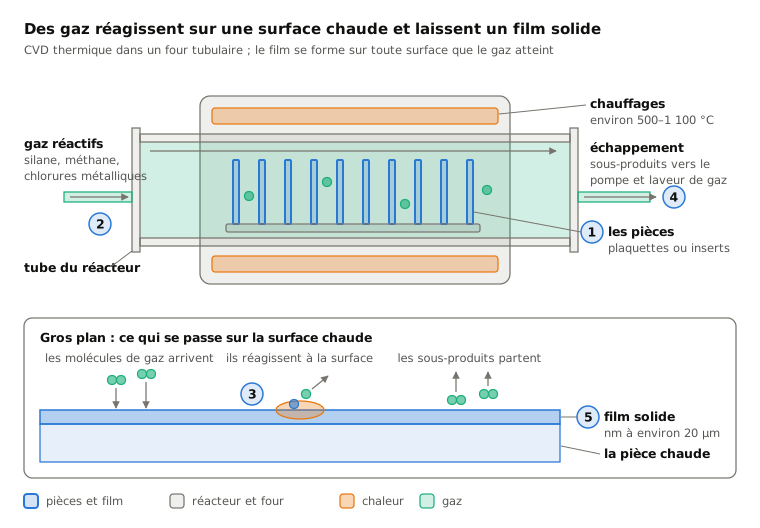
 11.9Revêtement CVDDes gaz réagissent sur une surface chaude et laissent un filmOuvrir la leçon
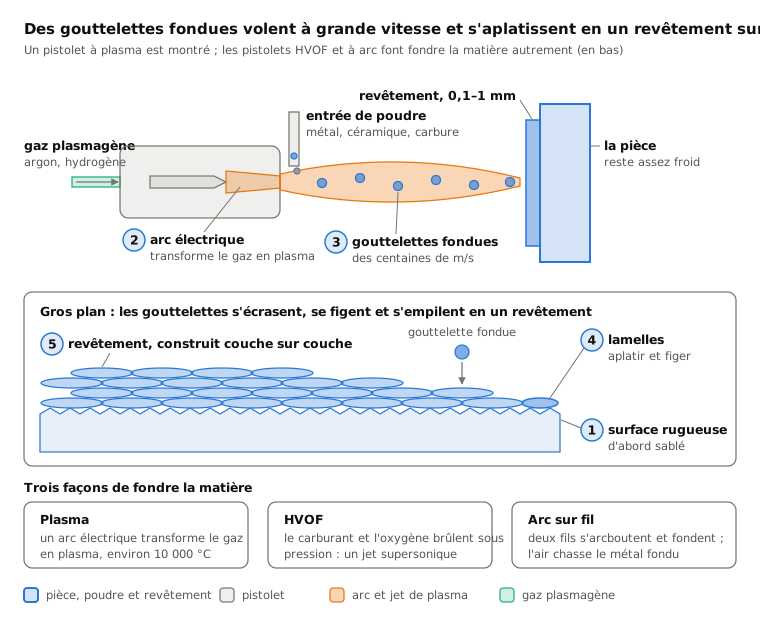
 11.10Projection thermique (plasma, HVOF, arc)Des gouttelettes fondues projetées sur une pièce s'empilent en une coucheOuvrir la leçon
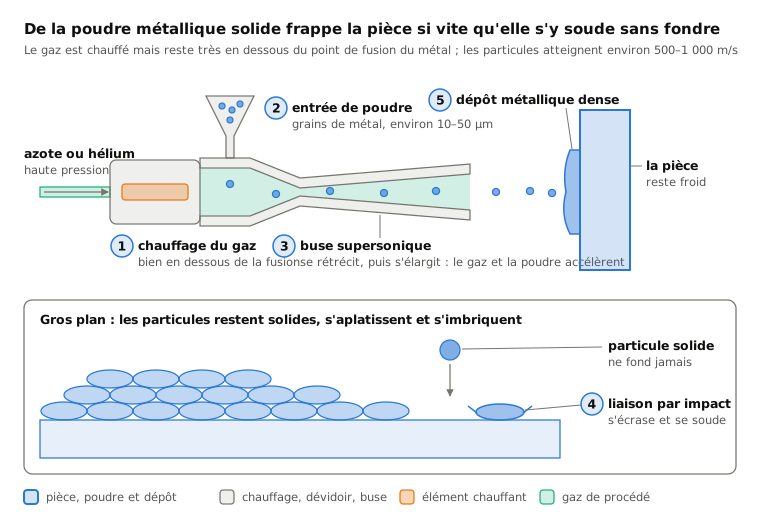
 11.11Projection à froid (cold spray)Des grains de métal solides se soudent par la seule vitesseOuvrir la leçon
Côte à côte
| Procédé | En une ligne | Idéal pour | Taille de série | Précision |
|---|---|---|---|---|
| 11.1La peinture au pistolet | De la peinture liquide atomisée en un brouillard fin qui sèche ou polymérise | Couleur et protection sur presque tout | De la pièce unique aux lignes de carrosserie | Film d'environ 25–100 µm, même avec une bonne technique |
| 11.2Thermolaquage | Une poudre sèche chargée colle à la pièce, puis fond au four | Finitions résistantes et sans solvant sur métal | De petits lots aux lignes continues | Film d'environ 50–150 µm |
| 11.3Sérigraphie | De l'encre poussée à travers un pochoir sur tamis | Graphismes, étiquettes, électronique imprimée | De dizaines à milliers d'impressions | Détail de ligne jusqu'à une fraction de millimètre |
| 11.4Galvanisation à chaud | De l'acier trempé dans du zinc fondu forme une couche de zinc liée | Protection contre la rouille de l'acier de structure | De poutres isolées à des gabarits grande série | Couche d'environ 50–200 µm, irrégulière |
| 11.5Dépôt électrolytique (chrome, nickel, zinc) | Le courant électrique dépose du métal à partir d'un bain | Finitions chrome, nickel, zinc, or | De petites à très grandes séries | Couche d'environ 5–50 µm, contrôlable |
| 11.6Anodisation | Le courant fait croître une couche d'oxyde dure à partir de l'aluminium lui-même | Surfaces d'aluminium durables et colorables | De petites à très grandes séries | Couche d'environ 5–50 µm, très régulière |
| 11.7Électroformage | Un dépôt épais sur un modèle, puis décollé | Fines coques qui copient le détail fin | De la pièce unique à la moyenne série | Copie des détails de moins de 1 µm |
| 11.8Revêtement PVD (films minces sous vide) | Des atomes arrachés à une cible revêtent les pièces sous vide | Films durs et minces sur outils et décors | Lots de centaines à milliers | Film d'environ 1–5 µm |
| 11.9Revêtement CVD | Des gaz réagissent sur une surface chaude et laissent un film | Couches de puces, revêtements épais de plaquettes | Grands lots | De nanomètres à environ 20 µm, très uniforme |
| 11.10Projection thermique (plasma, HVOF, arc) | Des gouttelettes fondues projetées sur une pièce s'empilent en une couche | Revêtements épais contre l'usure, la chaleur et la rouille ; réparations | De la pièce unique à la série | Environ 0,1–1 mm, rectifié si besoin |
| 11.11Projection à froid (cold spray) | Des grains de métal solides se soudent par la seule vitesse | Réparations et reconstructions métalliques denses | De la réparation à la petite série | Grossier, usiné ensuite |
Comment choisir dans cette famille
- Partez du besoin : couleur et protection de base → peinture ou thermolaquage ; protection de l'acier contre la rouille → galvanisation ou zinc projeté ; usure et dureté → PVD, CVD, dépôt dur ou projection thermique.
- Vérifiez l'épaisseur voulue : les films de l'ordre du micron gardent les arêtes vives et les cotes exactes ; les couches de l'ordre du millimètre peuvent reconstruire des pièces usées.
- Vérifiez la chaleur que la pièce peut supporter : le CVD travaille vers 1 000 °C, la galvanisation vers 450 °C et la cuisson de la poudre vers 200 °C, tandis que le dépôt électrolytique, l'anodisation et la projection gardent la pièce froide.
- Vérifiez ce que le procédé peut atteindre : les bains et les gaz revêtent les trous et les faces cachées ; les projections et le PVD ne revêtent que ce qu'ils voient.
- Adaptez au matériau : l'anodisation vise surtout l'aluminium, la galvanisation l'acier, la projection à froid les métaux ductiles.
Mots clés
- Substrat
- la pièce revêtue, par opposition au revêtement qu'elle porte.
- Adhérence
- la qualité d'accroche d'un revêtement ; elle dépend beaucoup du nettoyage et du rendu rugueux de la surface.
- Électrolyte
- un liquide qui conduit l'électricité, utilisé en dépôt électrolytique, en anodisation et en électroformage.
- Ligne de visée
- un procédé qui ne revêt que les surfaces qu'il voit directement, comme une projection ou le PVD.
- Revêtement conforme
- une couche qui suit uniformément chaque surface, trous compris, comme le fait le CVD.
- Micron (µm)
- un millième de millimètre ; un cheveu humain fait environ 50–100 µm d'épaisseur.
- Plasma
- un gaz si énergisé qu'il conduit l'électricité et brille.
- Masquage
- couvrir les zones qui doivent rester sans revêtement.
Essayez
Mettez l'IA au travail dans votre CAO.
Modélisez des pièces, générez des mises en plan et automatisez les tâches répétitives dans votre logiciel de CAO.