

Composites
Les composites combinent des fibres résistantes (verre, carbone ou aramide) avec une résine qui les maintient en place et durcit. Les quatre procédés de ce chapitre diffèrent par la façon de placer les fibres et par la façon dont la résine les atteint. Chacun construit en même temps le matériau et la pièce.
L'idée générale
Les fibres portent la charge ; la résine les maintient en position, répartit la charge entre elles et les protège. Pensez au béton armé : les barres d'acier reprennent la traction, le béton les tient à leur place. Un composite n'est résistant que dans les directions où pointent ses fibres : chaque procédé ici consiste donc à placer les fibres là où iront les efforts. Deux choix façonnent chaque méthode : une fibre qui arrive déjà imprégnée de résine (préimprégné) ou une fibre sèche imprégnée plus tard de résine liquide ; et un moule ouvert à une face finie ou un moule fermé à deux faces.
Les 4 procédés de ce chapitre
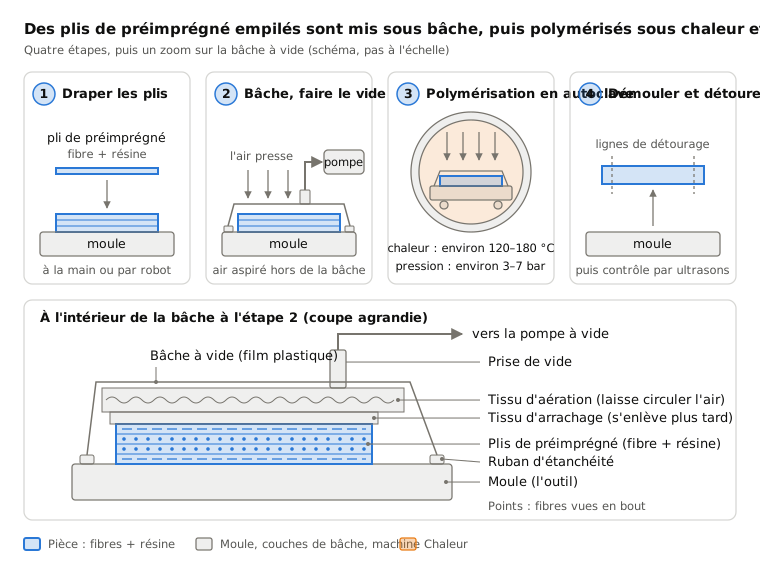
 10.1Drapage et cuisson en autoclaveDes plis de préimprégné empilés sur un moule, mis sous bâche à vide et cuits sous chaleur et pressionOuvrir la leçon
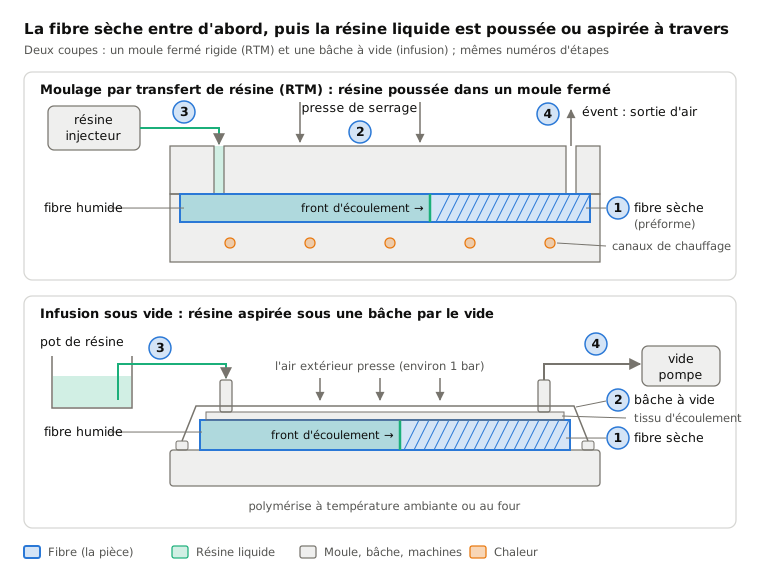
 10.2Moulage par transfert de résine et infusionFibres sèches dans un moule ; résine liquide poussée (RTM) ou aspirée par le vide (infusion)Ouvrir la leçon
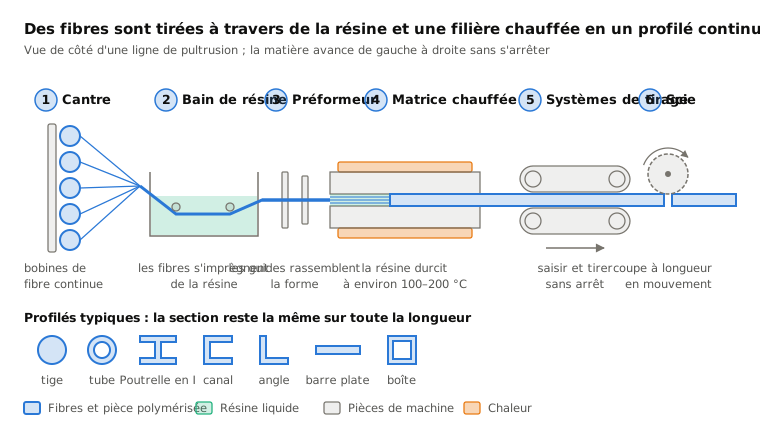
 10.3PultrusionDes fibres tirées à travers de la résine et une filière chauffée, sans arrêtOuvrir la leçon
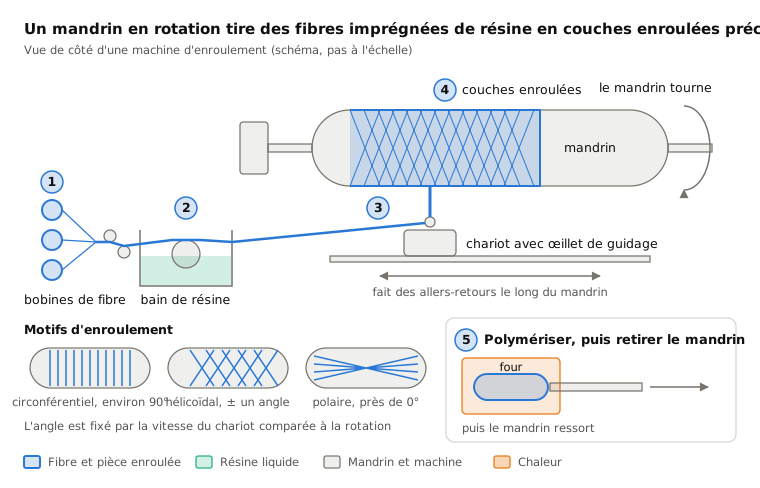
 10.4Enroulement filamentaireUne fibre imprégnée de résine enroulée sur un mandrin en rotationOuvrir la leçon
Côte à côte
| Procédé | En une ligne | Idéal pour | Taille de série | Précision |
|---|---|---|---|---|
| 10.1Drapage et cuisson en autoclave | Des plis de préimprégné empilés sur un moule, mis sous bâche à vide et cuits sous chaleur et pression | Les coques les plus légères et les plus résistantes : avions, voitures de course | De la pièce unique à quelques milliers par an | Environ ±0,2–0,5 mm sur la forme |
| 10.2Moulage par transfert de résine et infusion | Fibres sèches dans un moule ; résine liquide poussée (RTM) ou aspirée par le vide (infusion) | Pièces automobiles (RTM) ; coques et pales d'éoliennes (infusion) | De la pièce unique (infusion) à des dizaines de milliers (RTM) | RTM environ ±0,2–0,5 mm ; infusion une face précise |
| 10.3Pultrusion | Des fibres tirées à travers de la résine et une filière chauffée, sans arrêt | Profilés droits : poutres, joncs, caillebotis | Des kilomètres d'un même profilé | Environ ±0,2–0,5 mm sur la section |
| 10.4Enroulement filamentaire | Une fibre imprégnée de résine enroulée sur un mandrin en rotation | Tuyaux, réservoirs, appareils à pression, arbres | De la pièce unique à des dizaines de milliers par an | À l'intérieur, aussi exact que le mandrin |
Comment choisir dans cette famille
- Rond et creux, surtout sous pression (réservoirs, tuyaux) : l'enroulement filamentaire.
- Long et droit avec une seule section : la pultrusion.
- De grandes coques comme des coques de bateaux ou des pales, à petit budget : l'infusion sous vide.
- Pièces moyennes en série avec deux bonnes faces : le RTM.
- Performance maximale à tout prix, comme dans l'aéronautique et la course : le drapage de préimprégné et l'autoclave.
Mots clés
- Fibre
- le fil résistant et rigide (verre, carbone, aramide) qui porte la charge.
- Résine (matrice)
- le plastique liquide qui imprègne les fibres et durcit autour d'elles.
- Polymérisation
- la réaction chimique qui transforme la résine liquide en solide dur, souvent accélérée par la chaleur.
- Pli
- une couche de tissu ou de ruban de fibres dans un empilement.
- Préimprégné
- fibre vendue déjà imprégnée de résine partiellement polymérisée, conservée congelée jusqu'à l'emploi.
- Préforme
- fibre sèche déjà façonnée comme la pièce, prête pour la résine.
- Mandrin
- le noyau sur lequel la fibre est enroulée en enroulement filamentaire.
- Porosité (vide)
- une minuscule bulle emprisonnée qui affaiblit la pièce.
Essayez
Mettez l'IA au travail dans votre CAO.
Modélisez des pièces, générez des mises en plan et automatisez les tâches répétitives dans votre logiciel de CAO.