

Pultrusion
Des fibres tirées à travers de la résine et une filière chauffée, sans arrêt
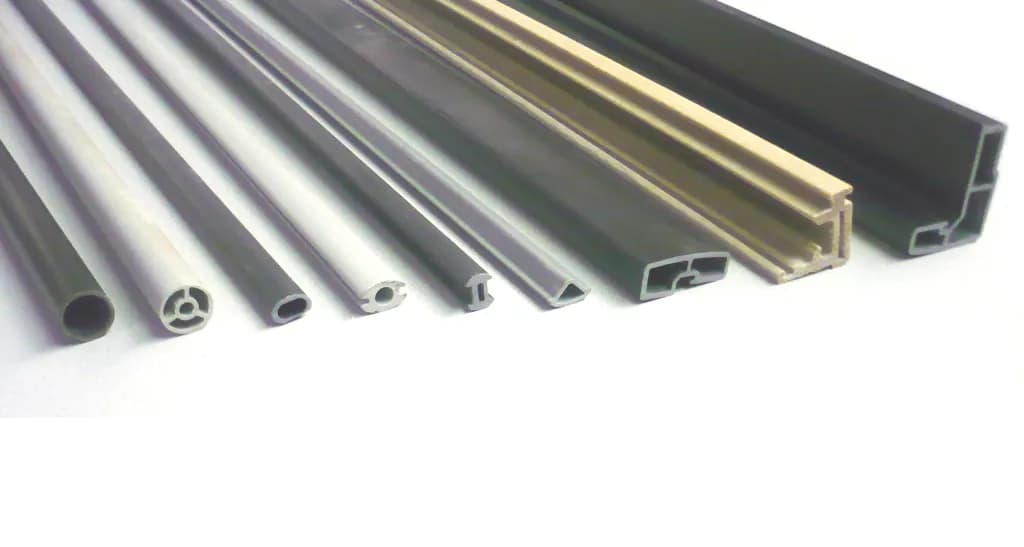
La pultrusion tire des fibres continues à travers un bain de résine, puis une filière chaude où la résine durcit autour d'elles. Il en sort un jonc, un tube ou une poutre sans fin, de même section sur toute la longueur, coupé à longueur au fil de l'eau. Les montants d'échelles en fibre de verre, les caillebotis de passerelles et les chemins de câbles sont fabriqués ainsi.
Comment ça marche
Amener les fibres. Les mèches (faisceaux de fibres continues non torsadés) se déroulent d'un cantre, un râtelier de bobines. On ajoute souvent des mats ou des rubans tissés pour que le profilé soit aussi résistant dans sa largeur.
Les imprégner de résine. Les fibres traversent un bain de résine ouvert, ou la résine est injectée directement dans la filière. Le polyester, le vinylester et l'époxy sont des choix courants.
Rassembler la forme. Des plaques de guidage appelées préformeurs chassent l'excès de résine et rapprochent les fibres humides de la section finale.
Polymériser dans la filière chauffée. Une filière en acier, généralement longue d'environ 0,5 à 1,5 m, donne la forme exacte. Une chaleur d'environ 100–200 °C fait durcir la résine avant que le profilé ne quitte la filière.
Tirer en continu. Des chenilles, ou deux pinces qui se relaient, saisissent le profilé polymérisé et tirent toute la ligne. Ce tirage donne son nom au procédé (pull, tirer, plus extrusion).
Couper à longueur. Une scie volante, qui se déplace avec le profilé pendant qu'elle coupe, tronçonne les pièces à longueur sans arrêter la ligne.
Chiffres clés
- Matériaux
- Surtout fibre de verre, aussi carbone ou basalte ; résine polyester, vinylester, époxy ou polyuréthane
- Pièces typiques
- Joncs, tubes, poutrelles en I, profilés en U, cornières, plats, montants d'échelles, barreaux de caillebotis, chemins de câbles
- Taille de pièce
- Sections de quelques millimètres jusqu'à environ 1 m de large ; toute longueur, coupée selon le besoin
- Précision
- Section généralement à environ ±0,2–0,5 mm, selon la taille
- État de surface
- Lisse et riche en résine ; souvent recouvert d'un voile de surface (un fin tissu de fibres) pour la tenue aux intempéries
- Taille de série adaptée
- Longues séries d'un même profilé, souvent des kilomètres
- Coût d'outillage et de machine
- Filières : d'environ 5 000 à plus de 100 000 $ pièce ; lignes complètes : d'environ 100 000 à plus d'un million de dollars
- Vitesse
- Généralement environ 0,2 à 3 m par minute, jour et nuit
Atouts et limites
Atouts
- Continu et automatisé : faible coût au mètre, peu de pertes
- Très résistant et rigide dans le sens de la longueur, souvent 60 à 70 % de fibres en masse
- Les profilés en fibre de verre ne rouillent pas, sont légers et ne conduisent pas l'électricité
- Toute longueur d'une seule pièce, coupée au fil de l'eau
Limites
- Seulement des profilés droits à section constante
- Beaucoup moins résistant dans la largeur, sauf si l'on ajoute des mats ou des tissus
- Chaque nouvelle section exige sa propre filière, et les changements de série prennent du temps
- Les profilés thermodurcis polymérisés sont difficiles à recycler
Où on l'utilise
- ConstructionCaillebotis de passerelles, mains courantes, profilés de fenêtres et de portes, armatures en fibre
- ÉlectriqueChemins de câbles, montants latéraux d'échelles, tiges et poteaux isolants
- InfrastructuresPasserelles piétonnes, tabliers de ponts, structures de tours de refroidissement
- ÉnergieBandes de carbone pour les longerons de pales d'éoliennes, poteaux de réseaux
- Objets du quotidienArceaux de tente, manches d'outils, tuteurs pour plantes
Comment le reconnaître
- Une longue pièce à la section exactement identique partout, aux extrémités coupées à la scie.
- De fines traînées de fibres dans le sens de la longueur en surface, parfois sous un voile mince comme du papier de soie.
- À une extrémité coupée, une masse dense de points de fibres : les mèches vues en bout.
- Look classique : caillebotis, montants d'échelles et mains courantes en fibre de verre jaunes, gris ou verts.
À comparer avec
À regarder
Strongwell MC · Le principe de la pultrusion, présenté par un grand fabricant de profilés
Strongwell MC · Chaque poste : cantre à fibres, bain de résine, filière chauffée, système de tirage et scie
Liberty Pultrusions · Une visite d'usine de vraies lignes de pultrusion
Strongwell MC · Des barres pultrudées assemblées en caillebotis de passerelle
Voir de vraies photos
- Wikipédia : Pultrusion — présentation avec un schéma de la ligne et des photos de profilés
- Recherche de photos sur Wikimedia Commons
À retenir
- La pultrusion tire des fibres à travers de la résine et une filière chaude, sans s'arrêter.
- Elle produit des profilés droits sans fin, à section constante.
- Le résultat est très résistant dans le sens de la longueur, inoxydable et peu cher au mètre.
Plus dans Composites
Les 100 procédés
 10.1Drapage et cuisson en autoclaveDes plis de préimprégné empilés sur un moule, mis sous bâche à vide et cuits sous chaleur et pressionOuvrir la leçon
 10.2Moulage par transfert de résine et infusionFibres sèches dans un moule ; résine liquide poussée (RTM) ou aspirée par le vide (infusion)Ouvrir la leçon
 10.4Enroulement filamentaireUne fibre imprégnée de résine enroulée sur un mandrin en rotationOuvrir la leçon
Essayez
Mettez l'IA au travail dans votre CAO.
Modélisez des pièces, générez des mises en plan et automatisez les tâches répétitives dans votre logiciel de CAO.