

Drapage et cuisson en autoclave
Des plis de préimprégné empilés sur un moule, mis sous bâche à vide et cuits sous chaleur et pression
Le drapage construit une pièce à partir de fines feuilles de tissu de fibres déjà imprégnées de résine, empilées sur un moule une feuille (pli) à la fois. L'empilement est scellé dans une bâche à vide et cuit sous chaleur et pression dans un autoclave (un four sous pression). C'est ainsi que les revêtements d'ailes d'avions et les châssis de Formule 1 obtiennent une très haute résistance pour un poids très faible.
Comment ça marche
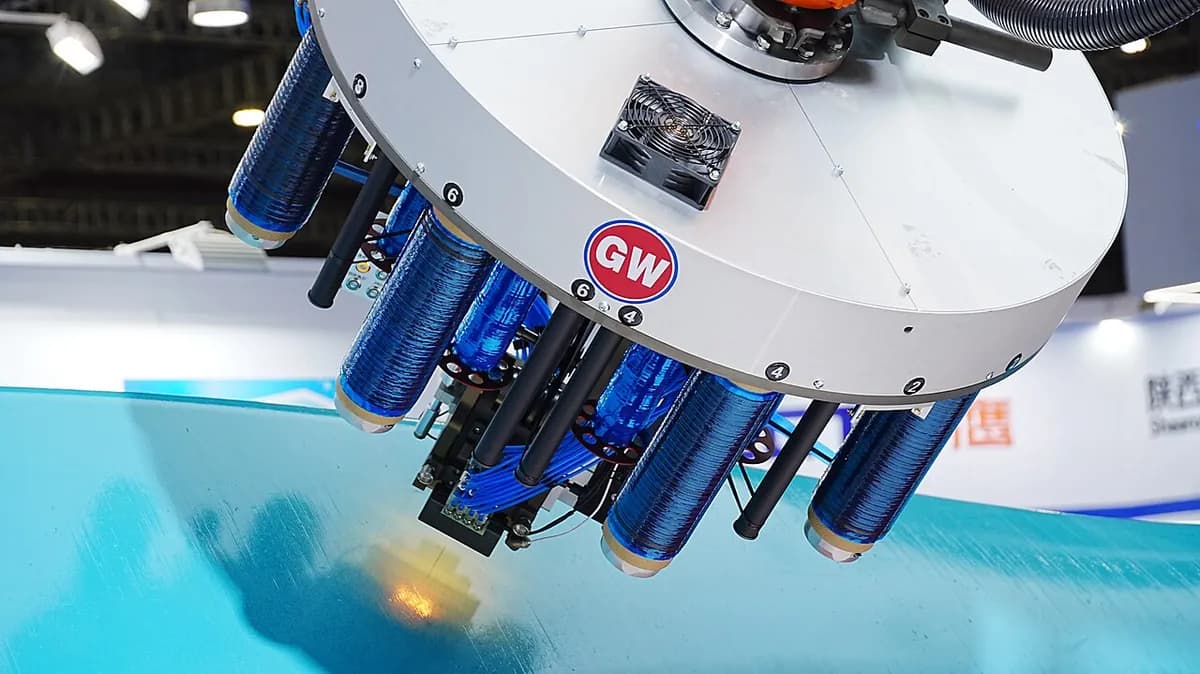
Découper et draper les plis. Le préimprégné (tissu ou ruban de fibres déjà imprégné de résine partiellement polymérisée, gardé congelé jusqu'à l'emploi) est découpé à la forme et empilé sur le moule. Les fibres de chaque pli pointent dans une direction prévue ; des robots (placement automatisé de fibres) drapent les plus grandes pièces d'avions.
Mettre sous bâche et tirer le vide. Un tissu d'arrachage (un tissu qui se détache plus tard), un tissu de respiration (un feutre qui laisse circuler l'air) et un film de bâche en plastique se posent par-dessus. Un ruban de mastic collant scelle la bâche au moule. Une pompe aspire ensuite l'air, donc l'air extérieur presse l'empilement et l'air piégé s'échappe.
Cuire en autoclave. L'autoclave chauffe la pièce, typiquement à 120–180 °C. Le gaz à l'intérieur est mis sous pression à environ 3–7 bar, trois à sept fois la pression de l'air normal, comprimant la bâche. La résine ramollit, s'écoule et mouille les fibres, puis durcit (se réticule en un solide dur) en quelques heures.
Démouler, ébarber et contrôler. Après un refroidissement lent, les couches de la bâche sont retirées et la pièce se détache du moule. Les bords sont ébarbés et les trous percés. Les pièces critiques sont contrôlées aux ultrasons pour détecter des vides (bulles piégées) ou des plis qui ne se sont pas liés.
Chiffres clés
- Matériaux
- Préimprégnés de carbone, de verre ou d'aramide (une fibre synthétique résistante), surtout avec de la résine époxy ; âmes en nid d'abeilles ou en mousse pour les panneaux sandwich
- Pièces typiques
- Revêtements d'ailes et d'empennages, panneaux de fuselage, pales d'hélicoptères, châssis de Formule 1, panneaux de satellites
- Taille de pièce
- De supports de la taille d'une paume à des revêtements d'ailes de dizaines de mètres de long ; limité par la taille intérieure de l'autoclave
- Précision
- Forme typiquement à environ ±0,2–0,5 mm du moule ; chaque pli fait environ 0,1–0,3 mm d'épaisseur
- État de surface
- Face moule lisse et souvent brillante (copie du moule) ; face bâche légèrement texturée par le tissu d'arrachage
- Taille de série adaptée
- De la pièce unique à quelques milliers de pièces par an
- Coût d'outillage et de machine
- Moules d'environ 1 000 $ (petites pièces) à 1 million de dollars ou plus (grands outillages aéronautiques) ; autoclaves de centaines de milliers à de nombreux millions de dollars
- Vitesse
- Le drapage prend de quelques heures à quelques jours par pièce ; un cycle de cuisson prend typiquement environ 3–8 heures, montée en température et refroidissement compris
Atouts et limites
Atouts
- Le meilleur rapport résistance/poids des filières composites courantes
- Très peu de vides (typiquement moins d'environ 1–2 %) grâce à la pression
- Fibres placées exactement là où vont les charges, pli par pli
- Qualité répétable et bien documentée, reconnue pour la certification aéronautique
Limites
- Lent : des heures de travail manuel qualifié plus des heures de cuisson par pièce
- Coûteux : le préimprégné doit être stocké congelé et a une durée de vie limitée ; les bâches et les tissus sont jetés
- La taille des pièces est limitée par l'autoclave, et les grands autoclaves sont chers à acheter et à exploiter
- Les pièces thermodurcissables cuites ne peuvent pas être refondues, donc le recyclage est difficile
Où on l'utilise
- AéronautiqueRevêtements d'ailes et d'empennages, panneaux de fuselage, volets, pales de rotors d'hélicoptères
- EspaceStructures de satellites, réflecteurs d'antennes, coiffes de lanceurs
- Sports mécaniquesChâssis de Formule 1 (la cellule de survie du pilote), ailerons, panneaux de carrosserie
- SupercarsToits en carbone, capots, pièces aérodynamiques, quelques monocoques
- MédicalPlateaux de tables de radiologie (le carbone laisse passer les rayons X), pieds de prothèses
Comment le reconnaître
- Une face très lisse, souvent brillante (côté moule), et une face légèrement texturée, marquée par le tissu d'arrachage.
- Sur les pièces d'aspect, un damier tissé de carbone visible sous une résine transparente.
- De fines couches empilées sur les bords coupés, et des bords et des trous usinés après la cuisson.
- Des coques minces ou des panneaux sandwich, parfois avec le nid d'abeilles visible sur un bord ouvert.
À comparer avec
À regarder
PolyU IC · L'idée de base de la cuisson en autoclave, étape par étape
Pressure Equipment Academy · Tout le parcours du drapage à une pièce d'avion cuite
Matthieu Libeert (Mat's Prototyping) · Drapage des plis et mise sous bâche à vide, de près
Composites Central · Des robots qui posent du ruban de fibres sur de grands moules d'avions
Voir de vraies photos
- Wikipédia : Préimprégné — matériaux préimprégnés, stockage et cuisson en autoclave, avec photos
- Recherche de photos sur Wikimedia Commons
À retenir
- Les plis de préimprégné sont empilés à la main ou par robot, chacun avec ses fibres orientées dans un sens prévu.
- Une bâche à vide, puis la chaleur et la pression de l'autoclave, chassent l'air et durcissent la résine.
- Il donne les pièces les plus légères et les plus résistantes, mais il est lent et coûteux.
Plus dans Composites
Les 100 procédés
 10.2Moulage par transfert de résine et infusionFibres sèches dans un moule ; résine liquide poussée (RTM) ou aspirée par le vide (infusion)Ouvrir la leçon
 10.3PultrusionDes fibres tirées à travers de la résine et une filière chauffée, sans arrêtOuvrir la leçon
 10.4Enroulement filamentaireUne fibre imprégnée de résine enroulée sur un mandrin en rotationOuvrir la leçon
Essayez
Mettez l'IA au travail dans votre CAO.
Modélisez des pièces, générez des mises en plan et automatisez les tâches répétitives dans votre logiciel de CAO.