

Moulage par compression (SMC, BMC, caoutchouc)
Une charge pressée et durcie dans un moule chaud
Le moulage par compression place un bloc de matière mesuré dans un moule chaud ouvert, puis ferme le moule et l'écrase jusqu'à ce qu'elle remplisse la forme et durcisse. C'est la méthode classique pour faire des joints et des garnitures en caoutchouc, et des panneaux de voiture renforcés de fibres. La matière durcit (prend de façon permanente par une réaction chimique) au lieu de simplement refroidir.
Comment ça marche
Charger la matière. Un bloc de matière pesé, appelé charge, est placé dans le moule inférieur chauffé. Ce peut être du caoutchouc brut, du SMC (sheet molding compound : des feuilles de résine avec des fibres de verre coupées) ou du BMC (bulk molding compound : un mélange pâteux de résine et de fibres).
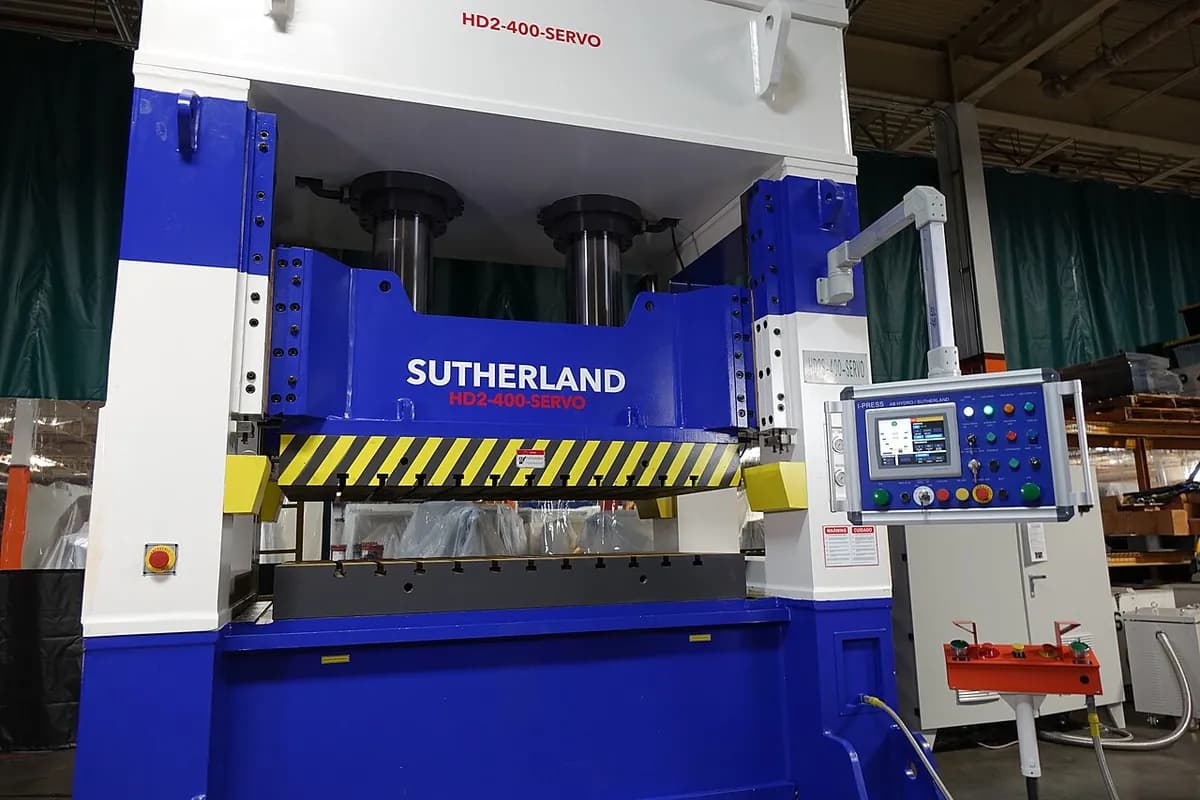
Presser. Une presse hydraulique abaisse la moitié supérieure chauffée. La pression, typiquement de dizaines à quelques centaines de bar sur la pièce, fait s'écouler la matière et remplir chaque recoin de la cavité.
Durcir. La presse maintient le moule fermé à typiquement environ 140–180 °C. La chaleur déclenche la réticulation (des liaisons chimiques qui relient les molécules en un seul réseau), donc la pièce prend définitivement. Un mince film de matière en excès, la bavure, est expulsé au joint.
Ouvrir et éjecter. La presse s'ouvre et une broche d'éjection pousse la pièce dehors. La bavure est ébarbée, à la main, par culbutage en conditions de gel pour le caoutchouc, ou par usinage pour les composites.
Comme la matière se déplace à peine, les longues fibres de verre restent intactes, ce qui donne aux pièces en SMC et en BMC une grande résistance pour leur poids.
Chiffres clés
- Matériaux
- Caoutchoucs (naturel, EPDM, silicone, fluoroélastomère) ; composites thermodurcissables SMC et BMC ; aussi résines mélamine et phénoliques
- Pièces typiques
- Joints toriques, garnitures, claviers, panneaux de carrosserie, capots de camions, boîtiers électriques, vaisselle en mélamine
- Taille de pièce
- De petits joints de quelques grammes à des panneaux de voiture de plus d'un mètre de long
- Précision
- Typiquement environ ±0,1 à ±0,3 mm ; l'épaisseur dépend de la bavure au joint
- État de surface
- Copie le moule ; les panneaux en SMC peuvent sortir assez lisses pour être peints comme des pièces de carrosserie
- Taille de série adaptée
- De centaines à centaines de milliers de pièces
- Coût d'outillage et de machine
- Moules moins chers que les moules d'injection de même taille, de quelques milliers de dollars pour le caoutchouc à des centaines de milliers pour les grands panneaux en SMC ; presses de dizaines de milliers à des millions de dollars
- Vitesse
- Typiquement 1–10 minutes par cycle, fixées par le temps de durcissement
Atouts et limites
Atouts
- Moules simples et robustes, sans canaux ni seuils d'injection
- Peu de perte de matière ; garde intactes les fibres longues
- Grandes pièces composites, solides et rigides
- Fonctionne avec des caoutchoucs et des thermodurcissables épais et chargés
Limites
- Cycles plus lents que le moulage par injection
- La bavure doit être ébarbée sur chaque pièce
- Difficile de faire des formes très complexes, des nervures minces et profondes ou des tolérances serrées
- Les charges doivent être pesées et placées, souvent à la main
Où on l'utilise
- AutomobileCapots, hayons et panneaux de carrosserie en SMC ; joints, silentblocs et passe-câbles en caoutchouc
- ÉlectriqueBoîtiers d'interrupteurs, boîtiers de compteurs, isolateurs en BMC
- IndustrieJoints toriques, garnitures, membranes, joints de vannes
- Grand publicClaviers en silicone, tapis de cuisine, assiettes en mélamine
- AéronautiqueÉquerres et raccords composites à haute résistance
Comment le reconnaître
- Des pièces en caoutchouc avec une fine arête ou un bord ébarbé le long d'une ligne, là où la bavure a été retirée.
- Pas de marque de seuil ni de jet, puisque la matière n'a jamais été injectée.
- Sur les panneaux en SMC, un envers légèrement moucheté ou à motif de fibres et des parois épaisses et régulières.
- Un toucher dur et résistant à la chaleur : la pièce va carboniser plutôt que fondre quand on la chauffe.
À comparer avec
À regarder
Elastech Solutions · Une explication pour débutants du moulage par compression du caoutchouc
Sofeast · Les étapes et le vocabulaire, filmés dans une usine
IDI Composites · D'une charge de SMC à une pièce composite finie
Taitian Press · Une presse géante de 4 500 tonnes qui fabrique des pièces de voiture
Voir de vraies photos
- Wikipédia : Moulage par compression — schéma du procédé et principaux types de moules
- Wikipédia : Sheet moulding compound — le matériau SMC et sa ligne de production
- Recherche de photos sur Wikimedia Commons
À retenir
- Charger, presser, durcir à la chaleur, éjecter et ébarber la bavure.
- Il façonne des matières qui prennent par la chimie : caoutchoucs et thermodurcissables chargés de fibres.
- Moules simples et fibres longues, mais cycles plus lents que le moulage par injection.
Plus dans Moulage des plastiques et du caoutchouc
Les 100 procédés
 2.1ShortMoulage par injectionDe la matière fondue forcée dans un moule en acier ferméOuvrir la leçon
 2.2Surmoulage et bi-injectionUn second plastique moulé sur le premierOuvrir la leçon
 2.3Soufflage de corps creux (extrusion-soufflage et injection-soufflage)Tube chaud ou préforme gonflé dans un mouleOuvrir la leçon
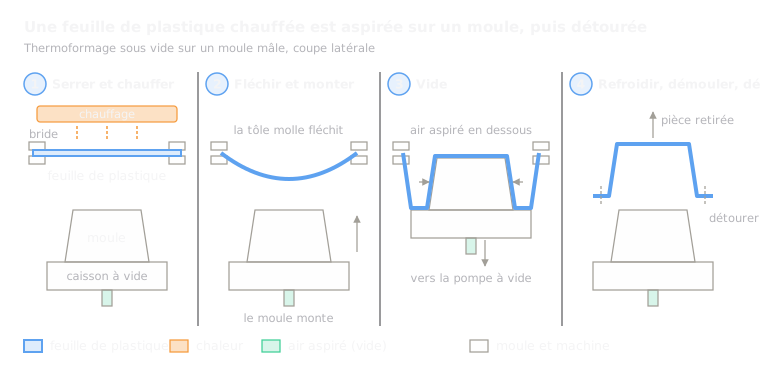 2.4ThermoformageUne feuille chauffée aspirée sur un mouleOuvrir la leçon
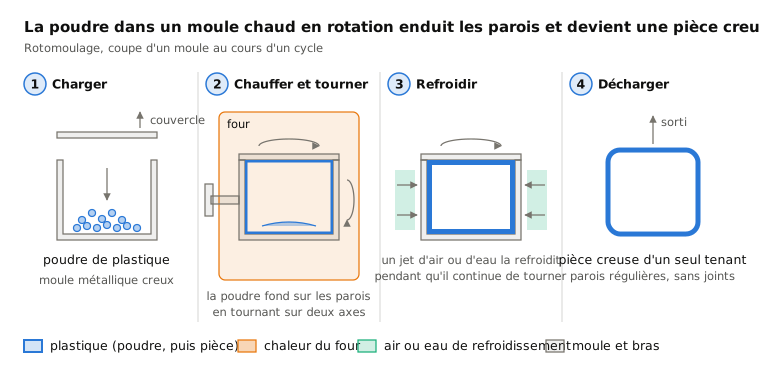
 2.5RotomoulageLa poudre recouvre un moule chaud en rotationOuvrir la leçon
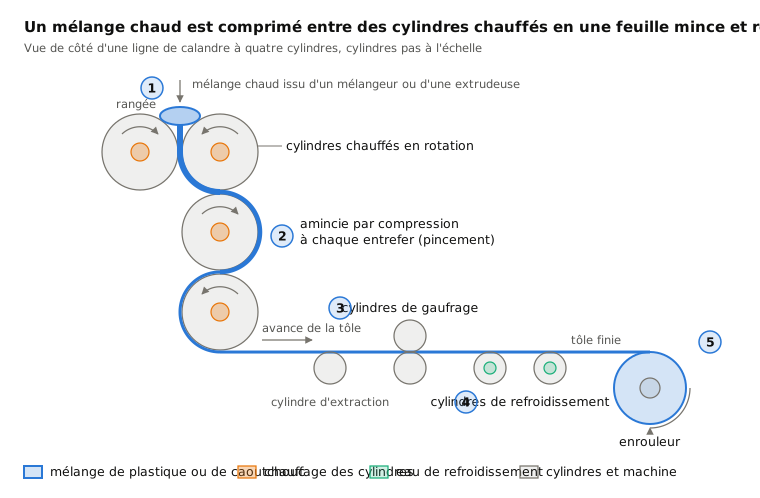
 2.7CalandrageMélange écrasé en feuille entre des cylindresOuvrir la leçon
Essayez
Mettez l'IA au travail dans votre CAO.
Modélisez des pièces, générez des mises en plan et automatisez les tâches répétitives dans votre logiciel de CAO.