

Soufflage de corps creux (extrusion-soufflage et injection-soufflage)
Tube chaud ou préforme gonflé dans un moule
Le soufflage fabrique des pièces creuses en plastique en gonflant du plastique chaud et mou dans un moule froid, comme on gonfle un ballon dans une boîte. Presque toutes les bouteilles en plastique, du shampooing au soda, sont faites ainsi. C'est rapide et peu cher par pièce, mais cela ne produit que des formes creuses.
Comment ça marche
Extruder. Une extrudeuse (une vis chauffée, comme dans la leçon 3.3) pousse le plastique fondu à travers une filière annulaire. Un tube chaud pendant en sort, appelé paraison.
Fermer. Les deux moitiés d'un moule froid se ferment autour de la paraison. Elles pincent le fond pour le fermer, et le tube est coupé en haut.
Souffler. De l'air comprimé, typiquement d'environ 5–10 bar, entre par une buse de soufflage. Il gonfle la paraison contre les parois du moule, où le plastique refroidit et se fige.
Ouvrir et ébarber. Le moule s'ouvre et le récipient sort. L'excès de plastique écrasé au pincement (la bavure) est coupé et recyclé.
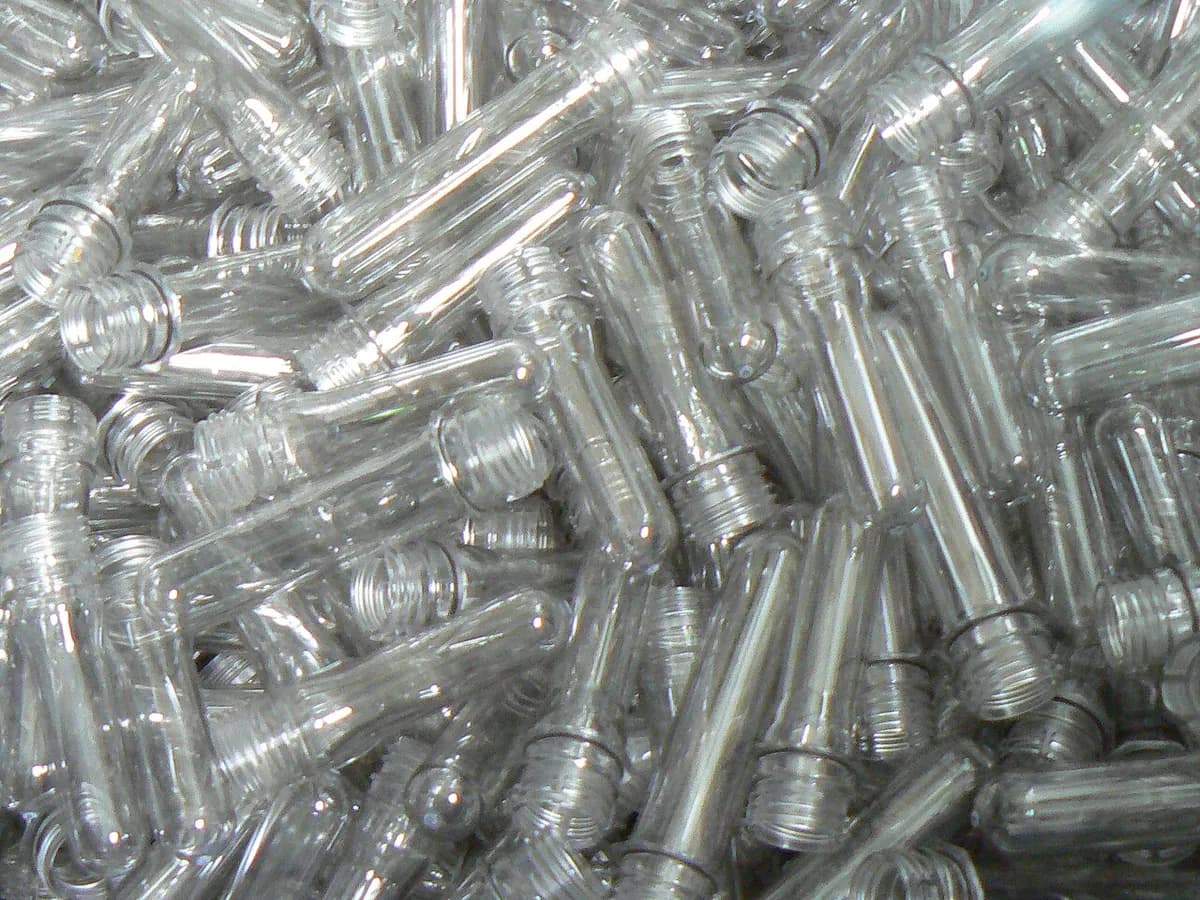
Mouler une préforme. L'injection-soufflage part d'une préforme : un petit tube à essai épais moulé par injection autour d'un noyau. Son col fileté a déjà sa forme finale.
Étirer et souffler. La préforme tiède entre dans le moule de la bouteille. Pour les bouteilles de boisson en PET, une tige d'étirage la pousse d'abord vers le bas, puis de l'air jusqu'à environ 40 bar la gonfle. C'est ce qu'on appelle l'étirage-soufflage.
Démouler. Le moule s'ouvre et la bouteille sort sans bavure à ébarber. Un petit point d'injection reste au centre du fond.
De nombreuses bouteilles en PET sont faites en deux étapes séparées : les préformes sont moulées dans une usine, puis réchauffées par lampes infrarouges et soufflées près de la ligne de remplissage.
Chiffres clés
- Matériaux
- Polyéthylène (PEHD) et polypropylène pour l'extrusion-soufflage ; PET pour les bouteilles de boisson par étirage-soufflage ; aussi PVC et polycarbonate
- Pièces typiques
- Bouteilles, jerricans, réservoirs de carburant, arrosoirs, conduits d'air, fûts
- Taille de pièce
- Des flacons de médicaments de quelques millilitres aux réservoirs d'environ 1 000 litres (extrusion)
- Précision
- Forme extérieure typiquement à environ ±0,3 à ±0,5 mm ; cols plus serrés ; l'épaisseur de paroi varie d'un endroit à l'autre
- État de surface
- Extérieur lisse ou texturé, copié du moule ; aucun outil ne touche jamais l'intérieur
- Taille de série adaptée
- De dizaines de milliers à plusieurs millions de pièces
- Coût d'outillage et de machine
- Les moules coûtent moins cher que les moules d'injection car les pressions sont basses (souvent en aluminium, de quelques milliers à quelques dizaines de milliers de dollars) ; machines de quelques dizaines de milliers à des millions de dollars pour les lignes PET à haute cadence
- Vitesse
- Petites bouteilles toutes les quelques secondes par empreinte, grands réservoirs en quelques minutes ; les grosses machines PET font des dizaines de milliers de bouteilles par heure
Atouts et limites
Atouts
- Le moyen pratique de fabriquer vite des récipients creux d'une seule pièce
- Les moules coûtent moins cher que les moules d'injection
- Légèreté, parois minces et très forte cadence
- Poignées creuses, réservoirs et formes inhabituelles possibles (extrusion)
Limites
- Uniquement des pièces creuses ; l'épaisseur de paroi est difficile à maîtriser précisément
- L'extrusion-soufflage laisse une bavure à ébarber et une cicatrice de pincement
- La forme intérieure n'est pas contrôlée ; pas de détails internes nets
- L'injection-soufflage et l'étirage-soufflage demandent aussi un moule de préforme, donc ils conviennent aux gros volumes
Où on l'utilise
- BoissonsBouteilles d'eau et de soda en PET
- MaisonFlacons de lessive et de shampooing, arrosoirs
- AutomobileRéservoirs de carburant, conduits d'air, réservoirs de lave-glace
- Médical et pharmaceutiqueFlacons de médicaments, flacons de collyre
- IndustrieJerricans, fûts, cuves vrac de 1 000 litres
Comment le reconnaître
- Extrusion-soufflage : une ligne en relief ou une cicatrice au fond (le pincement), et un plan de joint sur les deux côtés.
- Des poignées creuses qui font partie du récipient, comme sur les bidons de lait et les jerricans.
- Injection-soufflage ou étirage-soufflage : un petit point exactement au centre du fond (le point d'injection) et pas de ligne de pincement.
- Bouteilles en PET : un col épais et net avec une bague sous le filetage, au-dessus d'un corps mince étiré.
À comparer avec
À regarder
Spectra Packaging · Paraison, fermeture du moule, soufflage et ébarbage, étape par étape
PLASTOTECH · Comment une préforme sur un noyau est moulée, puis soufflée
Sidel · Une préforme en PET étirée et soufflée en bouteille
Bekum Group · Une grande machine d'extrusion-soufflage au travail
Voir de vraies photos
- Wikipédia : Soufflage de corps creux — comment fonctionnent l'extrusion-soufflage, l'injection-soufflage et l'étirage-soufflage ; peu de photos
- Recherche de photos sur Wikimedia Commons
- Wikimedia Commons : Préformes PET — les préformes en forme de tube à essai avant soufflage
À retenir
- Le soufflage gonfle du plastique chaud dans un moule froid pour faire des pièces creuses.
- L'extrusion-soufflage part d'un tube pendant et laisse une bavure ; l'injection-soufflage part d'une préforme moulée et n'en laisse pas.
- Les bouteilles de boisson en PET sont étirées et soufflées à partir de préformes, à raison de dizaines de milliers par heure.
Plus dans Moulage des plastiques et du caoutchouc
Les 100 procédés
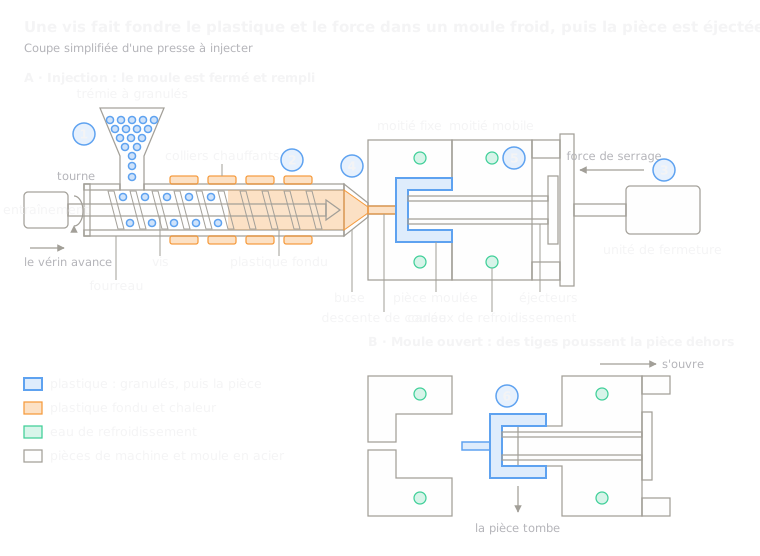 2.1ShortMoulage par injectionDe la matière fondue forcée dans un moule en acier ferméOuvrir la leçon
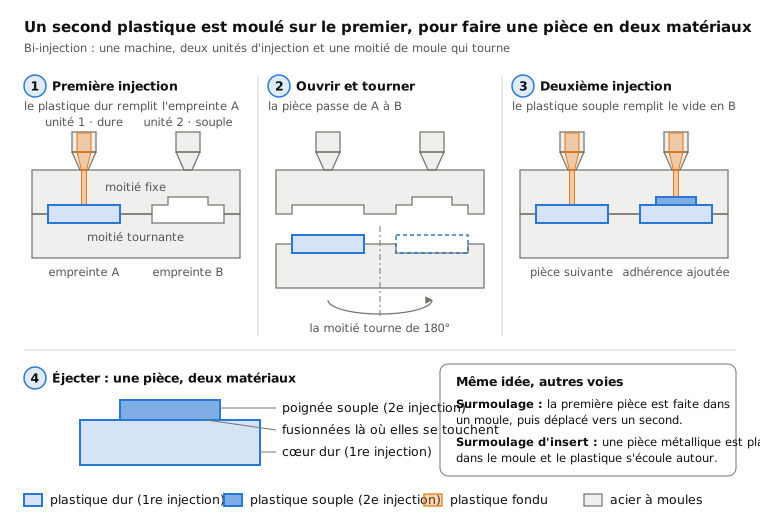
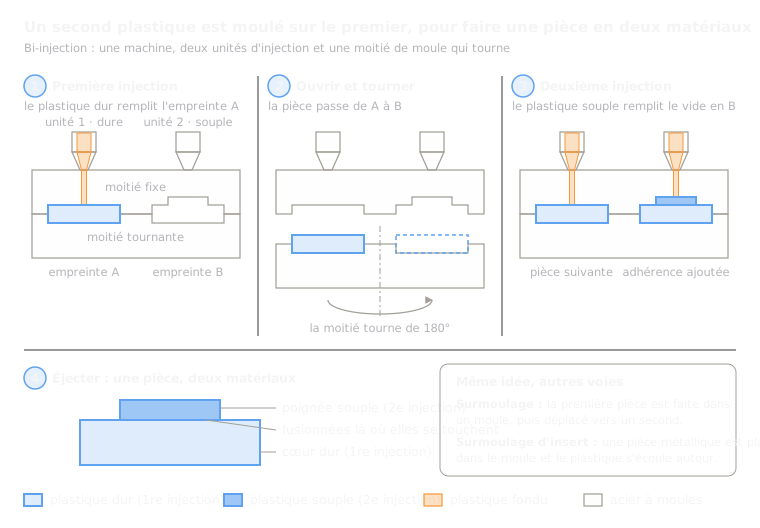 2.2Surmoulage et bi-injectionUn second plastique moulé sur le premierOuvrir la leçon
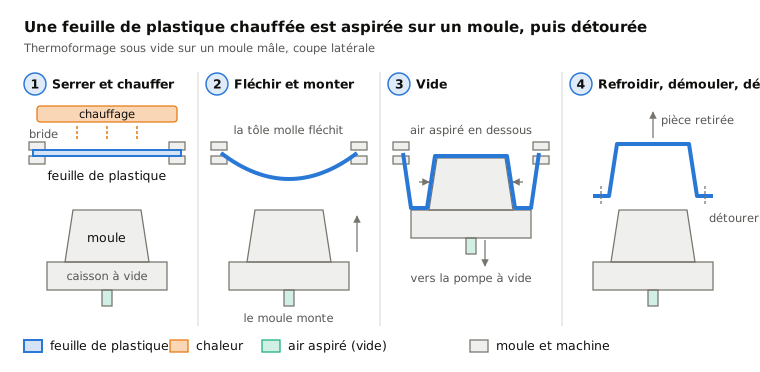
 2.4ThermoformageUne feuille chauffée aspirée sur un mouleOuvrir la leçon
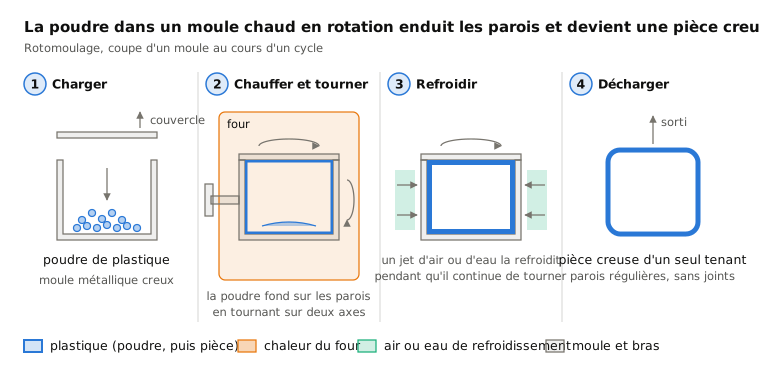
 2.5RotomoulageLa poudre recouvre un moule chaud en rotationOuvrir la leçon
 2.6Moulage par compression (SMC, BMC, caoutchouc)Une charge pressée et durcie dans un moule chaudOuvrir la leçon
 2.7CalandrageMélange écrasé en feuille entre des cylindresOuvrir la leçon
Essayez
Mettez l'IA au travail dans votre CAO.
Modélisez des pièces, générez des mises en plan et automatisez les tâches répétitives dans votre logiciel de CAO.