

Surmoulage et bi-injection
Un second plastique moulé sur le premier
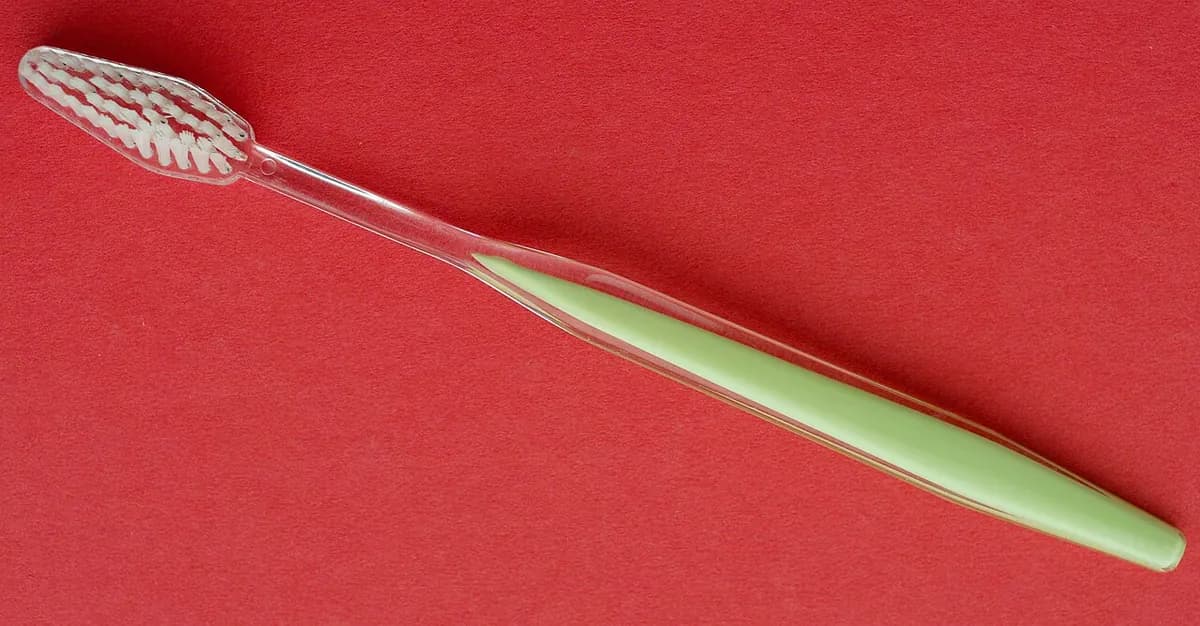
Le surmoulage moule un second plastique sur un premier, de sorte qu'une seule pièce sort faite de deux matières. La prise douce et caoutchouteuse d'une brosse à dents ou d'une perceuse sans fil est faite ainsi. Il remplace la colle et l'assemblage, et les deux couches ne se décollent pas en usage normal.
Comment ça marche
Première injection. Une unité d'injection remplit l'empreinte A d'un plastique dur. Cela fait la pièce de base rigide, appelée substrat.
Ouvrir et tourner. Le moule s'ouvre et la moitié qui porte le substrat tourne de 180°. Le substrat fait maintenant face à l'empreinte B, qui a de la place supplémentaire là où sera la prise.
Seconde injection. Le moule se ferme et une seconde unité d'injection remplit cette place supplémentaire avec un plastique mou, souvent du TPE (élastomère thermoplastique, un plastique caoutchouteux qui peut être fondu). La matière chaude fusionne avec la surface du substrat. Au même moment, l'empreinte A moule le substrat suivant.
Éjecter. Le moule s'ouvre et la pièce finie est éjectée. À partir de là, chaque cycle livre une pièce complète en deux matières.
La liaison vient de la fusion ensemble des deux plastiques, ce qui ne marche que pour des paires compatibles. Sinon, les concepteurs ajoutent des trous ou des rainures pour que la matière molle s'accroche mécaniquement.
Deux variantes utilisent la même idée. Le surmoulage en deux moules fonctionne de la même façon, mais un robot ou un opérateur déplace le substrat du premier moule au second. Le surmoulage d'inserts place une pièce métallique (un insert fileté, une lame, des contacts électriques) dans le moule à la place d'une première injection.
Chiffres clés
- Matériaux
- Plastiques durs (polypropylène, ABS, polycarbonate, nylon) associés à du TPE mou ou du silicone ; ou deux couleurs du même plastique ; les inserts sont souvent en laiton ou en acier
- Pièces typiques
- Manches de brosses à dents, prises d'outils électroportatifs, boutons et touches bicolores, boîtiers avec joints intégrés
- Taille de pièce
- Surtout petites à moyennes, de quelques grammes à quelques kilogrammes
- Précision
- Comme le moulage par injection : typiquement environ ±0,05 à ±0,1 mm sur la partie dure ; la couche molle est moins précise
- État de surface
- Brut de moulage, brillante ou texturée ; les zones molles ont une bonne adhérence
- Taille de série adaptée
- Bi-injection : de dizaines de milliers à des millions ; deux moules ou chargement manuel : aussi de plus petites séries
- Coût d'outillage et de machine
- Plus élevé que pour une seule matière : un moule plus complexe, souvent des dizaines de milliers de dollars ou plus, et une machine à deux unités d'injection et un plateau rotatif
- Vitesse
- Une pièce finie par cycle, typiquement environ 20–60 s
Atouts et limites
Atouts
- Une seule pièce finie, sans colle ni assemblage
- Liaisons solides et étanches entre les zones dures et molles
- Prises au toucher doux, joints et beaux effets bicolores nets
- Rapide et régulier à fort volume
Limites
- Les moules et les machines coûtent plus cher que pour des pièces à une seule matière
- Les deux plastiques doivent être compatibles pour se lier, ce qui limite les paires
- Plus de choses à régler : deux matières, deux températures, des retraits différents
- La bi-injection n'est rentable qu'à fort volume ; le surmoulage en deux moules est plus lent par pièce
Où on l'utilise
- Soins personnelsBrosses à dents, manches de rasoirs
- OutilsBoîtiers d'outils électroportatifs, manches de tournevis et de pinces
- AutomobileBoutons et molettes bicolores, optiques de feux arrière, joints moulés sur des boîtiers
- ÉlectroniqueCoques de téléphones avec bumpers souples, boîtiers étanches avec joints moulés, protège-câbles
- MédicalBoîtiers d'appareils et manches d'instruments à prise douce
Comment le reconnaître
- Une zone molle et caoutchouteuse qui ne se décolle pas, avec un bord net contre le plastique dur.
- Deux couleurs qui se rejoignent à une frontière parfaitement nette, sans ligne de colle ni jeu.
- De petits trous ou fentes dans la partie dure remplis de la matière molle (verrous mécaniques).
- Des marques de points d'injection dans les deux matières, une pour chaque injection.
À comparer avec
À regarder
Star Rapid · Surmoulage d'inserts, surmoulage et bi-injection comparés pour les débutants
SIMTEC Silicone Parts, Inc. · Surmoulage en deux temps contre bi-injection sur une seule machine
Injection Molding Skills & More · Un cycle de bi-injection, étape par étape
Injection mold maker · De vraies images d'une pièce dure en polycarbonate qui reçoit une couche souple de TPE
Voir de vraies photos
- Wikipédia : Moulage par injection multi-matières — moulage multi-injection et surmoulage, avec des exemples de brosses à dents et d'outils électroportatifs
- Wikipédia : Moulage par injection — sections sur le surmoulage et le surmoulage d'inserts, avec des photos de moules
- Recherche de photos sur Wikimedia Commons
À retenir
- Un second plastique est moulé sur le premier : une pièce, deux matières, pas de colle.
- Les couches tiennent par fusion ou par verrous mécaniques, donc les paires de matières comptent.
- La bi-injection le fait dans une machine ; le surmoulage utilise deux moules ; le surmoulage d'inserts part d'un métal.
Plus dans Moulage des plastiques et du caoutchouc
Les 100 procédés
 2.1ShortMoulage par injectionDe la matière fondue forcée dans un moule en acier ferméOuvrir la leçon
 2.3Soufflage de corps creux (extrusion-soufflage et injection-soufflage)Tube chaud ou préforme gonflé dans un mouleOuvrir la leçon
 2.4ThermoformageUne feuille chauffée aspirée sur un mouleOuvrir la leçon
 2.5RotomoulageLa poudre recouvre un moule chaud en rotationOuvrir la leçon
 2.6Moulage par compression (SMC, BMC, caoutchouc)Une charge pressée et durcie dans un moule chaudOuvrir la leçon
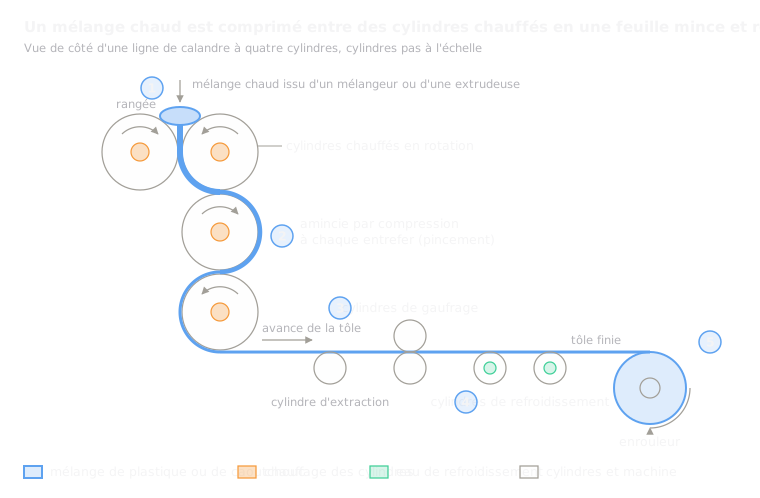 2.7CalandrageMélange écrasé en feuille entre des cylindresOuvrir la leçon
Essayez
Mettez l'IA au travail dans votre CAO.
Modélisez des pièces, générez des mises en plan et automatisez les tâches répétitives dans votre logiciel de CAO.