

Rotomoulage
La poudre recouvre un moule chaud en rotation
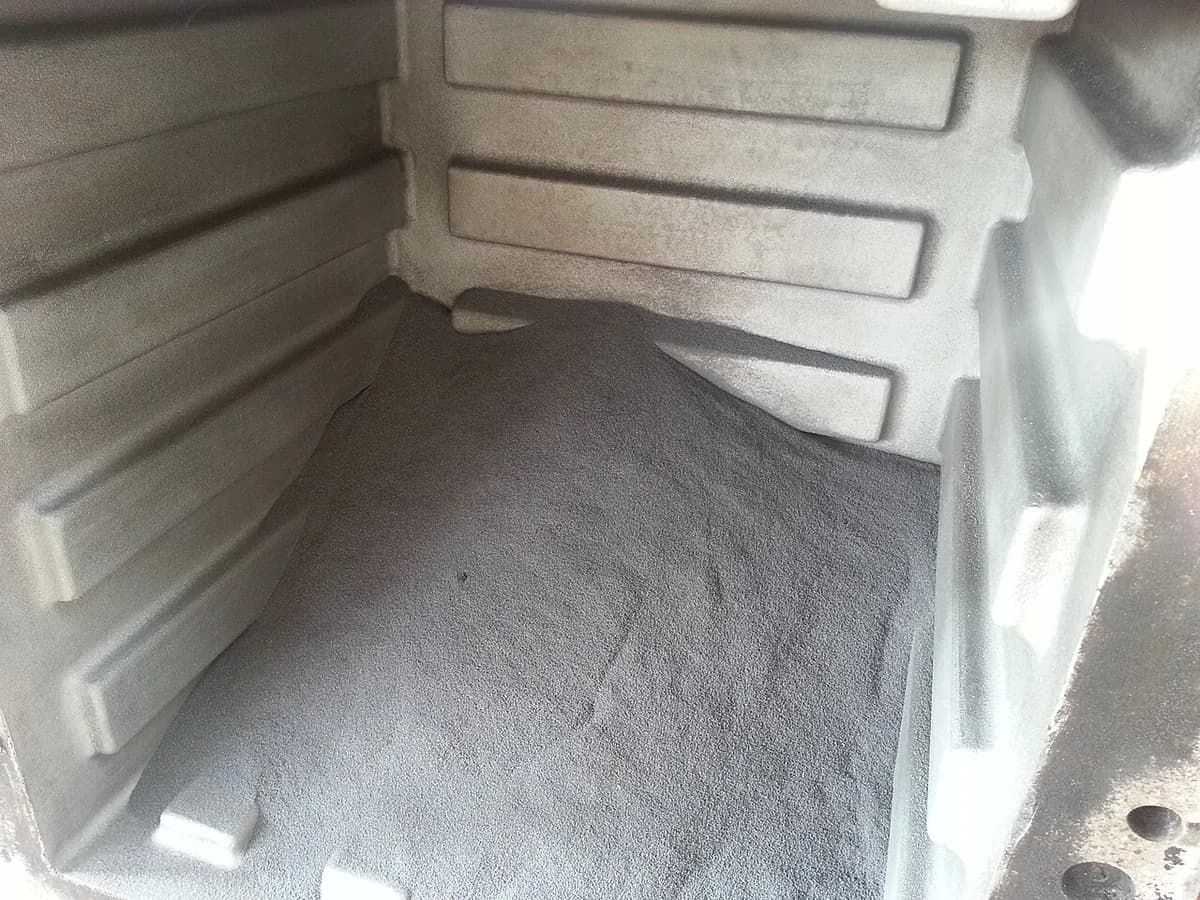
Le rotomoulage place de la poudre de plastique dans un moule métallique creux, puis chauffe le moule en le faisant tourner lentement sur deux axes. La poudre qui fond enduit uniformément les parois intérieures, comme le chocolat qui tapisse l'intérieur d'un moule à œuf. Les cuves à eau, les kayaks et les toboggans de jeux sont fabriqués ainsi, souvent d'une seule pièce sans joint.
Comment ça marche
Charger. Une quantité mesurée de poudre de plastique (ou de plastique liquide) est versée dans une moitié d'un moule métallique mince, puis le moule est fermé. Le poids de poudre détermine l'épaisseur de paroi.
Chauffer et tourner. Le moule entre dans un four, généralement à environ 250–400 °C, et tourne lentement sur deux axes à la fois. La poudre roule sur les parois chaudes, fond et y adhère couche après couche.
Refroidir. Le moule sort du four et continue de tourner pendant que des ventilateurs ou un brouillard d'eau le refroidissent. Le plastique durcit en une coque régulière.
Décharger. Le moule s'ouvre et la pièce creuse est sortie. Les machines portent souvent plusieurs moules sur des bras : l'un se charge pendant qu'un autre chauffe et qu'un troisième refroidit.
Il n'y a aucune pression : les moules peuvent donc être en tôle mince ou en aluminium coulé, et la pièce a très peu de contraintes internes.
Chiffres clés
- Matériaux
- Surtout de la poudre de polyéthylène ; aussi polypropylène, nylon et PVC (sous forme de pâte liquide)
- Pièces typiques
- Réservoirs d'eau et de carburant, kayaks, toboggans, barrières de circulation, cônes de signalisation, grands bacs
- Taille de pièce
- De quelques litres à des cuves de dizaines de milliers de litres
- Précision
- Large : généralement environ ±1 mm ou plus sur les grandes pièces, car le plastique se rétracte librement
- État de surface
- L'extérieur copie le moule ; l'intérieur est plus rugueux et ne touche jamais un outil
- Taille de série adaptée
- De dizaines à milliers de pièces par an et par moule
- Coût d'outillage et de machine
- Moules de quelques milliers à des dizaines de milliers de dollars ; machines de dizaines de milliers à plusieurs centaines de milliers de dollars
- Vitesse
- Lent : généralement 20 à 90 minutes par cycle, selon la taille et l'épaisseur de paroi
Atouts et limites
Atouts
- Très grandes pièces creuses d'un seul tenant, sans joint
- Moules simples et peu chers ; faible risque pour les petites séries
- Parois régulières avec des angles épais et solides
- Presque aucune contrainte interne ; inserts métalliques et doubles parois possibles
Limites
- Cycles longs : le coût par pièce est plus élevé en grande série
- Peu de plastiques conviennent bien ; surtout le polyéthylène
- La précision est faible et les détails fins sont arrondis
- L'épaisseur de paroi ne peut pas beaucoup varier d'un endroit à l'autre
Où on l'utilise
- Eau et produits chimiquesCiternes d'eau de pluie, fosses septiques, contenants de produits chimiques
- LoisirsKayaks, canoës, glacières
- Aires de jeuxToboggans, tunnels, panneaux de jeu
- Route et sécuritéBarrières de circulation, cônes, bornes
- Industrie et agricultureGrands bacs, trémies, réservoirs de carburant pour engins
Comment le reconnaître
- Une grande pièce creuse sans joint et à parois d'épaisseur régulière, souvent 3–10 mm.
- Des angles arrondis, légèrement plus épais, et une surface mate à légère peau d'orange.
- Une surface intérieure rugueuse qu'aucun outil n'a jamais touchée.
- Un petit trou de tube d'évent ou un bouchon, laissé pour faire entrer et sortir l'air du moule.
À comparer avec
À regarder
Joseph Whitaker DT · Une explication simple, façon cours
RotationalMolders · Une caméra à l'intérieur du moule en rotation montre la poudre qui fond sur les parois
Ecosure · Tout le procédé, étape par étape, dans une usine
Skill Footage · Images brutes d'usine de grandes cuves à eau en cours de moulage
Voir de vraies photos
- Wikipédia : Rotational molding — photos de machines et de pièces, avec un schéma du procédé
- Recherche de photos sur Wikimedia Commons
À retenir
- On met la poudre, on chauffe en tournant sur deux axes, on refroidit, on ouvre : une pièce creuse sans joint.
- Pas de pression : des moules bon marché et des pièces énormes, mais des cycles lents.
- Idéal pour de grandes pièces creuses et robustes fabriquées par dizaines ou milliers.
Plus dans Moulage des plastiques et du caoutchouc
Les 100 procédés
 2.1ShortMoulage par injectionDe la matière fondue forcée dans un moule en acier ferméOuvrir la leçon
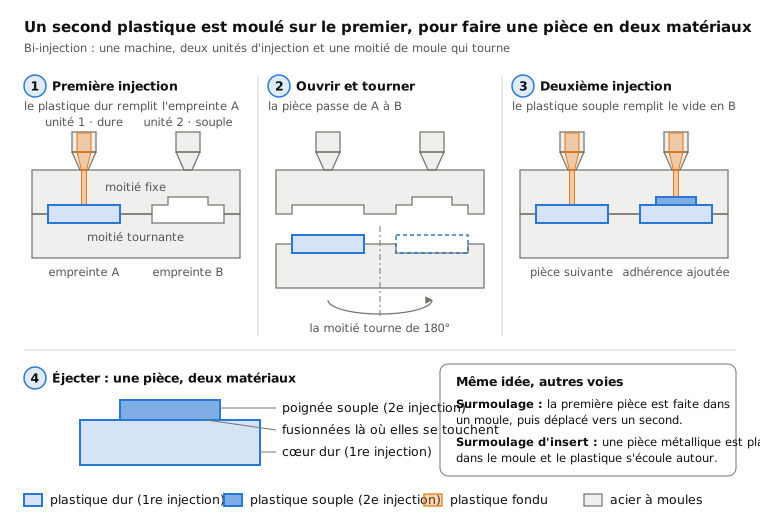
 2.2Surmoulage et bi-injectionUn second plastique moulé sur le premierOuvrir la leçon
 2.3Soufflage de corps creux (extrusion-soufflage et injection-soufflage)Tube chaud ou préforme gonflé dans un mouleOuvrir la leçon
 2.4ThermoformageUne feuille chauffée aspirée sur un mouleOuvrir la leçon
 2.6Moulage par compression (SMC, BMC, caoutchouc)Une charge pressée et durcie dans un moule chaudOuvrir la leçon
 2.7CalandrageMélange écrasé en feuille entre des cylindresOuvrir la leçon
Essayez
Mettez l'IA au travail dans votre CAO.
Modélisez des pièces, générez des mises en plan et automatisez les tâches répétitives dans votre logiciel de CAO.