

Coulée centrifuge
Du métal projeté contre la paroi d'un moule en rotation
La coulée centrifuge verse du métal en fusion dans un moule qui tourne vite, de sorte que le métal est projeté contre la paroi et se fige en un tube ou une bague. Les tuyaux d'eau et d'assainissement, les chemises de cylindres de moteurs et les bagues de roulements sont faits ainsi. La rotation tasse fortement le métal, donc les parois sont denses et résistantes.
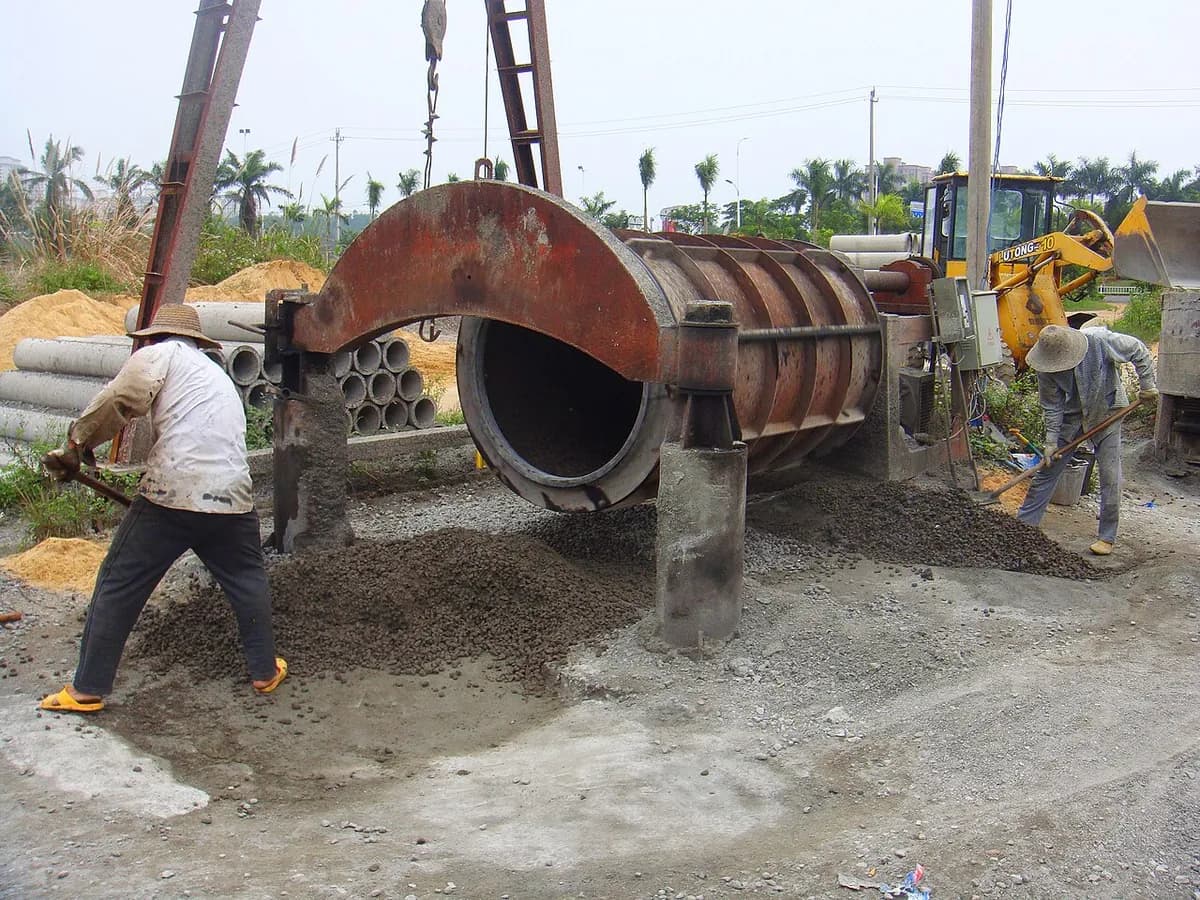
Comment ça marche
Faire tourner le moule. Un moule en acier ou en fonte, souvent garni d'un fin revêtement, repose sur des galets d'entraînement et tourne, typiquement de quelques centaines à quelques milliers de tours par minute.
Couler. Le métal en fusion arrive par un déversoir depuis une poche. Aucun noyau n'est nécessaire pour le trou : l'alésage se forme tout seul.
Laisser la rotation façonner. La force centrifuge (la poussée vers l'extérieur que l'on sent sur un manège) projette le métal contre la paroi, où il s'étale en une couche régulière. La quantité versée fixe l'épaisseur de paroi.
Se solidifier de l'extérieur vers l'intérieur. Le métal se fige d'abord contre le moule froid. Les impuretés plus légères et les bulles de gaz migrent vers l'alésage, qui est usiné ensuite.
Arrêter et extraire. Le moule s'arrête, et le tube chaud est retiré. Il est ensuite nettoyé, usiné ou revêtu, comme pour un tuyau d'eau revêtu de ciment.
Chiffres clés
- Matériaux
- Fonte et fonte ductile, aciers et aciers inoxydables, bronze et laiton, alliages de nickel
- Pièces typiques
- Tuyaux, chemises de cylindres, bagues, bagues de roulements, cylindres pour laminoirs, brides
- Taille de pièce
- De petites bagues de quelques centimètres de large à des tuyaux de plus de 1 m de diamètre et d'environ 6 m de long
- Précision
- Diamètre extérieur d'environ ±0,5 à ±2 mm ; l'alésage est généralement usiné
- État de surface
- Surface extérieure assez lisse (Ra d'environ 3 à 12 µm) ; alésage plus rugueux avant usinage
- Taille de série adaptée
- De grands cylindres à l'unité à des millions de tuyaux par an
- Coût d'outillage et de machine
- Les moules sont simples ; machines de dizaines de milliers à des millions de dollars pour les usines de tuyaux
- Vitesse
- Quelques minutes par pièce coulée ; une ligne de tuyaux peut produire un tuyau toutes les une ou deux minutes
Atouts et limites
Atouts
- Parois denses et résistantes avec peu de soufflures
- Pas de noyau pour l'alésage
- Peu de déchets : pas de jets ni de masselottes
- Peut couler deux métaux en couches, comme une coque extérieure dure sur un cœur tenace
Limites
- Uniquement des formes rondes et creuses autour de l'axe de rotation
- L'alésage est rugueux et sale et demande généralement un usinage
- L'épaisseur de paroi et la longueur sont limitées par la machine
- Certains alliages se séparent selon leur poids pendant la rotation
Où on l'utilise
- Eau et assainissementCanalisations d'eau et tuyaux d'assainissement en fonte ductile
- AutomobileChemises de cylindres, tambours de frein
- Pétrole, gaz et produits chimiquesTubes de four résistants à la chaleur, manchons de pompes
- SidérurgieCylindres de laminoirs
- MachinesBagues en bronze, bagues de roulements, ébauches d'engrenages
Comment le reconnaître
- Une pièce creuse parfaitement ronde avec une paroi régulière tout autour.
- Une surface extérieure qui copie le moule, souvent avec une texture fine et uniforme.
- Un alésage usiné, car l'intérieur brut de coulée est rugueux.
- Pas de plan de joint et pas de restes de jets ou de masselottes coupés.
À comparer avec
À regarder
Shubham Kola · Une explication animée du principe du moule en rotation
MetalTek International · Coulée dans un moule horizontal en rotation, puis extraction du tube
MetalTek International · Une machine verticale qui coule des bagues et de courts cylindres
McWane Ductile · Des moules refroidis à l'eau qui produisent des tuyaux en fonte ductile à grande échelle
Voir de vraies photos
- Wikipédia : Coulée centrifuge (industrielle) — le principe, les machines horizontales et verticales, et les produits typiques
- Recherche de photos sur Wikimedia Commons
À retenir
- C'est la rotation, pas la gravité ni la pression, qui pousse le métal en forme.
- Le trou se forme tout seul, donc aucun noyau n'est nécessaire.
- Idéal pour les pièces denses, rondes et creuses comme les tuyaux et les bagues.
Plus dans Fonderie
Les 100 procédés
 1.1ShortMoulage en sableMétal coulé dans une empreinte tassée dans du sable ; le sable est ensuite casséOuvrir la leçon
 1.2Fonderie à cire perdueUne copie en cire enrobée de céramique, fondue, puis remplie de métalOuvrir la leçon
 1.3Moulage en coquilleDu métal coulé par gravité dans un moule en acier réutilisableOuvrir la leçon
 1.4Fonderie sous pressionDu métal injecté dans une matrice en acier à haute pressionOuvrir la leçon
 1.6Fonderie à modèle perdu (mousse perdue)Du métal coulé sur une copie en mousse enterrée dans du sable meubleOuvrir la leçon
 1.7Moulage semi-solide (thixomoulage et rhéomoulage)Une bouillie de métal à moitié solide injectée dans une matrice en acierOuvrir la leçon
 1.8Moulage monocristallin (aubes de turbines)Une solidification lente à partir d'une extrémité fait croître la pièce en un seul cristalOuvrir la leçon
Essayez
Mettez l'IA au travail dans votre CAO.
Modélisez des pièces, générez des mises en plan et automatisez les tâches répétitives dans votre logiciel de CAO.