

Moulage semi-solide (thixomoulage et rhéomoulage)
Une bouillie de métal à moitié solide injectée dans une matrice en acier
Le moulage semi-solide injecte un métal ni complètement liquide ni solide, mais une bouillie de minuscules grains solides dans du liquide. Cette bouillie s'écoule bien dans une matrice en acier, emprisonne peu d'air et se rétracte moins : les pièces sortent plus denses que celles de la fonderie sous pression ordinaire. Les boîtiers d'ordinateurs portables et d'appareils photo en magnésium et certaines pièces automobiles en aluminium sont fabriqués ainsi.
Comment ça marche
Alimenter en copeaux solides. Le thixomoulage part de petits copeaux de magnésium, pas de métal fondu. Ils tombent d'une trémie dans un fourreau chauffé, sous une couverture d'argon pour éviter qu'ils ne brûlent.
Chauffer et malaxer en bouillie. Les chauffages et la vis en rotation échauffent et cisaillent les copeaux jusqu'à ce qu'ils soient partiellement fondus, généralement autour de 5 à 60 pour cent solides. Le cisaillement brise le solide en grains ronds : la bouillie s'écoule alors comme une pâte épaisse.
Rassembler une dose. La vis fait avancer la bouillie et une quantité mesurée s'accumule à l'avant du fourreau.
Injecter. La vis avance d'un coup comme un piston et pousse la bouillie à travers la buse dans une matrice en acier fermée. Comme elle est épaisse et en partie solide, elle remplit sans éclabousser.
Refroidir et éjecter. La pièce se fige en quelques secondes, la matrice s'ouvre et des éjecteurs poussent la pièce dehors, comme en fonderie sous pression.
Le rhéomoulage atteint la même bouillie par l'autre côté : l'aluminium liquide est brassé ou refroidi jusqu'à devenir en partie solide, puis coulé dans une machine de fonderie sous pression. La thixocoulée réchauffe des billettes d'aluminium solides jusqu'au même état pâteux.
Chiffres clés
- Matériaux
- Thixomoulage : alliages de magnésium. Rhéomoulage et thixocoulée : surtout alliages d'aluminium
- Pièces typiques
- Boîtiers d'ordinateurs portables, d'appareils photo et de téléphones, corps d'outils électroportatifs, supports automobiles, pièces de direction, boîtiers de télécoms
- Taille de pièce
- De quelques grammes à plusieurs kilogrammes
- Précision
- Environ ±0,05 à ±0,2 mm, comme en fonderie sous pression
- État de surface
- Lisse : Ra (rugosité moyenne) d'environ 1 à 2 µm
- Taille de série adaptée
- De dizaines de milliers à des millions de pièces
- Coût d'outillage et de machine
- Comme en fonderie sous pression : matrices à partir de dizaines de milliers de dollars, machines à partir de centaines de milliers
- Vitesse
- Environ 20 secondes à une minute ou deux par injection
Atouts et limites
Atouts
- Peu de pores : les pièces peuvent être traitées thermiquement et sont plus résistantes que celles de la fonderie sous pression
- Moins de retrait : tolérances plus serrées et parois plus minces
- Température de procédé plus basse : les matrices durent plus longtemps
- Le thixomoulage évite de manipuler un creuset de magnésium en fusion
Limites
- Le contrôle du procédé est plus difficile : la fraction solide doit rester juste
- Moins de fournisseurs et moins de savoir-faire qu'en fonderie sous pression ordinaire
- Les machines et la matière première spéciale (copeaux, billettes) coûtent plus cher
- Surtout limité aux alliages de magnésium et d'aluminium
Où on l'utilise
- ÉlectroniqueBoîtiers d'ordinateurs portables, d'appareils photo et de téléphones en magnésium
- AutomobileSupports, armatures de volants, pièces de suspension et de supports moteur
- TélécomsBoîtiers et dissipateurs pour unités radio
- Outils et sportBoîtiers d'outils électroportatifs, pièces de vélos et de tir à l'arc
Comment le reconnaître
- Des parois très fines et régulières sur un boîtier en métal léger, souvent du magnésium (qui paraît plus léger que l'aluminium).
- Une surface lisse, généralement peinte, avec de petites marques d'éjecteurs comme une pièce de fonderie sous pression.
- Sur une coupe, presque aucun pore ; au microscope, des grains ronds au lieu de cristaux arborescents.
- De l'extérieur, on la distingue difficilement d'une pièce de fonderie sous pression : consultez les données du fabricant.
À comparer avec
À regarder
North American Die Casting Association · Un panorama des procédés semi-solides par un industriel, avec des schémas
The Limiting Factor · Une longue explication du thixomoulage et de la raison pour laquelle le magnésium s'y prête
Daseon Industry Group Ltd. · Une machine de thixomoulage en fonctionnement
Comptech AB · Une cellule de rhéomoulage produisant des pièces en aluminium
Voir de vraies photos
- Wikipédia : Semi-solid metal casting — thixocoulée, rhéomoulage et thixomoulage expliqués ; texte seul, utilisez donc la recherche ci-dessous pour les images
- Recherche de photos sur Wikimedia Commons
À retenir
- Le métal entre sous forme de bouillie, en partie solide et en partie liquide.
- La bouillie remplit calmement la matrice : les pièces ont moins de pores que celles de la fonderie sous pression.
- Le thixomoulage utilise des copeaux de magnésium et une vis ; le rhéomoulage brasse de l'aluminium liquide.
Plus dans Fonderie
Les 100 procédés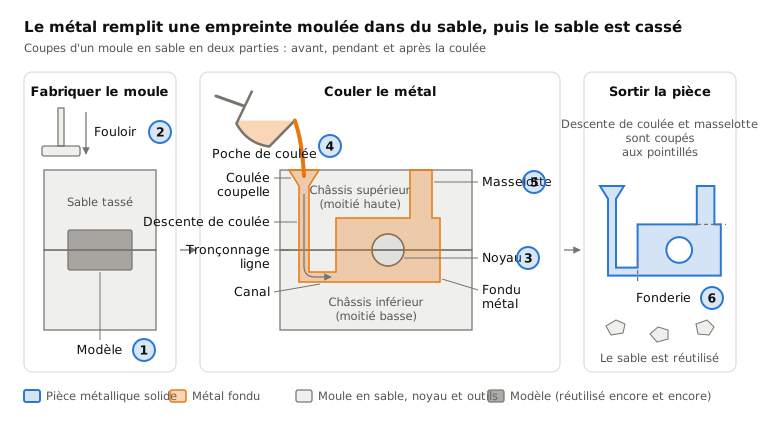
 1.1ShortMoulage en sableMétal coulé dans une empreinte tassée dans du sable ; le sable est ensuite casséOuvrir la leçon
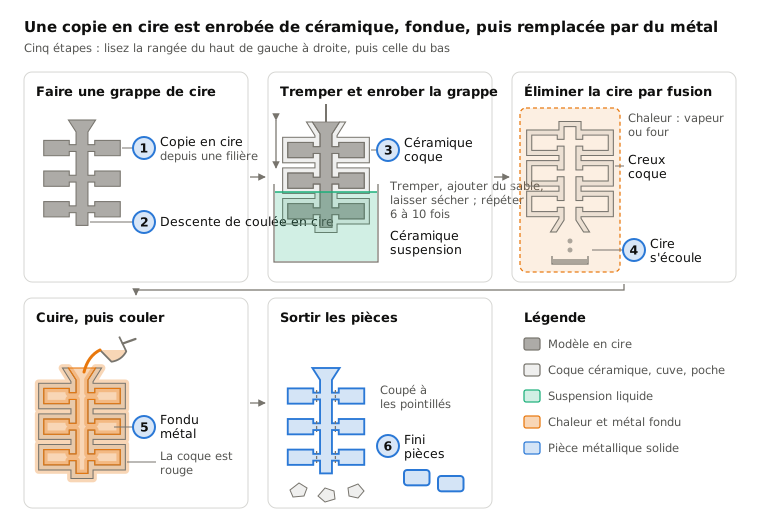
 1.2Fonderie à cire perdueUne copie en cire enrobée de céramique, fondue, puis remplie de métalOuvrir la leçon
 1.3Moulage en coquilleDu métal coulé par gravité dans un moule en acier réutilisableOuvrir la leçon
 1.4Fonderie sous pressionDu métal injecté dans une matrice en acier à haute pressionOuvrir la leçon
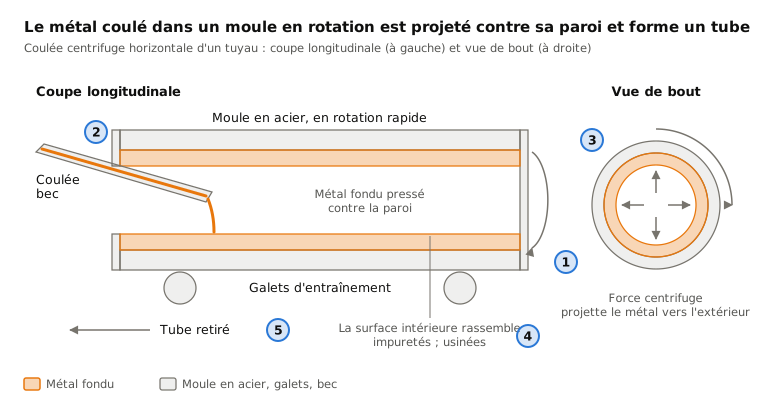
 1.5Coulée centrifugeDu métal projeté contre la paroi d'un moule en rotationOuvrir la leçon
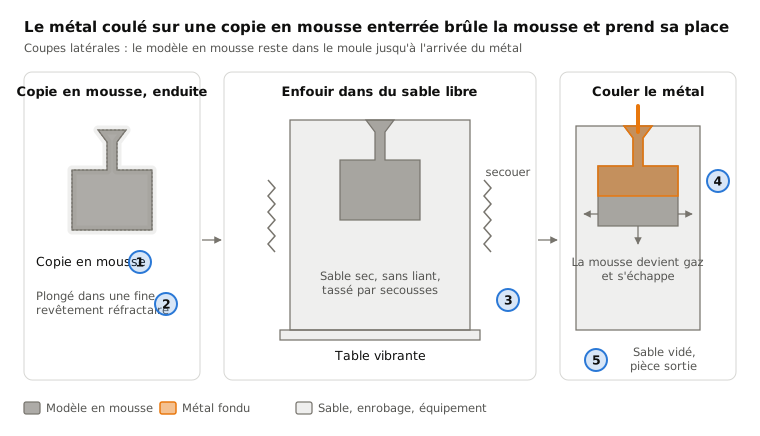
 1.6Fonderie à modèle perdu (mousse perdue)Du métal coulé sur une copie en mousse enterrée dans du sable meubleOuvrir la leçon
 1.8Moulage monocristallin (aubes de turbines)Une solidification lente à partir d'une extrémité fait croître la pièce en un seul cristalOuvrir la leçon
Essayez
Mettez l'IA au travail dans votre CAO.
Modélisez des pièces, générez des mises en plan et automatisez les tâches répétitives dans votre logiciel de CAO.