

Moulage en sable
Métal coulé dans une empreinte tassée dans du sable ; le sable est ensuite cassé
Le moulage en sable fabrique une pièce métallique en coulant du métal en fusion dans un creux façonné dans du sable tassé. Les blocs-moteurs, les plaques d'égout et les corps de pompes en sont des exemples typiques. C'est l'une des plus anciennes méthodes de fonderie et toujours la plus répandue, car le moule est bon marché et presque toutes les tailles sont possibles.
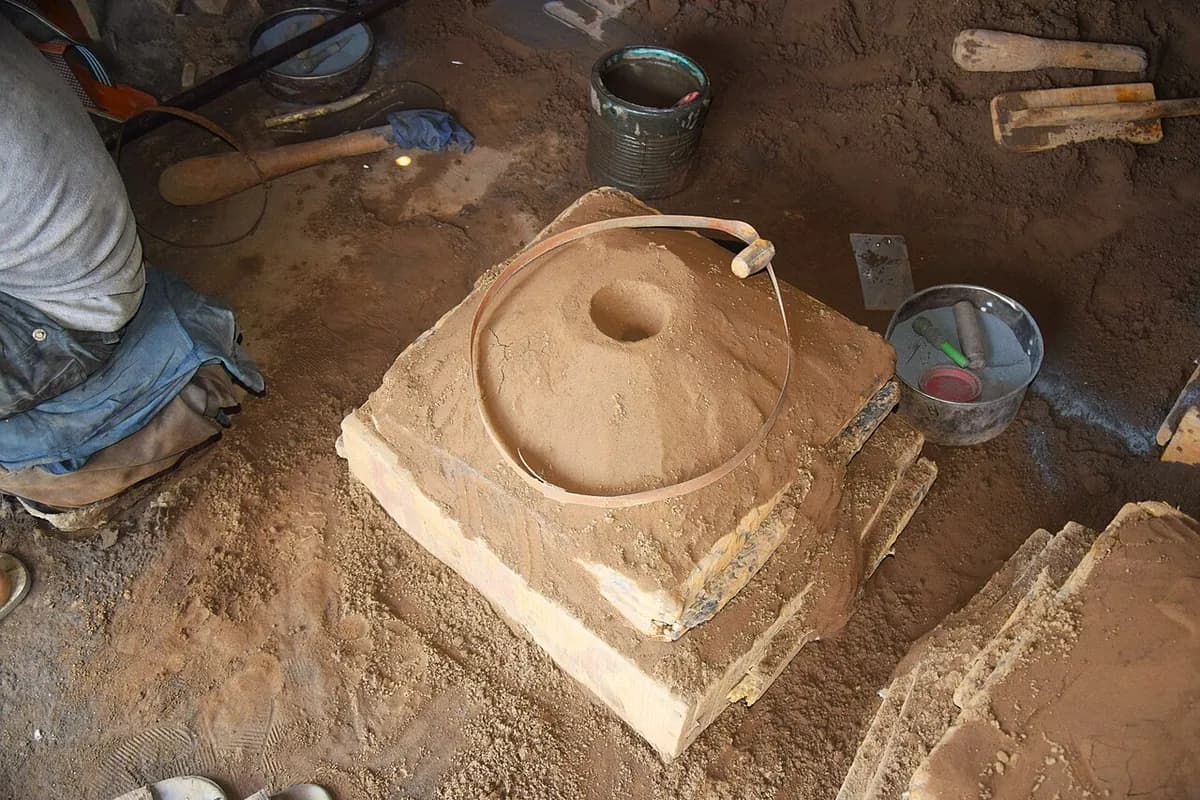
Moulage en sable en une minute, par MecMade
Comment ça marche
Fabriquer un modèle. Un modèle est une copie grandeur nature de la pièce, en bois, en plastique ou en métal. Il est fait légèrement surdimensionné, car le métal se rétracte en refroidissant.
Tasser du sable autour. Le modèle est placé dans un châssis en deux parties. Du sable mélangé à de l'argile et de l'eau (sable à vert) ou à un liant résineux est foulé (pressé fort) autour jusqu'à tenir sa forme.
Retirer le modèle, poser le noyau, fermer le moule. La moitié supérieure (le châssis supérieur) est soulevée de la moitié inférieure (le châssis inférieur) et le modèle est retiré, laissant une empreinte. Un noyau (un insert en sable durci) est mis en place pour former un trou intérieur, des canaux sont creusés, et les moitiés sont refermées. Le joint où elles se rejoignent est le plan de joint.
Couler. Le métal en fusion est versé depuis une poche dans l'entonnoir de coulée. Il descend dans la descente de coulée (canal vertical), suit le canal de coulée (canal horizontal) et remplit l'empreinte.
Laisser solidifier. Le refroidissement prend quelques minutes pour les petites pièces, et des heures, voire des jours, pour les très grandes. Une masselotte (un réservoir de métal supplémentaire) continue d'alimenter la pièce pendant sa rétraction : la cavité de retrait se forme donc dans la masselotte plutôt que dans la pièce.
Décocher et finir. Le sable est secoué et recyclé. La descente de coulée et les masselottes sont coupées, la surface est nettoyée, souvent par grenaillage (projection de petites billes d'acier), et les faces importantes sont usinées.
Chiffres clés
- Matériaux
- Presque tout métal qu'on peut fondre : fonte grise et fonte ductile, acier, aluminium, bronze, laiton, magnésium
- Pièces typiques
- Blocs-moteurs, culasses, corps de pompes et de vannes, carters de boîtes de vitesses, plaques d'égout, bâtis de machines
- Taille de pièce
- De quelques centimètres à plusieurs mètres de large ; de quelques grammes à plus de 100 tonnes
- Précision
- Généralement d'environ ±0,5 à ±2 mm, davantage sur les grandes pièces
- État de surface
- Rugueux et granuleux : Ra (rugosité moyenne) d'environ 6 à 25 µm
- Taille de série adaptée
- De la pièce unique et du prototype (moulage à la main) à des millions de pièces (lignes de moulage automatisées)
- Coût d'outillage et de machine
- Modèles de quelques centaines à des dizaines de milliers de dollars ; les lignes de moulage automatisées coûtent des millions
- Vitesse
- Des heures par moule à la main ; les lignes automatisées font jusqu'à plusieurs centaines de moules par heure. Le refroidissement ajoute de quelques minutes à quelques heures
Atouts et limites
Atouts
- Fonctionne avec presque tous les métaux, y compris la fonte et l'acier à haut point de fusion
- Pièces de la taille d'une paume à plusieurs tonnes
- Outillage peu cher : pièces uniques et prototypes abordables
- Les noyaux permettent des passages internes complexes
Limites
- Surface rugueuse et tolérances larges : les faces importantes doivent être usinées
- Il faut fabriquer un nouveau moule pour chaque pièce
- Les trous de gaz (porosité) et les grains de sable emprisonnés peuvent causer des défauts
- Les parois minces sont difficiles à remplir ; environ 3 à 5 mm est un minimum pratique
Où on l'utilise
- AutomobileBlocs-moteurs en fonte, culasses, tambours de frein, carters de différentiel
- Pompes et vannesCorps de pompes, corps de vannes, roues à aubes
- Machines lourdesBâtis de machines-outils, carters de boîtes de vitesses, équipements miniers et de chantier
- Énergie et marineMoyeux d'éoliennes, carters de turbines, hélices de navires
- Infrastructures urbainesPlaques d'égout, grilles d'évacuation, raccords de tuyauterie
- Articles pour la maisonPoêles en fonte, pièces de poêles à bois, cloches
Comment le reconnaître
- Une surface granuleuse et mate, comme du papier de verre fin, sur toutes les zones qui n'ont pas été usinées.
- Un mince joint ou un petit décrochement qui fait le tour de la pièce : le plan de joint, là où les châssis supérieur et inférieur se rejoignaient.
- Des plages planes et meulées là où la descente de coulée, les canaux et les masselottes ont été retirés.
- Des faces usinées brillantes (brides de boulonnage, alésages) juste à côté de surfaces brutes de fonderie.
À comparer avec
À regarder
dharmesh barodiya · Chaque étape, du modèle à la pièce coulée finie, dans un atelier pédagogique
mrpete222 · Comment un moule en sable à vert est foulé à la main dans un châssis supérieur et inférieur
General Foundry Service · À quoi ressemblent une fonderie industrielle de sable à vert et sa coulée
DISA · Comment une ligne automatisée fabrique et coule des moules pour la production de masse
Voir de vraies photos
- Wikipédia : Sand casting — photos de moules, de châssis, de noyaux et de pièces coulées, plus un schéma du procédé
- Wikipédia : DISAMATIC — la machine automatisée qui fabrique des moules en sable à plan de joint vertical
- Recherche de photos sur Wikimedia Commons
À retenir
- Un modèle réutilisable façonne l'empreinte ; le moule en sable est détruit après chaque coulée.
- La descente de coulée, les canaux et les masselottes amènent le métal et l'alimentent, puis sont coupés.
- Peu cher et souple pour toutes les tailles, mais rugueux et seulement moyennement précis.
Plus dans Fonderie
Les 100 procédés
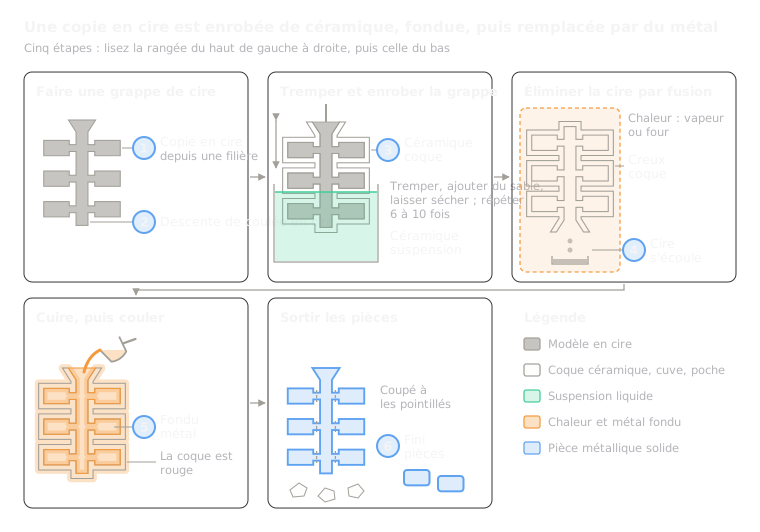 1.2Fonderie à cire perdueUne copie en cire enrobée de céramique, fondue, puis remplie de métalOuvrir la leçon
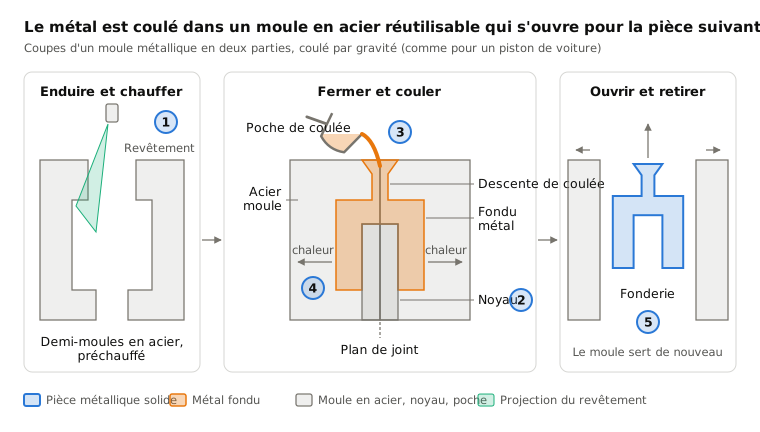
 1.3Moulage en coquilleDu métal coulé par gravité dans un moule en acier réutilisableOuvrir la leçon
 1.4Fonderie sous pressionDu métal injecté dans une matrice en acier à haute pressionOuvrir la leçon
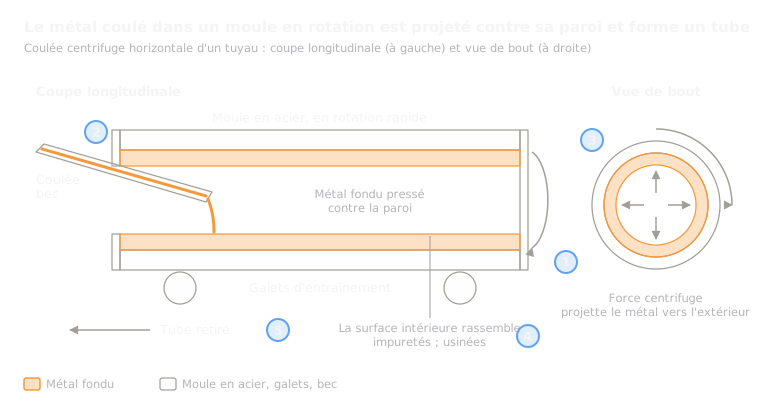 1.5Coulée centrifugeDu métal projeté contre la paroi d'un moule en rotationOuvrir la leçon
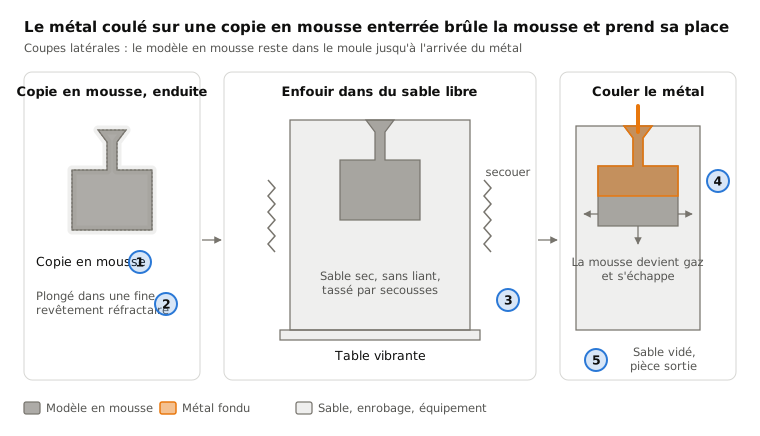
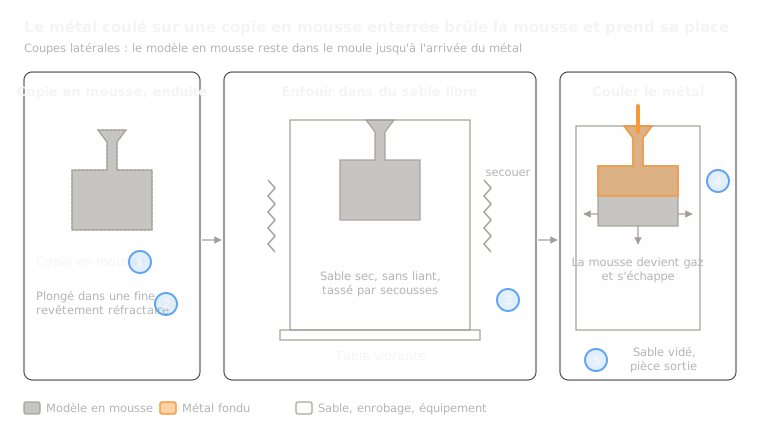 1.6Fonderie à modèle perdu (mousse perdue)Du métal coulé sur une copie en mousse enterrée dans du sable meubleOuvrir la leçon
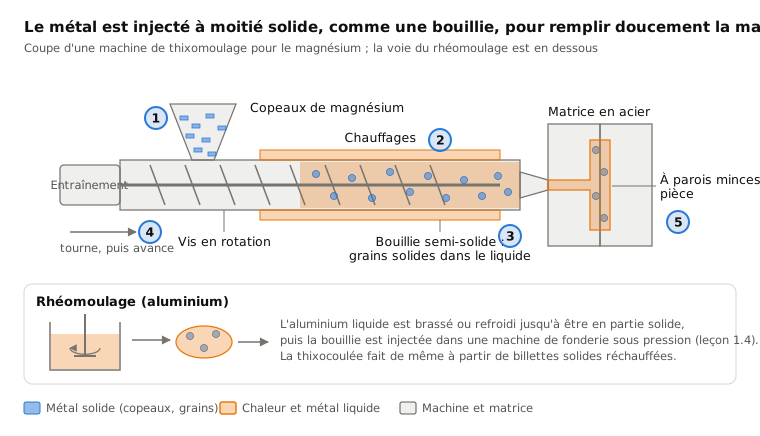
 1.7Moulage semi-solide (thixomoulage et rhéomoulage)Une bouillie de métal à moitié solide injectée dans une matrice en acierOuvrir la leçon
 1.8Moulage monocristallin (aubes de turbines)Une solidification lente à partir d'une extrémité fait croître la pièce en un seul cristalOuvrir la leçon
Essayez
Mettez l'IA au travail dans votre CAO.
Modélisez des pièces, générez des mises en plan et automatisez les tâches répétitives dans votre logiciel de CAO.