

Fonderie
La fonderie fabrique une pièce en faisant fondre du métal, en le coulant ou en le poussant dans un creux à la forme de la pièce, puis en le laissant se figer. Tous les procédés de ce chapitre partagent ce principe ; ils diffèrent par la matière du moule, par le fait qu'il sert une fois ou des milliers de fois, et par ce qui fait entrer le métal : la gravité, la pression ou la rotation.
L'idée générale
La fonderie ressemble à la fabrication de glaçons : le liquide prend la forme de son récipient, puis durcit. Le plus difficile, c'est le récipient. Un moule en sable ou en céramique est peu cher et cassé après un seul usage : il convient donc aux pièces grandes ou complexes en petit nombre. Un moule en acier est cher mais dure pour des milliers de pièces : il convient à la production de masse. Tout le reste, des masselottes aux moules rotatifs en passant par les fours à solidification lente, traite les deux mêmes problèmes : remplir complètement le moule et éviter les cavités quand le métal se rétracte en refroidissant.
Les 8 procédés de ce chapitre
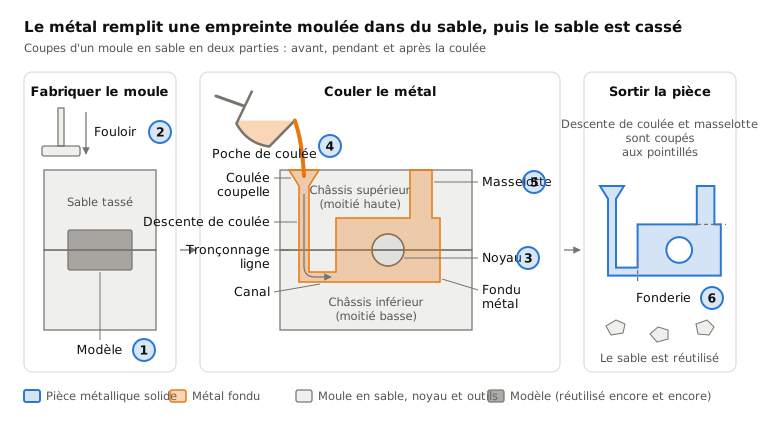
 1.1ShortMoulage en sableMétal coulé dans une empreinte tassée dans du sable ; le sable est ensuite casséOuvrir la leçon
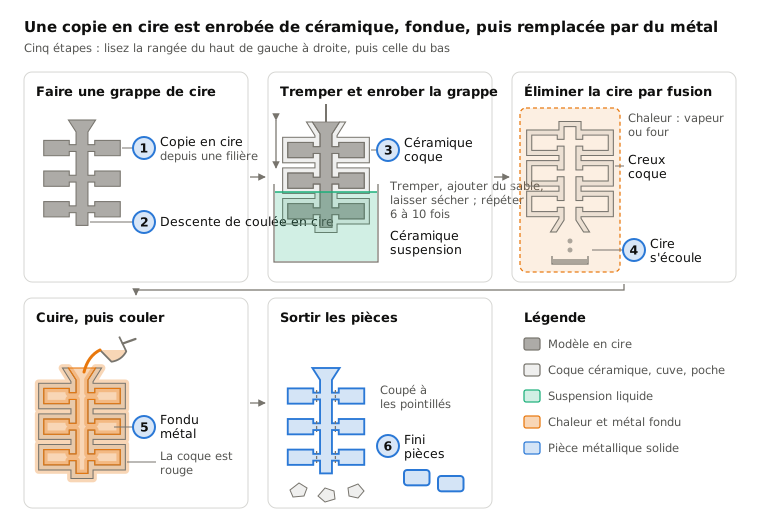
 1.2Fonderie à cire perdueUne copie en cire enrobée de céramique, fondue, puis remplie de métalOuvrir la leçon
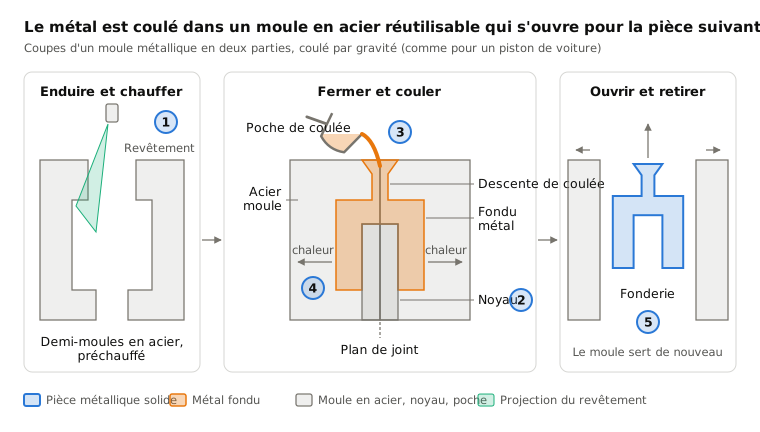
 1.3Moulage en coquilleDu métal coulé par gravité dans un moule en acier réutilisableOuvrir la leçon
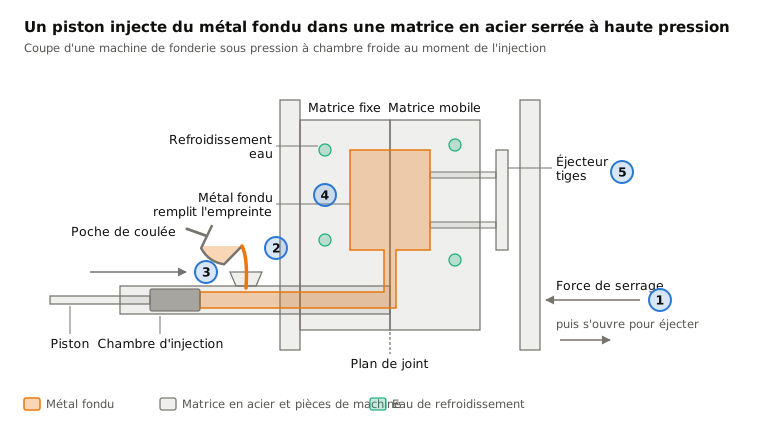
 1.4Fonderie sous pressionDu métal injecté dans une matrice en acier à haute pressionOuvrir la leçon
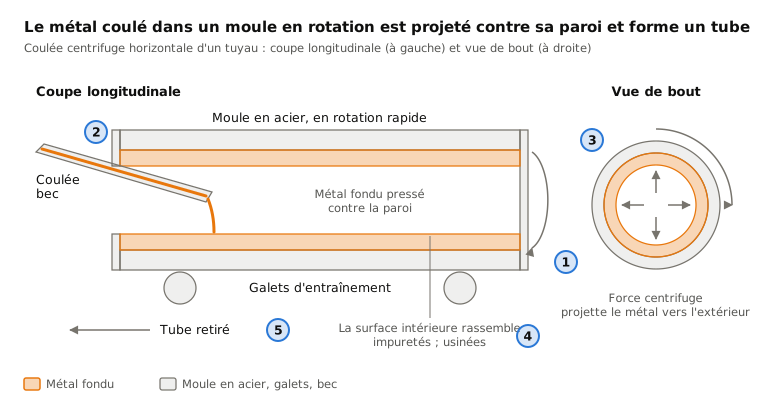
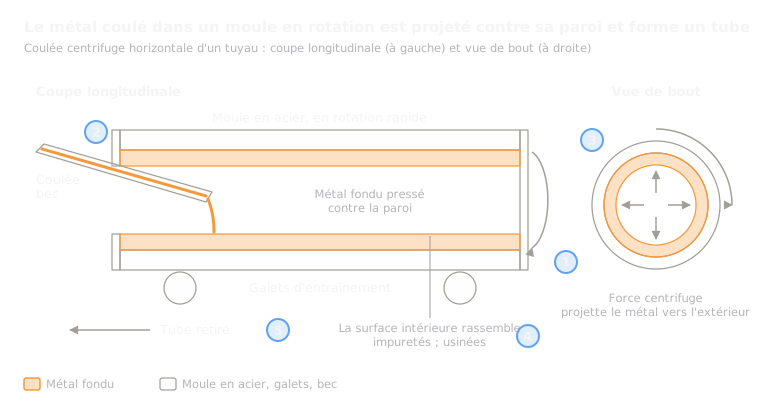 1.5Coulée centrifugeDu métal projeté contre la paroi d'un moule en rotationOuvrir la leçon
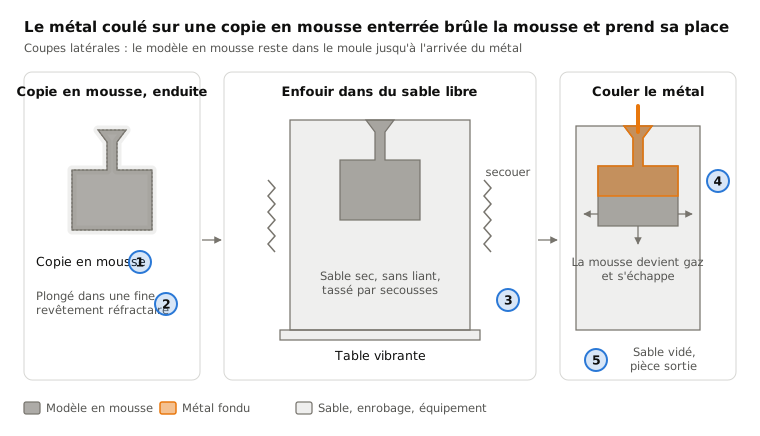
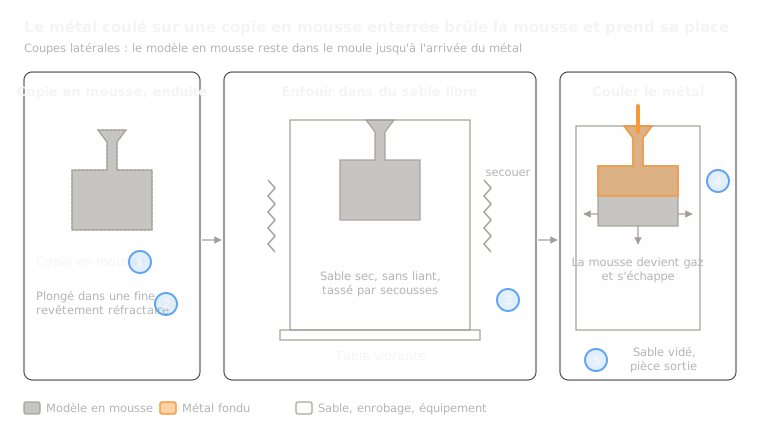 1.6Fonderie à modèle perdu (mousse perdue)Du métal coulé sur une copie en mousse enterrée dans du sable meubleOuvrir la leçon
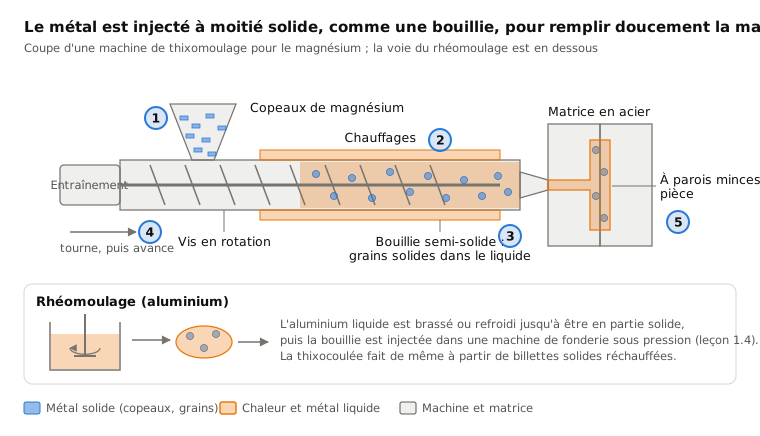
 1.7Moulage semi-solide (thixomoulage et rhéomoulage)Une bouillie de métal à moitié solide injectée dans une matrice en acierOuvrir la leçon
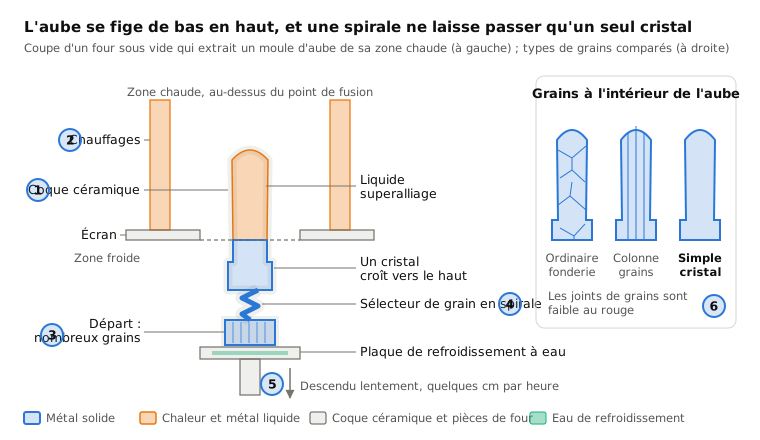
 1.8Moulage monocristallin (aubes de turbines)Une solidification lente à partir d'une extrémité fait croître la pièce en un seul cristalOuvrir la leçon
Côte à côte
| Procédé | En une ligne | Idéal pour | Taille de série | Précision |
|---|---|---|---|---|
| 1.1Moulage en sable | Métal coulé dans une empreinte tassée dans du sable ; le sable est ensuite cassé | Pièces grandes ou brutes dans n'importe quel métal | 1 à des millions | Environ ±0,5 à ±2 mm |
| 1.2Fonderie à cire perdue | Une copie en cire enrobée de céramique, fondue, puis remplie de métal | Petites pièces détaillées en alliages tenaces | De centaines à centaines de milliers | Environ ±0,1 à ±0,25 mm |
| 1.3Moulage en coquille | Du métal coulé par gravité dans un moule en acier réutilisable | Pièces en aluminium comme les pistons et les jantes | De milliers à centaines de milliers | Environ ±0,3 à ±0,5 mm |
| 1.4Fonderie sous pression | Du métal injecté dans une matrice en acier à haute pression | Pièces à parois minces en aluminium, zinc et magnésium | De dizaines de milliers à des millions | Environ ±0,05 à ±0,2 mm |
| 1.5Coulée centrifuge | Du métal projeté contre la paroi d'un moule en rotation | Tuyaux, bagues et chemises | 1 à des millions | Environ ±0,5 à ±2 mm à l'extérieur |
| 1.6Fonderie à modèle perdu (mousse perdue) | Du métal coulé sur une copie en mousse enterrée dans du sable meuble | Pièces complexes d'un seul tenant comme les blocs-moteurs | De la pièce unique à la grande série | Environ ±0,3 à ±0,5 mm |
| 1.7Moulage semi-solide (thixomoulage et rhéomoulage) | Une bouillie de métal à moitié solide injectée dans une matrice en acier | Boîtiers denses et minces en magnésium et aluminium | De dizaines de milliers à des millions | Environ ±0,05 à ±0,2 mm |
| 1.8Moulage monocristallin (aubes de turbines) | Une solidification lente à partir d'une extrémité fait croître la pièce en un seul cristal | Aubes de moteurs d'avion et de turbines à gaz | Des milliers par an | Environ ±0,1 mm |
Comment choisir dans cette famille
- Peu de pièces, grandes pièces, ou acier et fonte : le moulage en sable, le moule le moins cher et le plus souple.
- Détail fin ou alliages à haut point de fusion en petites pièces : la fonderie à la cire perdue ; le moulage monocristallin quand la pièce doit survivre au rouge en service.
- Des milliers de pièces en aluminium : le moulage en coquille si les parois sont épaisses et que l'outillage doit rester abordable ; la fonderie sous pression quand les volumes sont élevés et les parois minces.
- Pièces rondes et creuses : la coulée centrifuge, qui n'exige aucun noyau pour l'alésage.
- Passages internes complexes ou parois minces denses sans pores : le moulage à la mousse perdue pour le premier cas, le moulage semi-solide pour le second.
Mots clés
- Moule
- le récipient creux que le métal remplit ; appelé matrice quand il est en acier et réutilisable.
- Modèle
- une copie de la pièce servant à façonner le moule ; réutilisé en moulage en sable, consommé en fonderie à la cire perdue et à la mousse perdue.
- Noyau
- un insert placé dans le moule pour former un trou ou un passage intérieur.
- Plan de joint
- le joint où deux moitiés de moule se rejoignent, souvent visible sur la pièce.
- Descente de coulée, canal et attaque
- les canaux qui amènent le métal dans l'empreinte.
- Masselotte
- un réservoir de métal supplémentaire qui alimente la pièce pendant qu'elle se rétracte.
- Retrait
- le métal rétrécit en refroidissant et en se figeant, ce qui peut laisser des cavités à l'intérieur.
- Grain
- un cristal unique dans le métal ; la plupart des pièces coulées en contiennent des millions.
Essayez
Mettez l'IA au travail dans votre CAO.
Modélisez des pièces, générez des mises en plan et automatisez les tâches répétitives dans votre logiciel de CAO.