

Moulage monocristallin (aubes de turbines)
Une solidification lente à partir d'une extrémité fait croître la pièce en un seul cristal
Le moulage monocristallin fabrique une pièce métallique faite d'un seul cristal continu, sans aucun joint de grains (les jointures entre cristaux). Il sert pour les aubes de turbines les plus chaudes des moteurs d'avion et des turbines à gaz de centrales. Ces aubes tournent au rouge pendant des milliers d'heures, et c'est aux joints de grains qu'elles fluent (s'étirent lentement) et se fissurent.
Comment ça marche
Fabriquer un moule céramique. Comme en fonderie à la cire perdue (leçon 1.2), une aube en cire est enrobée de céramique puis éliminée par fusion. Un noyau céramique à l'intérieur forme les canaux de refroidissement de l'aube, et un passage en spirale, le sélecteur de grain, est ajouté sous l'aube.
Couler dans un moule chaud. Le moule repose sur une plaque de refroidissement dans un four sous vide, pour que le superalliage de nickel ne réagisse pas avec l'air. Le moule est chauffé au-dessus du point de fusion du métal, vers 1 500 °C, et le métal est coulé.
Commencer à figer par le bas. La plaque de refroidissement à eau fige d'abord le métal en bas. De nombreux petits cristaux naissent dans le bloc de départ et croissent tous vers le haut.
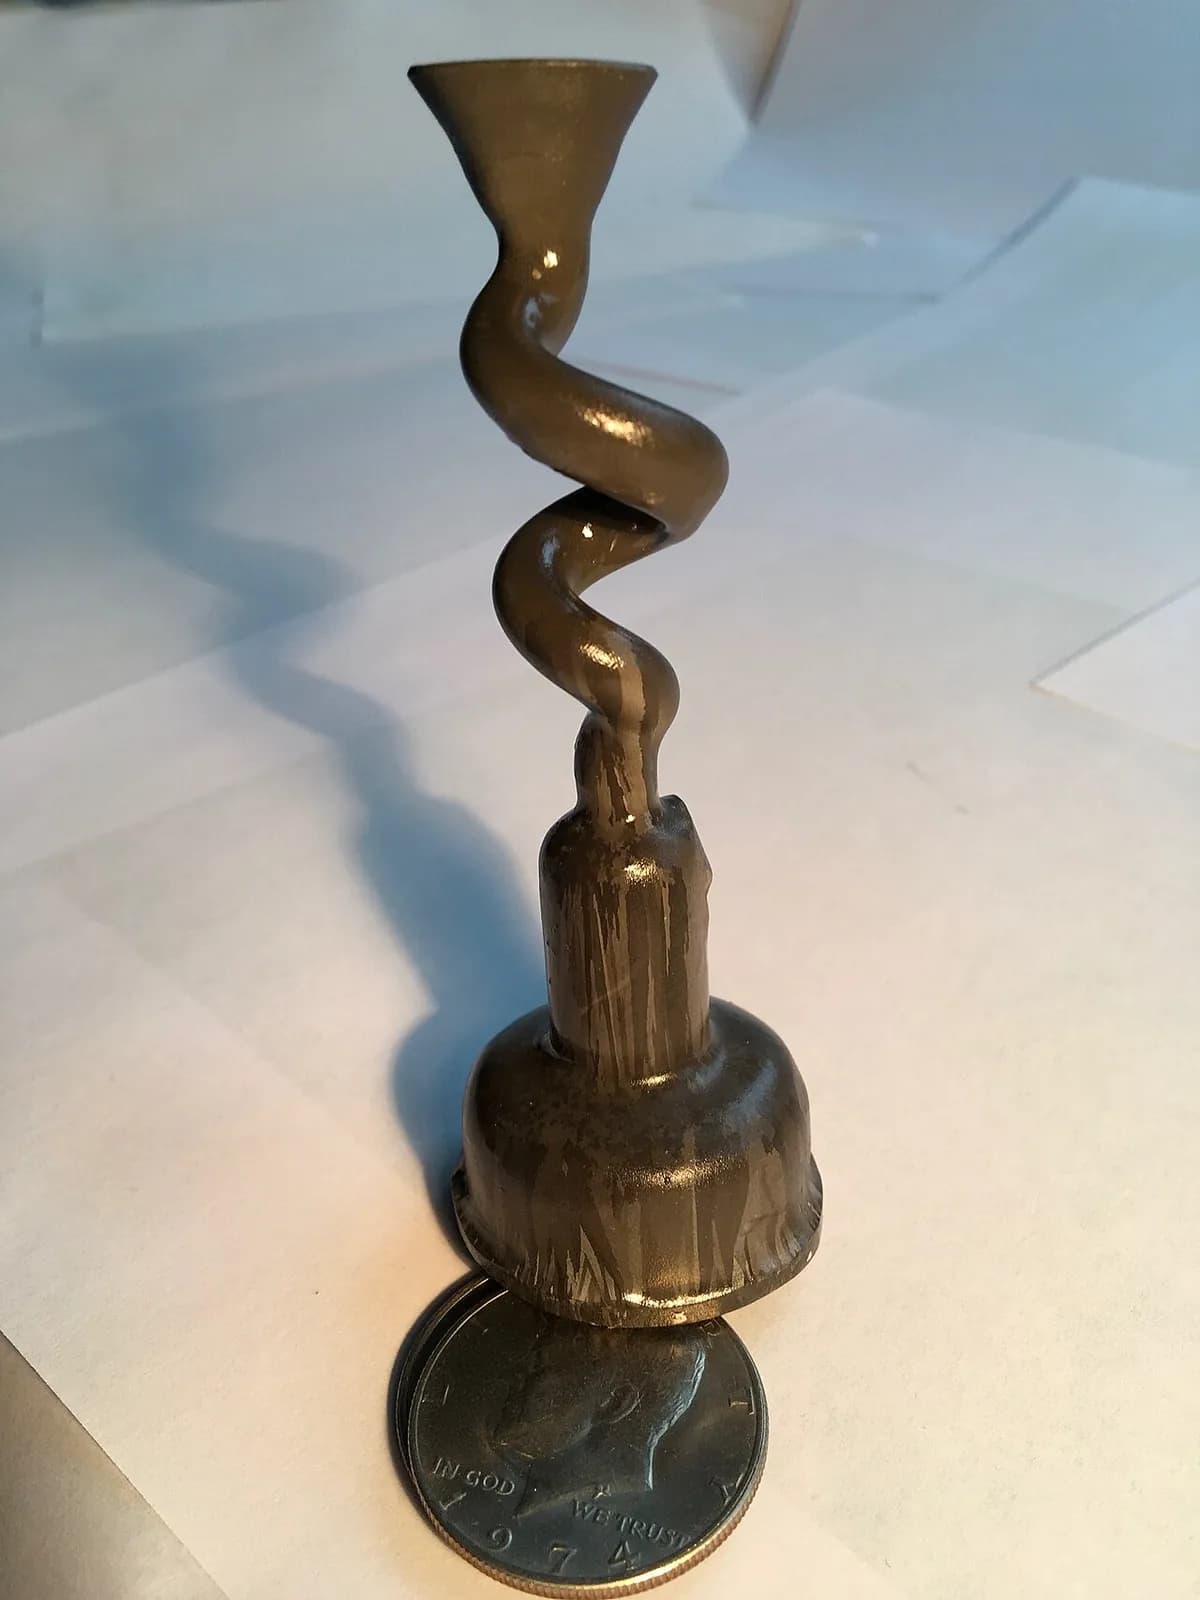
Laisser passer un seul cristal. Le sélecteur de grain en spirale est trop tortueux pour que la plupart des cristaux le suivent ; un seul, en général, en sort par le haut. On peut utiliser un germe cristallin à la place pour imposer son orientation.
Extraire lentement. Le moule est descendu hors de la zone chaude à travers un écran, généralement de quelques centimètres par heure. Le front de solidification reste plan au niveau de l'écran et le monocristal croît vers le haut dans toute l'aube.
Retirer la coquille et contrôler. La céramique est cassée et le noyau dissous. Chaque aube est attaquée chimiquement et contrôlée, par rayons X et mesure de l'orientation cristalline, pour confirmer qu'il s'agit d'un seul cristal.
Chiffres clés
- Matériaux
- Superalliages à base de nickel (alliages résistants à la chaleur de nickel avec du chrome, du cobalt, de l'aluminium, du rhénium et d'autres éléments)
- Pièces typiques
- Aubes mobiles et aubes fixes de turbines haute pression des moteurs d'avion et des turbines à gaz
- Taille de pièce
- Les aubes d'avion mesurent de quelques centimètres à environ 15 cm ; celles de centrales peuvent être plusieurs fois plus grandes
- Précision
- Niveau de la fonderie à la cire perdue, environ ±0,1 mm, avec de fins trous de refroidissement percés ensuite
- État de surface
- Lisse : Ra (rugosité moyenne) d'environ 1 à 3 µm, puis revêtu
- Taille de série adaptée
- De milliers à centaines de milliers d'aubes par an et par programme moteur
- Coût d'outillage et de machine
- Les fours d'extraction sous vide coûtent des millions de dollars ; chaque aube coûte de centaines à milliers de dollars
- Vitesse
- Lent : quelques heures par extraction, avec plusieurs moules par charge de four
Atouts et limites
Atouts
- Pas de joints de grains : excellente résistance au fluage et à la fissuration au rouge
- Permet aux moteurs de fonctionner plus chauds, ce qui économise du carburant
- L'orientation cristalline peut être choisie pour la meilleure rigidité et la meilleure tenue en fatigue
- Les canaux de refroidissement internes complexes viennent du noyau céramique
Limites
- Très lent et coûteux
- De nombreuses aubes sont mises au rebut quand des grains parasites se forment
- Exige des fours sous vide et des alliages coûteux contenant des éléments rares comme le rhénium
- Réaliste seulement pour de petites pièces de très grande valeur
Où on l'utilise
- AéronautiqueAubes mobiles et aubes fixes de turbines haute pression de moteurs d'avion
- Production d'énergieAubes du premier étage de grandes turbines à gaz
- DéfenseMoteurs d'avions militaires et d'hélicoptères
- RechercheÉprouvettes monocristallines pour l'étude des alliages
Comment le reconnaître
- On ne le voit généralement pas sur une aube finie et revêtue : elle ressemble à n'importe quelle pièce de fonderie de précision.
- Après attaque chimique (un bain d'acide qui révèle les grains), une aube monocristalline montre une surface uniforme sans aucun dessin de grains.
- Une aube coulée ordinaire montre un patchwork de grains ; une aube à solidification dirigée montre de longues bandes du pied à la tête.
- De minuscules trous de refroidissement en surface et un pied en sapin, typiques des aubes de la partie chaude.
À comparer avec
À regarder
Magic Marks · Une courte explication de la solidification lente et unidirectionnelle à l'origine des monocristaux
Asianometry · L'histoire des aubes, des aubes ordinaires aux aubes colonnaires puis monocristallines
Jetline Marvel · Pourquoi ces aubes sont si difficiles à fabriquer et pourquoi tant sont rebutées
The Business Times · Images réelles d'une usine d'aubes de turbines
Voir de vraies photos
- Wikipédia : Turbine blade — matériaux des aubes, refroidissement et contexte de la fonderie
- Wikipédia : Directional solidification — la méthode de solidification lente et unidirectionnelle
- Recherche de photos sur Wikimedia Commons
À retenir
- Le but est une pièce sans joints de grains, qui sont faibles au rouge.
- Une solidification lente de bas en haut, plus un sélecteur en spirale, ne laisse croître qu'un seul cristal.
- Extrêmement lent et coûteux : il est donc réservé aux aubes de turbines les plus chaudes.
Plus dans Fonderie
Les 100 procédés
 1.1ShortMoulage en sableMétal coulé dans une empreinte tassée dans du sable ; le sable est ensuite casséOuvrir la leçon
 1.2Fonderie à cire perdueUne copie en cire enrobée de céramique, fondue, puis remplie de métalOuvrir la leçon
 1.3Moulage en coquilleDu métal coulé par gravité dans un moule en acier réutilisableOuvrir la leçon
 1.4Fonderie sous pressionDu métal injecté dans une matrice en acier à haute pressionOuvrir la leçon
 1.5Coulée centrifugeDu métal projeté contre la paroi d'un moule en rotationOuvrir la leçon
 1.6Fonderie à modèle perdu (mousse perdue)Du métal coulé sur une copie en mousse enterrée dans du sable meubleOuvrir la leçon
 1.7Moulage semi-solide (thixomoulage et rhéomoulage)Une bouillie de métal à moitié solide injectée dans une matrice en acierOuvrir la leçon
Essayez
Mettez l'IA au travail dans votre CAO.
Modélisez des pièces, générez des mises en plan et automatisez les tâches répétitives dans votre logiciel de CAO.