

Fusion laser sur lit de poudre (métal, SLM/DMLS)
Un laser fait fondre de fines couches de poudre métallique (fusion sur lit de poudre)
La fusion laser sur lit de poudre (LPBF) fait fondre de la fine poudre métallique avec un laser, une fine couche à la fois, pour construire des pièces métalliques entièrement denses. Les fabricants de machines l'appellent SLM (selective laser melting) ou DMLS (direct metal laser sintering). Elle compte car elle fait des formes métalliques qu'aucun outil de coupe ni aucun moule ne pourrait faire, comme des pièces de moteurs-fusées avec des canaux de refroidissement à l'intérieur.
Comment ça marche
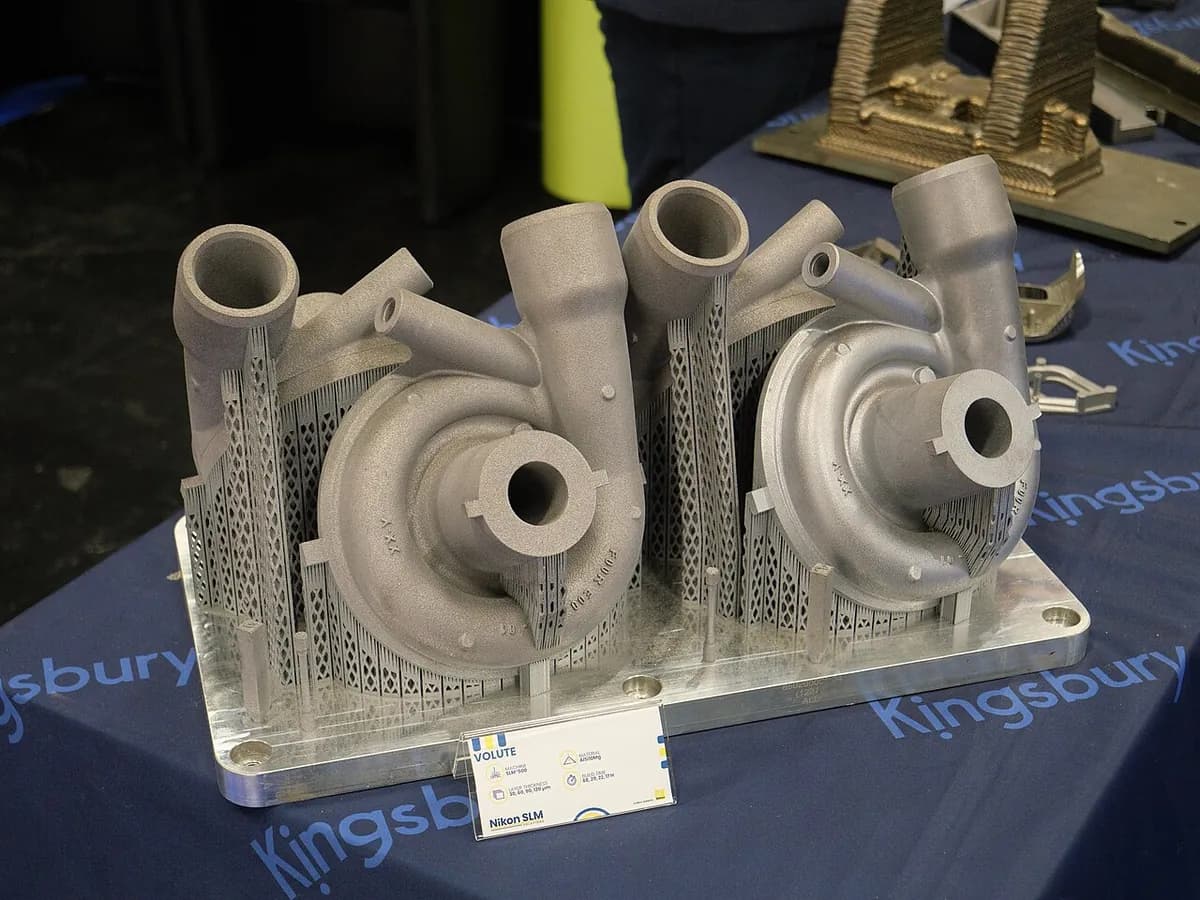
Trancher et ajouter des supports. Un logiciel découpe le modèle en couches très minces et ajoute des supports (de fines entretoises métalliques). Ils ancrent les surplombs au plateau et évacuent la chaleur pour que la pièce ne gauchisse pas.
Remplir d'argon. La chambre est fermée et balayée avec de l'argon ou de l'azote, des gaz inertes qui empêchent le métal chaud de s'oxyder. Un flux de gaz régulier évacue la fumée et les projections (minuscules gouttes chaudes) hors du trajet du laser.
Étaler une couche. Le piston d'alimentation monte, et une lame de raclage étale de la poudre métallique sur le plateau, typiquement de 0,02–0,06 mm d'épaisseur.
Faire fondre la tranche. Un laser à fibre, typiquement de 200–1 000 W, trace la tranche. Il fait fondre la poudre en un minuscule bain qui se fige presque instantanément, se soudant à la couche du dessous.
Descendre et répéter. Le plateau descend d'une couche et le cycle recommence, souvent des milliers de fois sur un ou plusieurs jours.
Finir la pièce. Encore sur le plateau, les pièces reçoivent un traitement thermique de détente (un chauffage lent qui relâche les contraintes emprisonnées). Elles sont ensuite découpées, les supports sont retirés, et beaucoup passent au HIP (compression isostatique à chaud, leçon 9.3) et à l'usinage.
Chiffres clés
- Matériaux
- Alliages de titane (Ti-6Al-4V), aciers inoxydables et à outils, superalliages de nickel (Inconel), aluminium (AlSi10Mg), cobalt-chrome, alliages de cuivre
- Pièces typiques
- Injecteurs de moteurs-fusées, pièces de turbines et de circuits de carburant, implants médicaux, couronnes dentaires, moules avec canaux de refroidissement, échangeurs de chaleur
- Taille de pièce
- Typiquement 25–40 cm de côté ; les plus grandes machines dépassent 1 m
- Précision
- Environ ±0,1 mm brut d'impression ; les faces critiques sont usinées ensuite
- État de surface
- Mate et légèrement rugueuse, comme du papier de verre fin ; plus rugueuse sur les surfaces tournées vers le bas ; souvent sablée, polie ou usinée
- Taille de série adaptée
- De 1 à quelques milliers de pièces par an ; idéal quand chaque pièce est complexe et de grande valeur
- Coût d'outillage et de machine
- Pas d'outillage ; les machines coûtent de plusieurs centaines de milliers à quelques millions de dollars
- Vitesse
- Lent : les fabrications prennent souvent un à plusieurs jours
Atouts et limites
Atouts
- Des formes impossibles à usiner ou à couler : canaux internes, treillis, formes organiques
- Métal entièrement dense, comparable au métal coulé ou corroyé après traitement thermique
- Plusieurs pièces fusionnées en une seule, ce qui économise de l'assemblage et du poids
- Conceptions légères issues de l'optimisation topologique (un logiciel qui retire la matière inutile)
Limites
- Machines, poudre et post-traitement très coûteux
- Demande des supports, qu'il faut couper ou usiner
- Les contraintes thermiques emprisonnées peuvent gauchir les pièces ou les décoller du plateau en les fissurant
- Lent, avec des surfaces rugueuses qui demandent souvent un usinage
Où on l'utilise
- EspaceInjecteurs de moteurs-fusées, chambres de combustion, pièces de turbopompes
- AéronautiqueInjecteurs de carburant de moteurs d'avions, supports, échangeurs de chaleur
- MédicalCotyles de hanche et implants vertébraux à surfaces poreuses, implants sur mesure
- DentaireCouronnes, bridges et châssis de prothèses en cobalt-chrome
- OutillageMoules d'injection avec refroidissement conforme (des canaux qui suivent la forme de la pièce)
- Sports mécaniquesSupports légers, pivots, pièces d'échappement et hydrauliques
Comment le reconnaître
- Une surface métallique grise, mate et légèrement granuleuse, souvent avec de faibles lignes de couches.
- De petites cicatrices ou zones rugueuses sur les surfaces tournées vers le bas, là où des supports ont été retirés.
- Une base plane, souvent usinée, là où la pièce a été découpée du plateau de fabrication.
- Des formes organiques, des treillis ou des canaux internes qu'aucun foret ni moule ne pourrait produire.
À comparer avec
À regarder
RAPID DIRECT · Tout le flux de travail SLM, expliqué aux débutants
Billy Wu · Images en gros plan d'une pièce en cours de fabrication
3D Distributed · Une machine au travail : laser, étincelles et racleur
NASA's Marshall Space Flight Center · Des pièces de moteurs-fusées imprimées à la NASA
Voir de vraies photos
- Wikipédia : Fusion sélective par laser — schéma du procédé et photos de pièces métalliques imprimées
- Recherche de photos sur Wikimedia Commons
À retenir
- Le LPBF fait fondre la poudre métallique avec un laser sous gaz inerte, construisant des pièces entièrement denses couche par couche.
- Il fabrique des pièces métalliques complexes et légères qu'aucun autre procédé ne sait faire, mais lentement et à coût élevé.
- Les supports, le traitement thermique, la découpe du plateau et souvent l'usinage font partie de chaque travail.
Plus dans Fabrication additive
Les 100 procédés
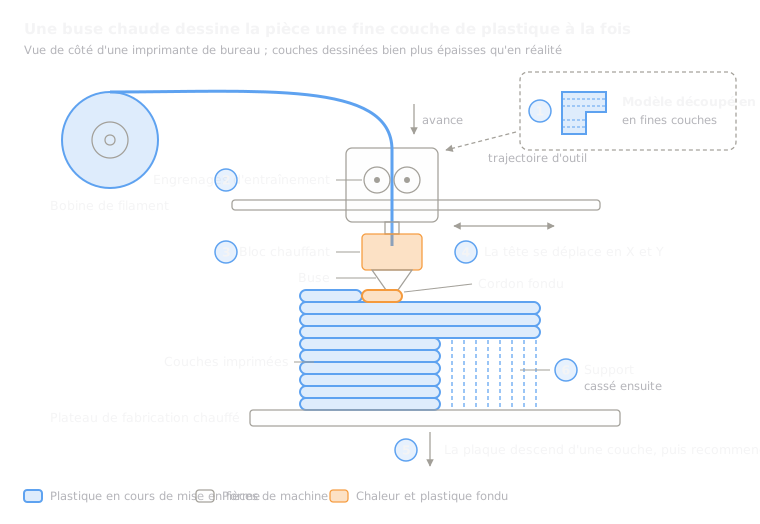 8.1ShortFDM (dépôt de fil fondu)Extrude un filament de plastique fondu à travers une buse mobile (extrusion de matière)Ouvrir la leçon
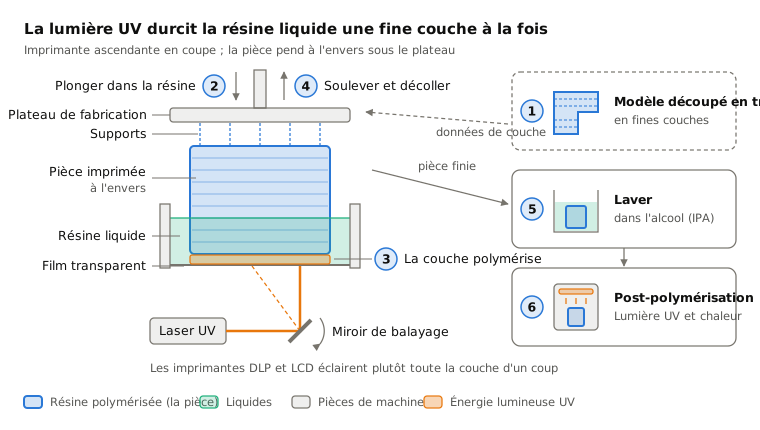
 8.2Stéréolithographie (SLA/DLP)Durcit une résine liquide couche par couche avec un laser ou un projecteur (photopolymérisation en cuve)Ouvrir la leçon
 8.3Frittage sélectif par laser (SLS)Un laser fusionne de la poudre de nylon dans un lit ; la poudre libre soutient la pièce (fusion sur lit de poudre)Ouvrir la leçon
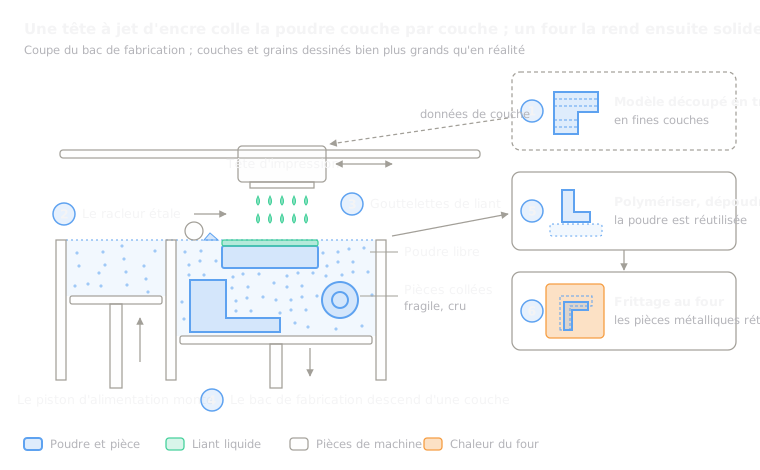 8.5Projection de liant (binder jetting)Des têtes jet d'encre collent la poudre, puis la pièce est durcie ou frittée (binder jetting)Ouvrir la leçon
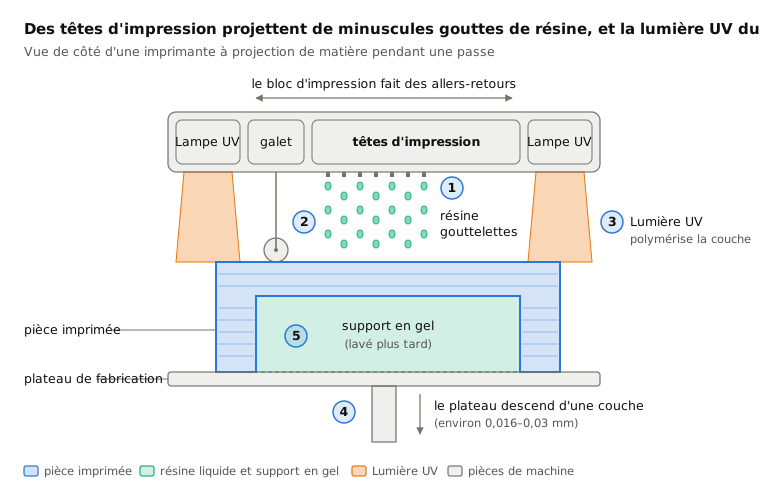
 8.6Projection de matière (PolyJet)Projette des gouttelettes de résine et les durcit à la lumière UV (material jetting)Ouvrir la leçon
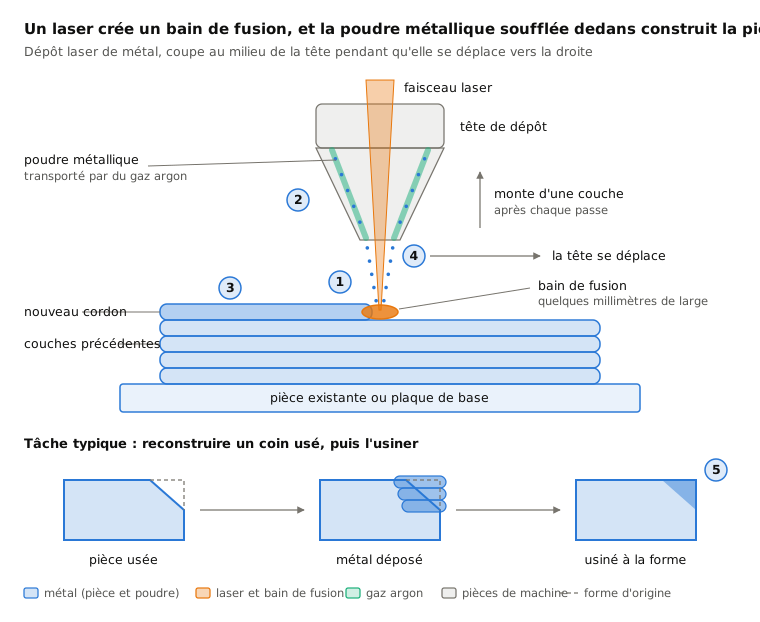
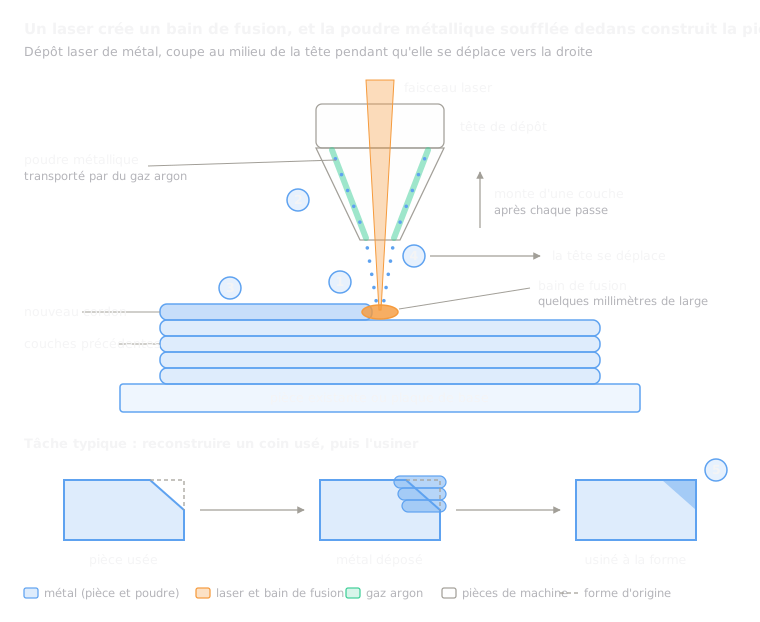 8.7Dépôt par énergie dirigée (DED/LMD)Un laser fait fondre un bain sur la pièce ; de la poudre soufflée apporte du métal (directed energy deposition)Ouvrir la leçon
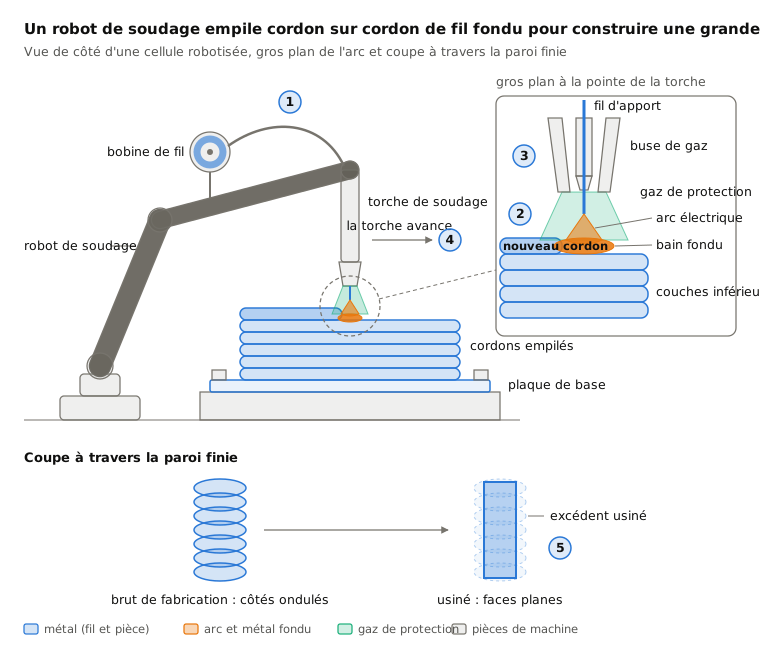
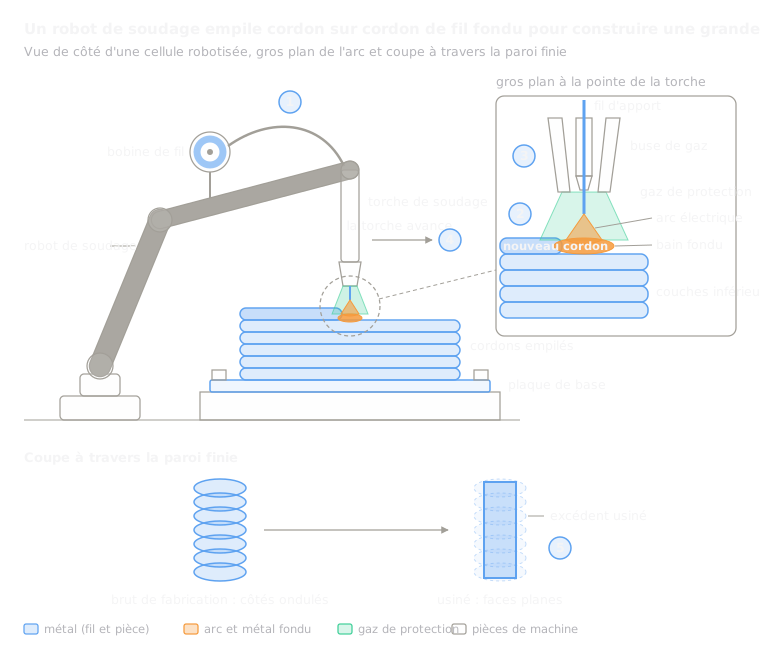 8.8Fabrication additive par arc et fil (WAAM)Un robot de soudage empile du fil fondu à l'arc en cordons (dépôt d'énergie dirigée)Ouvrir la leçon
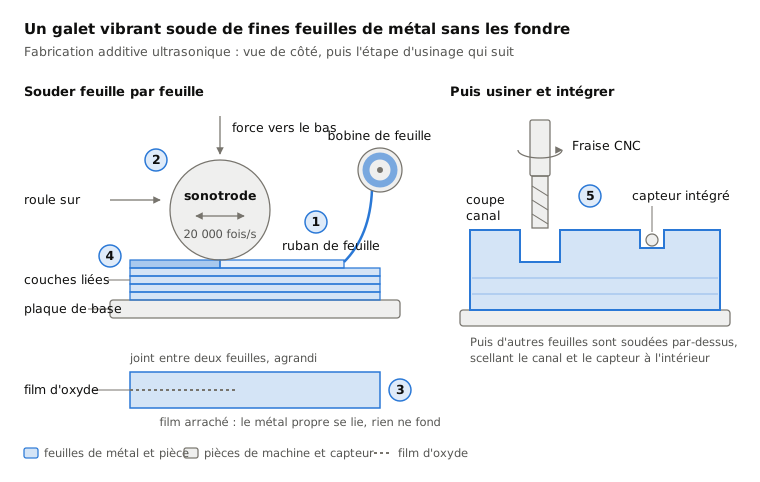
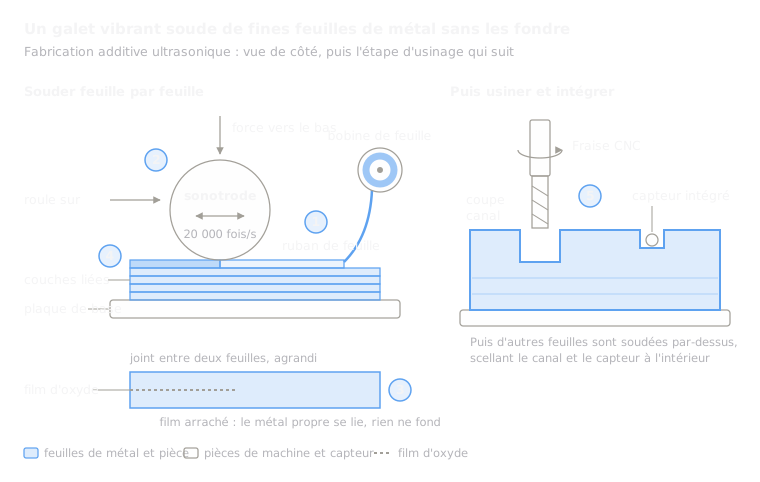 8.9Fabrication additive ultrasonique (UAM)Les vibrations ultrasoniques soudent des feuilles de métal sans les fondre, puis une fraiseuse les détoure (laminage de feuilles)Ouvrir la leçon
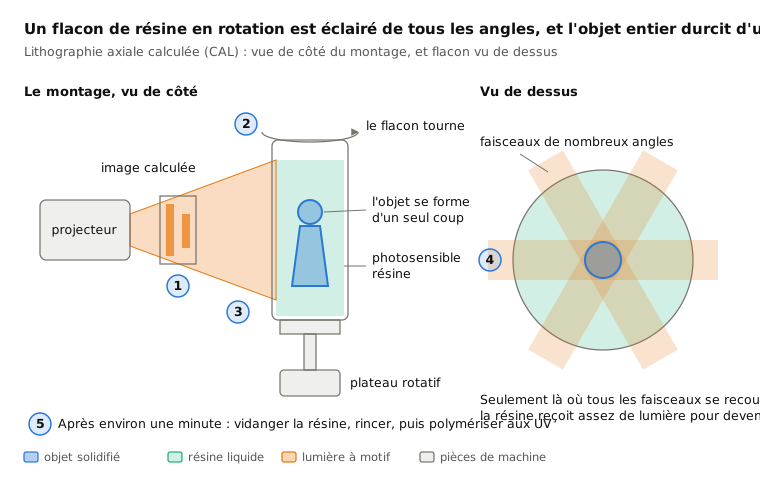
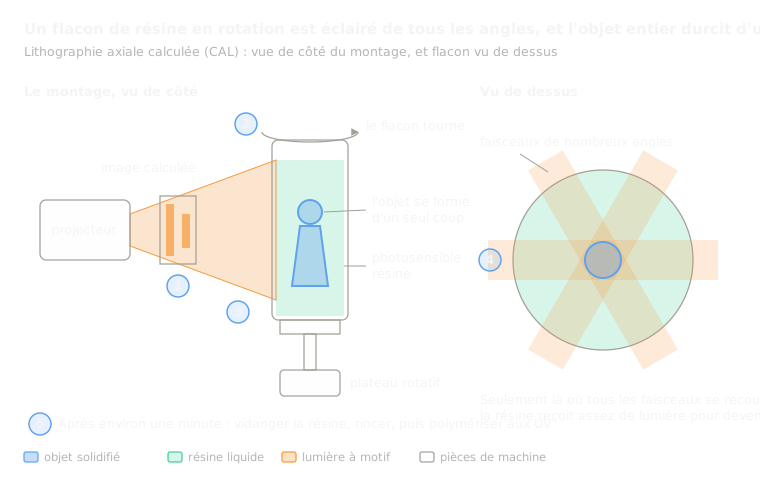 8.10Impression volumétrique (CAL)La lumière venue de tous les angles polymérise d'un coup un flacon de résine en rotation (impression volumétrique)Ouvrir la leçon
Essayez
Mettez l'IA au travail dans votre CAO.
Modélisez des pièces, générez des mises en plan et automatisez les tâches répétitives dans votre logiciel de CAO.