

Stéréolithographie (SLA/DLP)
Durcit une résine liquide couche par couche avec un laser ou un projecteur (photopolymérisation en cuve)
La stéréolithographie (SLA) transforme une résine liquide en pièce solide en la durcissant à la lumière UV, une fine couche à la fois. Sa cousine, le DLP (digital light processing), fait de même avec un projecteur. Les laboratoires dentaires utilisent les deux chaque jour pour imprimer des modèles pour des aligneurs et des couronnes, car ce sont elles qui donnent le détail le plus fin parmi les méthodes courantes d'impression 3D.
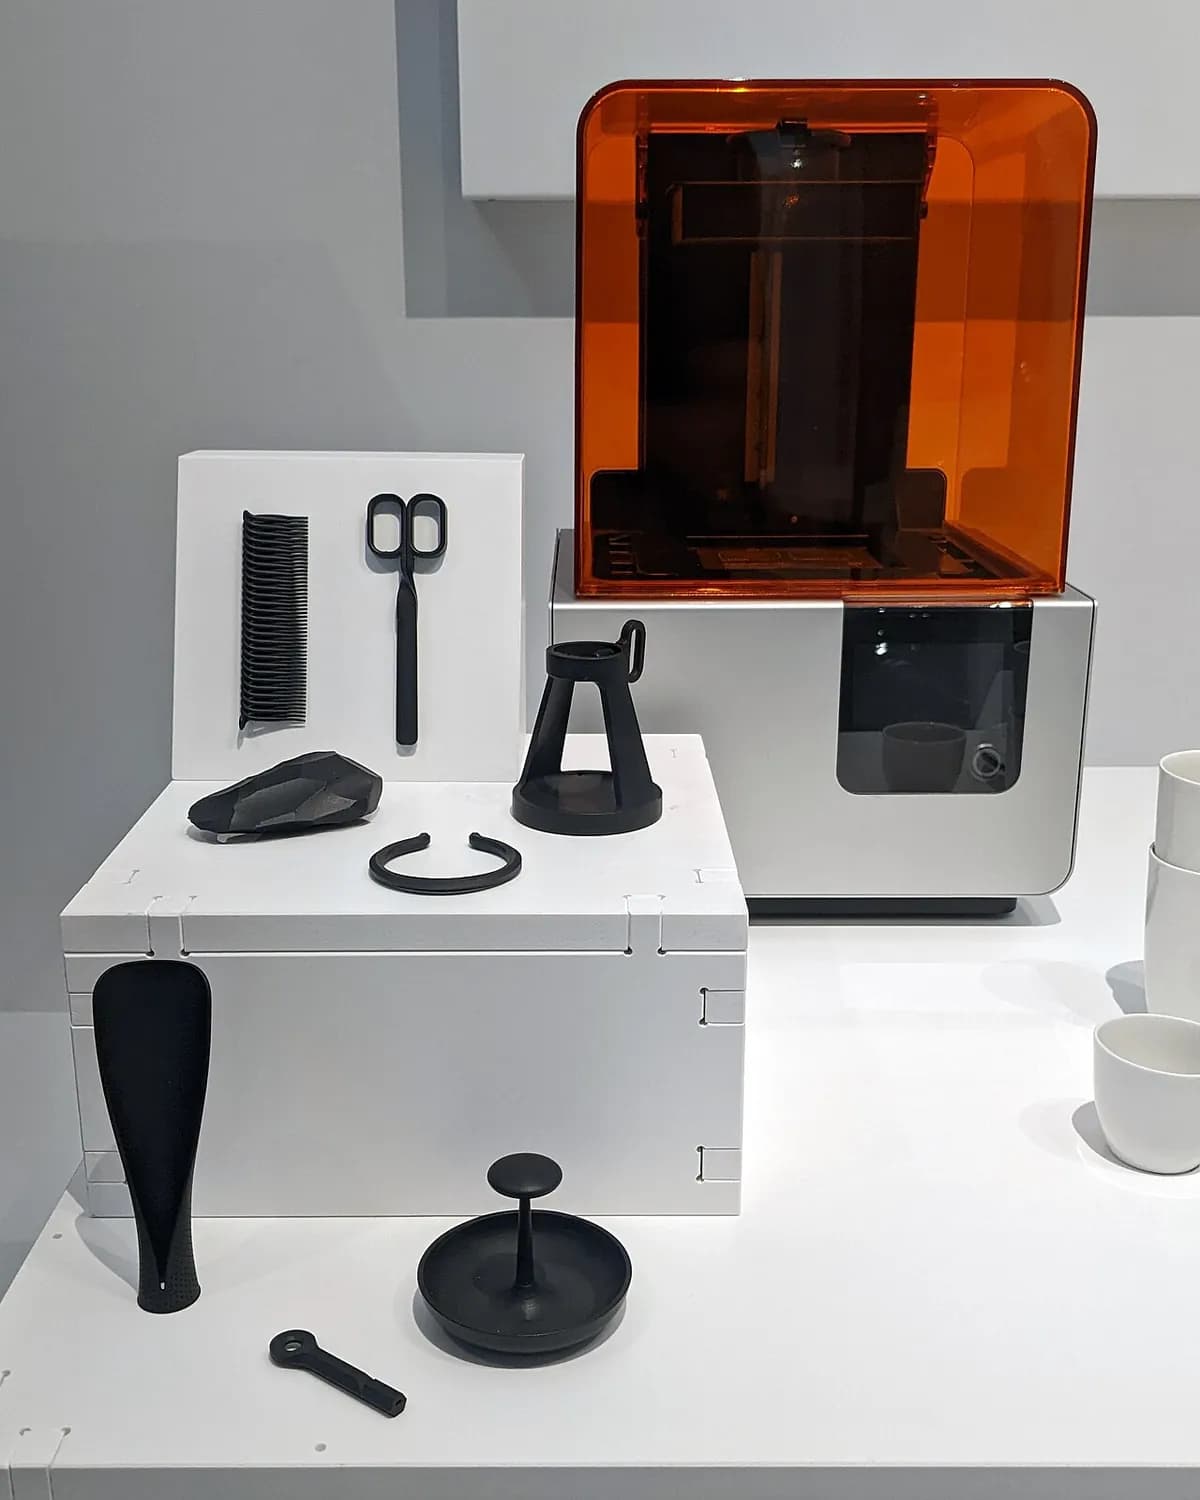
Comment ça marche
Découper le modèle en tranches. Un logiciel découpe le modèle 3D en fines couches et ajoute des supports (de fines entretoises cassables) qui fixent la pièce au plateau.
Plonger le plateau. Le plateau de fabrication descend dans une cuve de résine photopolymère (un plastique liquide qui durcit sous la lumière UV). Il s'arrête une couche au-dessus du fond en film transparent de la cuve, généralement à 0,025–0,1 mm.
Polymériser une couche. La lumière UV traverse le film par le dessous et durcit la fine nappe de résine à la forme de la tranche. En SLA, un laser la trace avec un miroir qui tourne vite ; les imprimantes DLP et LCD éclairent toute la couche d'un coup.
Soulever et décoller. Le plateau monte et décolle la nouvelle couche du film : de la résine fraîche s'écoule en dessous. Les étapes 2 à 4 se répètent, et la pièce grandit à l'envers.
Laver. On rince la pièce à l'alcool isopropylique (IPA) pour retirer la résine collante non polymérisée.
Post-polymériser. Une chambre avec de la lumière UV et une chaleur douce termine le durcissement de la pièce jusqu'à sa pleine résistance. On coupe ensuite les supports et on ponce les petits points qu'ils laissent.
Chiffres clés
- Matériaux
- Résines photopolymères : qualités standard, tenaces, souples, résistantes à la chaleur, calcinables, dentaires et chargées de céramique
- Pièces typiques
- Prototypes détaillés, modèles dentaires, modèles de bijoux, miniatures, petits moules, puces microfluidiques
- Taille de pièce
- Généralement jusqu'à 20–35 cm de côté sur les imprimantes de bureau ; les grandes machines industrielles atteignent environ 1,5 m
- Précision
- Environ ±0,1 mm sur les machines de bureau, plus fin sur les industrielles ; détails jusqu'à environ 0,1 mm
- État de surface
- Lisse et souvent brillante, proche d'une pièce moulée ; de légères lignes de couche sur les courbes et de petites marques là où les supports touchaient
- Taille de série adaptée
- De 1 à quelques centaines de pièces ; certains produits dentaires et grand public se comptent en milliers
- Coût d'outillage et de machine
- Pas d'outillage ; les imprimantes LCD pour amateurs coûtent quelques centaines de dollars, les SLA de bureau professionnelles quelques milliers, les machines industrielles des centaines de milliers
- Vitesse
- De quelques heures à une journée par fabrication ; le DLP et le LCD sont plus rapides que le SLA laser car chaque couche est éclairée d'un coup
Atouts et limites
Atouts
- Le détail le plus fin et la surface la plus lisse des méthodes courantes d'impression 3D
- Pièces étanches, presque isotropes (aussi résistantes dans toutes les directions)
- Résines spéciales pour la fonderie, la dentisterie, les pièces souples ou résistantes à la chaleur
- Le DLP et le LCD impriment un plateau plein aussi vite qu'une seule pièce
Limites
- La plupart des résines sont plus cassantes que les plastiques moulés et peuvent jaunir au soleil
- Salissant : la résine liquide irrite la peau : gants et ventilation nécessaires
- Étapes supplémentaires : lavage, post-polymérisation et retrait des supports
- Volume de fabrication limité, et la résine coûte plus cher au kilogramme que le filament
Où on l'utilise
- DentaireModèles pour aligneurs transparents, couronnes, guides chirurgicaux
- BijouterieModèles de bagues calcinables, ensuite coulés en métal par fonderie à la cire perdue
- MédicalModèles anatomiques, coques d'appareils auditifs sur mesure
- Conception de produitsPrototypes lisses et détaillés de produits grand public
- IngénieriePetits moules, puces microfluidiques, maquettes de soufflerie
- DivertissementMiniatures, figurines, accessoires de cinéma
Comment le reconnaître
- Une surface très lisse, souvent brillante, aux lignes de couche presque invisibles.
- Un groupe de minuscules bosses ou creux sur une face, là où de fins supports ont été coupés.
- Des détails fins et nets, comme de petits textes lisibles ou des textures précises.
- Souvent un aspect translucide ou de couleur uniforme, légèrement vitreux.
À comparer avec
À regarder
Formlabs · Le principe du SLA, expliqué par un fabricant d'imprimantes
JLC3DP · Le procédé et ses finitions, pour débutants
Adam Savage's Tested · De grandes imprimantes à résine industrielles dans une usine
MLC CAD Systems · Tout le déroulement : impression, lavage et polymérisation
Voir de vraies photos
- Wikipédia : Stereolithography — schéma de principe et photos d'imprimantes
- Recherche de photos sur Wikimedia Commons
À retenir
- Le SLA et le DLP durcissent la résine liquide à la lumière UV, une fine couche à la fois.
- Ils donnent le détail le plus fin et la finition la plus lisse de l'impression 3D courante, au prix de finitions plus salissantes.
- Chaque impression doit être lavée et post-polymérisée avant d'atteindre sa pleine résistance.
Plus dans Fabrication additive
Les 100 procédés
 8.1ShortFDM (dépôt de fil fondu)Extrude un filament de plastique fondu à travers une buse mobile (extrusion de matière)Ouvrir la leçon
 8.3Frittage sélectif par laser (SLS)Un laser fusionne de la poudre de nylon dans un lit ; la poudre libre soutient la pièce (fusion sur lit de poudre)Ouvrir la leçon
 8.4Fusion laser sur lit de poudre (métal, SLM/DMLS)Un laser fait fondre de fines couches de poudre métallique (fusion sur lit de poudre)Ouvrir la leçon
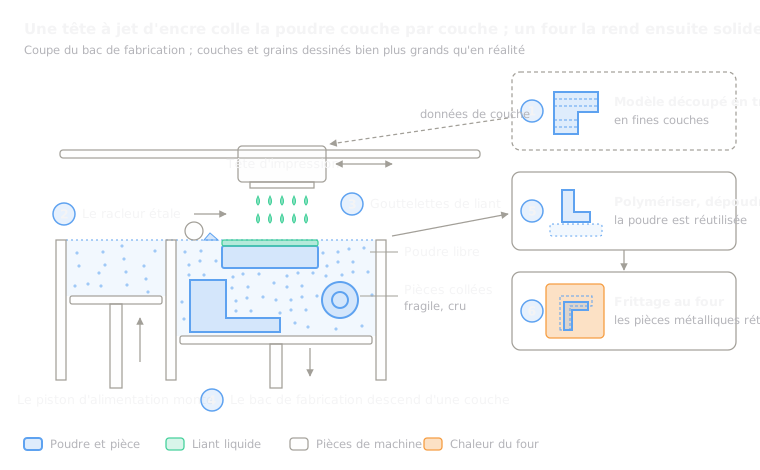 8.5Projection de liant (binder jetting)Des têtes jet d'encre collent la poudre, puis la pièce est durcie ou frittée (binder jetting)Ouvrir la leçon
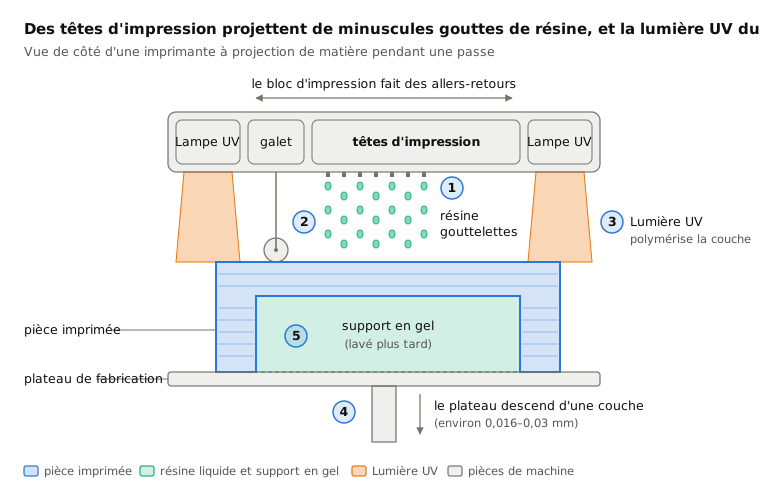
 8.6Projection de matière (PolyJet)Projette des gouttelettes de résine et les durcit à la lumière UV (material jetting)Ouvrir la leçon
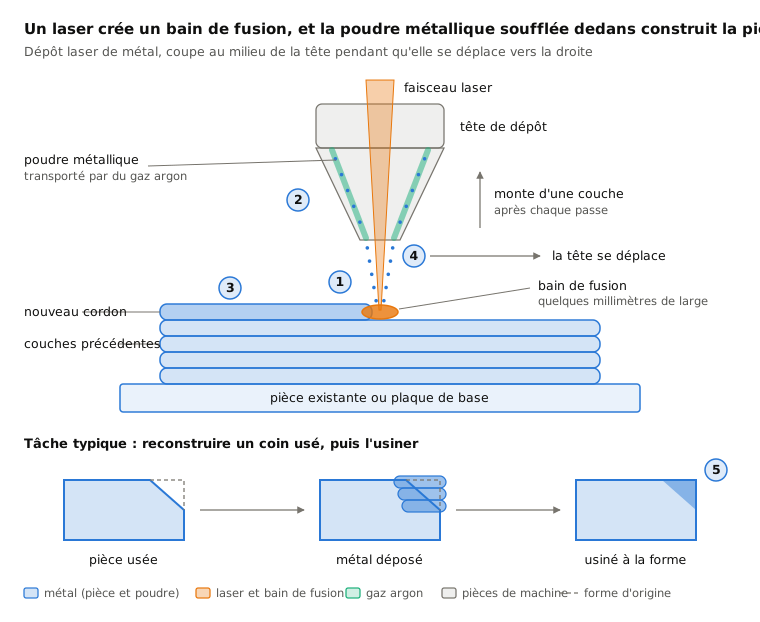
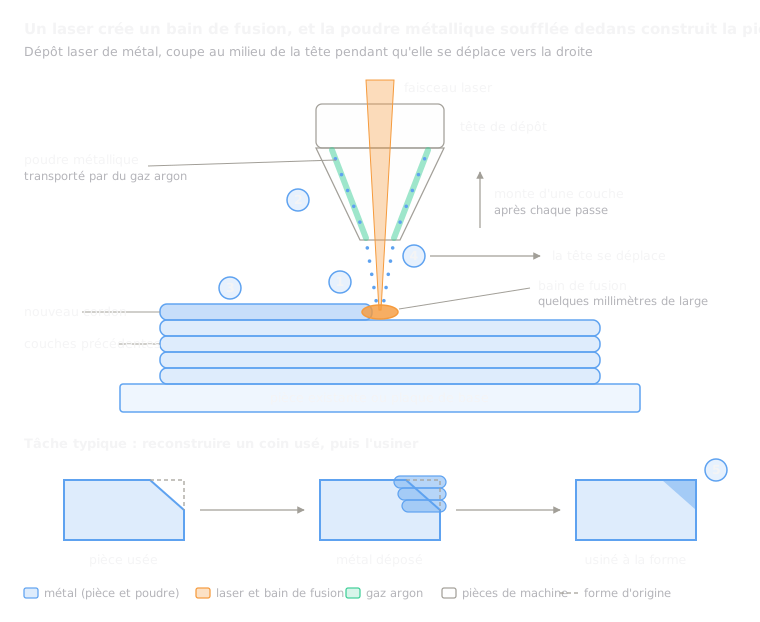 8.7Dépôt par énergie dirigée (DED/LMD)Un laser fait fondre un bain sur la pièce ; de la poudre soufflée apporte du métal (directed energy deposition)Ouvrir la leçon
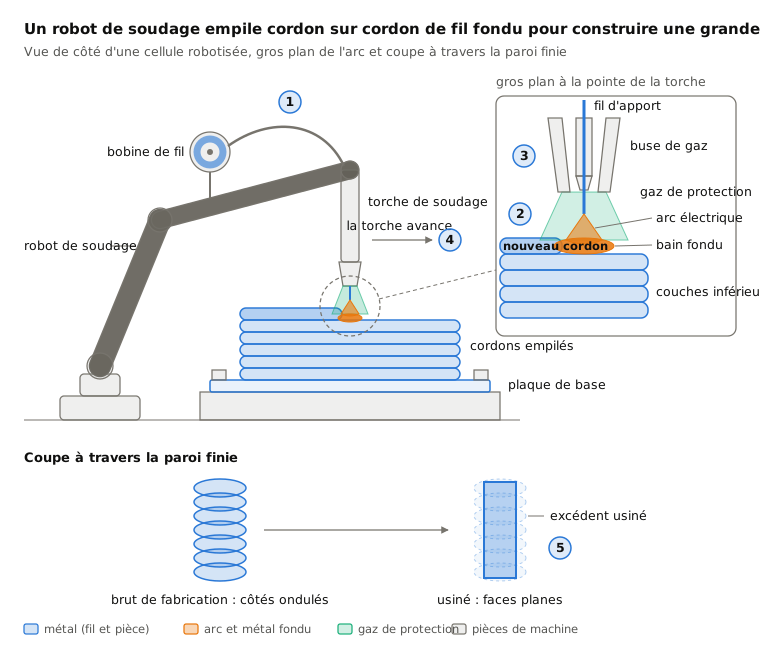
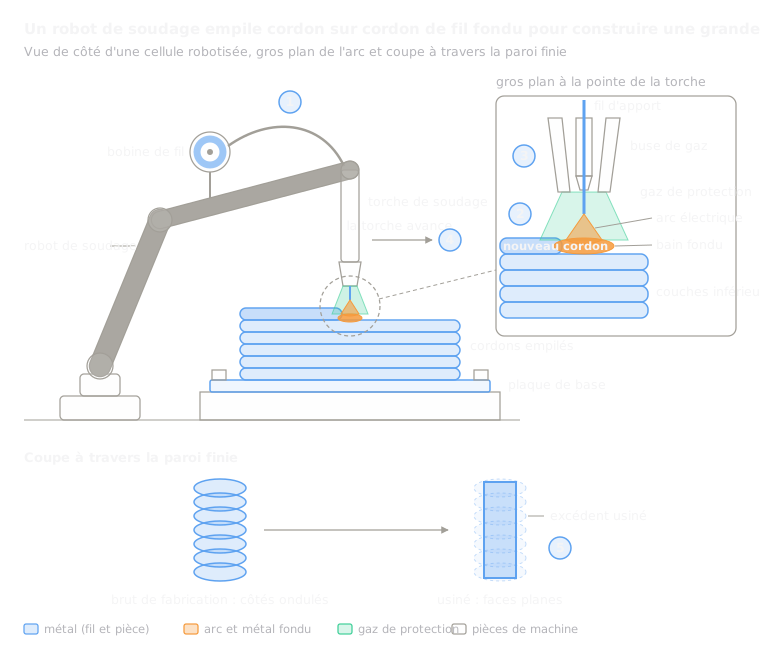 8.8Fabrication additive par arc et fil (WAAM)Un robot de soudage empile du fil fondu à l'arc en cordons (dépôt d'énergie dirigée)Ouvrir la leçon
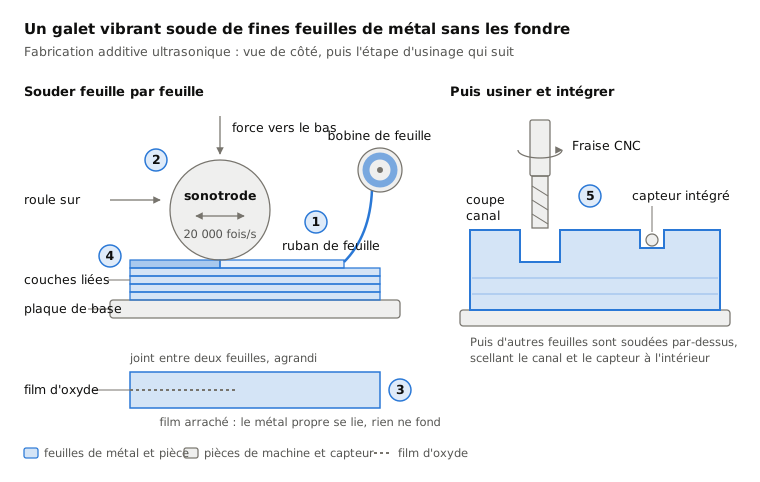
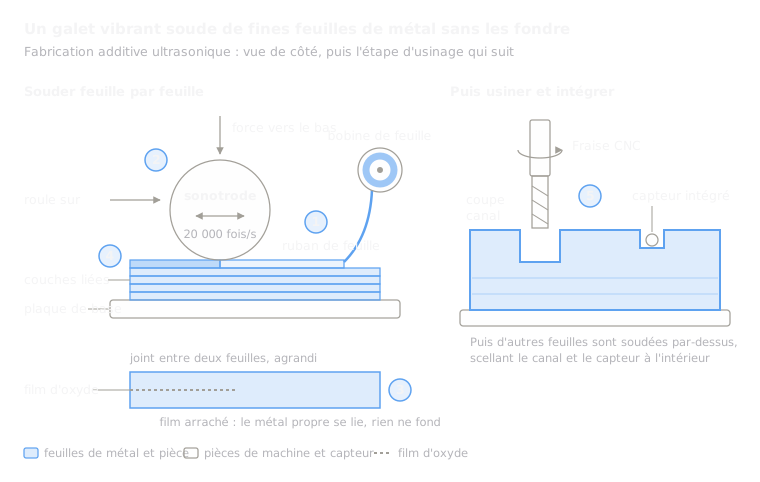 8.9Fabrication additive ultrasonique (UAM)Les vibrations ultrasoniques soudent des feuilles de métal sans les fondre, puis une fraiseuse les détoure (laminage de feuilles)Ouvrir la leçon
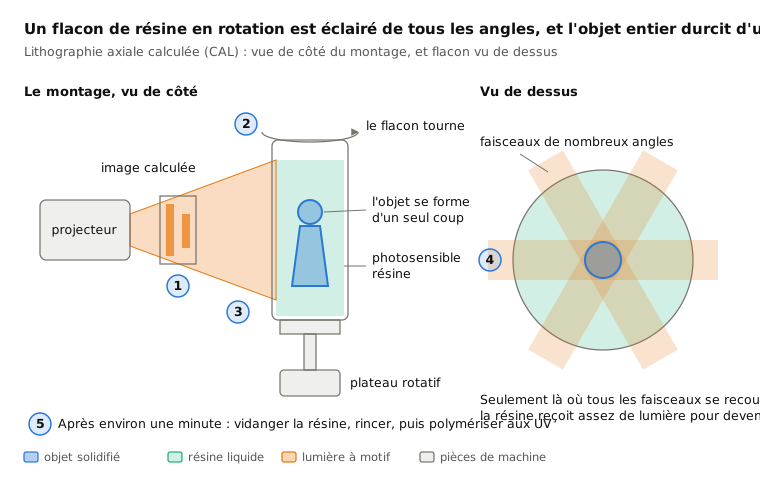
 8.10Impression volumétrique (CAL)La lumière venue de tous les angles polymérise d'un coup un flacon de résine en rotation (impression volumétrique)Ouvrir la leçon
Essayez
Mettez l'IA au travail dans votre CAO.
Modélisez des pièces, générez des mises en plan et automatisez les tâches répétitives dans votre logiciel de CAO.