

Frittage sélectif par laser (SLS)
Un laser fusionne de la poudre de nylon dans un lit ; la poudre libre soutient la pièce (fusion sur lit de poudre)
Le frittage sélectif par laser (SLS) utilise un laser pour fusionner une poudre de plastique fine, généralement du nylon, une fine couche à la fois. La poudre libre autour de la pièce la soutient : aucun support n'est nécessaire. Il compte parce qu'il fabrique des pièces plastiques solides et fonctionnelles en petites séries, comme des châssis de drones, des gaines et des orthèses sur mesure.
Comment ça marche
Découper le modèle en tranches. Un logiciel découpe le modèle 3D en fines couches. De nombreuses pièces peuvent être regroupées, même empilées, pour remplir tout le volume de fabrication.
Chauffer la chambre. Des chauffages maintiennent le lit de poudre juste sous son point de fusion, environ 170 °C pour le nylon 12. Le laser n'a plus qu'à apporter un peu d'énergie en plus.
Étaler une couche. Le piston d'alimentation monte, et un racleur (un rouleau ou une lame) étale une fine couche de poudre, généralement de 0,1 mm, sur la zone de fabrication.
Fusionner la tranche. Un laser, dirigé par des miroirs rapides, trace la section de la pièce. Il fritte les grains (les fusionne en les fondant partiellement) entre eux et avec la couche du dessous.
Descendre et répéter. Le piston de fabrication descend d'une couche, et les étapes 3 à 5 se répètent. La poudre non fusionnée reste en place et soutient chaque porte-à-faux.
Refroidir, extraire, nettoyer. Le bloc de poudre, appelé gâteau, refroidit lentement, souvent aussi longtemps que l'impression a duré. On extrait ensuite les pièces, on souffle la poudre qui adhère et on mélange la poudre restante à de la poudre neuve pour la réutiliser.
Chiffres clés
- Matériaux
- Avant tout du nylon (PA12, PA11) ; aussi nylon chargé de verre ou de carbone, TPU souple, polypropylène et PEEK haute température
- Pièces typiques
- Prototypes fonctionnels, boîtiers, encliquetages et charnières souples, gaines, supports, orthèses et poignées sur mesure
- Taille de pièce
- Environ 15–30 cm de côté sur les machines de bureau ; jusqu'à environ 70 cm sur les machines industrielles
- Précision
- Environ ±0,3 mm, ou environ ±0,3 % sur les grandes pièces
- État de surface
- Mate et légèrement granuleuse, comme du papier de verre fin ; souvent teintée, tonnelée ou lissée à la vapeur
- Taille de série adaptée
- De 1 à quelques milliers de pièces ; une fabrication peut contenir de dizaines à centaines de petites pièces
- Coût d'outillage et de machine
- Pas d'outillage ; les systèmes de bureau coûtent des dizaines de milliers de dollars, les systèmes industriels des centaines de milliers
- Vitesse
- Environ une demi-journée à une journée par fabrication, plus plusieurs heures ou davantage de refroidissement
Atouts et limites
Atouts
- Pas de supports : les pièces peuvent être imbriquées et empilées pour remplir tout le volume
- Pièces en nylon solides et tenaces, presque aussi résistantes entre les couches que dans leur sens
- Formes complexes : treillis, canaux internes, voire charnières imprimées déjà assemblées
- Faible coût par pièce quand la fabrication est bien remplie
Limites
- Machines et poudre coûtent bien plus cher que pour le FDM
- Surface rugueuse et légèrement poreuse qui demande une finition et peut absorber la saleté
- Long temps de refroidissement avant de pouvoir déballer les pièces
- Manipulation d'une poudre fine et poussiéreuse, et il faut ajouter de la poudre neuve à chaque fabrication
Où on l'utilise
- AéronautiqueGaines d'air et supports pour avions et drones
- MédicalOrthèses sur mesure, emboîtures de prothèses, guides chirurgicaux
- Produits grand publicMontures de lunettes, équipements de sport, boîtiers en petite série
- AutomobilePrototypes, clips, gaines et pièces de petite série
- IndustriePinces de robots, gabarits et montages, pièces de rechange
Comment le reconnaître
- Une surface mate, légèrement sableuse, souvent blanc cassé, grise ou teintée en noir.
- Aucune trace de support nulle part, même sous les porte-à-faux prononcés.
- De légères lignes de couche douces sur les surfaces courbes, bien moins visibles que les stries du FDM.
- De petits trous d'évacuation sur les pièces creuses, laissés pour pouvoir verser la poudre emprisonnée.
À comparer avec
À regarder
Dr. D-Flo · Le principe du SLS expliqué aux débutants
Formlabs Support · À l'intérieur de la machine : laser, racleur et chauffage
Vision Miner · Tout le déroulement, de l'impression à l'extraction et au sablage
EOS 3D Printing · Du SLS industriel utilisé en production de série
Voir de vraies photos
- Wikipédia : Selective laser sintering — schéma annoté du procédé et photos de pièces SLS
- Recherche de photos sur Wikimedia Commons
À retenir
- Le SLS fusionne de la poudre de plastique avec un laser, couche par couche, dans un lit chauffé.
- La poudre libre soutient la pièce : pas de supports nécessaires et les pièces peuvent être empilées.
- Les pièces sortent solides mais granuleuses, et demandent des heures de refroidissement et de nettoyage.
Plus dans Fabrication additive
Les 100 procédés
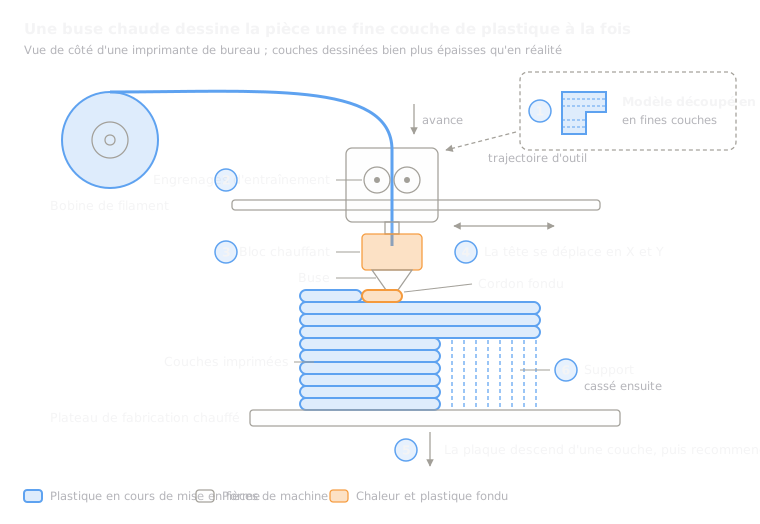 8.1ShortFDM (dépôt de fil fondu)Extrude un filament de plastique fondu à travers une buse mobile (extrusion de matière)Ouvrir la leçon
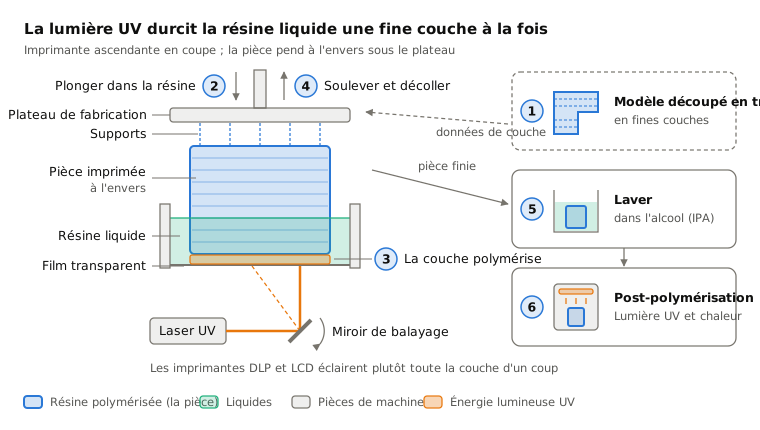
 8.2Stéréolithographie (SLA/DLP)Durcit une résine liquide couche par couche avec un laser ou un projecteur (photopolymérisation en cuve)Ouvrir la leçon
 8.4Fusion laser sur lit de poudre (métal, SLM/DMLS)Un laser fait fondre de fines couches de poudre métallique (fusion sur lit de poudre)Ouvrir la leçon
 8.5Projection de liant (binder jetting)Des têtes jet d'encre collent la poudre, puis la pièce est durcie ou frittée (binder jetting)Ouvrir la leçon
 8.6Projection de matière (PolyJet)Projette des gouttelettes de résine et les durcit à la lumière UV (material jetting)Ouvrir la leçon
 8.7Dépôt par énergie dirigée (DED/LMD)Un laser fait fondre un bain sur la pièce ; de la poudre soufflée apporte du métal (directed energy deposition)Ouvrir la leçon
 8.8Fabrication additive par arc et fil (WAAM)Un robot de soudage empile du fil fondu à l'arc en cordons (dépôt d'énergie dirigée)Ouvrir la leçon
 8.9Fabrication additive ultrasonique (UAM)Les vibrations ultrasoniques soudent des feuilles de métal sans les fondre, puis une fraiseuse les détoure (laminage de feuilles)Ouvrir la leçon
 8.10Impression volumétrique (CAL)La lumière venue de tous les angles polymérise d'un coup un flacon de résine en rotation (impression volumétrique)Ouvrir la leçon
Essayez
Mettez l'IA au travail dans votre CAO.
Modélisez des pièces, générez des mises en plan et automatisez les tâches répétitives dans votre logiciel de CAO.