

Projection de matière (PolyJet)
Projette des gouttelettes de résine et les durcit à la lumière UV (material jetting)
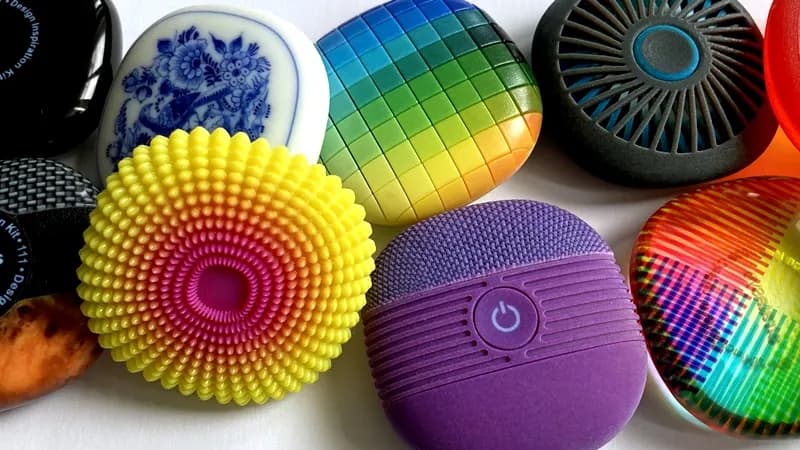
La projection de matière fonctionne comme une imprimante jet d'encre, mais son « encre » est un plastique liquide qui durcit sous la lumière ultraviolette (UV). Des milliers de fines couches de gouttelettes s'empilent en un objet solide. PolyJet, la version la plus connue, fait des prototypes qui ont l'aspect et le toucher de vrais produits : colorés, transparents et au toucher doux en une seule impression.
Comment ça marche
Projeter les gouttelettes. Le bloc d'impression balaie le plateau de fabrication. Ses têtes d'impression (têtes jet d'encre à des centaines de buses) tirent des gouttelettes de photopolymère (une résine qui durcit sous la lumière) là où la couche a besoin de matière. Des têtes différentes peuvent tirer des résines différentes dans la même passe.
Niveler la couche. Un rouleau écrase les gouttelettes humides à plat, pour que chaque couche ait exactement la même épaisseur.
La durcir aux UV. Des lampes UV circulent aux deux extrémités du bloc. Elles inondent la couche fraîche de lumière ultraviolette, ce qui la durcit presque instantanément.
Descendre et répéter. Le plateau descend d'une couche, environ 0,016–0,03 mm, et le bloc fait sa passe suivante. Une pièce demande des milliers de passes, donc même les petites pièces prennent des heures.
Laver le support. Sous les surplombs, d'autres buses ont projeté un support en gel mou (matière provisoire qui tient la pièce). Après l'impression, vous le chassez avec un jet d'eau ou le faites tremper.
Chiffres clés
- Matériaux
- Photopolymères à base acrylique : résines rigides, caoutchouteuses, transparentes et en couleurs, plus un gel de support. Deux résines peuvent être mélangées goutte à goutte pour obtenir une rigidité intermédiaire
- Pièces typiques
- Prototypes d'aspect et de toucher, poignées à prise douce, boîtiers transparents, modèles anatomiques et dentaires
- Taille de pièce
- De quelques millimètres à environ 0,5 m sur la plupart des machines ; les plus grandes atteignent environ 1 m
- Précision
- Environ ±0,1 mm sur les petits détails, jusqu'à environ ±0,2 mm sur une grande pièce
- État de surface
- Très lisse avec des couches à peine visibles ; brillante ou mate selon l'endroit où le support a touché
- Taille de série adaptée
- Pièces uniques et petits lots, environ de 1 à 100 pièces
- Coût d'outillage et de machine
- Pas d'outillage. Les imprimantes coûtent de dizaines de milliers à plusieurs centaines de milliers de dollars ; la résine coûte bien plus par kilogramme que le filament FDM
- Vitesse
- Une pièce de la taille d'une paume prend quelques heures ; un plateau plein tourne généralement pendant la nuit
Atouts et limites
Atouts
- Matériaux rigides, caoutchouteux, transparents et colorés dans une même impression
- Détails très fins et surfaces lisses dès la sortie de l'imprimante
- Pas d'outillage : une conception modifiée n'est qu'un nouveau fichier
- De nombreuses petites pièces peuvent partager un plateau et une même fabrication
Limites
- Les pièces sont plus faibles et plus fragiles que les plastiques moulés
- Les résines jaunissent et deviennent fragiles au soleil et avec l'âge
- Les imprimantes et les résines sont chères, et le gel de support est de la matière perdue
- Ne convient pas aux pièces porteuses ou chaudes
Où on l'utilise
- Produits grand publicPrototypes d'aspect et de toucher de téléphones, de télécommandes et de brosses à dents avec prises douces
- MédicalModèles anatomiques pour planifier une chirurgie, avec tissus mous et durs dans des matériaux différents
- DentaireModèles dentaires et guides chirurgicaux
- AutomobilePrototypes de tableaux de bord et d'habitacles avec de vraies couleurs et textures
- FabricationInserts de moules d'injection de petite série, gabarits et montages
- Mode et designPrototypes de lunettes et de chaussures ; impressions faites directement sur tissu
Comment le reconnaître
- Plusieurs matériaux dans une seule pièce sans couture : un corps rigide devient caoutchouteux ou transparent sans joint ni ligne de colle.
- Des surfaces très lisses ; les lignes de couches sont difficiles à voir, même sur les courbes.
- Des zones brillantes et mates sur la même pièce : les zones mates sont là où le gel de support l'a touchée.
- Des pièces en couleurs avec des textures, des étiquettes ou des dégradés imprimés.
À comparer avec
À regarder
Stratasys · Le fabricant de PolyJet explique les gouttelettes, le durcissement UV et le support
Protolabs · Une animation des têtes d'impression, des lampes UV et du gel de support au travail
TriMech · De vraies machines PolyJet et les sortes de pièces qu'elles fabriquent
Proto3000 · Gros plans de pièces imprimées transparentes, souples et en couleurs
Voir de vraies photos
- Wikipédia : Procédés d'impression 3D — aperçu de toutes les familles d'impression, y compris la projection de matière
- Wikipédia : Objet Geometries — l'entreprise qui a inventé PolyJet et ses gammes d'imprimantes
- Recherche de photos sur Wikimedia Commons
À retenir
- La projection de matière construit des pièces à partir de gouttelettes de résine liquide, durcies couche par couche à la lumière UV.
- Son super-pouvoir est de mélanger des matières rigides, caoutchouteuses, transparentes et colorées dans une seule impression.
- Utilisez-la pour des prototypes et des maquettes réalistes, pas pour des pièces solides et durables.
Plus dans Fabrication additive
Les 100 procédés
 8.1ShortFDM (dépôt de fil fondu)Extrude un filament de plastique fondu à travers une buse mobile (extrusion de matière)Ouvrir la leçon
 8.2Stéréolithographie (SLA/DLP)Durcit une résine liquide couche par couche avec un laser ou un projecteur (photopolymérisation en cuve)Ouvrir la leçon
 8.3Frittage sélectif par laser (SLS)Un laser fusionne de la poudre de nylon dans un lit ; la poudre libre soutient la pièce (fusion sur lit de poudre)Ouvrir la leçon
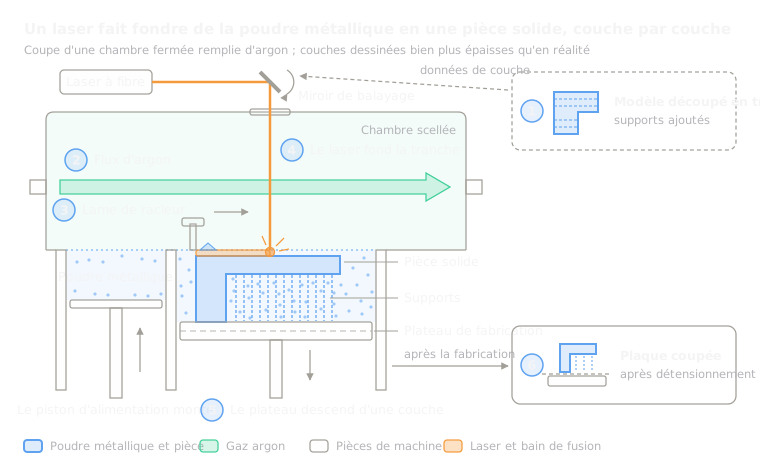 8.4Fusion laser sur lit de poudre (métal, SLM/DMLS)Un laser fait fondre de fines couches de poudre métallique (fusion sur lit de poudre)Ouvrir la leçon
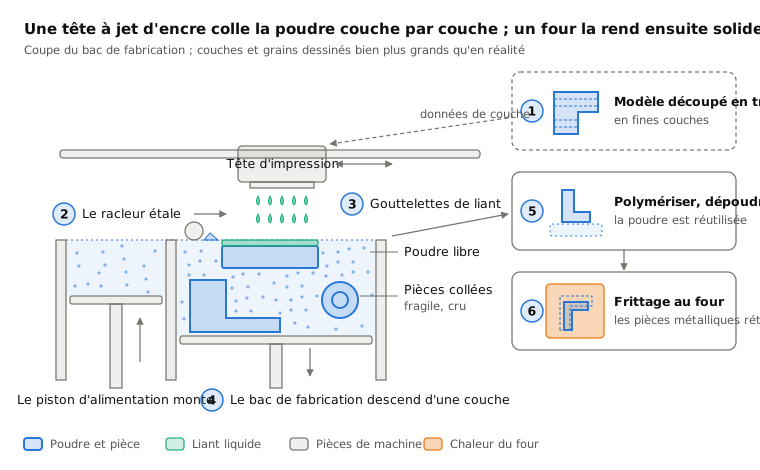
 8.5Projection de liant (binder jetting)Des têtes jet d'encre collent la poudre, puis la pièce est durcie ou frittée (binder jetting)Ouvrir la leçon
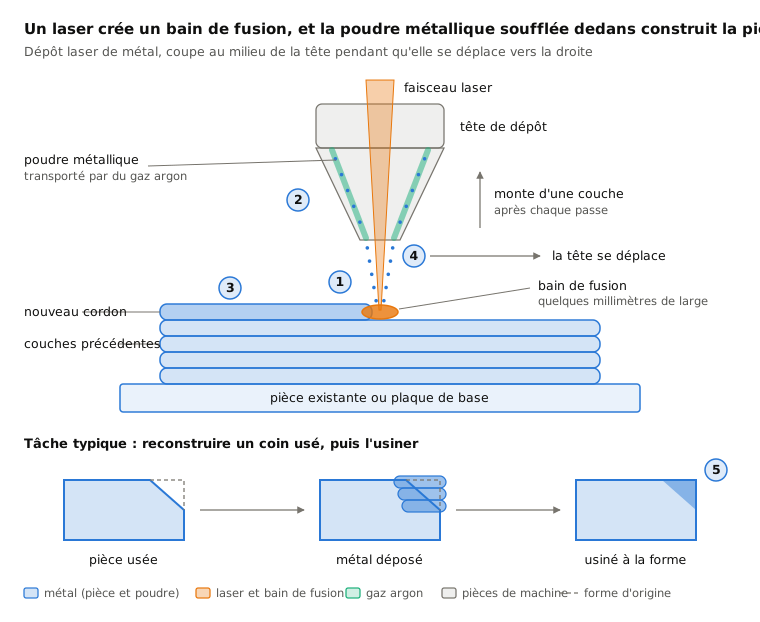
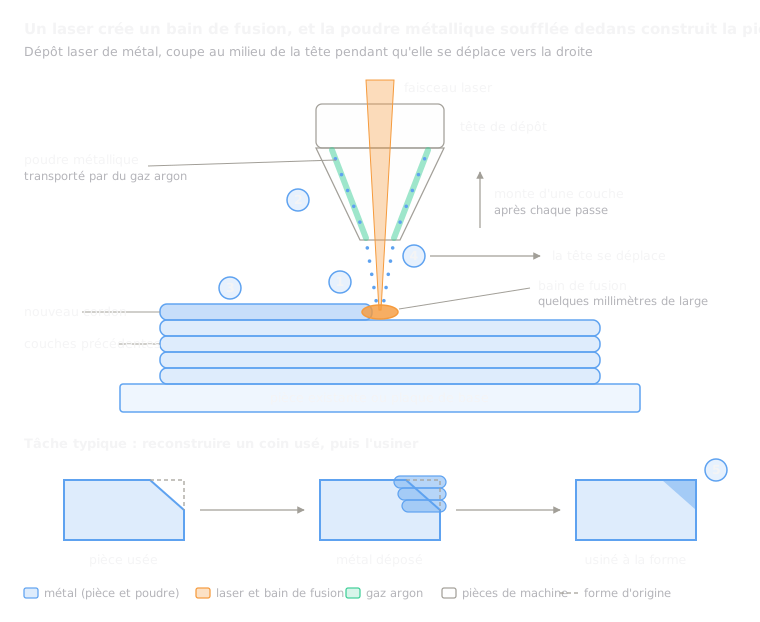 8.7Dépôt par énergie dirigée (DED/LMD)Un laser fait fondre un bain sur la pièce ; de la poudre soufflée apporte du métal (directed energy deposition)Ouvrir la leçon
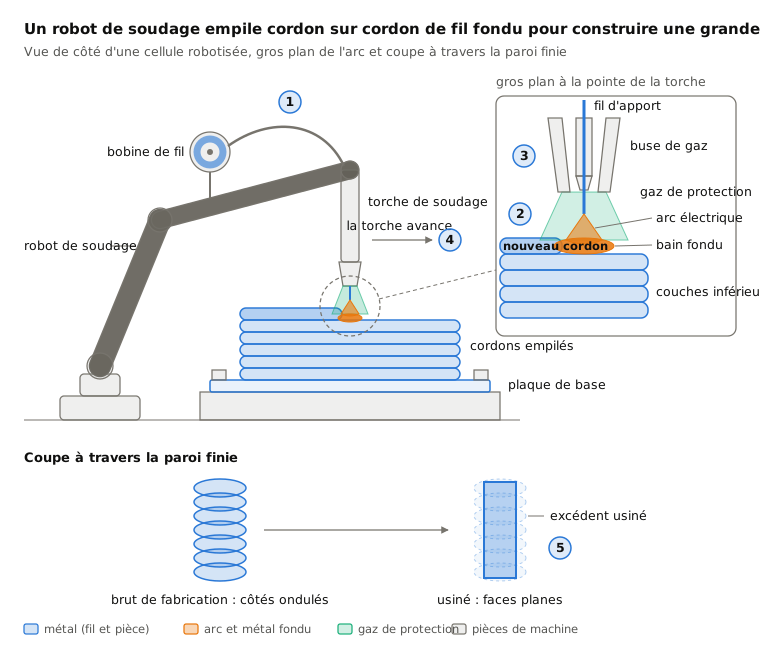
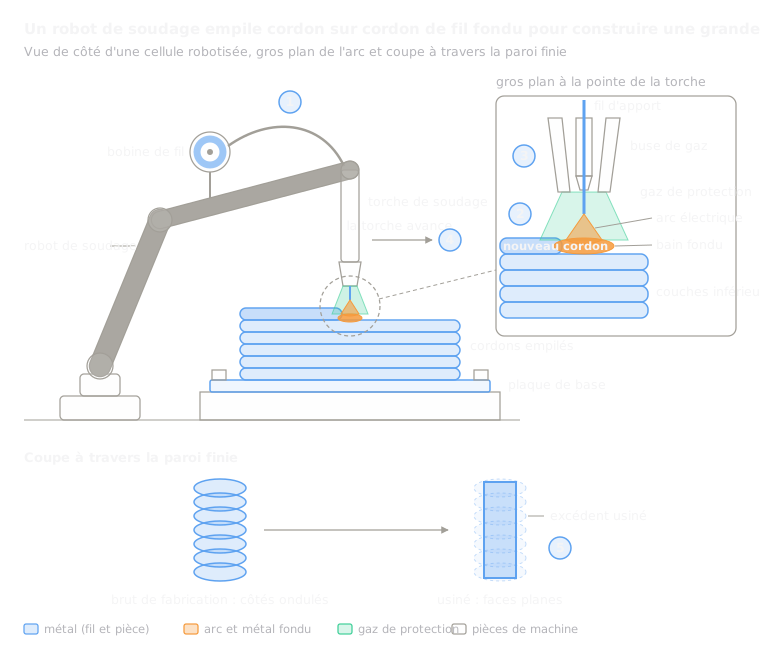 8.8Fabrication additive par arc et fil (WAAM)Un robot de soudage empile du fil fondu à l'arc en cordons (dépôt d'énergie dirigée)Ouvrir la leçon
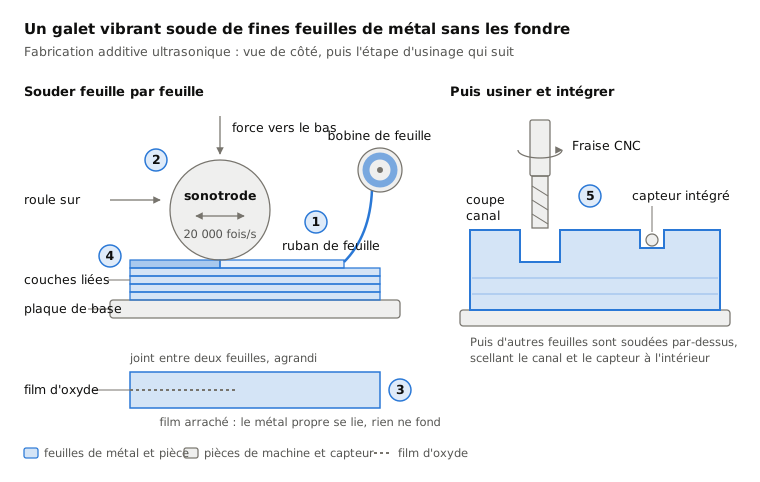
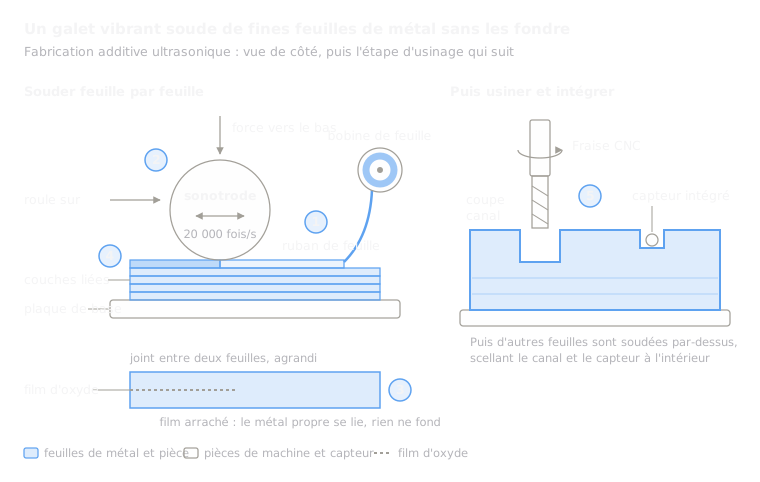 8.9Fabrication additive ultrasonique (UAM)Les vibrations ultrasoniques soudent des feuilles de métal sans les fondre, puis une fraiseuse les détoure (laminage de feuilles)Ouvrir la leçon
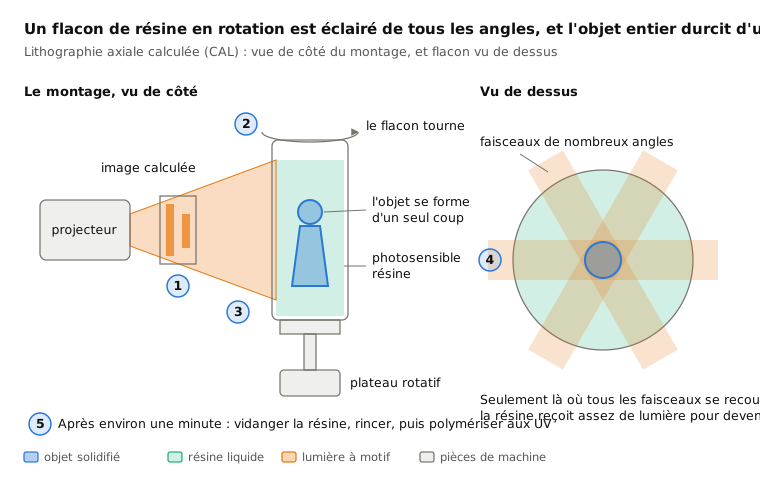
 8.10Impression volumétrique (CAL)La lumière venue de tous les angles polymérise d'un coup un flacon de résine en rotation (impression volumétrique)Ouvrir la leçon
Essayez
Mettez l'IA au travail dans votre CAO.
Modélisez des pièces, générez des mises en plan et automatisez les tâches répétitives dans votre logiciel de CAO.