

Fabrication additive par arc et fil (WAAM)
Un robot de soudage empile du fil fondu à l'arc en cordons (dépôt d'énergie dirigée)
La fabrication additive par arc et fil (WAAM) est de l'impression 3D avec un robot de soudage. Un arc électrique fait fondre un fil de soudage ordinaire, et le robot empile cordon après cordon en une pièce qui peut mesurer plusieurs mètres. C'est le moyen le moins cher et le plus rapide d'imprimer de grandes pièces métalliques, des hélices de navires à une passerelle piétonne.
Comment ça marche
Dévider le fil. Un dévidoir tire du fil de soudage, généralement d'environ 1–1,6 mm d'épaisseur, depuis une bobine et le pousse dans la torche.
Amorcer l'arc. Un arc électrique (une étincelle continue, chaude de milliers de degrés) saute de la pointe du fil à la pièce. Il fait fondre le fil, et des gouttelettes tombent dans un bain de fusion au sommet de la paroi.
Protéger le bain. Le gaz qui sort de la buse, généralement de l'argon ou un mélange d'argon, tient l'air à distance. Sans lui, le métal chaud s'oxyderait (réagirait avec l'oxygène) et deviendrait fragile et poreux.
Empiler les cordons. Le robot déplace la torche le long de la paroi, et le bain se fige en un cordon derrière elle. Après chaque couche, la torche monte d'environ 1–2 mm et dépose la suivante.
Refroidir, puis usiner. Chaque couche doit refroidir un peu avant la suivante, sinon la paroi s'affaisse. À la fin, une fraiseuse rend plans les côtés ondulés à la cote finale.
Chiffres clés
- Matériaux
- Presque tout fil soudable : aciers au carbone et inoxydables, aluminium, titane, alliages de nickel et bronze
- Pièces typiques
- Grandes pièces quasi définitives (proches de la forme finale, nécessitant encore un usinage) : hélices, raccords de tuyauterie, brides, cadres aéronautiques, structures architecturales
- Taille de pièce
- D'environ 0,2 m à plusieurs mètres, limité par la portée du robot, ses rails ou un portique
- Précision
- Environ ±0,5–1 mm brut de fabrication ; l'usinage l'amène à environ ±0,05 mm
- État de surface
- Rugueux et ondulé brut de fabrication, avec des ondulations qu'on sent au toucher ; les faces usinées sont lisses
- Taille de série adaptée
- Pièces uniques et petites séries de grandes pièces
- Coût d'outillage et de machine
- Pas d'outillage. Construit à partir de robots de soudage et de sources de puissance standard : généralement quelques centaines de milliers de dollars, bien moins que les systèmes laser. Le fil coûte bien moins cher que la poudre métallique
- Vitesse
- Généralement 1–4 kg de métal par heure, environ dix fois plus rapide que la fusion sur lit de poudre
Atouts et limites
Atouts
- Très haute vitesse de dépôt pour les grandes pièces
- Équipement peu coûteux et fil bon marché
- Presque aucune limite de taille : le robot peut se déplacer sur des rails
- Peu de métal perdu comparé à l'usinage dans un bloc plein
Limites
- Surfaces rugueuses et ondulées : un usinage est toujours nécessaire
- Détail grossier : pas de petits trous, de parois minces ni de détails fins
- La chaleur crée des contraintes et des déformations : les pièces peuvent gauchir
- Attendre le refroidissement de chaque couche ralentit la fabrication
Où on l'utilise
- MaritimeHélices de navires et pales d'hélices en bronze
- AéronautiqueGrandes pièces en titane et en aluminium imprimées comme ébauches, puis usinées
- Pétrole, gaz et énergieRaccords de tuyauterie, brides et corps de vannes, souvent comme pièces de rechange rapides
- Construction et architectureNœuds et structures en acier, comme une passerelle piétonne imprimée à Amsterdam
- EspaceTuyères de fusées et grandes pièces de structure
Comment le reconnaître
- Des parois faites de cordons de soudure empilés bien visibles, comme une corde enroulée.
- Souvent une teinte de chauffe arc-en-ciel (couleurs paille, bleue et violette) sur les surfaces en acier et en titane.
- Une épaisse plaque de base encore attachée, ou des traces de scie là où elle a été coupée.
- Des faces planes usinées juste à côté de faces brutes et ondulées.
À comparer avec
À regarder
theworacle · Une démonstration de laboratoire de WAAM de titane, avec laminage de la paroi entre les couches
MX3D · Un robot imprime une tuyère de fusée cordon par cordon
MX3D · Une grande roue à aubes imprimée vue de près
MX3D · La passerelle en acier inoxydable imprimée, hissée en place au-dessus d'un canal
Voir de vraies photos
- Wikipédia : Dépôt par énergie dirigée — la famille de procédés à laquelle appartient le WAAM ; texte avec peu de photos
- Recherche de photos sur Wikimedia Commons
- Recherche Wikimedia Commons : MX3D bridge — photos de la passerelle en acier imprimée
À retenir
- Le WAAM est du soudage à l'arc robotisé utilisé pour empiler des cordons en une pièce.
- C'est la voie la plus rapide et la moins chère vers de grandes pièces métalliques, mais elles sortent rugueuses.
- Attendez-vous à usiner chaque surface fonctionnelle après l'impression.
Plus dans Fabrication additive
Les 100 procédés
 8.1ShortFDM (dépôt de fil fondu)Extrude un filament de plastique fondu à travers une buse mobile (extrusion de matière)Ouvrir la leçon
 8.2Stéréolithographie (SLA/DLP)Durcit une résine liquide couche par couche avec un laser ou un projecteur (photopolymérisation en cuve)Ouvrir la leçon
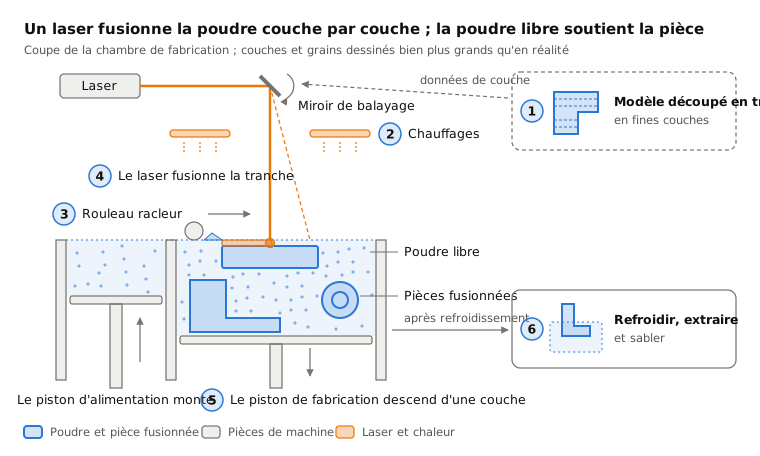
 8.3Frittage sélectif par laser (SLS)Un laser fusionne de la poudre de nylon dans un lit ; la poudre libre soutient la pièce (fusion sur lit de poudre)Ouvrir la leçon
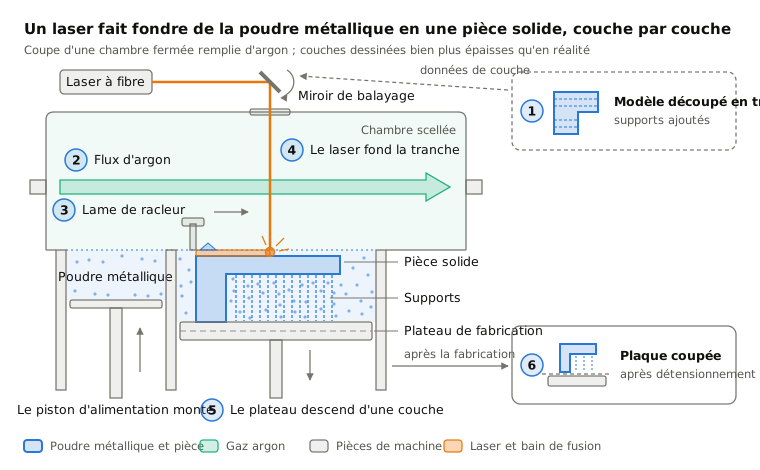
 8.4Fusion laser sur lit de poudre (métal, SLM/DMLS)Un laser fait fondre de fines couches de poudre métallique (fusion sur lit de poudre)Ouvrir la leçon
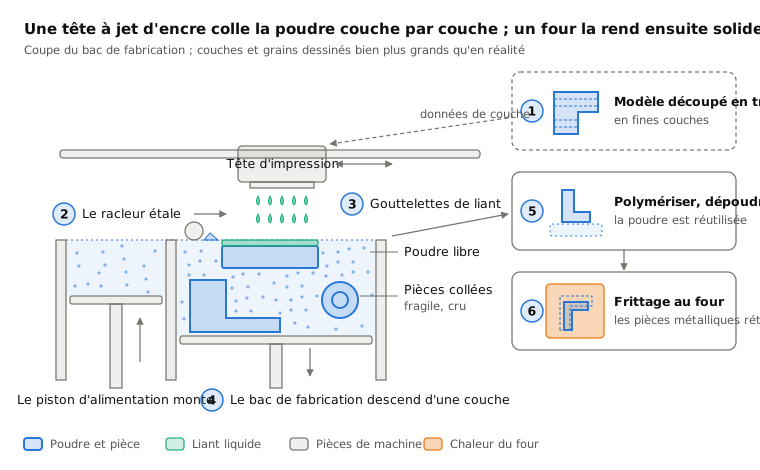
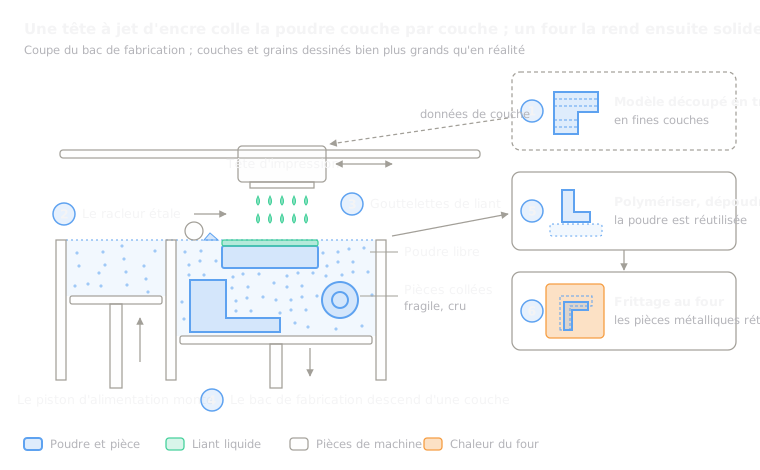 8.5Projection de liant (binder jetting)Des têtes jet d'encre collent la poudre, puis la pièce est durcie ou frittée (binder jetting)Ouvrir la leçon
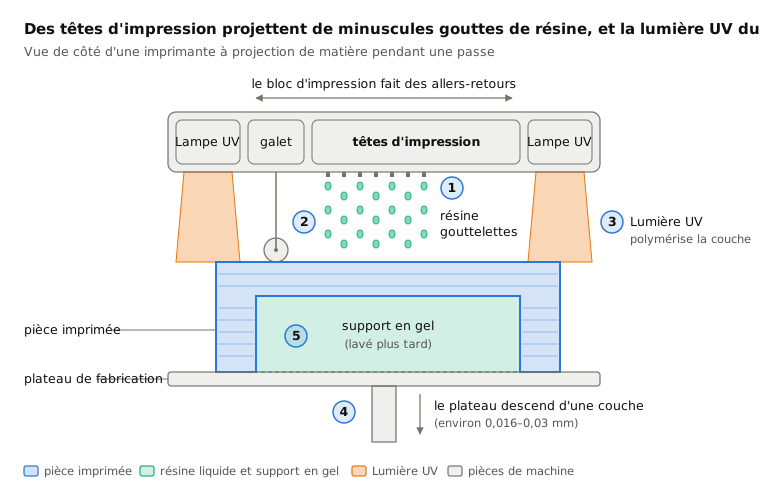
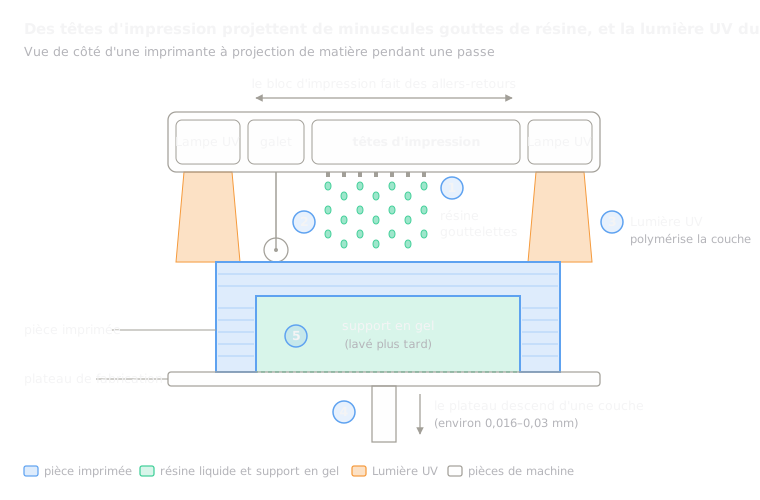 8.6Projection de matière (PolyJet)Projette des gouttelettes de résine et les durcit à la lumière UV (material jetting)Ouvrir la leçon
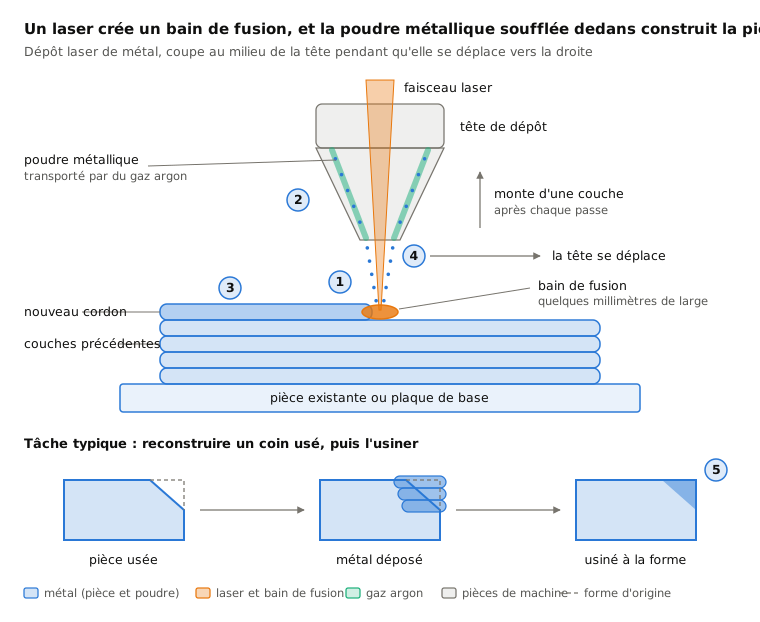
 8.7Dépôt par énergie dirigée (DED/LMD)Un laser fait fondre un bain sur la pièce ; de la poudre soufflée apporte du métal (directed energy deposition)Ouvrir la leçon
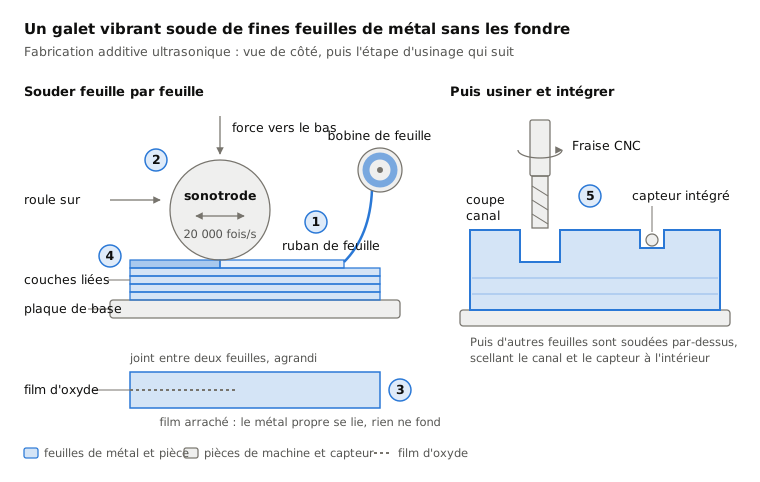
 8.9Fabrication additive ultrasonique (UAM)Les vibrations ultrasoniques soudent des feuilles de métal sans les fondre, puis une fraiseuse les détoure (laminage de feuilles)Ouvrir la leçon
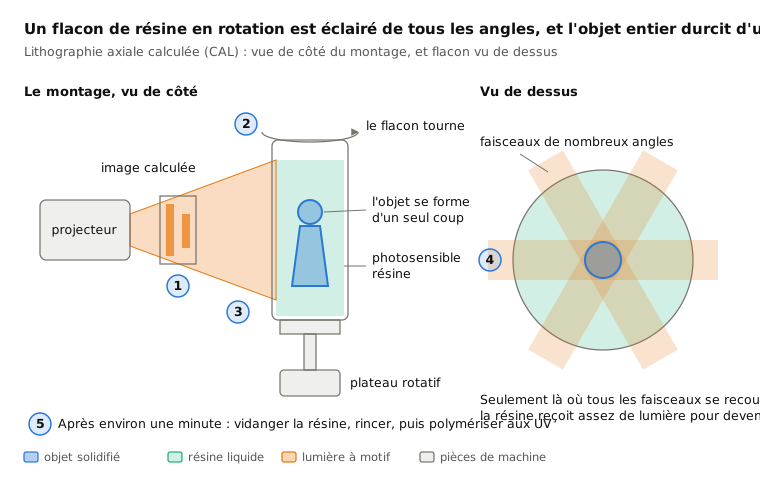
 8.10Impression volumétrique (CAL)La lumière venue de tous les angles polymérise d'un coup un flacon de résine en rotation (impression volumétrique)Ouvrir la leçon
Essayez
Mettez l'IA au travail dans votre CAO.
Modélisez des pièces, générez des mises en plan et automatisez les tâches répétitives dans votre logiciel de CAO.