

Projection de liant (binder jetting)
Des têtes jet d'encre collent la poudre, puis la pièce est durcie ou frittée (binder jetting)
La projection de liant construit une pièce en étalant de fines couches de poudre et en imprimant sur chacune un liquide collant, appelé liant, avec une tête jet d'encre. Cela ressemble beaucoup à une imprimante de bureau, mais avec de la poudre à la place du papier. Elle compte car c'est l'un des moyens les plus rapides d'imprimer des pièces métalliques en lots, et les fonderies l'utilisent pour imprimer des moules en sable pour la coulée.
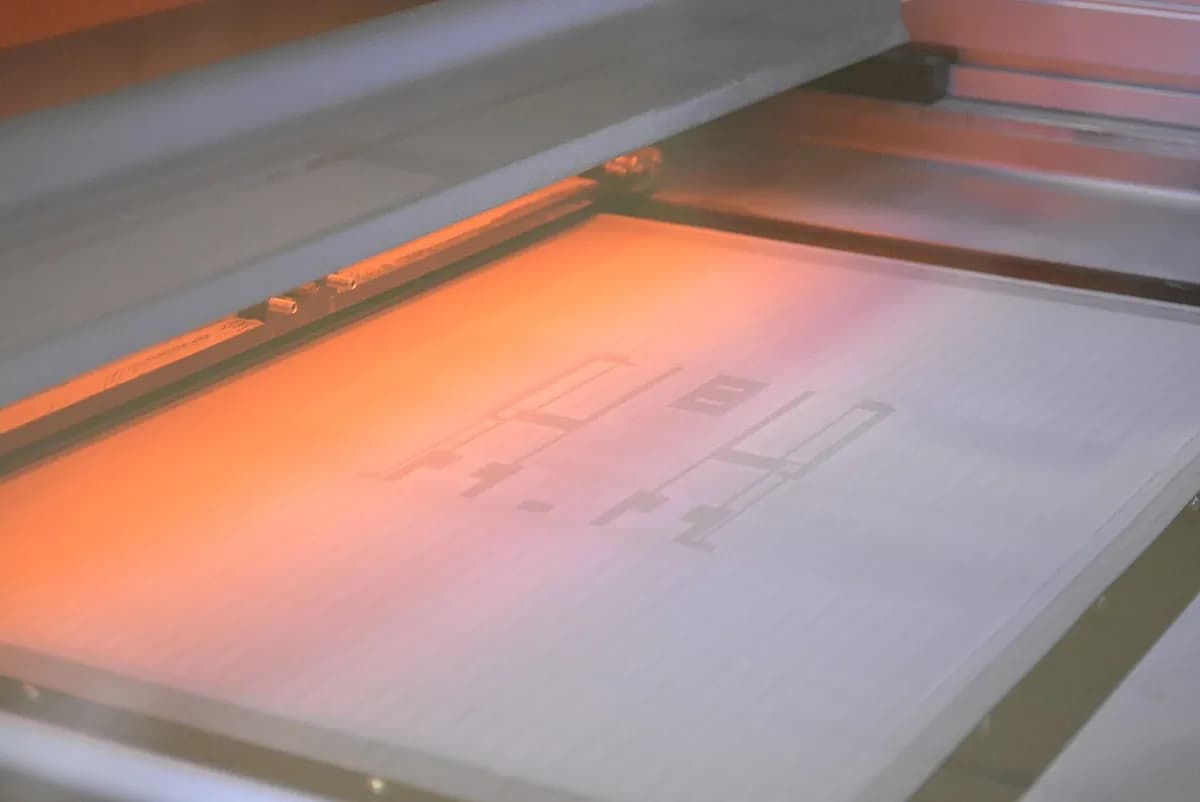
Comment ça marche
Découper le modèle en tranches. Un logiciel découpe le modèle 3D en fines couches. Les pièces peuvent être tassées et empilées, car la poudre les soutient.
Étaler une couche. Le piston d'alimentation monte et un racleur (un rouleau ou une lame) étale une fine couche régulière de poudre, typiquement 0,05–0,1 mm pour le métal.
Projeter le liant. Une tête d'impression jet d'encre balaie la surface et dépose de minuscules gouttes de liant seulement là où doit se trouver la tranche de la pièce. Les grains collés tiennent ensemble ; les autres restent libres.
Descendre et répéter. Le bac descend d'une couche et le cycle se répète jusqu'à ce que le bac soit plein. Ni laser ni chaleur ne sont nécessaires pendant l'impression.
Durcir et dépoudrer. Le bac est chauffé pour durcir le liant, puis la poudre libre est brossée et soufflée, et réutilisée. Les pièces « vertes » collées sont fragiles, comme de la craie.
Fritter au four. Les pièces métalliques vont dans un four près de leur point de fusion, où le liant brûle et où les grains se soudent entre eux. La pièce rétrécit d'environ 15–20 % dans chaque direction en se densifiant.
Chiffres clés
- Matériaux
- Aciers inoxydables, aciers à outils, cuivre et autres métaux ; sable de fonderie ; céramiques ; plâtre pour des maquettes en couleurs
- Pièces typiques
- Petites pièces métalliques en lots, moules et noyaux en sable pour la coulée, pièces en céramique, figurines en couleurs
- Taille de pièce
- Pièces métalliques en général de la taille d'un poing ou plus petites ; les imprimantes à sable construisent des bacs jusqu'à plusieurs mètres de long
- Précision
- Métal : environ ±1–2 % après frittage à cause du retrait ; moules en sable : environ ±0,3 mm
- État de surface
- Mate et légèrement granuleuse, comme une pièce de fonderie fine ; souvent sablée ou polie
- Taille de série adaptée
- De centaines à dizaines de milliers de petites pièces métalliques ; de la pièce unique aux petites séries pour les moules en sable
- Coût d'outillage et de machine
- Pas d'outillage ; les machines plus les fours coûtent de quelques centaines de milliers à plus d'un million de dollars
- Vitesse
- L'impression est rapide, souvent quelques heures par bac plein, mais le durcissement et le frittage ajoutent un jour ou plus
Atouts et limites
Atouts
- Impression rapide d'un bac entier de pièces, sans supports
- Pas de chaleur pendant l'impression, donc ni gauchissement ni contraintes résiduelles
- Imprime des moules et des noyaux en sable sans modèle, directement à partir d'un fichier
- Coût par pièce métallique plus bas que la fusion laser sur lit de poudre à volume élevé
Limites
- Les pièces rétrécissent pendant le frittage, ce qui rend les tolérances serrées difficiles
- Les pièces vertes sont fragiles et demandent une manipulation soigneuse
- Une certaine porosité peut subsister, donc la résistance peut rester en dessous de celle d'un métal entièrement fondu
- Les parois minces et les grandes pièces plates peuvent s'affaisser ou se déformer dans le four
Où on l'utilise
- FonderiesMoules et noyaux en sable pour blocs-moteurs, corps de pompes, prototypes
- AutomobilePetites équerres et raccords métalliques ; moules pour pièces coulées
- Biens de consommationPièces en acier pour serrures, outils et lunetterie, en lots
- IndustrieRoues de pompes, buses, pièces en céramique
- Art et designFigurines en couleurs et maquettes d'architecture en plâtre
Comment le reconnaître
- Une surface mate et légèrement granuleuse, un peu comme une pièce de fonderie fine ou un métal fritté.
- Pas de traces de supports, et des pièces aux arêtes légèrement adoucies.
- Sur les moules en sable, une texture sableuse et friable avec de faibles marches d'escalier sur les courbes.
- De très petites pièces métalliques produites en grands lots identiques.
À comparer avec
À regarder
Mars Gadgets · Couche de poudre, liant jet d'encre et frittage, pour les débutants
AM Media | The Cool Parts Show · Des journalistes du secteur sur la projection de liant et son étape de frittage
CATI: Computer Aided Technology is now GoEngineer · Une démo d'imprimante, avec dépoudrage de pièces vertes
voxeljet · Moules et noyaux en sable imprimés, puis métal coulé
Voir de vraies photos
- Wikipédia : Projection de liant — étapes du procédé, matériaux et histoire ; surtout du texte
- Wikipédia : Procédés d'impression 3D — la projection de liant comparée aux autres procédés additifs
- Recherche de photos sur Wikimedia Commons
À retenir
- La projection de liant colle la poudre avec des gouttes jet d'encre, couche par couche, sans chaleur pendant l'impression.
- Les pièces métalliques sortent fragiles et doivent être frittées au four, où elles rétrécissent.
- Elle convient aux lots de petites pièces métalliques et aux moules en sable imprimés pour la coulée.
Plus dans Fabrication additive
Les 100 procédés
 8.1ShortFDM (dépôt de fil fondu)Extrude un filament de plastique fondu à travers une buse mobile (extrusion de matière)Ouvrir la leçon
 8.2Stéréolithographie (SLA/DLP)Durcit une résine liquide couche par couche avec un laser ou un projecteur (photopolymérisation en cuve)Ouvrir la leçon
 8.3Frittage sélectif par laser (SLS)Un laser fusionne de la poudre de nylon dans un lit ; la poudre libre soutient la pièce (fusion sur lit de poudre)Ouvrir la leçon
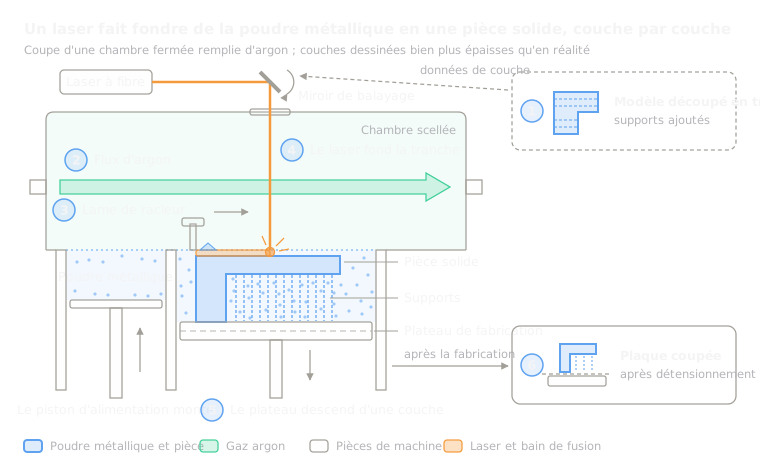 8.4Fusion laser sur lit de poudre (métal, SLM/DMLS)Un laser fait fondre de fines couches de poudre métallique (fusion sur lit de poudre)Ouvrir la leçon
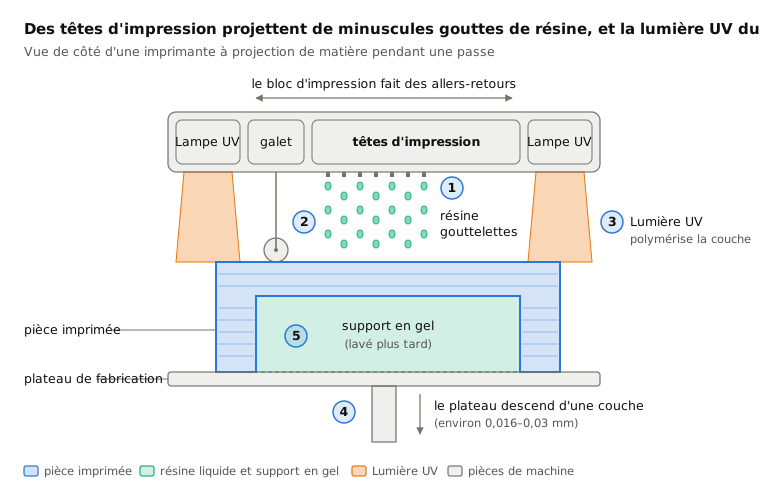
 8.6Projection de matière (PolyJet)Projette des gouttelettes de résine et les durcit à la lumière UV (material jetting)Ouvrir la leçon
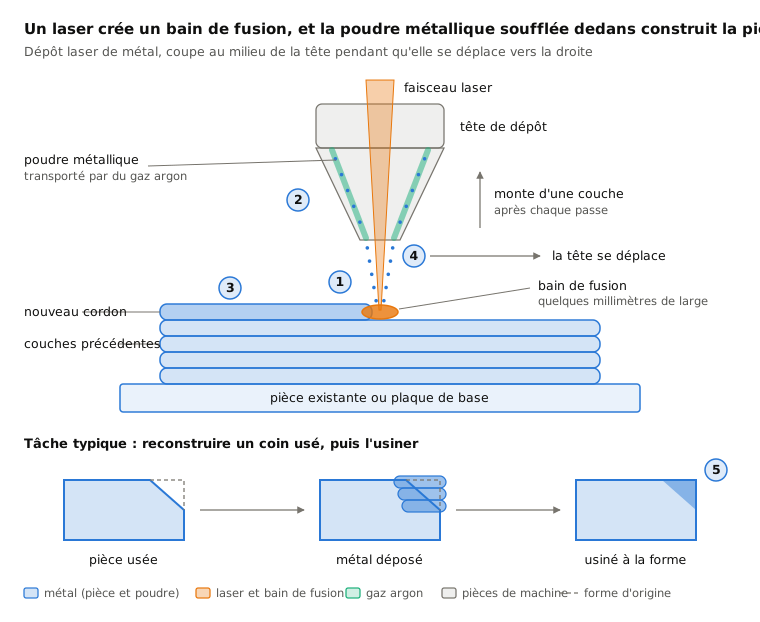
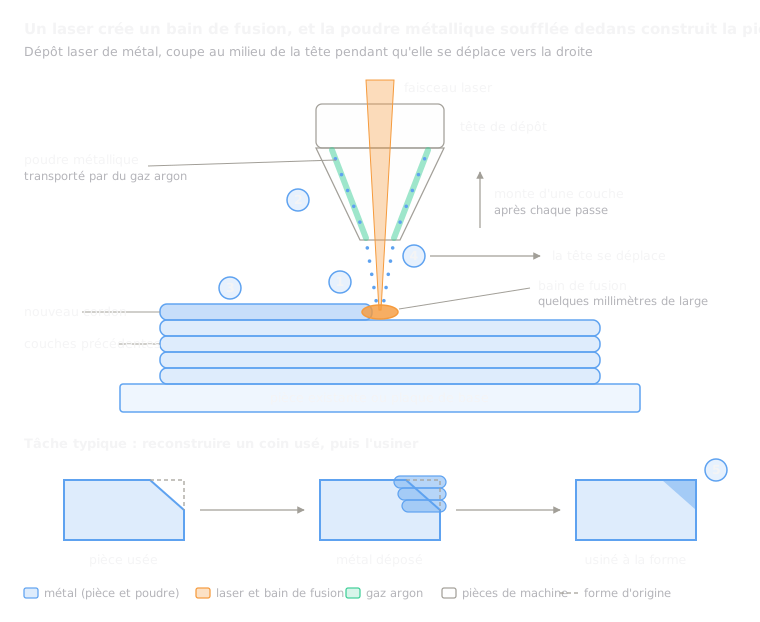 8.7Dépôt par énergie dirigée (DED/LMD)Un laser fait fondre un bain sur la pièce ; de la poudre soufflée apporte du métal (directed energy deposition)Ouvrir la leçon
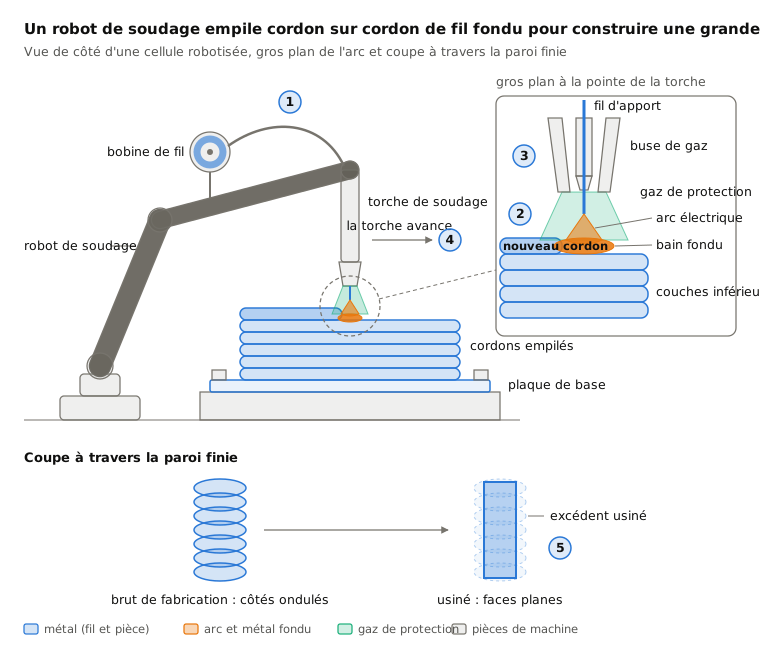
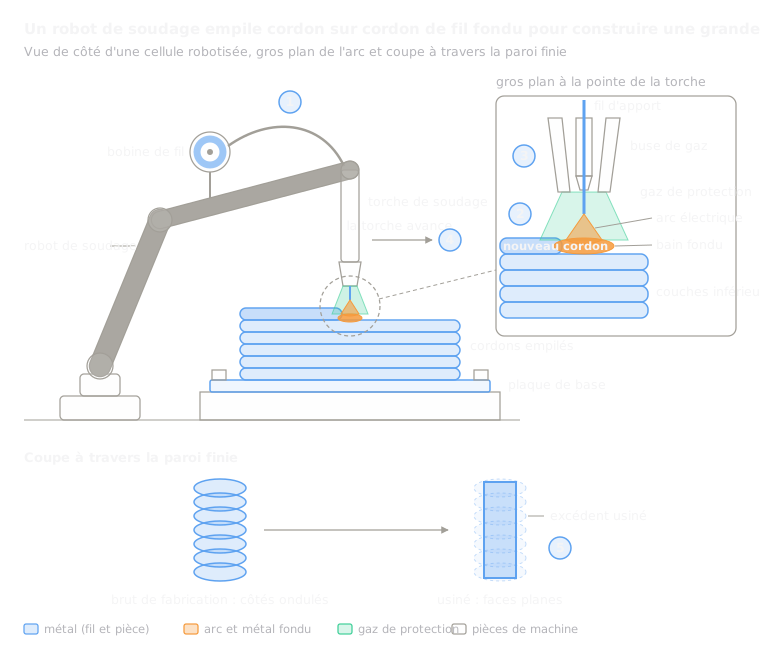 8.8Fabrication additive par arc et fil (WAAM)Un robot de soudage empile du fil fondu à l'arc en cordons (dépôt d'énergie dirigée)Ouvrir la leçon
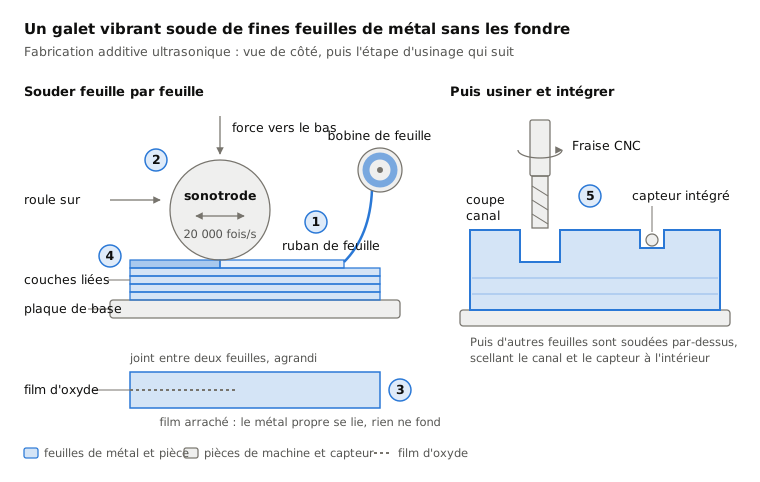
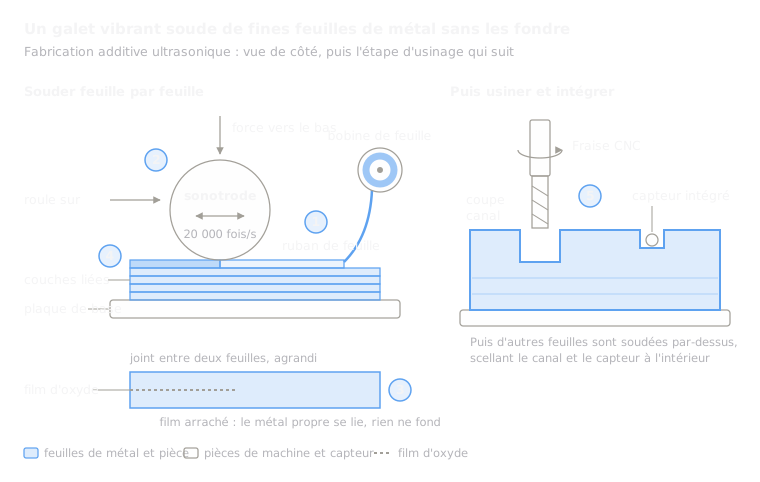 8.9Fabrication additive ultrasonique (UAM)Les vibrations ultrasoniques soudent des feuilles de métal sans les fondre, puis une fraiseuse les détoure (laminage de feuilles)Ouvrir la leçon
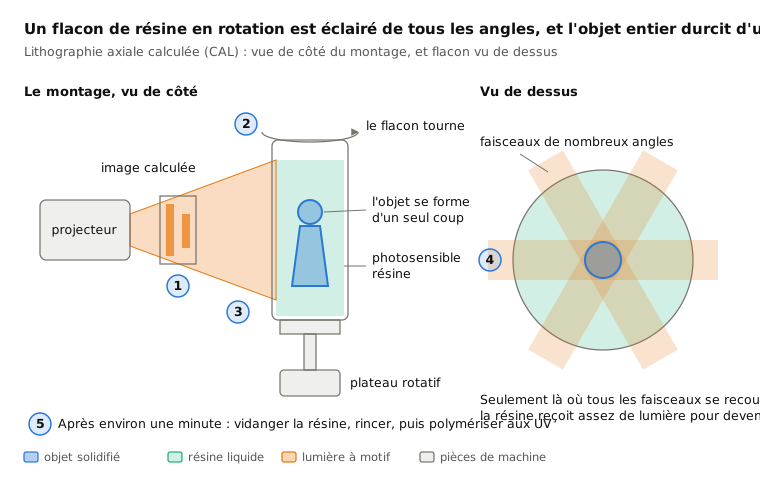
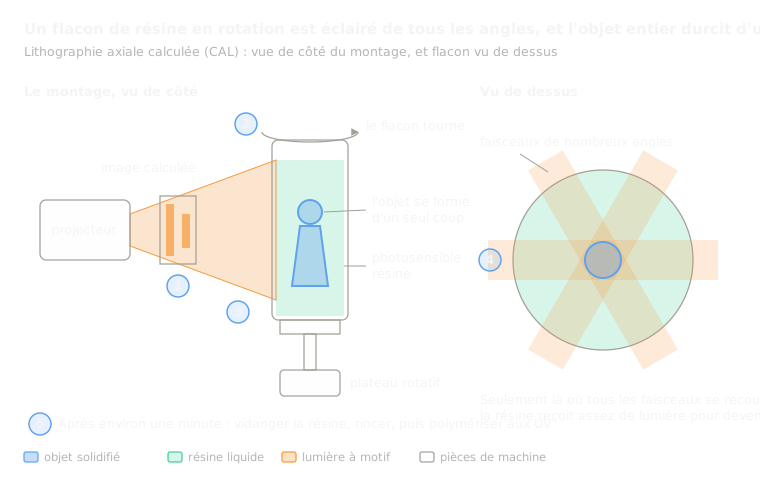 8.10Impression volumétrique (CAL)La lumière venue de tous les angles polymérise d'un coup un flacon de résine en rotation (impression volumétrique)Ouvrir la leçon
Essayez
Mettez l'IA au travail dans votre CAO.
Modélisez des pièces, générez des mises en plan et automatisez les tâches répétitives dans votre logiciel de CAO.