

Dépôt par énergie dirigée (DED/LMD)
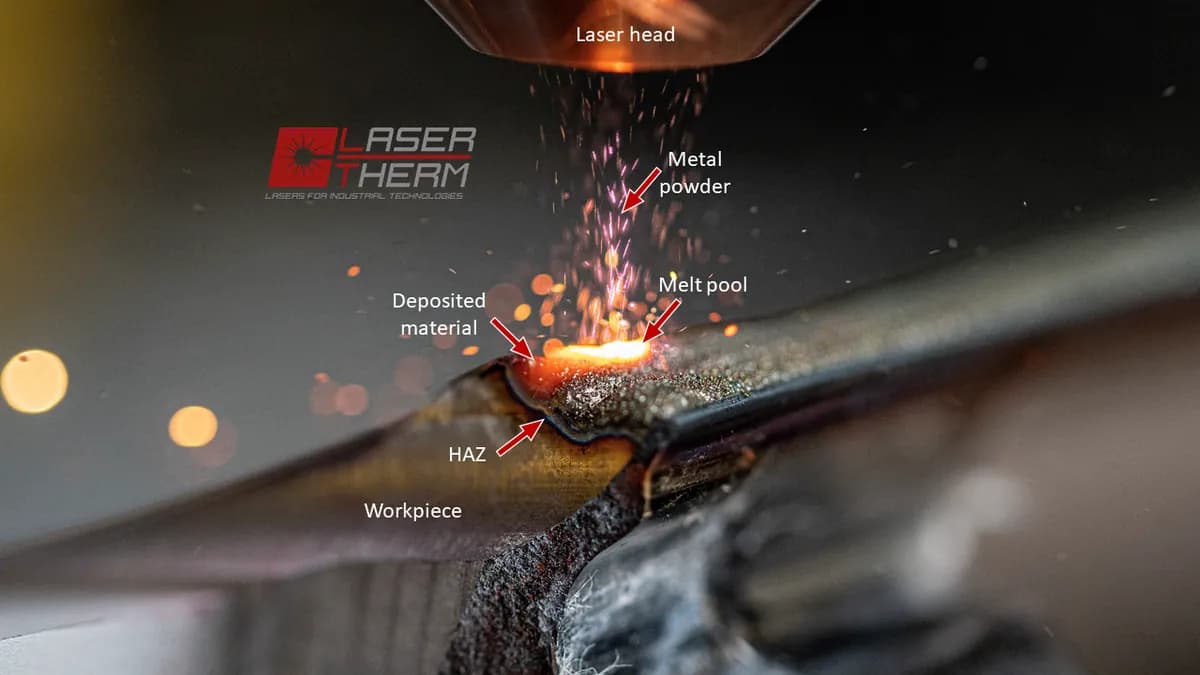
Un laser fait fondre un bain sur la pièce ; de la poudre soufflée apporte du métal (directed energy deposition)
Le dépôt par énergie dirigée (DED) ajoute du métal en le faisant fondre exactement là où il tombe, comme une torche de soudage qui construit au lieu d'assembler. En dépôt de métal par laser (LMD), sa forme la plus courante, un laser fait fondre un minuscule bain et la poudre soufflée devient du métal neuf. C'est la méthode de référence pour réparer des pièces usées coûteuses et ajouter des éléments à des pièces existantes.
Comment ça marche
Faire fondre un petit bain. Un faisceau laser focalisé, typiquement de centaines de watts à quelques kilowatts, fait fondre un point de la pièce. Ce bain de fusion (une minuscule flaque de métal liquide) fait quelques millimètres de large.
Souffler la poudre. Des buses autour du faisceau soufflent de la fine poudre métallique dans le bain. L'argon (un gaz inerte) transporte la poudre et protège le métal chaud de l'air.
Laisser le cordon se figer. La poudre fond dans le bain. Quand la tête avance, le métal derrière elle refroidit en une fraction de seconde en un cordon (une piste de métal neuf en relief).
Tracer la couche, puis monter d'un cran. Un robot ou une machine 5 axes (qui peut aussi incliner et tourner la pièce) guide la tête le long du trajet de chaque couche. Puis elle monte d'une couche et recommence.
Usiner à la cote. La surface sort ondulée et légèrement surdimensionnée, donc la pièce est fraisée ou rectifiée à sa forme finale. Dans une réparation, cela restitue le contour d'origine.
Chiffres clés
- Matériaux
- Métaux soudables : alliages de titane, superalliages de nickel (alliages résistants à la chaleur pour moteurs d'avions), aciers inoxydables et aciers à outils, alliages de cobalt et de cuivre. Mélanger deux poudres permet de passer progressivement d'un métal à un autre
- Pièces typiques
- Aubes de turbines, arbres et moules réparés ; revêtements résistants à l'usure ; éléments ajoutés à des pièces existantes ; ébauches proches de la cote finale (proches de la forme finale, ne demandant qu'un léger usinage)
- Taille de pièce
- De quelques millimètres de réparation à des pièces de plus de 1 m, limité par la portée du robot ou de la machine
- Précision
- Environ ±0,5 mm brut de dépôt ; l'usinage final l'amène à environ ±0,05 mm
- État de surface
- Rugueux et ondulé brut de dépôt ; lisse seulement après usinage
- Taille de série adaptée
- Pièces uniques, réparations et petits lots
- Coût d'outillage et de machine
- Pas d'outillage. Les systèmes laser industriels coûtent typiquement de plusieurs centaines de milliers à plus d'un million de dollars
- Vitesse
- Typiquement environ 0,1–2 kg de métal par heure : plus rapide que la fusion sur lit de poudre, plus lent que le WAAM
Atouts et limites
Atouts
- Ajoute du métal à des pièces existantes, donc les pièces usées peuvent être réparées
- Construit de grandes pièces sans lit de poudre
- Peut changer ou mélanger les métaux dans une même pièce
- Une tête 5 axes inclinable construit de nombreux surplombs sans supports
Limites
- Surfaces rugueuses : presque chaque pièce demande ensuite un usinage
- Détails plus grossiers que la fusion sur lit de poudre : pas de fins treillis ni de minuscules trous
- La chaleur cause des contraintes et des déformations qu'il faut maîtriser
- Lasers coûteux, et la fine poudre métallique est un risque d'incendie et respiratoire
Où on l'utilise
- AéronautiqueRéparation de sommets d'aubes de turbines et de disques aubagés monoblocs (blisks) ; préformes en titane
- Production d'énergieRemise en état de pièces usées de turbines et de pompes
- Pétrole et gazRechargement résistant à l'usure et à la corrosion sur des outils de forage et des vannes
- OutillageRéparation et modification de moules et de matrices au lieu de les remplacer
- Industrie lourdeReconstruction d'arbres, de rouleaux et d'engrenages usés
Comment le reconnaître
- De fines ondulations parallèles à la surface, une pour chaque cordon déposé par une passe de la tête.
- Une ligne de séparation où le métal neuf rejoint la pièce d'origine, visible sur une coupe ou une surface polie.
- Des faces usinées juste à côté de faces rugueuses et ondulées sur la même pièce.
- Des parois épaisses aux bords arrondis en forme de cordon plutôt qu'aux angles vifs.
À comparer avec
À regarder
3Dnatives · Une visite de deux minutes pour débutants du DED, de ses matériaux et de ses usages
AM Media | The Cool Parts Show · Un expert compare l'apport de poudre et de fil et explique pourquoi les têtes 5 axes n'ont pas besoin de supports
AM Media | The Cool Parts Show · Un vrai travail de réparation : du métal neuf déposé sur des sommets d'aubes usés
Vision Miner · La version à fil du dépôt laser au travail
Voir de vraies photos
- Wikipédia : Dépôt par énergie dirigée — comment fonctionnent les versions à poudre et à fil ; peu de photos
- Recherche de photos sur Wikimedia Commons
À retenir
- Le DED fait fondre le métal exactement là où il est ajouté, avec une source de chaleur focalisée et de la poudre ou du fil.
- Il excelle pour réparer et compléter des pièces existantes, et pour construire de grandes formes brutes.
- Prévoyez un usinage : les pièces sortent de la machine ondulées et légèrement surdimensionnées.
Plus dans Fabrication additive
Les 100 procédés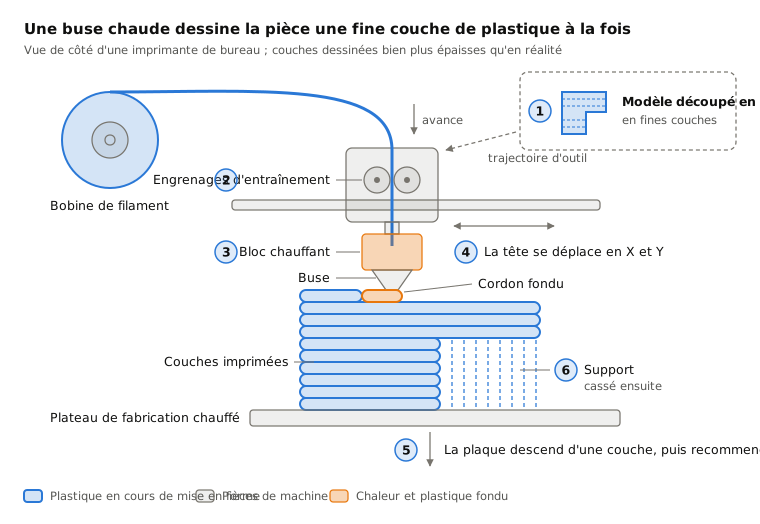
 8.1ShortFDM (dépôt de fil fondu)Extrude un filament de plastique fondu à travers une buse mobile (extrusion de matière)Ouvrir la leçon
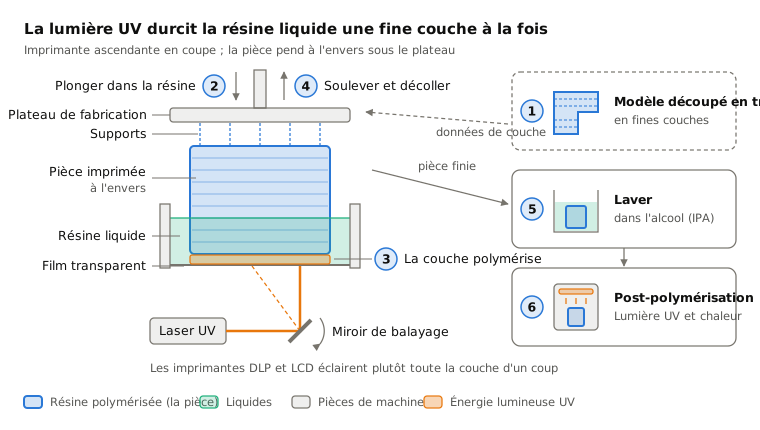
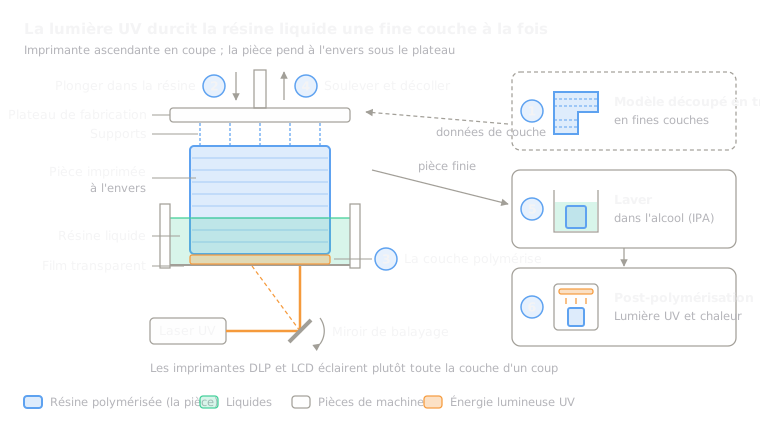 8.2Stéréolithographie (SLA/DLP)Durcit une résine liquide couche par couche avec un laser ou un projecteur (photopolymérisation en cuve)Ouvrir la leçon
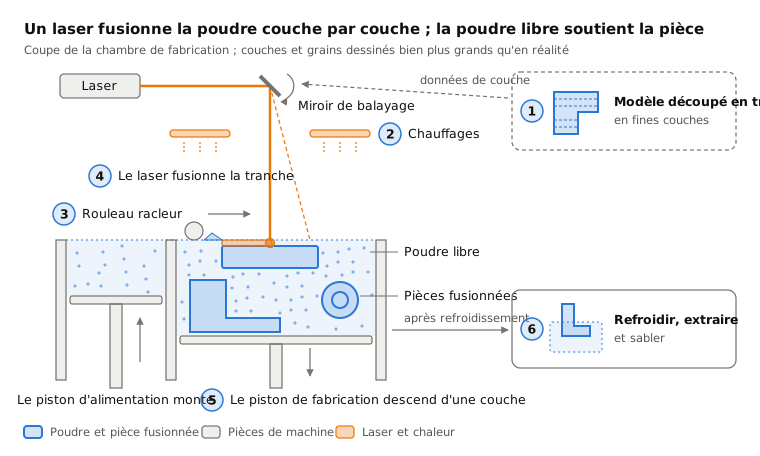
 8.3Frittage sélectif par laser (SLS)Un laser fusionne de la poudre de nylon dans un lit ; la poudre libre soutient la pièce (fusion sur lit de poudre)Ouvrir la leçon
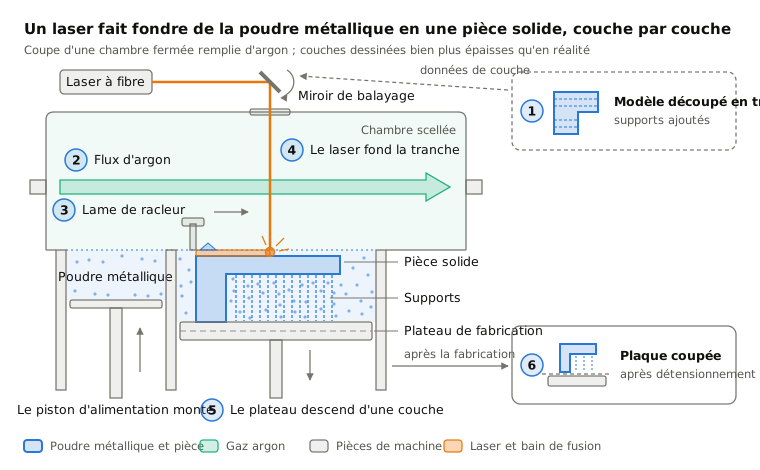
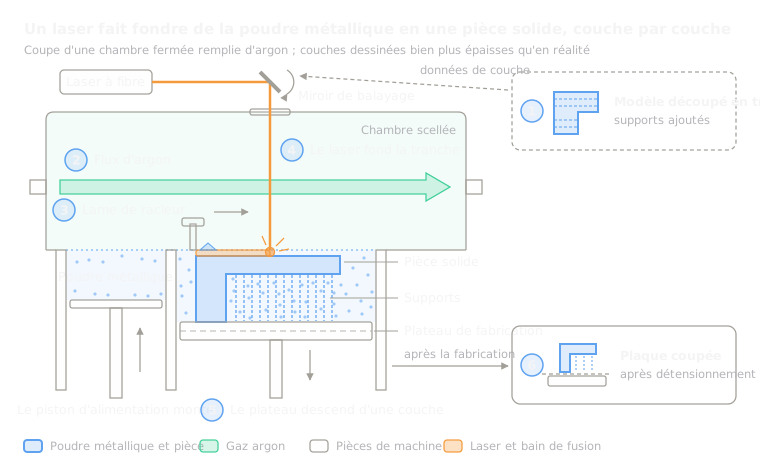 8.4Fusion laser sur lit de poudre (métal, SLM/DMLS)Un laser fait fondre de fines couches de poudre métallique (fusion sur lit de poudre)Ouvrir la leçon
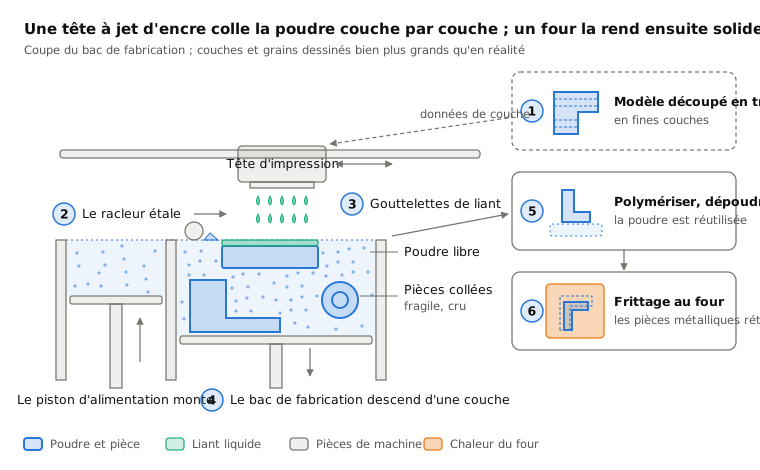
 8.5Projection de liant (binder jetting)Des têtes jet d'encre collent la poudre, puis la pièce est durcie ou frittée (binder jetting)Ouvrir la leçon
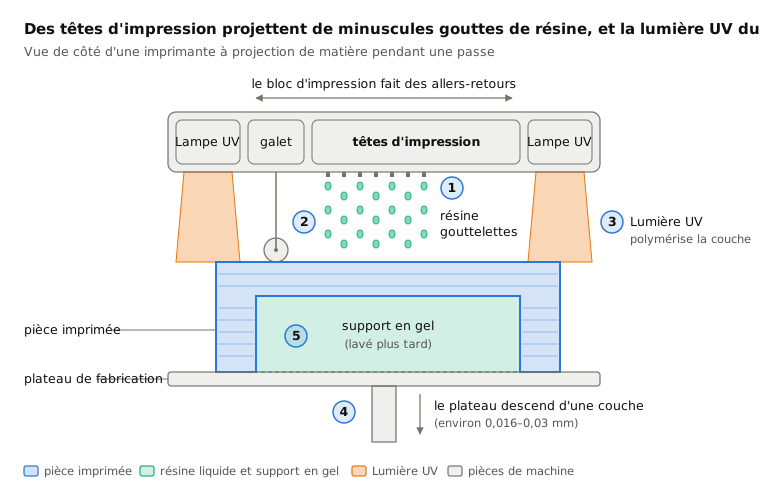
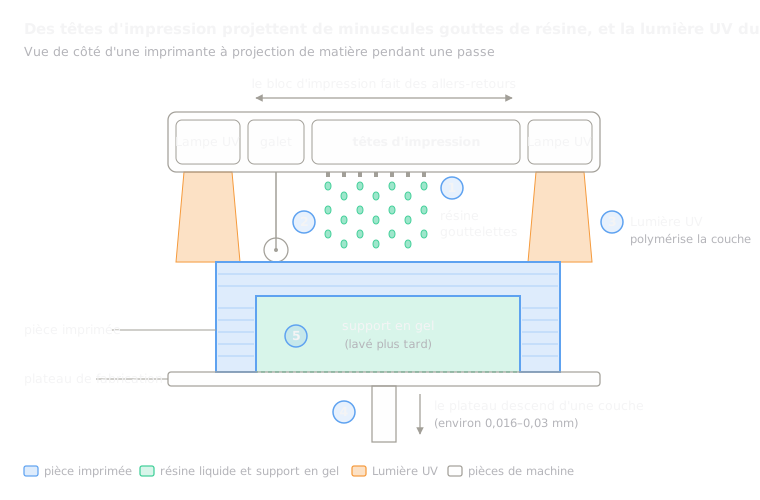 8.6Projection de matière (PolyJet)Projette des gouttelettes de résine et les durcit à la lumière UV (material jetting)Ouvrir la leçon
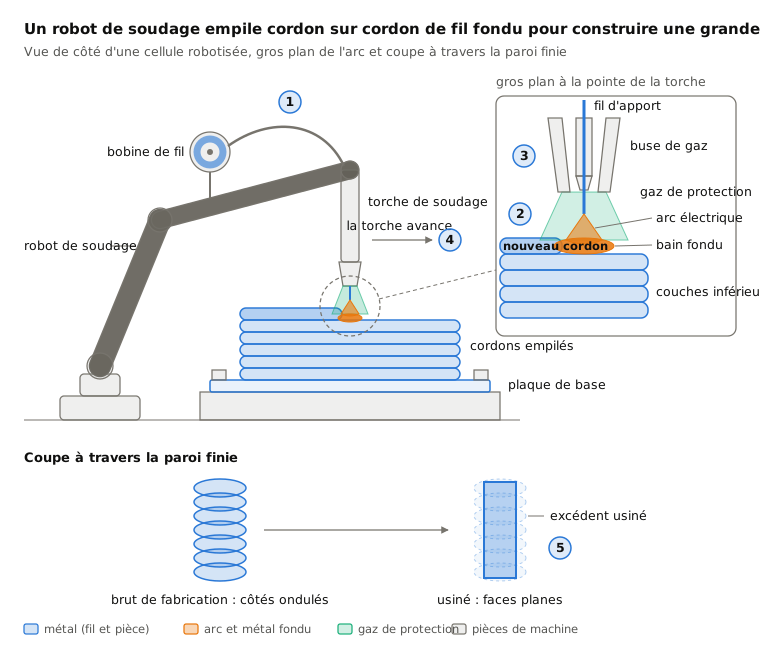
 8.8Fabrication additive par arc et fil (WAAM)Un robot de soudage empile du fil fondu à l'arc en cordons (dépôt d'énergie dirigée)Ouvrir la leçon
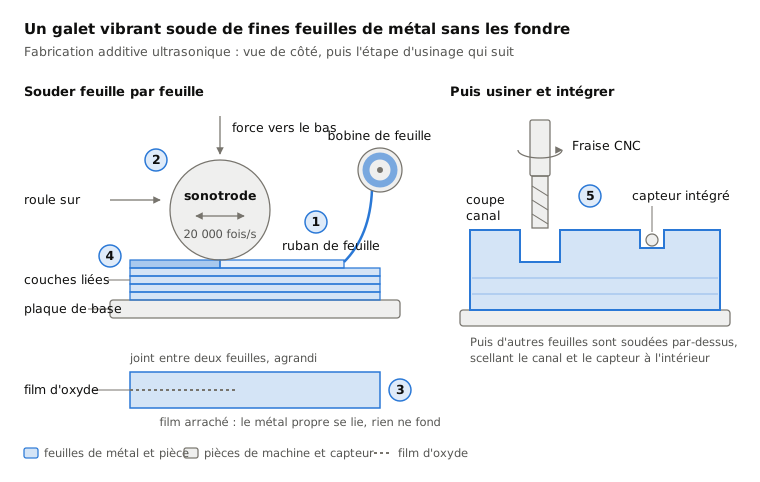
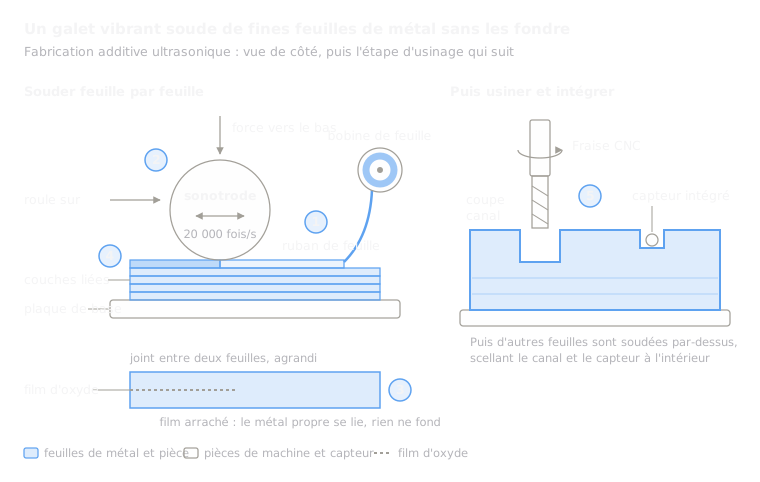 8.9Fabrication additive ultrasonique (UAM)Les vibrations ultrasoniques soudent des feuilles de métal sans les fondre, puis une fraiseuse les détoure (laminage de feuilles)Ouvrir la leçon
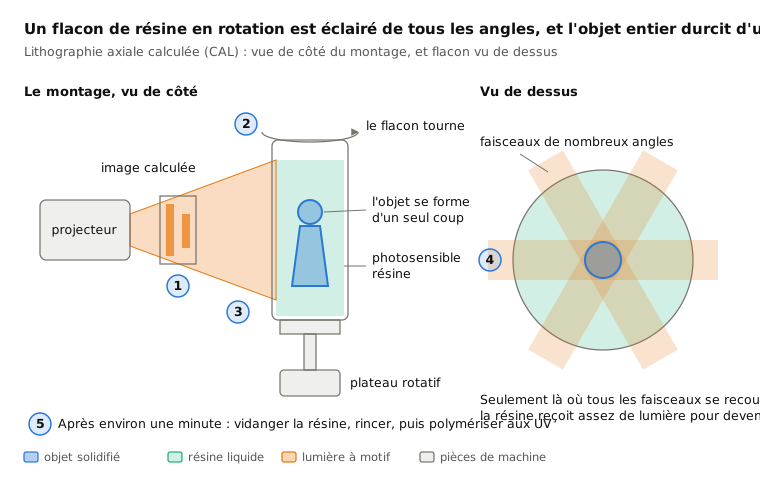
 8.10Impression volumétrique (CAL)La lumière venue de tous les angles polymérise d'un coup un flacon de résine en rotation (impression volumétrique)Ouvrir la leçon
Essayez
Mettez l'IA au travail dans votre CAO.
Modélisez des pièces, générez des mises en plan et automatisez les tâches répétitives dans votre logiciel de CAO.