

Soudage à l'arc (MIG/MAG, TIG, électrode enrobée)
Fusion : un arc électrique fait fondre les bords et en général un métal d'apport
Le soudage à l'arc assemble des pièces métalliques en faisant fondre leurs bords avec un arc électrique, de sorte qu'elles se mélangent et se figent en une seule pièce. C'est le moyen le plus courant d'assembler l'acier, des cadres de vélo et des remorques aux ponts et aux navires. Les autres méthodes de soudage par fusion de ce chapitre reprennent la même idée : fondre, mélanger, refroidir.
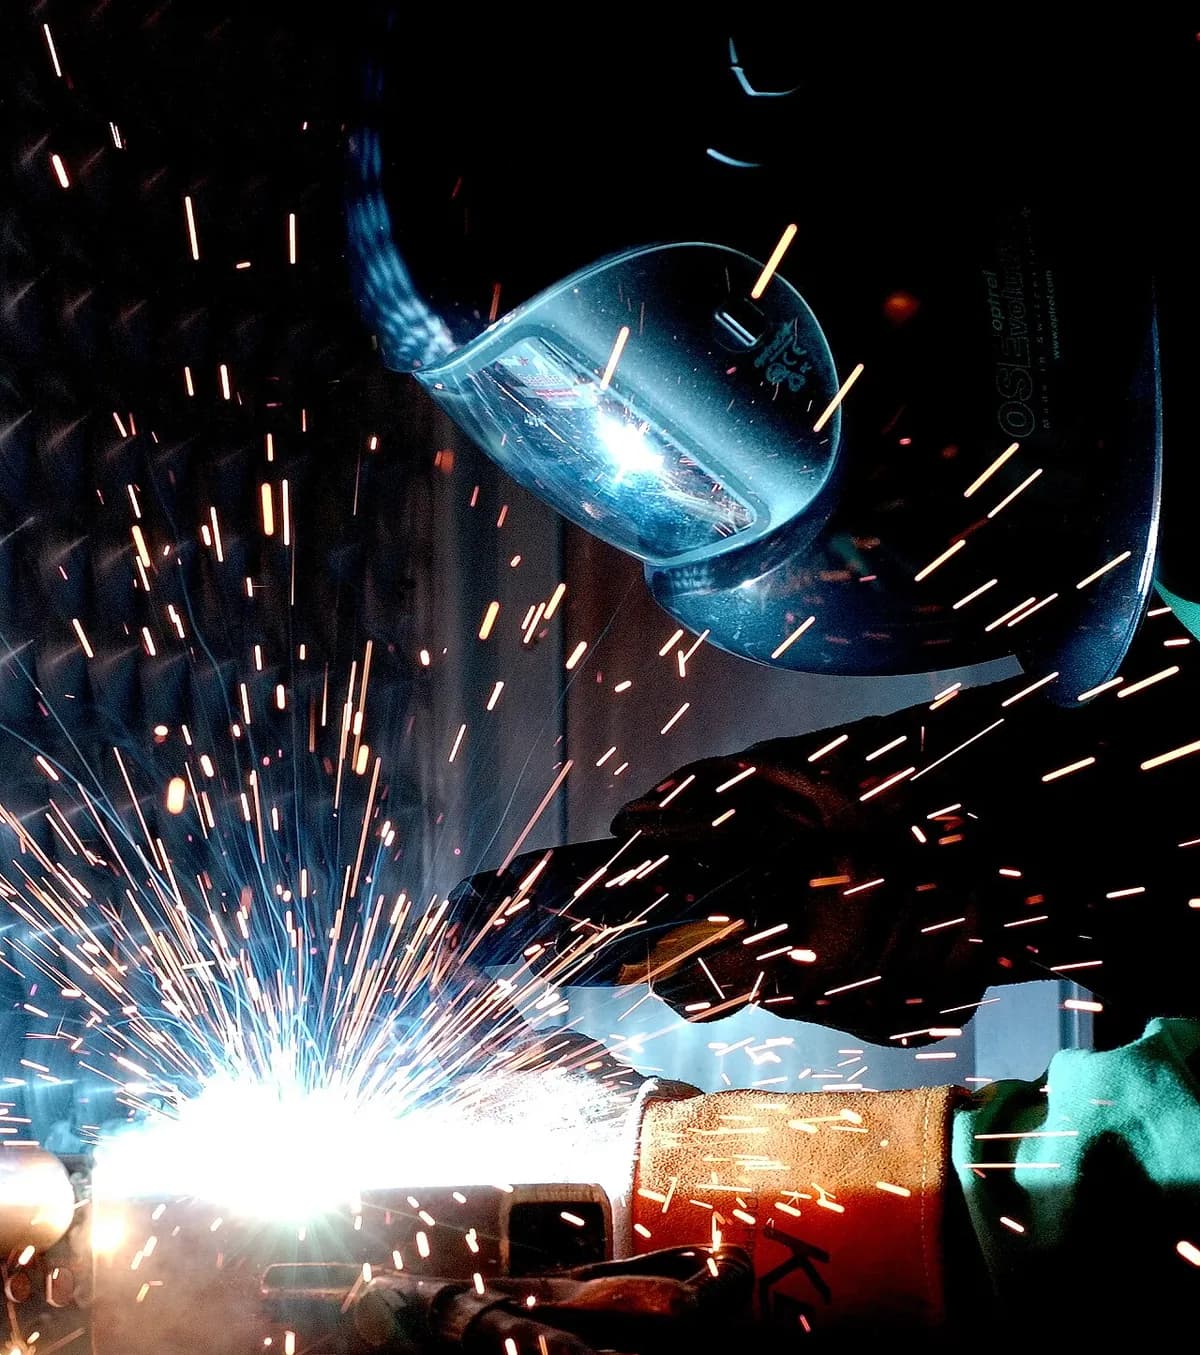
Soudage à l'arc (MIG/MAG, TIG, électrode enrobée) en une minute, par MecMade
Comment ça marche
Fermer le circuit. Un générateur envoie le courant par un câble jusqu'à la torche, et une pince de masse sur la pièce le ramène. Les réglages typiques vont de quelques dizaines à quelques centaines d'ampères, sous seulement environ 10–35 volts.
Amorcer l'arc. Quand le fil touche le métal puis se retire, un arc électrique (une étincelle continue à travers un gaz chaud conducteur) se forme. Il atteint plusieurs milliers de degrés Celsius.
Faire fondre un bain. L'arc fait fondre les bords des deux pièces en une petite flaque de métal liquide, le bain de fusion. À titre de comparaison, l'acier fond à environ 1 500 °C.
Amener le métal d'apport. En MIG/MAG, un moteur pousse sans arrêt un fil fin dans la torche. Son extrémité fond dans l'arc et goutte dans le bain, ajoutant du métal pour remplir le joint.
Protéger le bain. Le gaz qui sort de la buse chasse l'air. Sans lui, l'oxygène et l'azote provoqueraient des porosités (bulles de gaz piégées) et des soudures fragiles.
Avancer et figer. Le soudeur ou un robot déplace la torche le long du joint. Derrière elle, le bain se fige en un cordon (la crête de métal de soudure en relief) qui ne fait qu'un avec les deux pièces.
Trois variantes, un seul principe. Le MIG/MAG (metal inert gas / metal active gas) amène un fil automatiquement sous argon ou sous un mélange argon–CO2. Le TIG (tungsten inert gas) utilise une électrode de tungstène qui ne fond pas, tandis que le soudeur plonge une baguette d'apport séparée dans le bain. Le soudage à l'électrode enrobée utilise une baguette recouverte de flux (une poudre chimique) qui brûle pour fabriquer son propre gaz de protection et une croûte appelée laitier.
Chiffres clés
- Matériaux
- Aciers au carbone et inoxydables (les trois variantes) ; alliages d'aluminium, de titane, de cuivre et de nickel surtout en TIG ou en MIG
- Pièces typiques
- Charpentes en acier, châssis automobiles, tuyaux, réservoirs, coques de navires, ponts, cadres de vélo
- Taille de pièce
- De la tôle d'environ 0,5–1 mm d'épaisseur (TIG) aux plaques de plus de 100 mm (en nombreuses passes) ; assemblages de toute taille
- Précision
- Environ ±1 mm sur un assemblage soudé ; la déformation due à la chaleur est la principale limite, donc les faces précises sont usinées ensuite
- État de surface
- Cordon bombé et ondulé ; projections (MIG) ou laitier (électrode enrobée) à nettoyer ; meulé au ras quand l'aspect compte
- Taille de série adaptée
- Pièces uniques et réparations jusqu'à la production en série avec des robots
- Coût d'outillage et de machine
- De quelques centaines à quelques milliers de dollars pour un poste manuel ; environ 100 000 $ ou plus pour une cellule robotisée
- Vitesse
- Typiquement 0,1–0,5 m de soudure par minute à la main ; le TIG est le plus lent, les robots les plus rapides
Atouts et limites
Atouts
- Assemble presque tous les aciers, et la plupart des autres métaux en TIG
- Matériel peu cher et portable ; l'électrode enrobée fonctionne en extérieur et par vent
- Une bonne soudure peut être aussi résistante que les pièces qu'elle assemble
- Fonctionne à toutes les échelles, des cadres de vélo aux navires
Limites
- La chaleur déforme les pièces minces et modifie le métal à côté de la soudure (la zone affectée thermiquement)
- La qualité dépend du savoir-faire du soudeur ou d'un robot bien réglé
- Les fumées, la lumière UV intense et les projections exigent une ventilation et un équipement de protection
- Les défauts cachés (porosités, fissures, manque de fusion) demandent un contrôle sur les pièces critiques
Où on l'utilise
- ConstructionPoutres et poteaux en acier, poutres de ponts
- AutomobileChâssis, bras de suspension, lignes d'échappement (MIG robotisé)
- ÉnergiePipelines, appareils à pression, tronçons de mâts d'éoliennes
- Construction navaleTôles de coque, ponts et membrures
- Aéronautique et équipements alimentairesPièces minces en inox et en aluminium (TIG)
- Réparation et agricultureRéparations de machines sur le terrain à l'électrode enrobée
Comment le reconnaître
- Un cordon en relief le long du joint avec de fines ondulations en demi-lune ; un beau cordon TIG ressemble à une pile de pièces de monnaie.
- De minuscules billes de métal (projections) collées à côté des soudures MIG.
- Une teinte paille, bleue ou irisée due à la chaleur sur l'acier inoxydable à côté de la soudure.
- Des cordons plus rugueux avec des restes de laitier vitreux sur les soudures à l'électrode enrobée.
À comparer avec
À regarder
TimWelds · En quoi les variantes diffèrent, côte à côte
Miller Welders · La torche MIG, le dévidoir de fil et le bain de fusion de près
DIY PRO · Le tungstène, la baguette d'apport et l'arc en gros plan
FANUC America · Des robots soudant une grande pièce dans une cellule d'usine
Voir de vraies photos
- Wikipédia : Soudage à l'arc — vue d'ensemble avec des photos de soudeurs, de torches et de cordons
- Wikipédia : Soudage MIG/MAG — torches MIG/MAG, montages et gros plans de soudures
- Wikipédia : Soudage TIG — torches TIG, électrodes de tungstène et photos de l'arc
- Recherche de photos sur Wikimedia Commons
À retenir
- Un arc électrique fait fondre les deux bords, en général avec un métal d'apport, en un seul bain qui se fige en joint.
- Un gaz de protection ou un flux tient l'air à l'écart du métal chaud ; sans lui, les soudures deviennent poreuses et fragiles.
- Le MIG/MAG est rapide et facile, le TIG est lent et précis, l'électrode enrobée est robuste et portable.
Plus dans Assemblage
Les 100 procédés
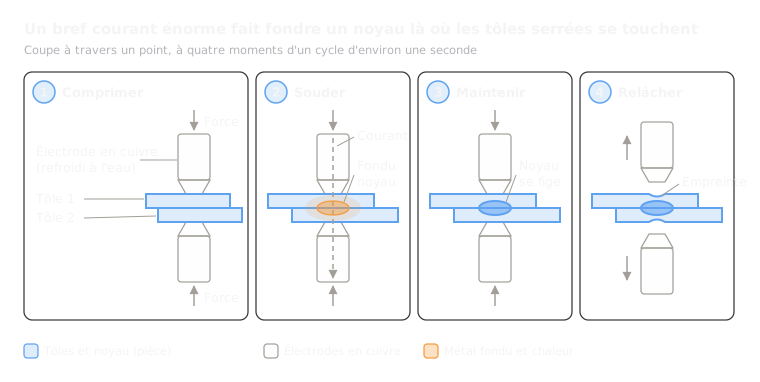 7.2Soudage par points par résistanceFusion : une impulsion de courant fait fondre un noyau entre des tôles serréesOuvrir la leçon
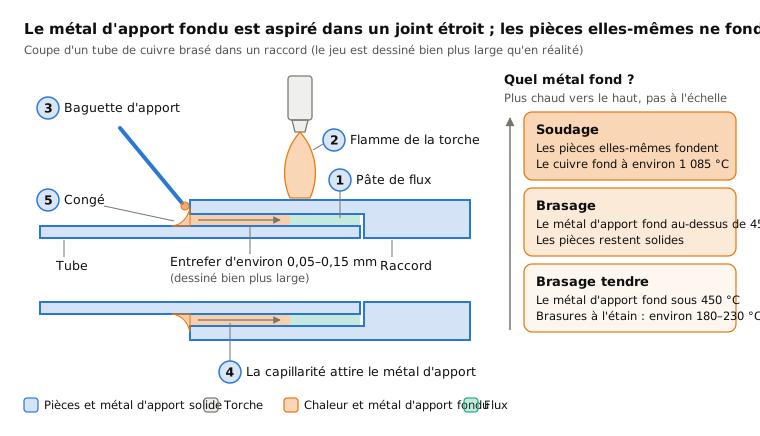
 7.3Brasage fort et brasage tendreMétal d'apport seul : un métal d'apport à plus basse température de fusion s'écoule dans un interstice étroitOuvrir la leçon
 7.4Soudage laserFusion : un laser focalisé perce un capillaire de vapeur pour des soudures étroites et profondesOuvrir la leçon
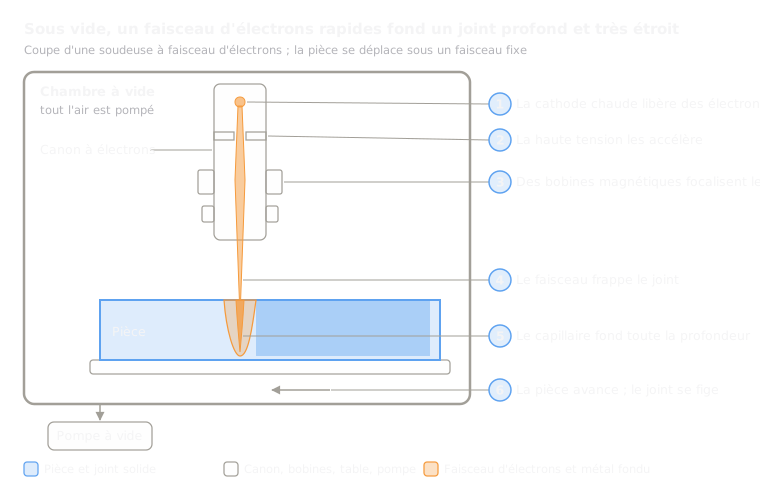 7.5Soudage par faisceau d'électronsFusion : un faisceau d'électrons sous vide soude du métal très épaisOuvrir la leçon
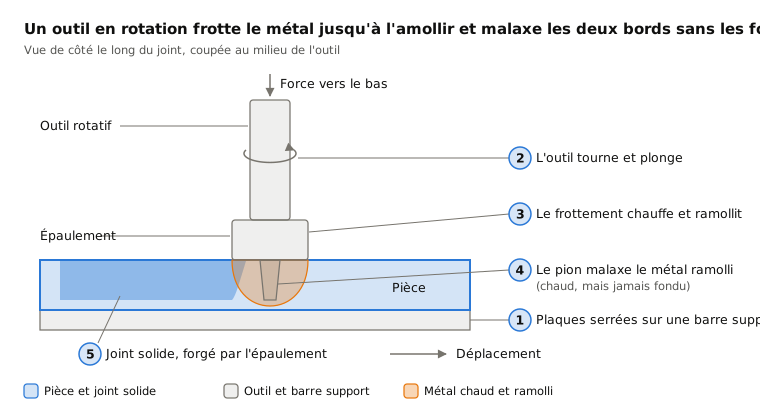
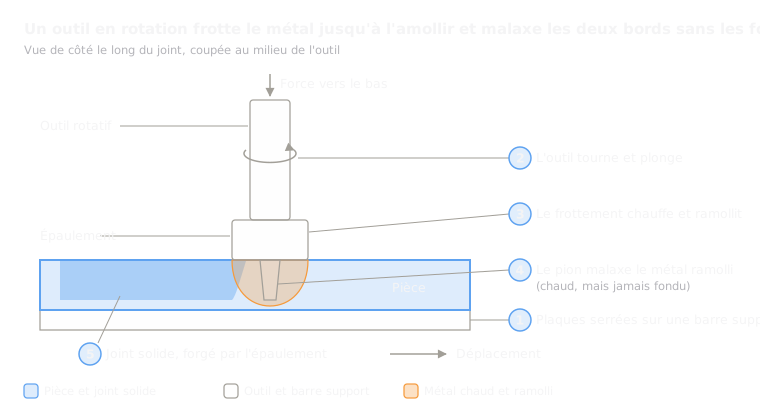 7.6Soudage par friction-malaxageÀ l'état solide : un outil en rotation malaxe ensemble des bords ramollisOuvrir la leçon
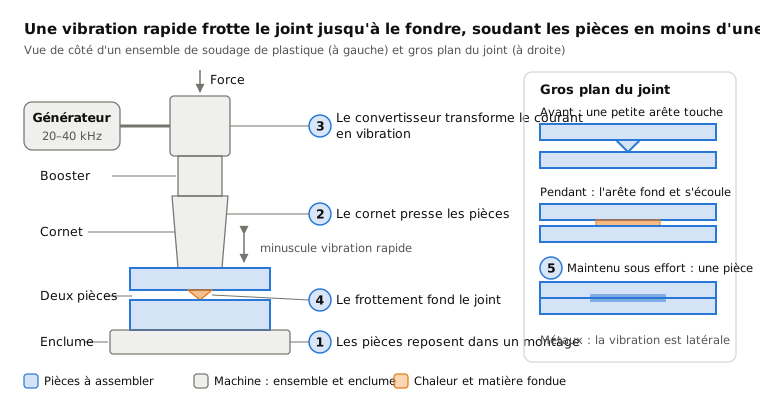
 7.7Soudage par ultrasonsÀ l'état solide : des vibrations rapides lient de petits joints en moins d'une secondeOuvrir la leçon
 7.8Soudage par explosion (placage)À l'état solide : une explosion projette une plaque sur une autreOuvrir la leçon
Essayez
Mettez l'IA au travail dans votre CAO.
Modélisez des pièces, générez des mises en plan et automatisez les tâches répétitives dans votre logiciel de CAO.