

Usinage ultrasonique
Un outil vibrant martèle des grains abrasifs contre la surface
L'usinage ultrasonique fait vibrer environ 20 000 fois par seconde un outil profilé contre un matériau dur et fragile, à travers une pâte de grains abrasifs. Chaque coup détache des éclats microscopiques : la forme de l'outil s'enfonce lentement dans le verre ou la céramique sans le fissurer. Il fait les trous carrés, en étoile ou en fente dans le verre et la céramique qu'un foret briserait.
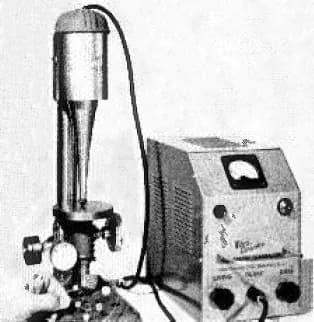
Comment ça marche
Produire le signal. Un générateur produit un signal électrique généralement à 18–40 kHz (milliers de cycles par seconde), juste au-dessus de la gamme audible par l'humain.
Le transformer en vibration. Un transducteur piézoélectrique (un empilement de cristaux qui s'allonge et se contracte selon la tension) convertit le signal en vibration mécanique.
L'amplifier. Le cornet, ou sonotrode (une barre de métal conique), amplifie le mouvement jusqu'à quelques centièmes de millimètre à la pointe de l'outil.
Amener la suspension abrasive. Une suspension abrasive (de l'eau mêlée de grains abrasifs comme le carbure de bore, le carbure de silicium ou l'alumine) s'écoule entre l'outil et la pièce.
Écailler. Chaque coup de l'outil enfonce des grains dans la surface. Le matériau fragile se détache en éclats microscopiques ; l'outil lui-même ne coupe jamais directement.
Avancer et copier. Un effort léger et constant pousse l'outil vers le bas : sa forme exacte en négatif s'enfonce dans la pièce. De la suspension fraîche emporte les débris.
Chiffres clés
- Matériaux
- Matériaux durs et fragiles : verre, quartz, saphir, céramiques d'alumine et de zircone, carbure de silicium, ferrite, carbures. Peu adapté aux métaux tendres et ductiles.
- Pièces typiques
- Trous ronds et de formes diverses, fentes, cavités peu profondes et gravure dans des pièces fragiles
- Taille de pièce
- Détails d'environ 0,1 mm à quelques dizaines de millimètres ; la face de l'outil est généralement petite
- Précision
- Généralement quelques centièmes de millimètre
- État de surface
- Fine et mate, sans dommage thermique ni bavures ; plus lisse avec un grain plus fin, souvent Ra (hauteur moyenne des aspérités de surface) sous 1 µm
- Taille de série adaptée
- Du prototype aux grandes séries (d'une pièce à 100 000 ou plus)
- Coût d'outillage et de machine
- Les outils sont simples et tendres (souvent en acier à bas carbone) mais s'usent vite ; machines à partir de dizaines de milliers de dollars, plus pour les versions rotatives CNC
- Vitesse
- Lent : l'outil avance généralement d'une fraction de millimètre à environ un millimètre par minute
Atouts et limites
Atouts
- Coupe le verre, les céramiques et les pierres précieuses sans les fissurer
- N'importe quelle forme de trou, pas seulement ronde
- Pas de chaleur, pas de changement chimique, pas de bavures
- Fonctionne sur les isolants électriques, contrairement à l'EDM et à l'ECM
Limites
- Lent, surtout pour les trous profonds
- L'outil s'use et doit être remplacé ou reprofilé
- Peu adapté aux métaux tendres et ductiles, qui se bosselent au lieu de s'écailler
- Les trous profonds sont coniques et la suspension peine à atteindre le fond
Où on l'utilise
- ÉlectroniqueTrous et fentes dans des substrats céramiques, des pièces en ferrite et en quartz
- OptiqueTrous profilés dans des hublots en verre, en quartz et en saphir
- AéronautiqueFormes dans des céramiques techniques et des composites céramiques
- Horlogerie et bijouteriePerçage de pierres précieuses et de pièces en saphir
- LaboratoiresPièces en verre et en quartz pour instruments scientifiques
Comment le reconnaître
- Des trous non ronds (carrés, en étoile, en fente) taillés dans le verre ou la céramique.
- Des parois de trou à la texture mate fine, givrée, sans marques de chaleur.
- Une légère conicité dans les trous profonds, et de minuscules éclats le long du bord de sortie.
À comparer avec
À regarder
ADTW Study · Une animation de l'outil vibrant, de la suspension abrasive et de la cavité
Innovative learning of Engineering By MuthuKumar · Le transducteur, le cornet, l'outil et l'alimentation en suspension expliqués
Berkness Company · Images réelles d'un atelier d'usinage
DMG MORI · La variante rotative moderne : un outil diamanté en rotation qui vibre aussi
Voir de vraies photos
- Wikipédia : Ultrasonic machining — principe, fréquences, abrasifs et variantes (surtout du texte)
- Recherche de photos sur Wikimedia Commons
À retenir
- Un outil qui vibre environ 20 000 fois par seconde martèle des grains abrasifs qui détachent des éclats du matériau fragile.
- C'est la méthode des trous profilés pour le verre, la céramique et les gemmes, que ni les forets ni les étincelles ne savent traiter.
- Cherchez des trous de formes inhabituelles dans du verre ou de la céramique, aux parois givrées.
Plus dans Découpe et usinage non conventionnel
Les 100 procédés
 6.1Poinçonnage et cisaillageUn poinçon cisaille des formes dans la tôle contre une matriceOuvrir la leçon
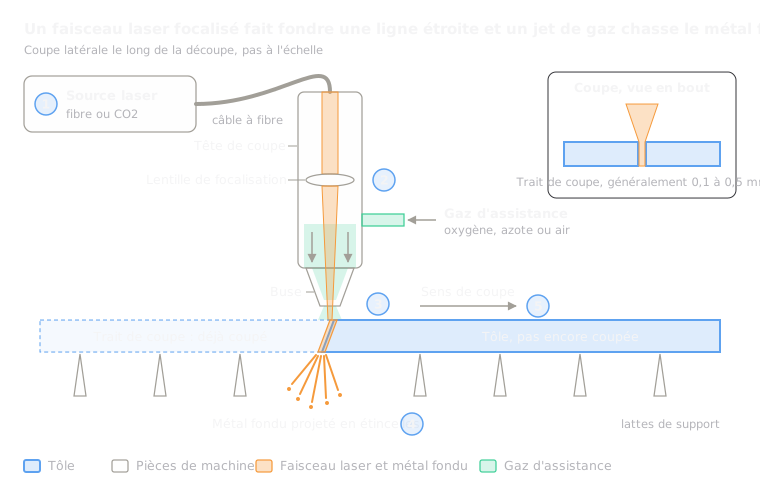 6.2Découpe laserUne lumière focalisée fait fondre ou vaporise une fine saignéeOuvrir la leçon
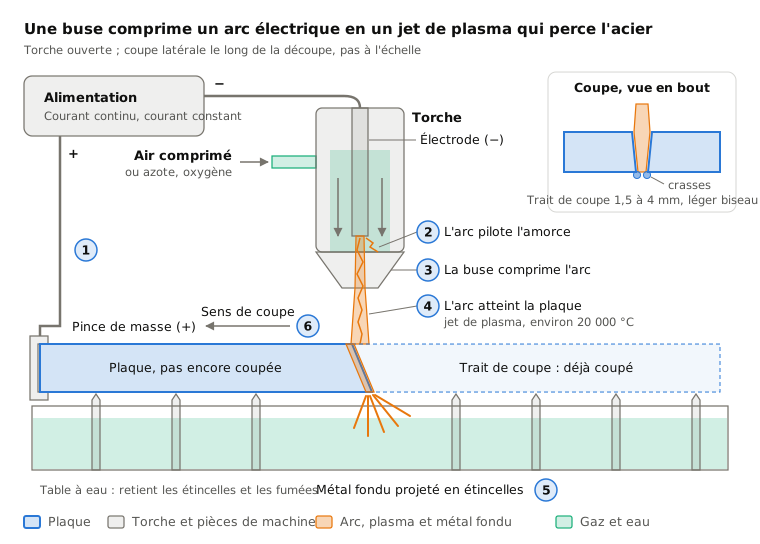
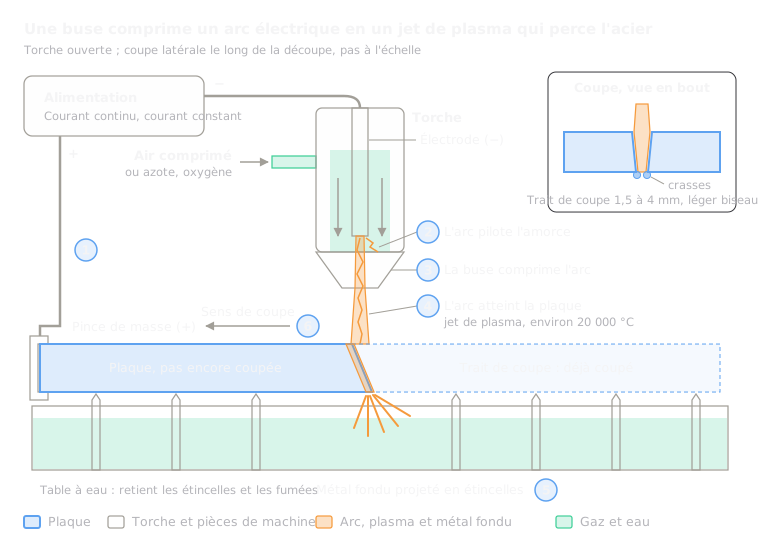 6.3Découpe plasmaUn jet de gaz surchauffé fond à travers une plaque conductriceOuvrir la leçon
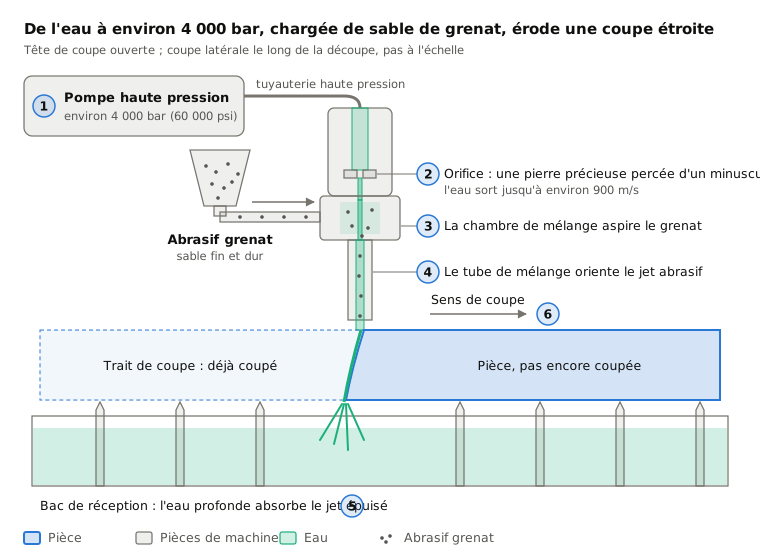
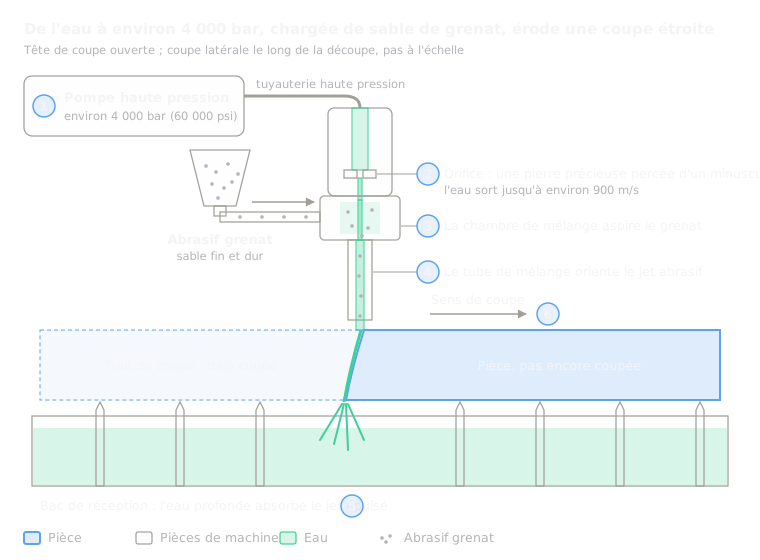 6.4Découpe au jet d'eauDe l'eau à très haute pression, généralement avec abrasif, érode une coupeOuvrir la leçon
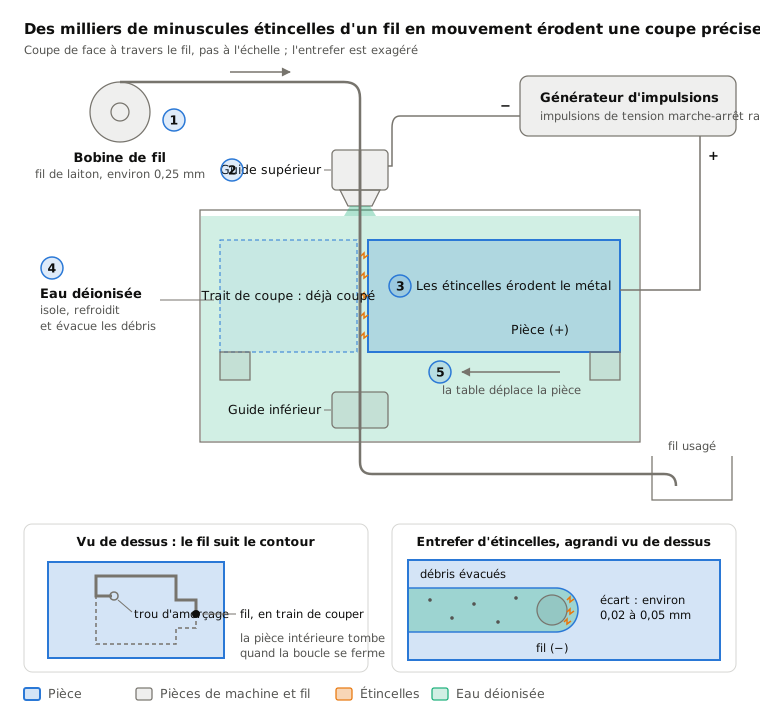
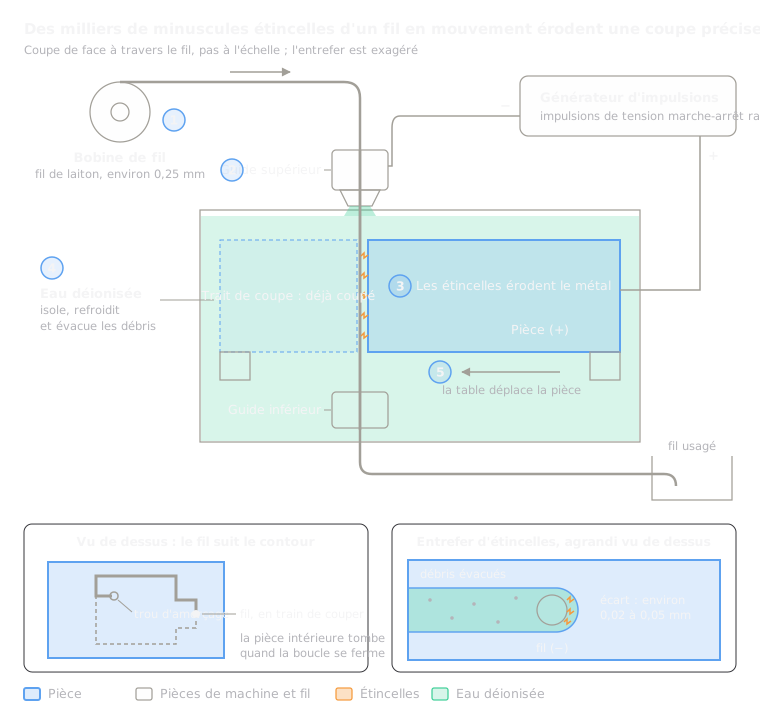 6.5Électroérosion à filDes étincelles d'un fil fin en mouvement découpent des profils débouchantsOuvrir la leçon
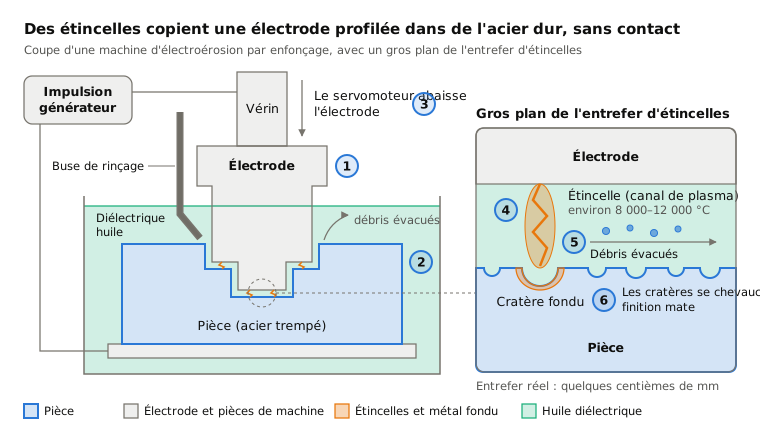
 6.6Électroérosion par enfonçageDes étincelles copient une électrode profilée dans une cavité borgneOuvrir la leçon
 6.7Usinage électrochimique (ECM)L'électrolyse dissout le métal selon la forme de l'outilOuvrir la leçon
 6.8Usinage chimique et gravure photochimiqueUn masque imprimé par la lumière ne laisse l'agent de gravure dissoudre que le métal nuOuvrir la leçon
Essayez
Mettez l'IA au travail dans votre CAO.
Modélisez des pièces, générez des mises en plan et automatisez les tâches répétitives dans votre logiciel de CAO.