

Poinçonnage et cisaillage
Un poinçon cisaille des formes dans la tôle contre une matrice
Le poinçonnage découpe des trous et des formes dans la tôle en forçant un poinçon dur à travers la tôle jusque dans une matrice correspondante. Les fentes d'un montant d'étagère en acier et les trous d'une grille perforée sont faits ainsi, un coup par trou. Le cisaillage est la même coupe réalisée en ligne droite par deux longues lames, et c'est ainsi que la plupart des tôles sont coupées à la bonne dimension.
Comment ça marche
Fermer. La tôle repose sur la matrice (l'outil inférieur : un bloc trempé avec une ouverture à la forme du trou). Le dévêtisseur, une plaque autour du poinçon, plaque la tôle.
Presser. Le poinçon (l'outil supérieur : une tige d'acier trempé à la forme du trou) descend et pousse le métal dans l'ouverture de la matrice. Le bord commence par se plier et s'arrondir.
Cisailler et fissurer. Les arêtes vives découpent une bande lisse dans le métal. Puis des fissures naissent au bord du poinçon et au bord de la matrice et se rejoignent à travers le jeu (le petit écart entre poinçon et matrice).
Rompre. Quand les fissures se rejoignent, le disque découpé, appelé débouchure, se détache et est poussé à travers la matrice comme déchet.
Dévêtir et déplacer. Le poinçon remonte pendant que le dévêtisseur retient la tôle. Sur une poinçonneuse à tourelle CNC (une machine à commande numérique avec un magasin rotatif de poinçons), la table fait ensuite glisser la tôle vers le trou suivant.
Cisaillage
Le cisaillage (en bas à droite) applique la même action en ligne droite. Un serre-flan bloque la tôle, et une longue lame supérieure descend juste au-delà d'une lame inférieure fixe. La lame supérieure est généralement légèrement inclinée : elle coupe donc progressivement le long de la ligne, comme des ciseaux. Une butée réglable derrière les lames, la butée arrière, fixe la largeur de la bande.
Chiffres clés
- Matériaux
- Tôle d'acier, acier inoxydable, aluminium, cuivre et laiton ; aussi plastiques, cuir et feuilles de joint avec des outils plus simples
- Pièces typiques
- Armoires électriques, supports, panneaux de châssis, grilles perforées, rondelles, montants d'étagères
- Taille de pièce
- Tôle généralement jusqu'à environ 6 mm d'épaisseur ; les poinçonneuses à tourelle CNC acceptent des tôles jusqu'à environ 1,5 × 3 m
- Précision
- Environ ±0,1 mm sur une poinçonneuse à tourelle CNC
- État de surface
- Faces intactes ; la tranche de coupe présente une bande brillante, une bande rugueuse et une petite bavure (un bord relevé et tranchant)
- Taille de série adaptée
- Du prototype à la grande série avec des outils standard ; les matrices dédiées sont rentables en production de masse
- Coût d'outillage et de machine
- Les jeux de poinçon et matrice standard coûtent de dizaines à centaines de dollars pièce ; une poinçonneuse à tourelle CNC coûte des centaines de milliers
- Vitesse
- Un coup par trou, souvent plusieurs centaines de coups par minute
Atouts et limites
Atouts
- Très rapide : un coup par trou
- Faible coût par trou ; les outils standard couvrent les formes courantes
- Pas de chaleur : le métal autour du trou reste inchangé
- La même machine peut aussi former des ouïes (fentes d'aération embouties) et des nervures de rigidité
Limites
- Chaque forme de trou exige son propre poinçon et sa propre matrice
- Tôle uniquement, généralement jusqu'à environ 6 mm d'épaisseur
- La tranche est en partie rugueuse et porte une bavure
- Les trous plus étroits qu'environ l'épaisseur de la tôle peuvent casser le poinçon
Où on l'utilise
- ÉlectriqueArmoires de commande, boîtes de dérivation, débouchures pour entrées de câbles
- Bâtiment et mobilierMontants d'étagères, panneaux de façade perforés, pièces de faux plafonds
- Électroménager et ventilationCaissons de fours et de lave-linge, grilles d'aération, pièces de conduits
- Électronique et informatiqueBaies de serveurs, châssis d'ordinateurs, plaques de blindage
- AutomobileSupports et renforts ; flans cisaillés pour les panneaux de carrosserie emboutis
Comment le reconnaître
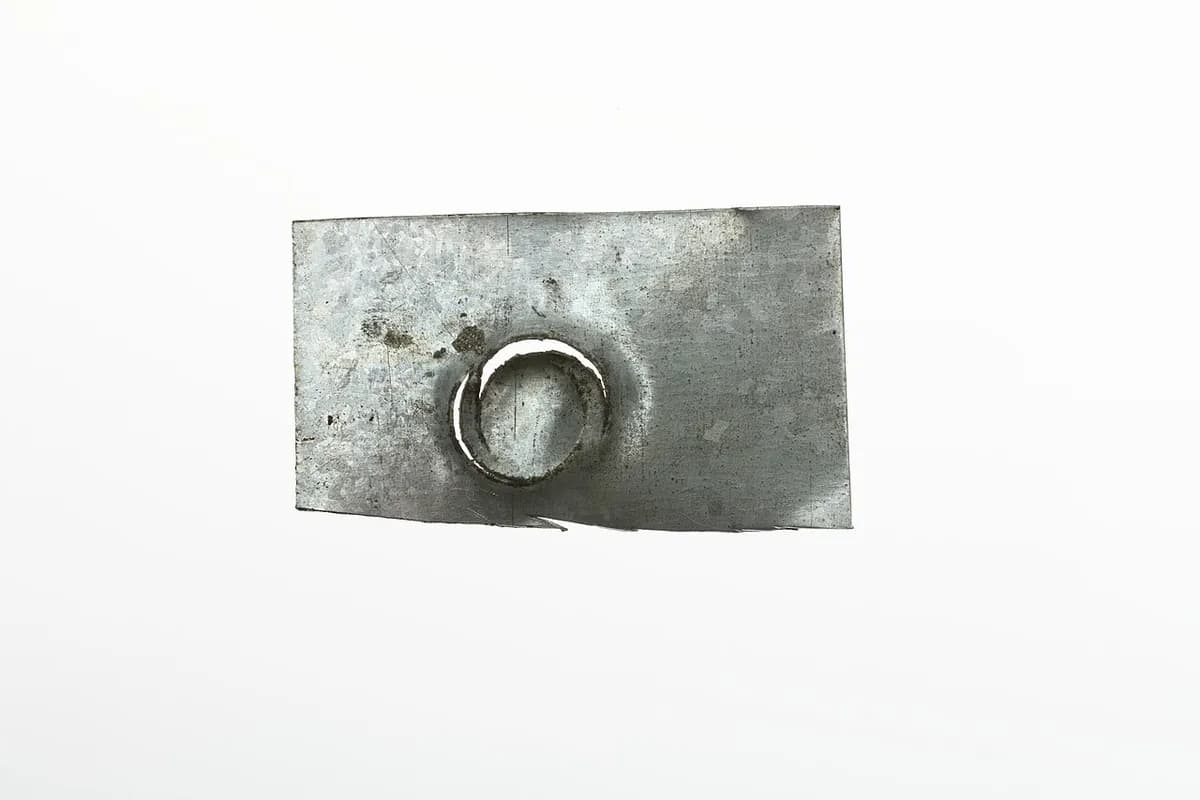
- La paroi du trou a une bande brillante près d'une face et une bande plus mate et plus rugueuse près de l'autre.
- Une face montre un bord de trou légèrement arrondi ; l'autre face porte une petite bavure vive.
- Les grands contours à bord légèrement festonné viennent du grignotage : de nombreux petits coups qui se chevauchent.
- Des rangées de trous identiques, de fentes ou d'ouïes, et des débouchures (disques partiellement découpés qu'on arrache pour passer des câbles).
À comparer avec
À regarder
Roy Manufacturing · Une visite pour débutants d'une poinçonneuse à tourelle CNC et de ses outils
Headland Technology · Les pièces de la machine, démontées dans une animation
TRUMPF Inc. · Gros plans de la tête de poinçonnage et de ses outils au travail
NCTOOLS CADCAM · Une tôle perforée de longues rangées de trous
Voir de vraies photos
- Wikipédia : Punching — le principe, avec des photos de poinçons à main et d'une poinçonneuse industrielle
- Wikipédia : Shearing (manufacturing) — présentation du cisaillage à lames droites
- Recherche de photos sur Wikimedia Commons
À retenir
- Un poinçon et une matrice coupent par cisaillage : le métal se plie, se coupe en partie, puis se rompt.
- Le jeu entre poinçon et matrice détermine la qualité de la tranche et la taille de la bavure.
- Le poinçonnage est le moyen le plus rapide de faire de nombreux trous dans une tôle ; le cisaillage fait la même chose en ligne droite.
Plus dans Découpe et usinage non conventionnel
Les 100 procédés
 6.2Découpe laserUne lumière focalisée fait fondre ou vaporise une fine saignéeOuvrir la leçon
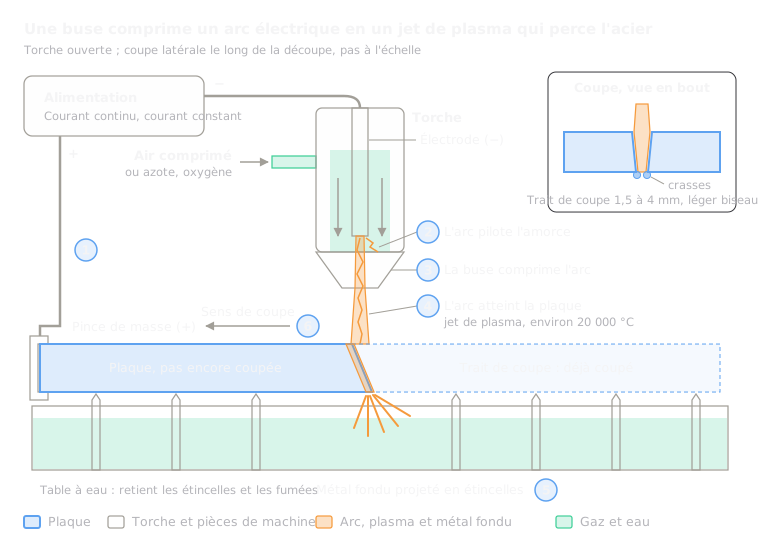 6.3Découpe plasmaUn jet de gaz surchauffé fond à travers une plaque conductriceOuvrir la leçon
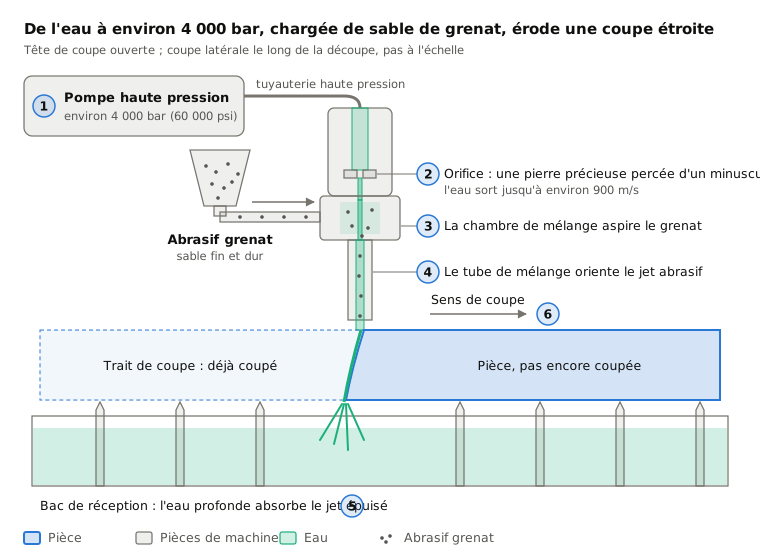
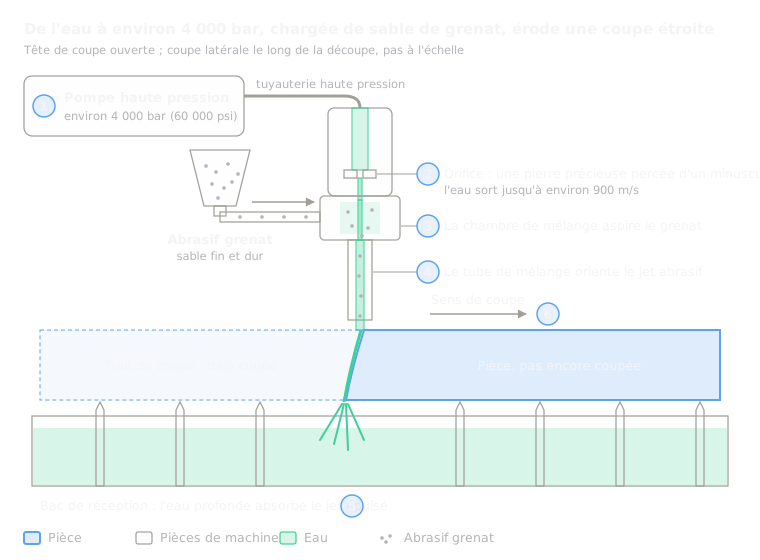 6.4Découpe au jet d'eauDe l'eau à très haute pression, généralement avec abrasif, érode une coupeOuvrir la leçon
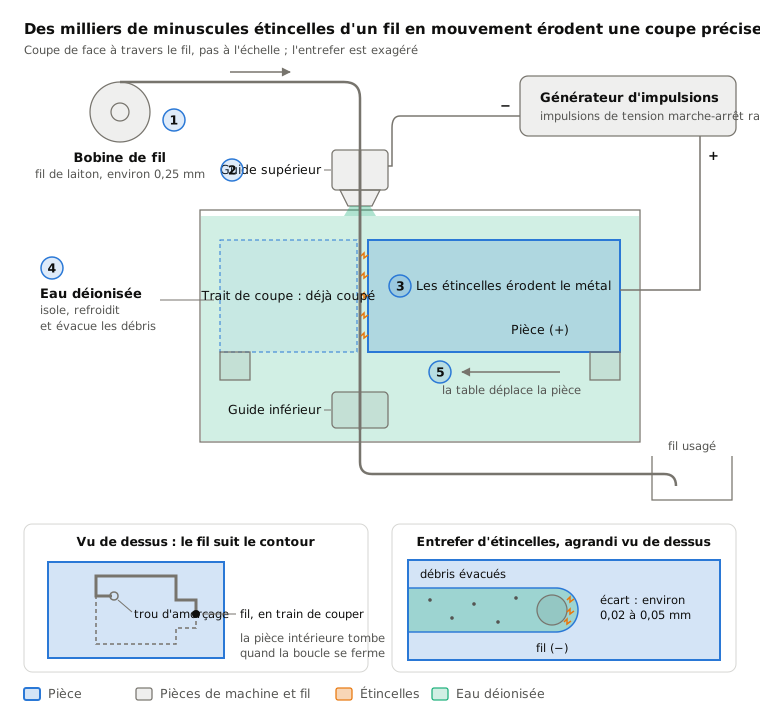
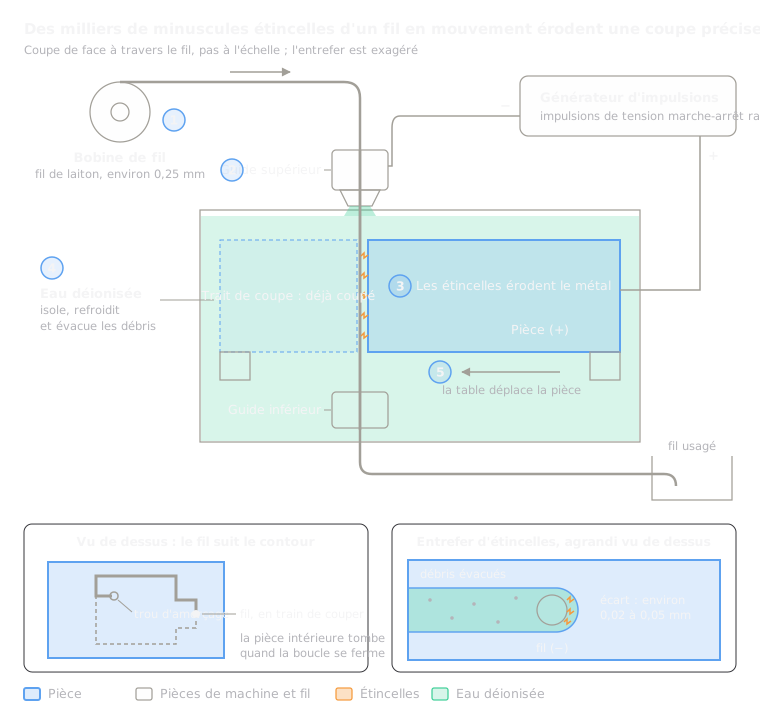 6.5Électroérosion à filDes étincelles d'un fil fin en mouvement découpent des profils débouchantsOuvrir la leçon
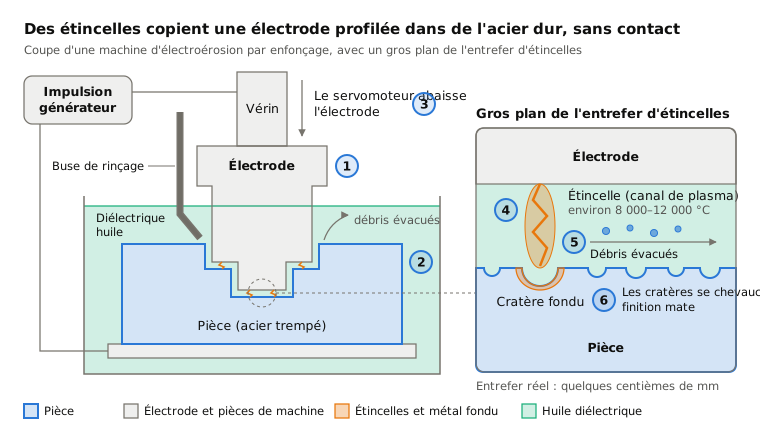
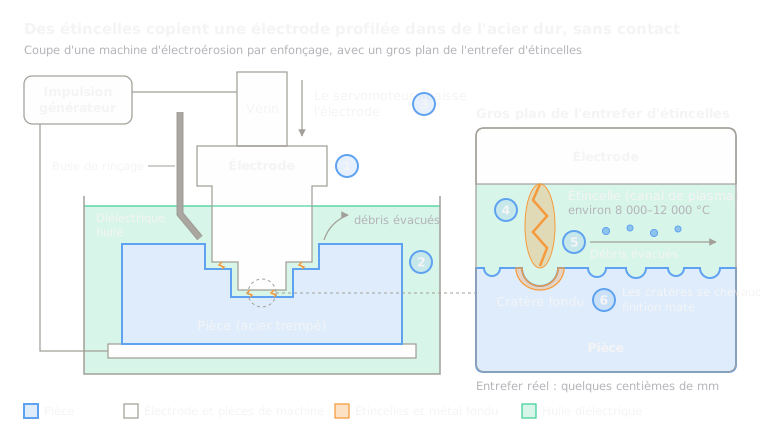 6.6Électroérosion par enfonçageDes étincelles copient une électrode profilée dans une cavité borgneOuvrir la leçon
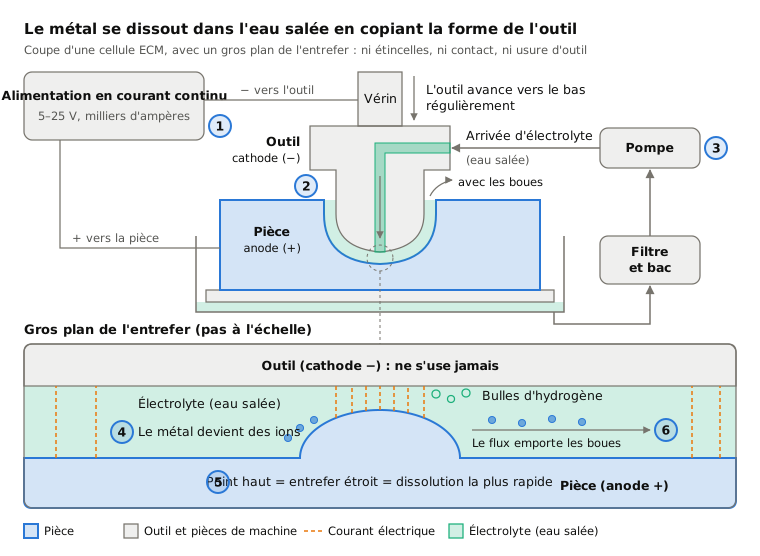
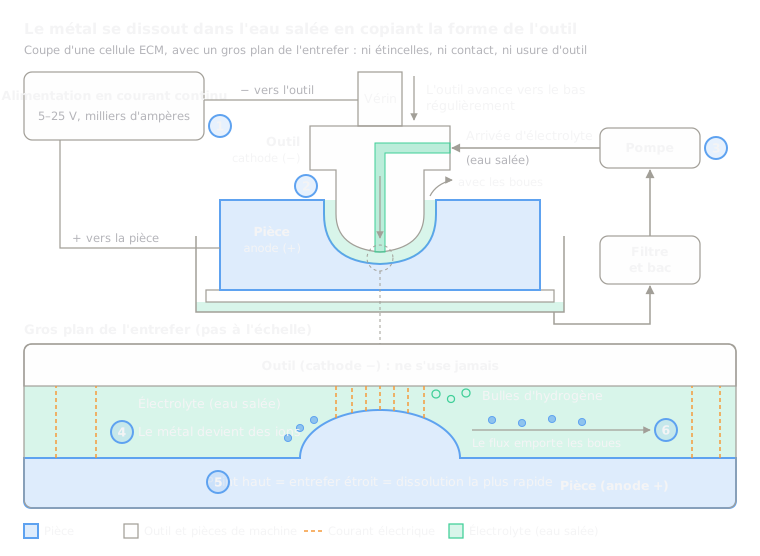 6.7Usinage électrochimique (ECM)L'électrolyse dissout le métal selon la forme de l'outilOuvrir la leçon
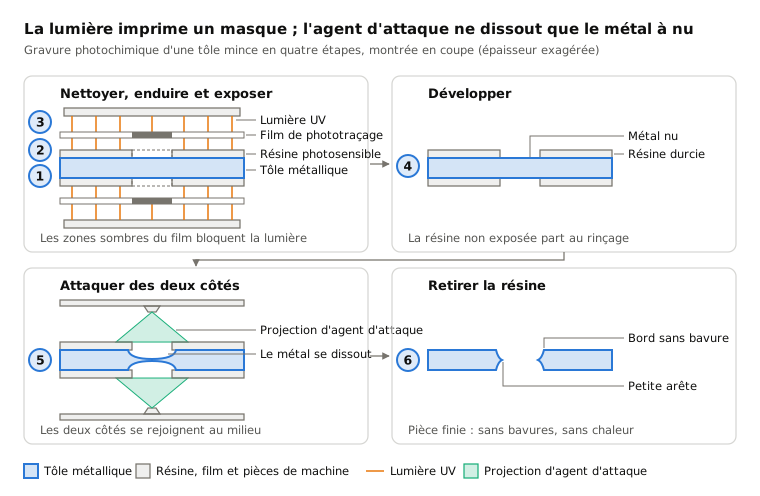
 6.8Usinage chimique et gravure photochimiqueUn masque imprimé par la lumière ne laisse l'agent de gravure dissoudre que le métal nuOuvrir la leçon
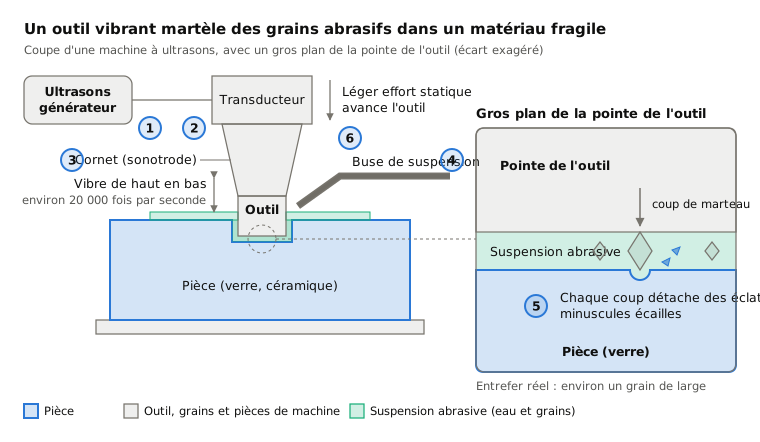
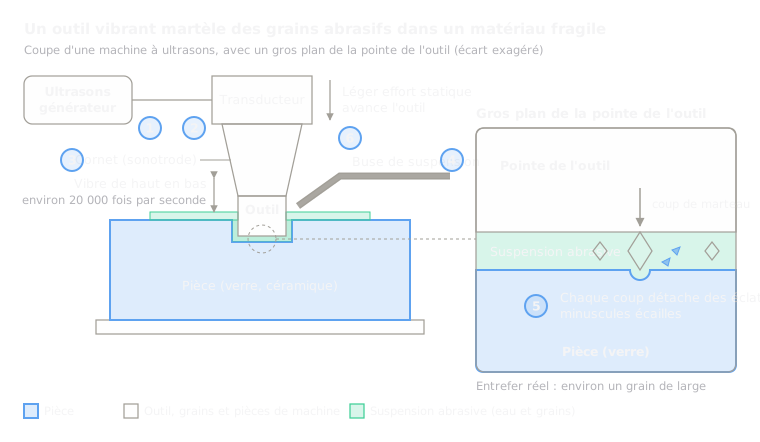 6.9Usinage ultrasoniqueUn outil vibrant martèle des grains abrasifs contre la surfaceOuvrir la leçon
Essayez
Mettez l'IA au travail dans votre CAO.
Modélisez des pièces, générez des mises en plan et automatisez les tâches répétitives dans votre logiciel de CAO.