

Électroérosion par enfonçage
Des étincelles copient une électrode profilée dans une cavité borgne
L'électroérosion par enfonçage (EDM, usinage par décharges électriques, aussi appelée électroérosion à la forme) creuse une cavité profilée dans le métal à l'aide de minuscules étincelles électriques. Une électrode en graphite ou en cuivre, ayant la forme en négatif de la cavité (des bosses là où la cavité doit avoir des creux), s'enfonce dans l'acier sans jamais le toucher. De nombreux moules de pièces plastiques, comme des bouchons, des coques de téléphones et des garnitures intérieures de voitures, doivent ainsi leurs nervures profondes et leurs angles intérieurs vifs.
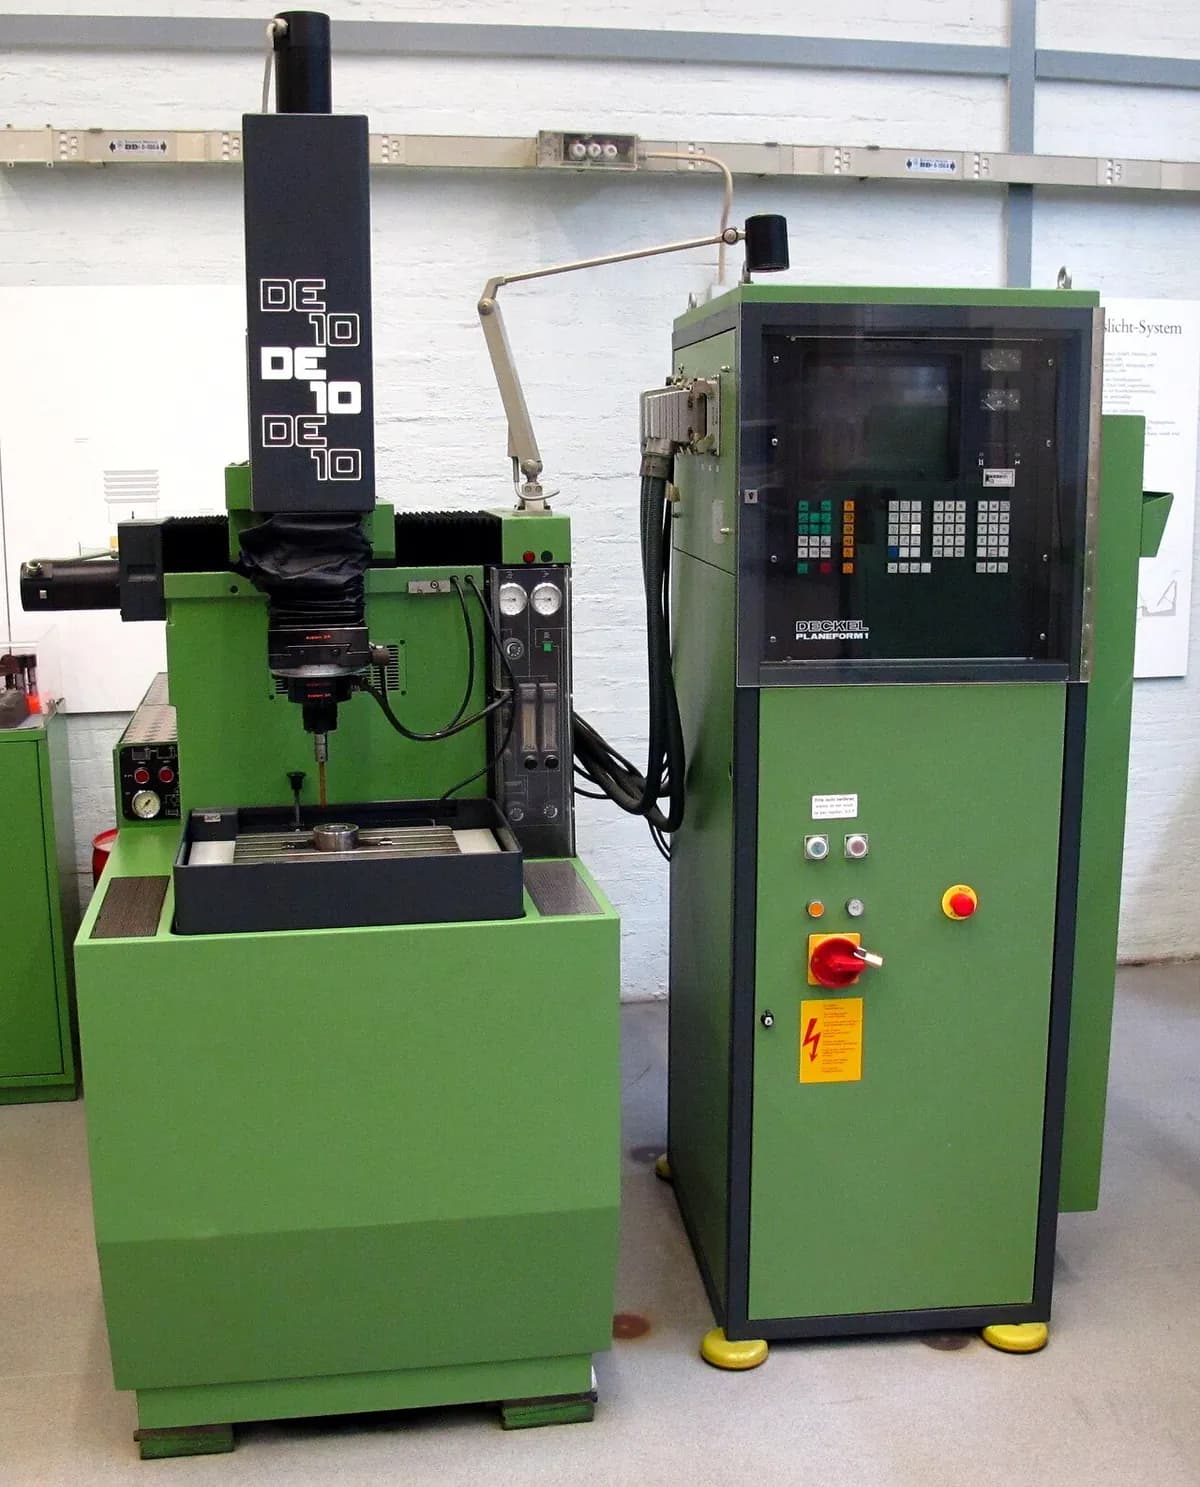
Comment ça marche
Façonner l'électrode. Une électrode en graphite ou en cuivre est fraisée à la forme exacte en négatif de la cavité, légèrement sous-dimensionnée pour laisser la place à l'entrefer d'étincelles.
Immerger la pièce. Le bloc d'acier repose sur la table dans un bac d'huile diélectrique (un liquide isolant électriquement). L'huile bloque le courant jusqu'à ce qu'une étincelle se forme, refroidit le métal et évacue les débris.
Fermer l'espace. Un servomoteur (un moteur qui corrige sans cesse sa propre position) abaisse l'électrode jusqu'à ce qu'il ne reste qu'un minuscule espace, généralement quelques centièmes de millimètre. Les deux ne se touchent jamais.
Étincelle. Le générateur d'impulsions envoie de brèves impulsions de tension. Chacune perce l'huile, et une étincelle à environ 8 000–12 000 °C fait fondre et vaporise un cratère microscopique.
Rincer et avancer. Entre les impulsions, l'huile balaie les débris hors de l'espace. Le servomoteur maintient l'espace constant pendant que l'électrode s'enfonce, à des milliers d'étincelles par seconde.
Finir en douceur. La machine passe à des étincelles plus faibles, souvent avec une électrode de finition neuve et un petit mouvement orbital. Des étincelles plus petites laissent des cratères plus petits et donnent la cote et la texture finales.
Chiffres clés
- Matériaux
- Tout matériau conducteur d'électricité : acier à outils trempé, carbure de tungstène, titane, alliages de nickel, cuivre. Pas les plastiques, le verre ni la plupart des céramiques.
- Pièces typiques
- Empreintes de moules et de matrices, nervures et fentes profondes et étroites, angles intérieurs vifs, rainures de clavette borgnes et hexagones intérieurs dans des pièces trempées
- Taille de pièce
- De détails de moins de 1 mm à des empreintes dans des blocs de moules d'environ un mètre de large
- Précision
- Généralement environ ±0,01 mm ; quelques microns (millièmes de millimètre) avec une finition soignée
- État de surface
- Mate et finement cratérisée. La rugosité Ra (hauteur moyenne des aspérités de surface) va d'environ 10 µm en ébauche à environ 0,2 µm en finition.
- Taille de série adaptée
- Pièces uniques et outillages (chaque moule est unique) ; petites pièces de précision en séries modestes
- Coût d'outillage et de machine
- Machine d'environ 100 000–500 000 $ ; une électrode sur mesure par forme, souvent plusieurs (ébauche et finition)
- Vitesse
- Lent : généralement 2–400 mm³ de métal par minute ; une empreinte de moule prend souvent des heures à des jours
Atouts et limites
Atouts
- Usine l'acier trempé et le carbure aussi facilement qu'un métal tendre
- Pas d'effort de coupe : les nervures fines et les détails délicats survivent
- Angles intérieurs vifs et cavités borgnes profondes de presque toutes formes
- Textures régulières et répétables directement en sortie de machine
Limites
- Ne fonctionne que sur des matériaux conducteurs d'électricité
- Lent : des heures ou des jours pour une cavité profonde
- Exige une électrode sur mesure pour chaque forme, et les électrodes s'usent
- Laisse une fine couche refondue (une peau resolidifiée et fragile) qui peut nécessiter un polissage
Où on l'utilise
- Moules d'injection plastiqueEmpreintes de bouchons, boîtiers, connecteurs et pièces intérieures de voitures
- Fonderie sous pression et forgeageMatrices trempées pour boîtiers en aluminium et outils à main forgés
- AéronautiqueTrous de refroidissement profilés dans les aubes de turbines en alliage de nickel
- ÉlectroniqueMoules et matrices d'emboutissage pour minuscules pièces de connecteurs
- Ateliers d'outillageExtraction de tarauds et de forets cassés coincés dans des pièces coûteuses
Comment le reconnaître
- Une surface mate uniforme, « givrée », faite de minuscules cratères qui se chevauchent, sans traces d'outil orientées dans une direction.
- Des angles intérieurs vifs et des nervures profondes et étroites qu'aucune fraise en rotation ne pourrait atteindre.
- Sur les pièces plastiques moulées, une texture mate à grain fin et régulier vient souvent d'un moule érodé par étincelles (classée sur l'échelle de textures VDI 3400).
- À l'atelier : des électrodes en graphite gris foncé qui ressemblent à des « négatifs » précis de la pièce.
À comparer avec
À regarder
Practical Machinist · La physique de base de l'électroérosion, expliquée aux débutants
temmy candra wijaya · Une animation de l'électrode, de l'entrefer et des étincelles
Defiance Machine · Une vraie machine qui creuse une cavité sous l'huile
Sodick Inc. · Changements automatiques d'électrodes pour un fonctionnement sans surveillance
Voir de vraies photos
- Wikipédia : Electrical discharge machining — schéma de principe, machines d'enfonçage et d'électroérosion à fil
- Recherche de photos sur Wikimedia Commons
À retenir
- L'électroérosion par enfonçage copie une électrode profilée dans n'importe quel métal conducteur, aussi dur soit-il, avec de minuscules étincelles dans l'huile.
- Elle est lente et exige des électrodes sur mesure : elle est donc rentable pour les moules, les matrices et les formes que rien d'autre ne sait faire.
- Cherchez des angles intérieurs vifs et une surface mate uniforme, cratérisée.
Plus dans Découpe et usinage non conventionnel
Les 100 procédés
 6.1Poinçonnage et cisaillageUn poinçon cisaille des formes dans la tôle contre une matriceOuvrir la leçon
 6.2Découpe laserUne lumière focalisée fait fondre ou vaporise une fine saignéeOuvrir la leçon
 6.3Découpe plasmaUn jet de gaz surchauffé fond à travers une plaque conductriceOuvrir la leçon
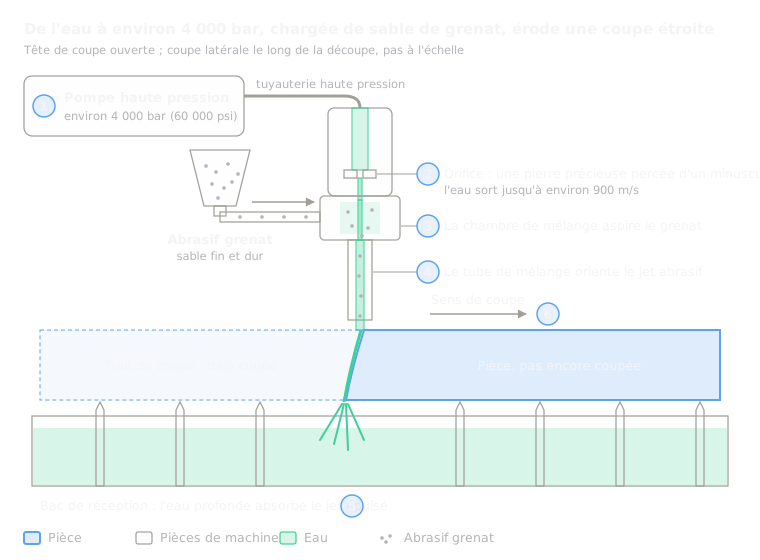 6.4Découpe au jet d'eauDe l'eau à très haute pression, généralement avec abrasif, érode une coupeOuvrir la leçon
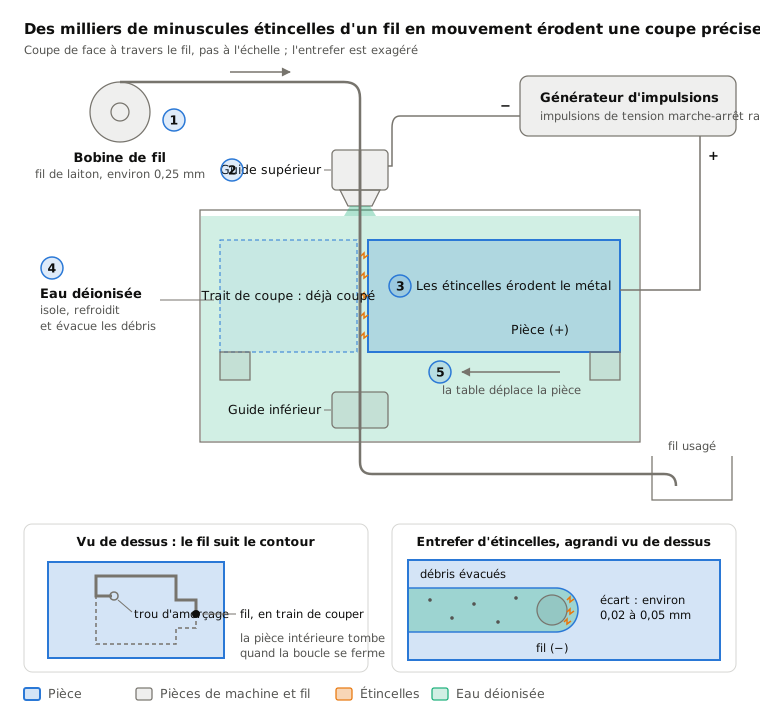
 6.5Électroérosion à filDes étincelles d'un fil fin en mouvement découpent des profils débouchantsOuvrir la leçon
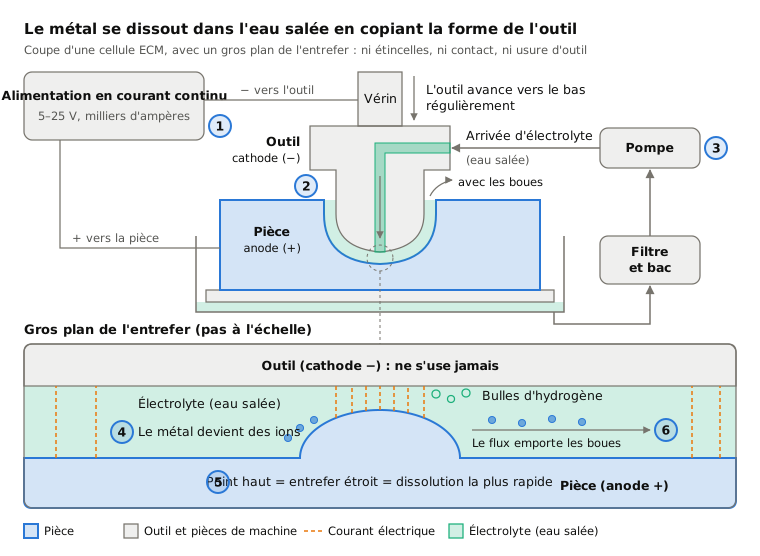
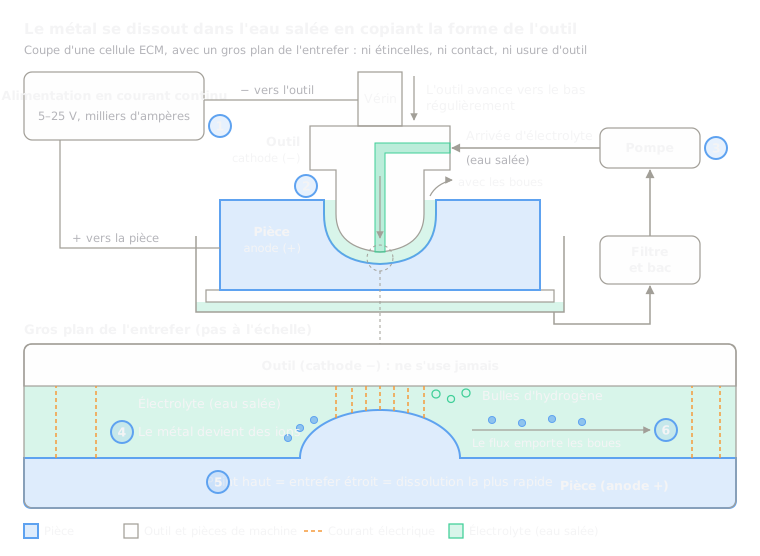 6.7Usinage électrochimique (ECM)L'électrolyse dissout le métal selon la forme de l'outilOuvrir la leçon
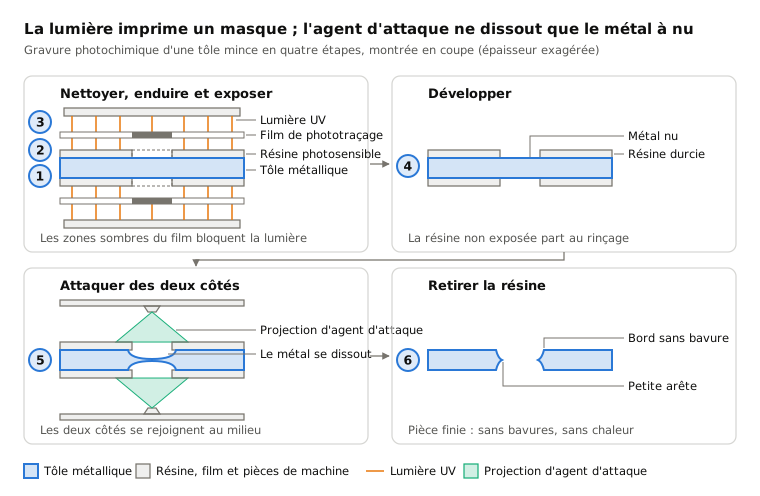
 6.8Usinage chimique et gravure photochimiqueUn masque imprimé par la lumière ne laisse l'agent de gravure dissoudre que le métal nuOuvrir la leçon
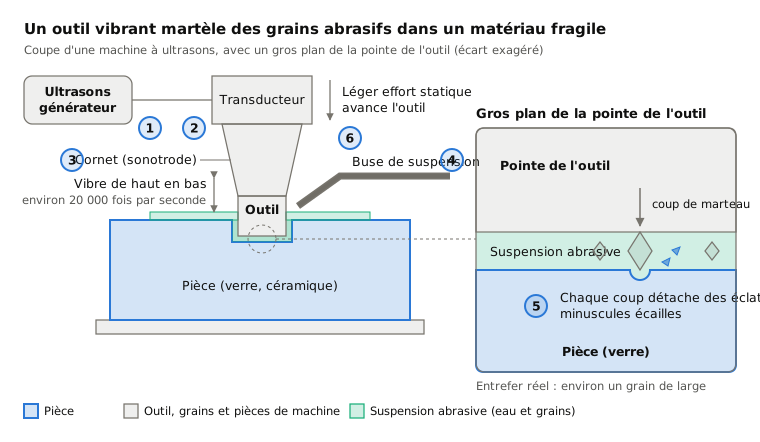
 6.9Usinage ultrasoniqueUn outil vibrant martèle des grains abrasifs contre la surfaceOuvrir la leçon
Essayez
Mettez l'IA au travail dans votre CAO.
Modélisez des pièces, générez des mises en plan et automatisez les tâches répétitives dans votre logiciel de CAO.