

Usinage électrochimique (ECM)
L'électrolyse dissout le métal selon la forme de l'outil
L'usinage électrochimique (ECM) enlève du métal en le dissolvant, atome par atome, avec du courant électrique et de l'eau salée. Il fonctionne comme le dépôt électrolytique à l'envers : l'outil façonné ne touche jamais la pièce, ne s'use jamais, et ne laisse ni dégâts thermiques ni bavures. Les fabricants de moteurs d'avions l'utilisent pour façonner des aubes dans des alliages de nickel difficiles.
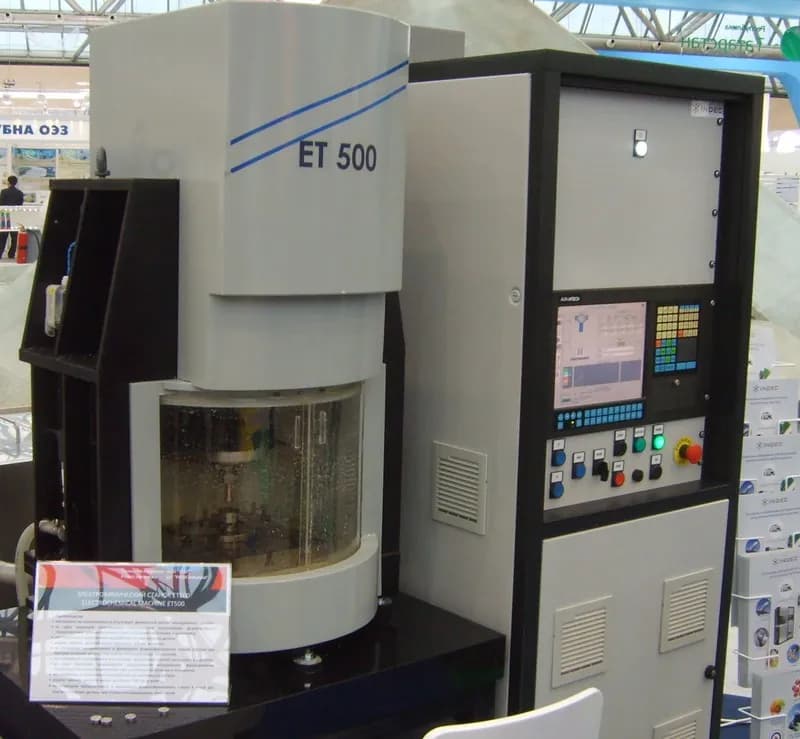
Comment ça marche
Câbler le circuit. Une alimentation en courant continu fait de la pièce l'anode (côté positif) et de l'outil façonné la cathode (côté négatif). Elle fonctionne sous basse tension, typiquement 5–25 V, mais avec des milliers d'ampères.
Fermer l'espace. L'outil, généralement en cuivre, en laiton ou en acier inoxydable, est amené à quelques dixièmes de millimètre de la pièce. Les deux ne se touchent jamais.
Pomper l'électrolyte. Un électrolyte (un liquide qui conduit l'électricité), typiquement du chlorure de sodium ou du nitrate de sodium dans l'eau, est pompé vite à travers l'outil et sur l'espace.
Dissoudre le métal. Le courant traverse l'électrolyte, et les atomes de la surface de la pièce partent sous forme d'ions métalliques (atomes chargés électriquement). Des bulles d'hydrogène se forment sur l'outil, qui ne s'use jamais.
Avancer et copier. L'outil avance régulièrement. Le métal se dissout le plus vite là où l'espace est le plus étroit, donc les points hauts disparaissent et la pièce prend la forme de l'outil en négatif.
Rincer et filtrer. Le flux emporte le métal dissous sous forme de boue (hydroxyde métallique), ainsi que le gaz et la chaleur. L'électrolyte est filtré, refroidi et réutilisé.
Chiffres clés
- Matériaux
- Tout métal conducteur d'électricité, surtout les alliages difficiles à usiner : superalliages de nickel, titane, alliages de cobalt, acier trempé. La dureté n'a pas d'importance.
- Pièces typiques
- Aubes de turbines et disques aubagés monoblocs, rayures de canons, trous de refroidissement profonds, ébavurage de trous transversaux internes dans les corps de vannes et d'injecteurs
- Taille de pièce
- De trous transversaux d'environ un millimètre de large à des pièces de moteurs de plusieurs centaines de millimètres
- Précision
- Typiquement environ ±0,05 mm ; l'ECM pulsé (PECM) peut tenir environ ±0,01 mm
- État de surface
- Lisse et souvent brillant, sans bavures, fissures ni couche abîmée par la chaleur ; rugosité Ra (hauteur moyenne des aspérités) typiquement 0,1–2 µm, presque miroir avec le PECM
- Taille de série adaptée
- Volumes moyens à élevés de pièces de grande valeur : l'outil ne s'use pas, mais sa mise au point se fait par essais et erreurs
- Coût d'outillage et de machine
- Élevé : machines souvent de plusieurs centaines de milliers de dollars ou plus, plus des outils sur mesure et un grand système de traitement de l'électrolyte
- Vitesse
- Fixée par le courant : environ 2 cm³ d'acier dissous par minute pour chaque 1 000 A ; l'outil avance typiquement d'une fraction de millimètre à quelques millimètres par minute
Atouts et limites
Atouts
- Pas d'usure de l'outil : un outil peut faire des milliers de pièces
- Usine tout métal, aussi dur soit-il, sans dégâts thermiques
- Pas d'effort de coupe ni de bavures ; surfaces lisses et sans contraintes
- Rapide sur les formes 3D complexes dans des alliages difficiles
Limites
- Ne fonctionne que sur les métaux conducteurs d'électricité
- Machines coûteuses et mise au point de l'outil lente, par essais et erreurs
- Les angles intérieurs vifs et les détails fins sont difficiles : l'espace les arrondit
- De grands volumes d'électrolyte et de boues métalliques à filtrer et à éliminer en toute sécurité
Où on l'utilise
- AéronautiqueAubes et disques aubagés de turbines en alliages de nickel et de titane ; trous de refroidissement
- DéfenseRayures (rainures en spirale) à l'intérieur des canons
- AutomobileÉbavurage de trous transversaux dans des injecteurs de carburant, des corps de vannes et des pièces de transmissions
- Production d'énergieAubes de turbines à gaz et à vapeur
- Fabrication d'outillagesEmpreintes de matrices de forgeage dans l'acier trempé
Comment le reconnaître
- Des surfaces lisses, souvent brillantes ou satinées, sans marques d'outil, sans bavures et sans décoloration due à la chaleur.
- Des arêtes et des angles intérieurs légèrement arrondis, jamais tranchants comme un rasoir.
- Des formes courbes complexes, comme des profils d'aubes, dans des alliages très durs sans traces d'usinage visibles.
- Des trous transversaux à l'intérieur d'une pièce avec des bords proprement arrondis et sans bavures.
À comparer avec
À regarder
Piyush Singh · Une visite animée du circuit, de l'espace et du flux
MTDCNC · De vraies machines ECM et des pièces finies de près
EMAG · Comment fonctionnent les machines ECM et ECM pulsé industrielles
CamcraftInc · L'ECM dans un atelier de production qui fabrique des pièces de précision
Voir de vraies photos
- Wikipédia : Usinage électrochimique — schéma de principe, histoire et applications
- Recherche de photos sur Wikimedia Commons
À retenir
- L'ECM dissout le métal avec du courant et de l'eau salée ; l'outil ne touche jamais la pièce et ne s'use jamais.
- La pièce copie l'outil parce que le métal se dissout le plus vite là où l'espace est le plus étroit.
- Il convient aux alliages difficiles et aux gros volumes ; cherchez des surfaces lisses sans bavures et des bords doucement arrondis.
Plus dans Découpe et usinage non conventionnel
Les 100 procédés
 6.1Poinçonnage et cisaillageUn poinçon cisaille des formes dans la tôle contre une matriceOuvrir la leçon
 6.2Découpe laserUne lumière focalisée fait fondre ou vaporise une fine saignéeOuvrir la leçon
 6.3Découpe plasmaUn jet de gaz surchauffé fond à travers une plaque conductriceOuvrir la leçon
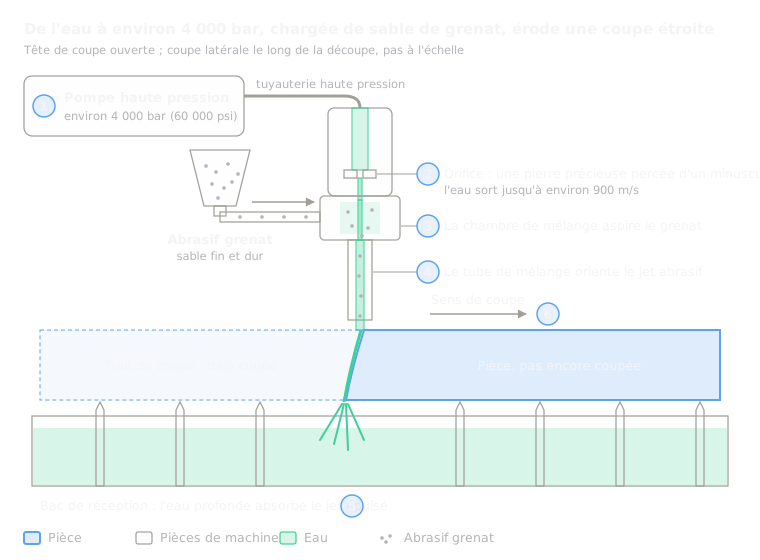 6.4Découpe au jet d'eauDe l'eau à très haute pression, généralement avec abrasif, érode une coupeOuvrir la leçon
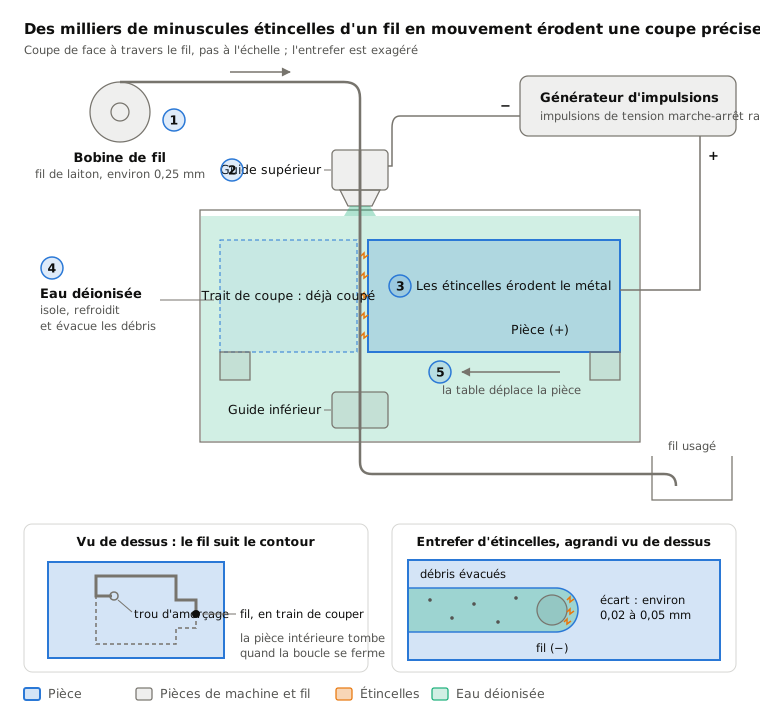
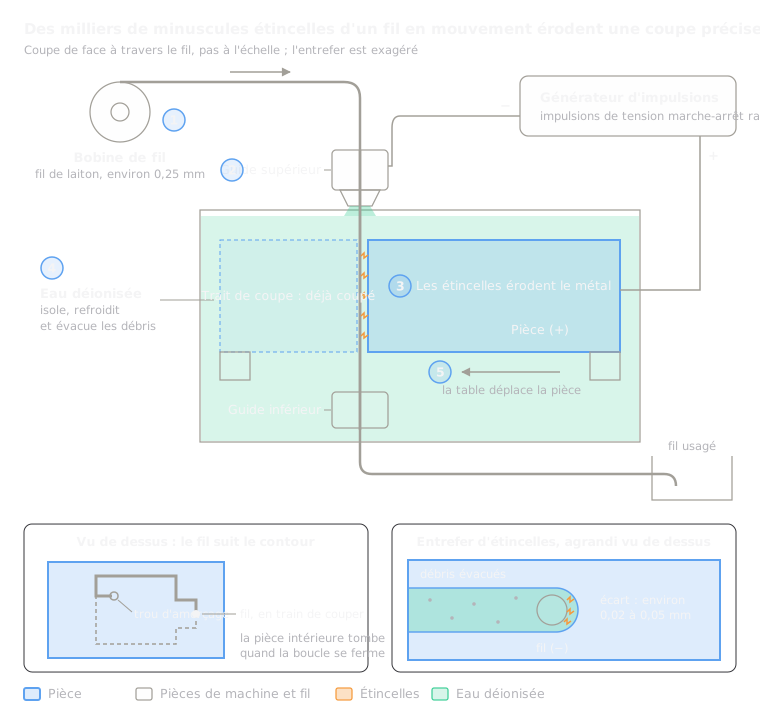 6.5Électroérosion à filDes étincelles d'un fil fin en mouvement découpent des profils débouchantsOuvrir la leçon
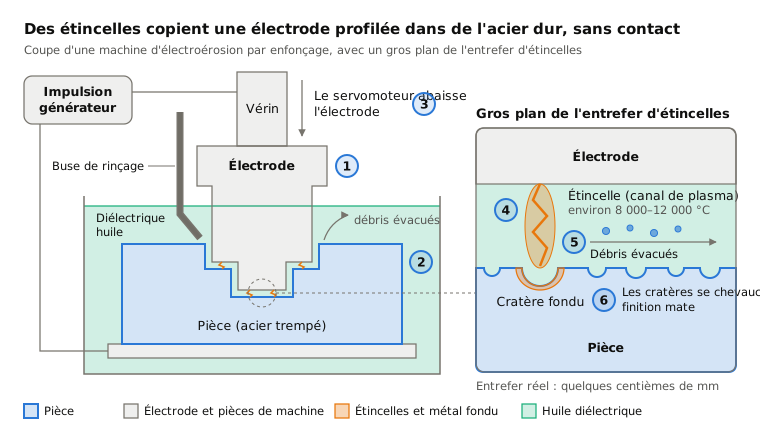
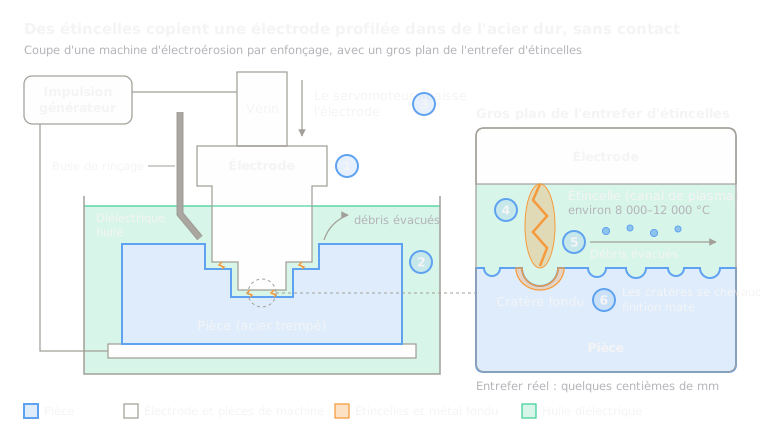 6.6Électroérosion par enfonçageDes étincelles copient une électrode profilée dans une cavité borgneOuvrir la leçon
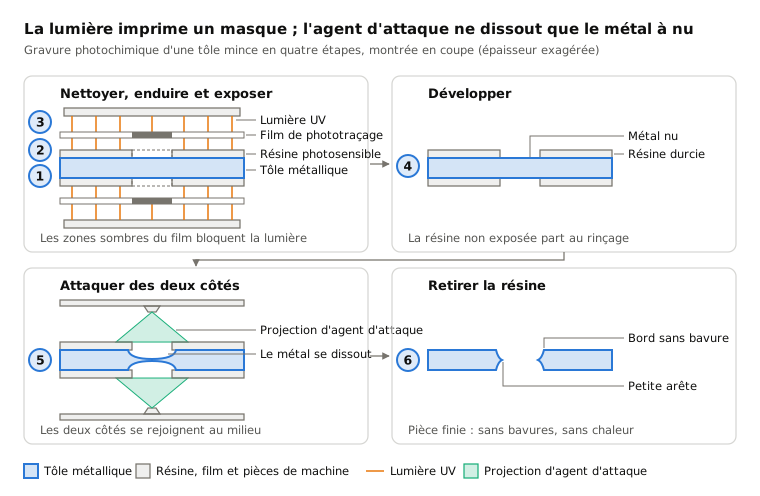
 6.8Usinage chimique et gravure photochimiqueUn masque imprimé par la lumière ne laisse l'agent de gravure dissoudre que le métal nuOuvrir la leçon
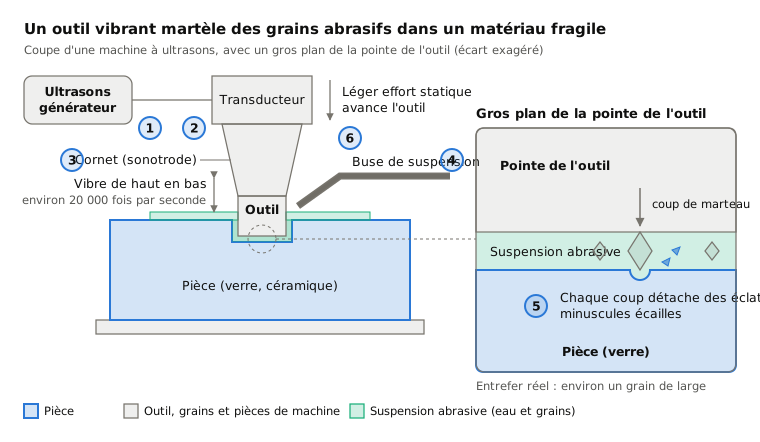
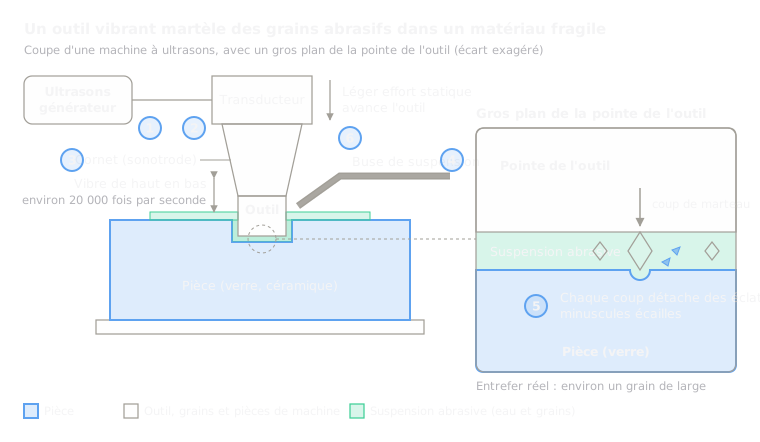 6.9Usinage ultrasoniqueUn outil vibrant martèle des grains abrasifs contre la surfaceOuvrir la leçon
Essayez
Mettez l'IA au travail dans votre CAO.
Modélisez des pièces, générez des mises en plan et automatisez les tâches répétitives dans votre logiciel de CAO.