

Découpe plasma
Un jet de gaz surchauffé fond à travers une plaque conductrice
La découpe plasma tranche la plaque de métal avec un arc électrique comprimé en un fin jet de gaz surchauffé. C'est le cheval de bataille pour la tôle d'acier d'environ 3 à 50 mm d'épaisseur : châssis de remorques, bâtis de machines, supports et travaux de réparation. Un appareil portatif tient dans un coffre de voiture ; une table plasma CNC découpe des pièces dans une tôle entière.
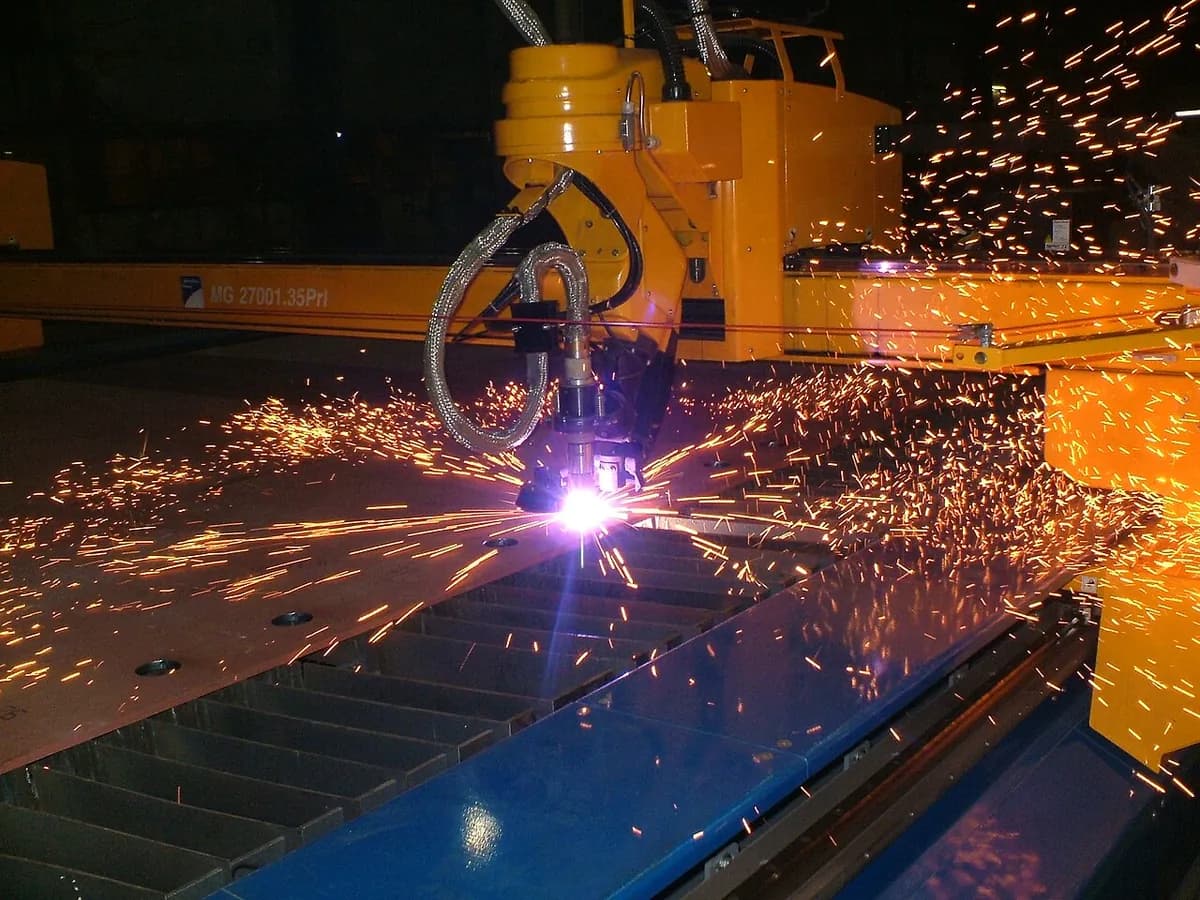
Comment ça marche
Fermer le circuit. Une pince relie la tôle au pôle positif d'une alimentation en courant continu (comme celui d'une batterie). L'électrode à l'intérieur de la torche est le pôle négatif.
Commencer par un arc pilote. De l'air comprimé, ou un autre gaz, tourbillonne dans la torche. Un petit arc pilote (une étincelle d'amorçage) entre l'électrode et la buse en transforme une partie en plasma, un gaz conducteur d'électricité.
Comprimer l'arc. Le trou étroit de la buse comprime l'arc et le gaz en un jet fin et très rapide, à environ 20 000 °C en son cœur.
Atteindre la tôle. Quand le jet touche la tôle, l'arc saute sur le métal et le plein courant de coupe le traverse, souvent de dizaines à centaines d'ampères. Le métal fond sur toute son épaisseur.
Le chasser. Le jet chasse le métal fondu par le bas de la découpe sous forme d'étincelles, généralement dans une table à eau qui capte aussi les fumées. Un peu de métal colle au bord inférieur sous forme de scories (perles resolidifiées).
Suivre la trajectoire. Un portique CNC déplace la torche le long du contour et garde sa hauteur constante ; avec une torche portative, une personne la guide.
Chiffres clés
- Matériaux
- Tout métal qui conduit l'électricité : acier doux et inoxydable, aluminium, cuivre, laiton
- Pièces typiques
- Supports, plaques d'assise, brides, goussets, pièces de châssis, découpes de ferraille et de démolition
- Taille de pièce
- Tôle typiquement de 1 à environ 50 mm d'épaisseur ; les tables CNC font souvent 1,5 × 3 m et bien plus
- Précision
- Typiquement environ ±0,5 mm ; les torches à arc fin (haute définition) font mieux
- État de surface
- Plus rugueux que le laser, avec un léger biseau, des scories sur le bord inférieur et une zone affectée thermiquement plus large (une bande changée par la chaleur)
- Taille de série adaptée
- De réparations uniques à des séries de pièces en tôle sur tables CNC
- Coût d'outillage et de machine
- Pas d'outillage, mais l'électrode et la buse s'usent ; appareils portatifs à partir de quelques centaines de dollars, tables CNC à partir de dizaines de milliers
- Vitesse
- Plusieurs mètres par minute dans de l'acier de 6 à 12 mm, plus rapide que le laser en tôle épaisse
Atouts et limites
Atouts
- Rapide et peu coûteuse dans la tôle d'acier moyenne et épaisse
- Machines peu coûteuses, y compris des appareils portatifs
- Coupe l'inox et l'aluminium, ce qu'une flamme oxy-combustible ne peut pas faire
- Les têtes à chanfreiner coupent des bords inclinés prêts à souder
Limites
- Uniquement les métaux conducteurs d'électricité
- Saignée plus large (1,5 à 4 mm) et moins précise que le laser ou le jet d'eau
- Bords légèrement biseautés et scories qu'il faut piquer ou meuler
- L'arc lumineux, les fumées et le bruit demandent des écrans et une aspiration
Où on l'utilise
- Construction métalliquePlaques d'assise, goussets, supports pour bâtiments et ponts
- Engins lourds et agriculturePlaques de châssis, godets, cadres pour tracteurs et remorques
- Construction navaleTôles de coque et raidisseurs, souvent avec des têtes à chanfreiner
- CVC et gainesRaccords de gaines découpés dans de la fine tôle galvanisée
- Réparation, ferraille et démolitionDécoupes portatives sur site, démontage de structures en acier
Comment le reconnaître
- Un bord coupé légèrement hors d'équerre, souvent plus d'équerre d'un côté de la coupe que de l'autre.
- Des perles de scories, du métal resolidifié, le long du bord inférieur, ou des marques de meuleuse là où elles ont été retirées.
- Des lignes de traînée courbes sur la face de coupe qui retardent vers le bas, et une bande bleue ou couleur paille à côté de la coupe.
- Des trous légèrement coniques ou avec une petite alvéole là où la coupe a commencé (le point de perçage).
À comparer avec
À regarder
Messer Cutting · L'arc, le gaz et la torche, expliqués simplement
Hypertherm EMEIA · Quand le plasma bat une flamme de gaz, et quand il ne le fait pas
Westermans International · Une coupe CNC haute définition et la qualité de son bord, de près
Bueno's Handyworks · Une torche portative qui coupe dans un petit atelier
Voir de vraies photos
- Wikipédia : Découpe plasma — principe, torches portatives et CNC, découpe en biseau et de tubes, histoire
- Recherche de photos sur Wikimedia Commons
À retenir
- Un arc comprimé par une petite buse transforme le gaz en jet de plasma qui fait fondre et chasse le métal.
- La tôle fait partie du circuit électrique, donc le plasma ne coupe que les métaux conducteurs.
- Meilleur rapport qualité-prix dans la tôle d'acier de quelques millimètres à quelques centimètres d'épaisseur ; plus rugueux que le laser.
Plus dans Découpe et usinage non conventionnel
Les 100 procédés
 6.1Poinçonnage et cisaillageUn poinçon cisaille des formes dans la tôle contre une matriceOuvrir la leçon
 6.2Découpe laserUne lumière focalisée fait fondre ou vaporise une fine saignéeOuvrir la leçon
 6.4Découpe au jet d'eauDe l'eau à très haute pression, généralement avec abrasif, érode une coupeOuvrir la leçon
 6.5Électroérosion à filDes étincelles d'un fil fin en mouvement découpent des profils débouchantsOuvrir la leçon
 6.6Électroérosion par enfonçageDes étincelles copient une électrode profilée dans une cavité borgneOuvrir la leçon
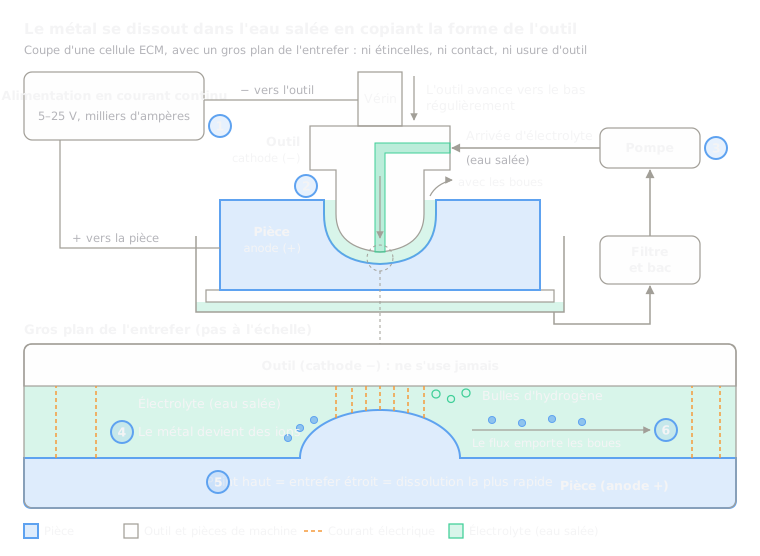 6.7Usinage électrochimique (ECM)L'électrolyse dissout le métal selon la forme de l'outilOuvrir la leçon
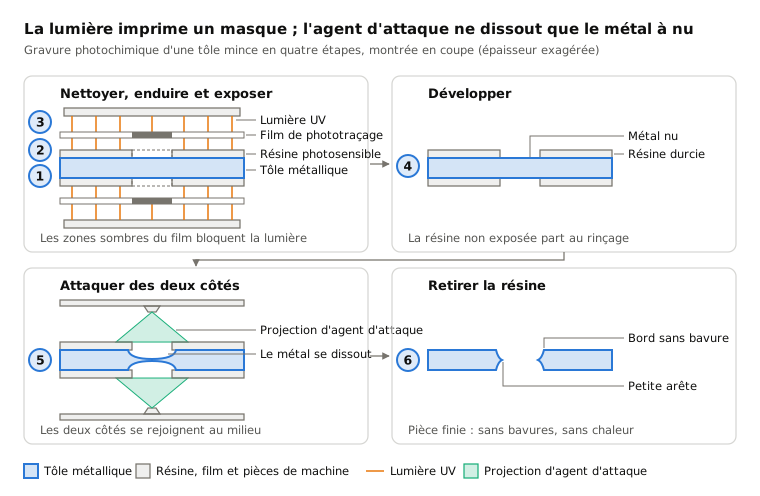
 6.8Usinage chimique et gravure photochimiqueUn masque imprimé par la lumière ne laisse l'agent de gravure dissoudre que le métal nuOuvrir la leçon
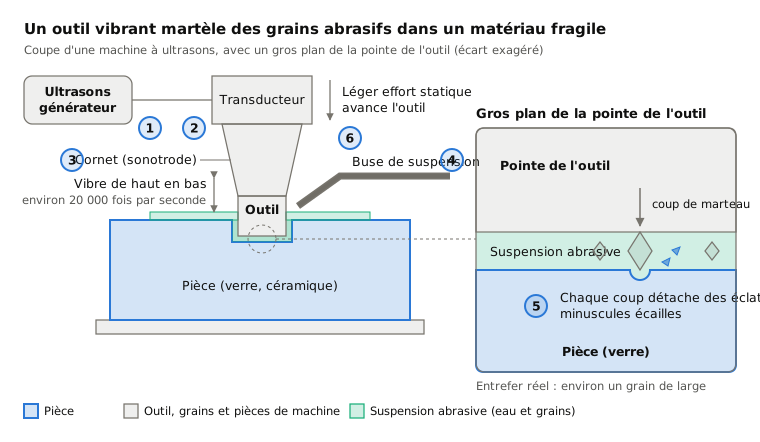
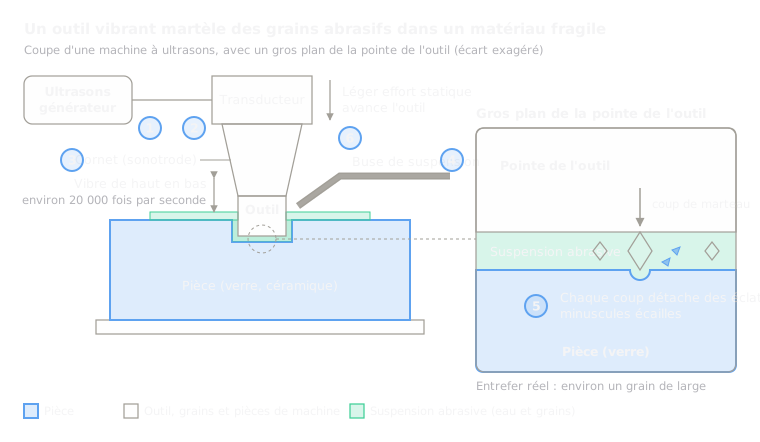 6.9Usinage ultrasoniqueUn outil vibrant martèle des grains abrasifs contre la surfaceOuvrir la leçon
Essayez
Mettez l'IA au travail dans votre CAO.
Modélisez des pièces, générez des mises en plan et automatisez les tâches répétitives dans votre logiciel de CAO.