

Usinage chimique et gravure photochimique
Un masque imprimé par la lumière ne laisse l'agent de gravure dissoudre que le métal nu
L'usinage chimique enlève du métal en le dissolvant, tandis qu'un masque protège les zones à conserver. Sa forme la plus courante, la gravure photochimique, imprime ce masque avec de la lumière, un peu comme on développe une photo. Les grilles de rasoirs électriques, les grilles de haut-parleurs de téléphones et de minuscules contacts électroniques sont faits ainsi.
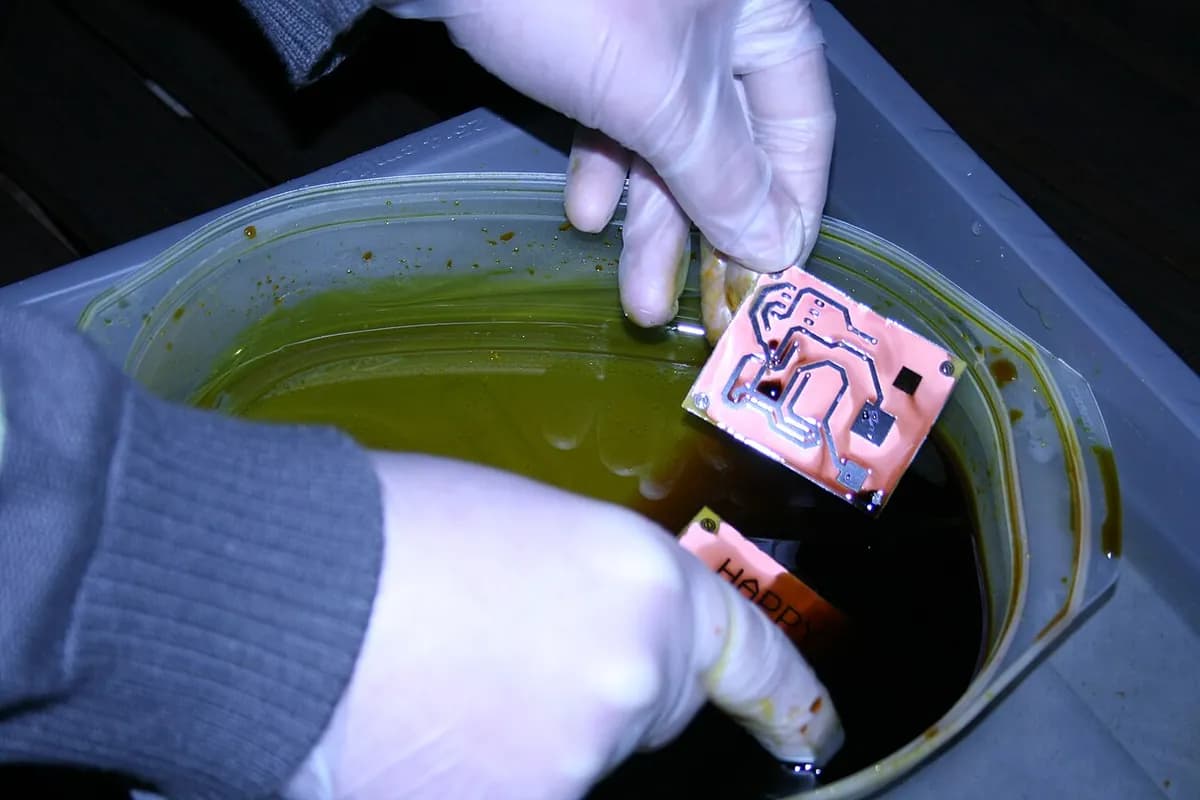
Comment ça marche
Nettoyer. La tôle est dégraissée et désoxydée pour que le masque adhère parfaitement.
Enduire. Les deux faces sont laminées avec de la résine photosensible (un film plastique sensible à la lumière).
Exposer. La tôle est placée entre deux photo-outils (des films imprimés avec la forme de la pièce) et reçoit un flash de lumière UV. La lumière durcit la résine partout où le film est transparent.
Développer. Un rinçage élimine la résine que la lumière n'a pas atteinte, laissant des fenêtres de métal nu là où seront les découpes.
Graver. La tôle passe sous des jets d'agent de gravure tiède (une solution corrosive, souvent du chlorure ferrique) des deux côtés. Le métal se dissout par le haut et par le bas jusqu'à ce que les deux se rejoignent et percent.
Décaper la résine. La résine restante est retirée et la tôle est rincée. Des dizaines de pièces finies sont ensuite détachées de la tôle en cassant de minuscules attaches.
Le fraisage chimique est le grand cousin : un grand panneau aéronautique est enduit d'une réserve de masquage (un revêtement protecteur caoutchouteux), le masque est découpé à la main, et tout le panneau est plongé dans une cuve pour amincir certaines zones.
Chiffres clés
- Matériaux
- Presque tous les métaux : acier inoxydable, cuivre, laiton, nickel, aluminium, titane, alliages de nickel, quelle que soit leur dureté
- Pièces typiques
- Pièces plates et minces à détails fins : treillis, filtres, cales, ressorts plats, grilles de connexion, pochoirs ; usinage chimique : poches amincies dans des revêtements d'avions
- Taille de pièce
- Tôle typiquement d'environ 0,01–2 mm d'épaisseur ; pièces de quelques millimètres à la taille de la tôle ; panneaux usinés chimiquement de plusieurs mètres de long
- Précision
- Souvent environ ±10 % de l'épaisseur de la tôle ; les plus petits trous sont à peu près aussi larges que la tôle est épaisse
- État de surface
- La tôle garde sa surface d'origine ; les bords coupés sont lisses et sans bavures, avec une légère arête à mi-épaisseur
- Taille de série adaptée
- Du prototype en quelques jours à des millions de pièces ; le coût dépend du nombre de tôles, pas de la complexité de la pièce
- Coût d'outillage et de machine
- Outillage très peu coûteux : un photo-outil coûte quelques centaines de dollars ; la ligne de gravure et la manipulation des produits chimiques sont le vrai investissement
- Vitesse
- La gravure enlève typiquement quelques centièmes de millimètre par minute sur chaque face ; une tôle mince passe en quelques minutes
Atouts et limites
Atouts
- Pas de bavures, pas de chaleur, pas de contraintes dans le métal
- La dureté n'a pas d'importance
- Outillage peu coûteux qui se change en quelques heures
- La complexité est gratuite : 10 trous ou 10 000 coûtent pareil
Limites
- Uniquement de la tôle mince, typiquement de moins d'environ 2 mm
- Les trous ne peuvent pas être beaucoup plus petits que l'épaisseur de la tôle
- Les bords ne sont pas parfaitement d'équerre : léger dépouille en creux et arête
- Les produits chimiques corrosifs demandent une manipulation soigneuse et un traitement des déchets
Où on l'utilise
- ÉlectroniqueGrilles de connexion, capots de blindage, contacts, pochoirs de pâte à braser
- AéronautiqueRevêtements de fuselage et d'ailes usinés chimiquement, cales, filtres
- Automobile et énergiePlaques de piles à combustible, grilles de batteries, capteurs, plaques d'échangeurs de chaleur
- MédicalLames chirurgicales, treillis implantables, filtres
- Biens de consommationGrilles de rasoirs, grilles de haut-parleurs, pièces d'horlogerie, plaques décoratives
- Loisirs et bijouterieDétails de maquettes, bijoux gravés, plaques d'identification
Comment le reconnaître
- Une pièce métallique très mince avec des trous ou des motifs incroyablement fins.
- Bords coupés lisses et sans bavures ; à la loupe, une légère arête court le long du milieu de l'épaisseur.
- De minuscules marques d'attaches autour du contour, là où la pièce était tenue dans la tôle.
- Des lettres ou des logos creusés à la moitié de l'épaisseur de la tôle (demi-gravure) sur les plaques d'identification et les pièces de maquettes.
À comparer avec
À regarder
Precision Micro · Chaque étape du procédé, clairement expliquée
United Western Enterprises Inc. · Une visite d'un vrai atelier de photogravure
NW Etch · Images de production de l'enduction, de l'exposition et de la gravure
Advanced Chemical Etching Ltd · Une ligne de production complète de gravure dans une usine
Voir de vraies photos
- Wikipédia : Usinage photochimique — étapes, matériaux et applications
- Wikipédia : Fraisage chimique — réserve de masquage, traçage, immersion en cuve et usages aéronautiques
- Recherche de photos sur Wikimedia Commons
À retenir
- Un masque imprimé par la lumière décide où l'agent de gravure dissout le métal.
- Elle convient aux tôles minces avec des motifs fins et complexes, et ne laisse ni bavures ni dégâts thermiques.
- Cherchez de très fins trous, des bords sans bavures et une légère arête à mi-épaisseur.
Plus dans Découpe et usinage non conventionnel
Les 100 procédés
 6.1Poinçonnage et cisaillageUn poinçon cisaille des formes dans la tôle contre une matriceOuvrir la leçon
 6.2Découpe laserUne lumière focalisée fait fondre ou vaporise une fine saignéeOuvrir la leçon
 6.3Découpe plasmaUn jet de gaz surchauffé fond à travers une plaque conductriceOuvrir la leçon
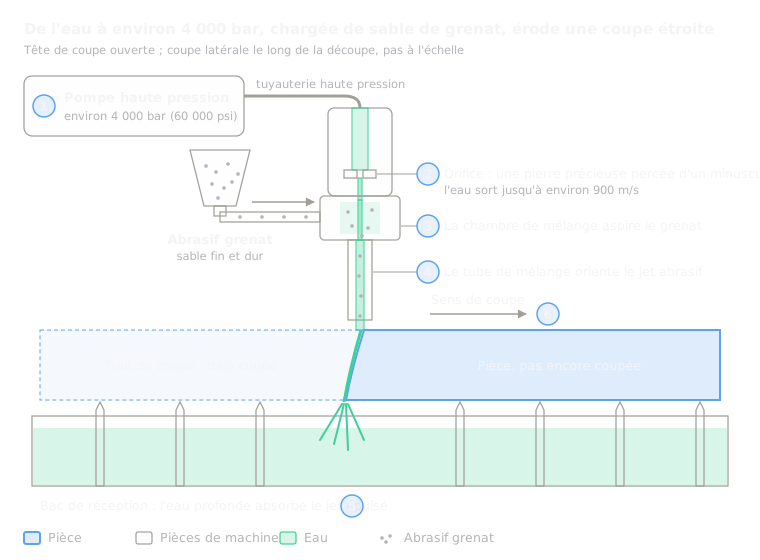 6.4Découpe au jet d'eauDe l'eau à très haute pression, généralement avec abrasif, érode une coupeOuvrir la leçon
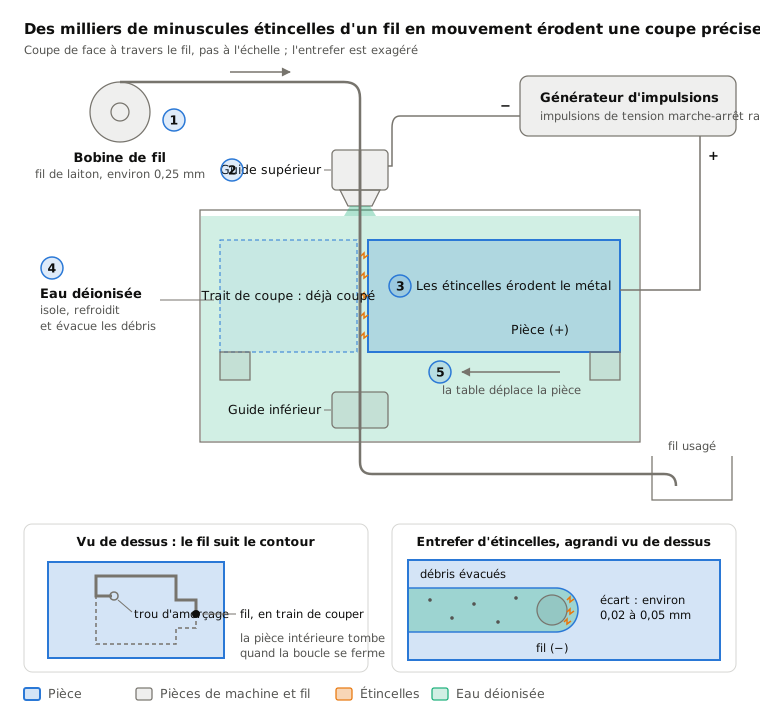
 6.5Électroérosion à filDes étincelles d'un fil fin en mouvement découpent des profils débouchantsOuvrir la leçon
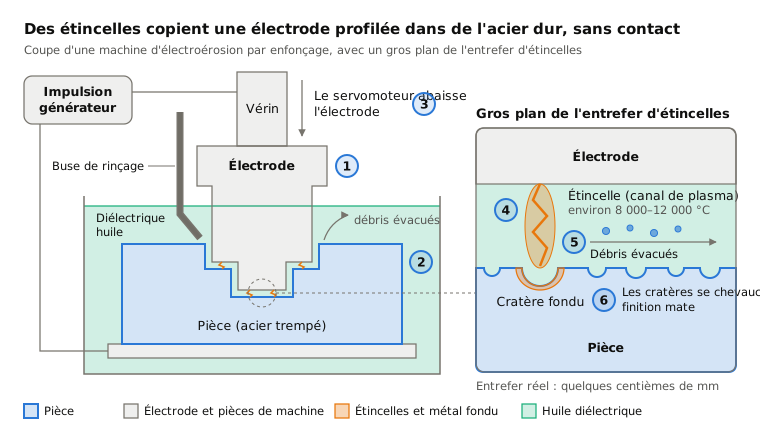
 6.6Électroérosion par enfonçageDes étincelles copient une électrode profilée dans une cavité borgneOuvrir la leçon
 6.7Usinage électrochimique (ECM)L'électrolyse dissout le métal selon la forme de l'outilOuvrir la leçon
 6.9Usinage ultrasoniqueUn outil vibrant martèle des grains abrasifs contre la surfaceOuvrir la leçon
Essayez
Mettez l'IA au travail dans votre CAO.
Modélisez des pièces, générez des mises en plan et automatisez les tâches répétitives dans votre logiciel de CAO.