

Électroérosion à fil
Des étincelles d'un fil fin en mouvement découpent des profils débouchants
L'électroérosion à fil (EDM, usinage par décharges électriques) coupe le métal avec un fin fil de laiton qui ne le touche jamais : des milliers de minuscules étincelles électriques par seconde sautent du fil et érodent le métal. Elle réalise les ouvertures précises des matrices de poinçonnage et d'emboutissage, les profils d'engrenages et de cannelures, et les fines fentes dans l'acier trempé. Comme le fil ne pousse pas, la dureté n'a pas d'importance, et la précision atteint quelques millièmes de millimètre.
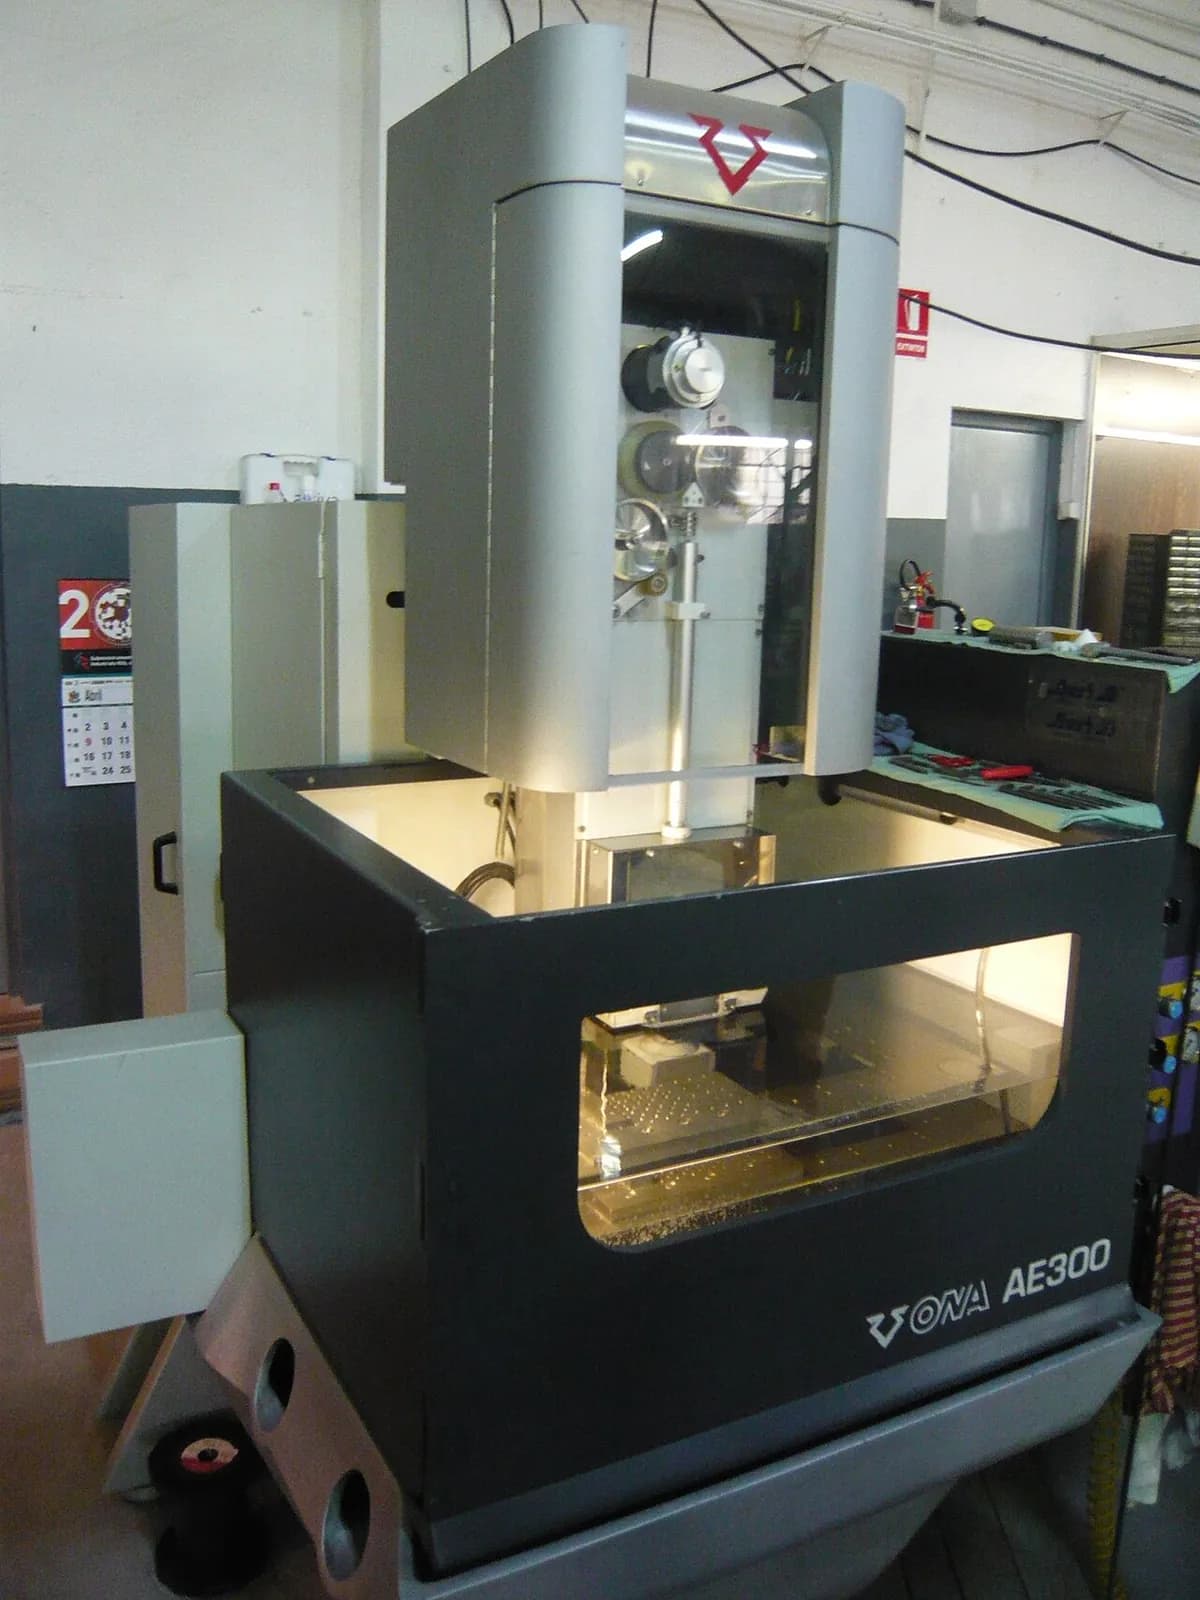
Comment ça marche
Dévider le fil. Un fil de laiton, généralement d'environ 0,25 mm d'épaisseur, se déroule d'une bobine et traverse la pièce à vitesse constante : du fil neuf fait donc toujours la coupe.
Le guider. Des guides de précision (souvent en diamant) au-dessus et au-dessous de la pièce maintiennent le fil droit et tendu. Incliner les guides l'un par rapport à l'autre taille des parois coniques.
Étincelle. Un générateur d'impulsions applique de brèves impulsions de tension entre le fil (négatif) et la pièce (positive). Des étincelles sautent l'entrefer minuscule, chacune faisant fondre et vaporisant un cratère microscopique.
Rincer. La pièce baigne dans de l'eau déionisée (de l'eau dont on a retiré les minéraux pour qu'elle conduise à peine). Elle isole l'entrefer jusqu'à chaque étincelle, refroidit la coupe et évacue les débris.
Suivre le contour. La table CNC déplace la pièce pour que le fil trace le contour, à partir du bord ou d'un trou d'amorçage percé ; le fil usé part dans un bac. Quand la boucle se ferme, la pièce intérieure tombe.
Pour la meilleure précision, la machine fait généralement suivre la première coupe d'une à plusieurs passes de finition plus légères qui lissent la paroi et corrigent sa cote.
Chiffres clés
- Matériaux
- Tout matériau conducteur d'électricité, surtout les plus durs : acier à outils trempé, carbure, titane, alliages de nickel, cuivre, graphite
- Pièces typiques
- Poinçons et ouvertures de matrices, engrenages et cannelures, filières d'extrusion, pièces médicales et aéronautiques, fines fentes
- Taille de pièce
- Coupes débouchantes dans des plaques jusqu'à environ 300 mm d'épaisseur ; fil d'environ 0,02 à 0,3 mm
- Précision
- Très élevée : jusqu'à quelques micromètres (millièmes de millimètre) avec des passes de finition
- État de surface
- Surface fine, mate, légèrement givrée ; très lisse après des passes de finition
- Taille de série adaptée
- Pièces uniques et petites séries : outillages, prototypes, pièces à forte valeur
- Coût d'outillage et de machine
- Pas d'outillage propre à la pièce ; le fil est consommé ; les machines coûtent de dizaines à centaines de milliers de dollars
- Vitesse
- Lent : souvent de quelques minutes à quelques heures par pièce ; les machines tournent sans surveillance la nuit
Atouts et limites
Atouts
- Très grande précision et angles intérieurs vifs
- La dureté n'a pas d'importance : les pièces peuvent être coupées après trempe
- Pas d'effort de coupe : les parois fines et délicates ne se plient pas
- Plaques épaisses et parois coniques en un seul montage
Limites
- Lent comparé au fraisage ou au laser
- Uniquement les matériaux conducteurs d'électricité
- Uniquement des coupes débouchantes : le fil doit traverser de part en part
- Le fil est consommé ; la couche de surface est légèrement modifiée par la chaleur
Où on l'utilise
- Outillage et fabrication de matricesJeux de poinçons et matrices, matrices d'emboutissage et d'extrusion
- AéronautiqueRainures de disques de turbines, pieds en sapin, pièces en alliage de nickel
- MédicalInstruments chirurgicaux et pièces d'implants en titane
- MachinesEngrenages, cannelures, rainures de clavette dans des arbres et moyeux trempés
- ÉlectroniqueMatrices de grilles de connexion et outillage fin de connecteurs
Comment le reconnaître
- Une surface grise mate et givrée uniforme, sans traces d'outil ni lignes directionnelles.
- Des angles intérieurs très vifs, avec seulement un minuscule rayon d'environ la moitié de l'épaisseur du fil.
- Des parois parfaitement parallèles ou précisément coniques dans des pièces épaisses et dures comme les blocs de matrices.
- Parfois une minuscule marque témoin là où la coupe a commencé et fini.
À comparer avec
À regarder
RAPID DIRECT · Un regard animé sur l'entrefer d'étincelles et le procédé
wireedmguy · Un opérateur explique le fil, les guides et l'eau
ReliableEDM · Pièces typiques et raisons pour lesquelles les ateliers choisissent l'électroérosion à fil
TITANS of CNC MACHINING · Une vraie machine d'atelier au travail, et une débouchure qui tombe
Voir de vraies photos
- Wikipédia : Electrical discharge machining — panorama avec une section sur l'électroérosion à fil (fil, eau déionisée, guides) et l'histoire
- Recherche de photos sur Wikimedia Commons
À retenir
- Le fil ne touche jamais la pièce : des étincelles à travers un minuscule entrefer érodent le métal.
- La dureté n'a pas d'importance, et la précision atteint quelques micromètres.
- Lent et limité aux coupes débouchantes dans des matériaux conducteurs : il est donc réservé aux pièces précises, dures ou à forte valeur.
Plus dans Découpe et usinage non conventionnel
Les 100 procédés
 6.1Poinçonnage et cisaillageUn poinçon cisaille des formes dans la tôle contre une matriceOuvrir la leçon
 6.2Découpe laserUne lumière focalisée fait fondre ou vaporise une fine saignéeOuvrir la leçon
 6.3Découpe plasmaUn jet de gaz surchauffé fond à travers une plaque conductriceOuvrir la leçon
 6.4Découpe au jet d'eauDe l'eau à très haute pression, généralement avec abrasif, érode une coupeOuvrir la leçon
 6.6Électroérosion par enfonçageDes étincelles copient une électrode profilée dans une cavité borgneOuvrir la leçon
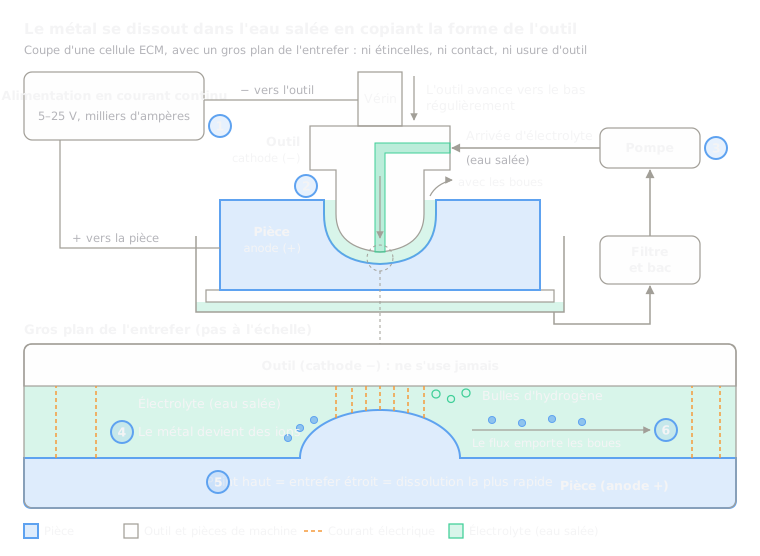 6.7Usinage électrochimique (ECM)L'électrolyse dissout le métal selon la forme de l'outilOuvrir la leçon
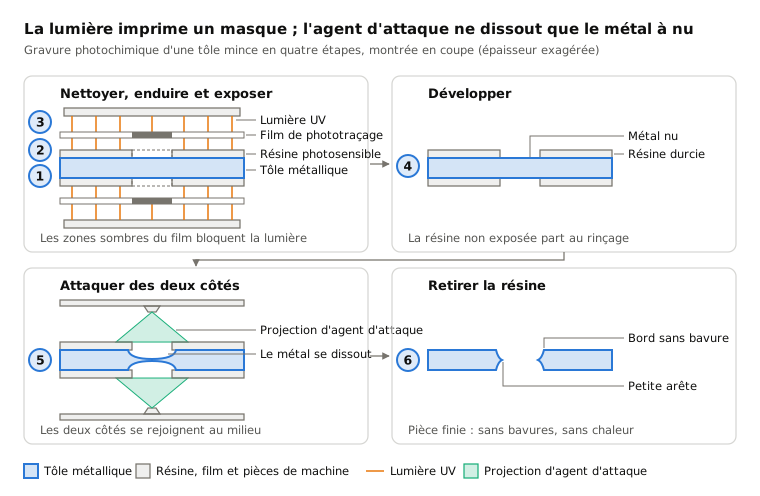
 6.8Usinage chimique et gravure photochimiqueUn masque imprimé par la lumière ne laisse l'agent de gravure dissoudre que le métal nuOuvrir la leçon
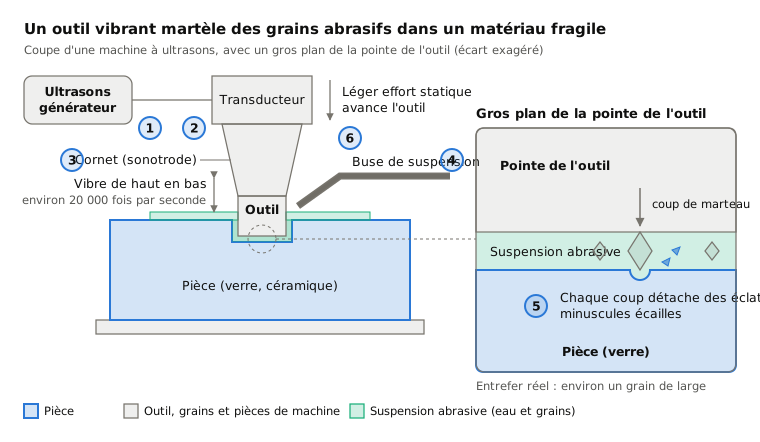
 6.9Usinage ultrasoniqueUn outil vibrant martèle des grains abrasifs contre la surfaceOuvrir la leçon
Essayez
Mettez l'IA au travail dans votre CAO.
Modélisez des pièces, générez des mises en plan et automatisez les tâches répétitives dans votre logiciel de CAO.