

Découpe et usinage non conventionnel
Ce chapitre présente neuf façons de couper la tôle et la tôle forte, ou d'enlever de la matière là où une fraise ou un outil de tournage ne peut pas aller ou ne survivrait pas. Elles partagent un principe : apporter de l'énergie concentrée en un petit point, et seulement là. Ce qui change d'un procédé à l'autre, c'est le type d'énergie, et c'est lui qui décide des matériaux et des formes que chacun traite.
L'idée générale
Pensez aux façons de traverser une plaque de glace : un burin, un chalumeau, un jet d'eau chaude, une poignée de sel. Chacune marche, mais sur une glace différente et à des vitesses différentes. Ici, le poinçonnage utilise la force brute de cisaillement ; la découpe laser de la lumière focalisée ; la découpe plasma un jet surchauffé de gaz chargé électriquement ; la découpe au jet d'eau de l'eau à très haute pression ; l'électroérosion à fil et par enfonçage des milliers de minuscules étincelles ; l'ECM l'électrolyse (du courant dans de l'eau salée) ; l'usinage chimique un agent d'attaque qui dissout le métal ; et l'usinage ultrasonique des vibrations qui martèlent des grains abrasifs.
Les 9 procédés de ce chapitre
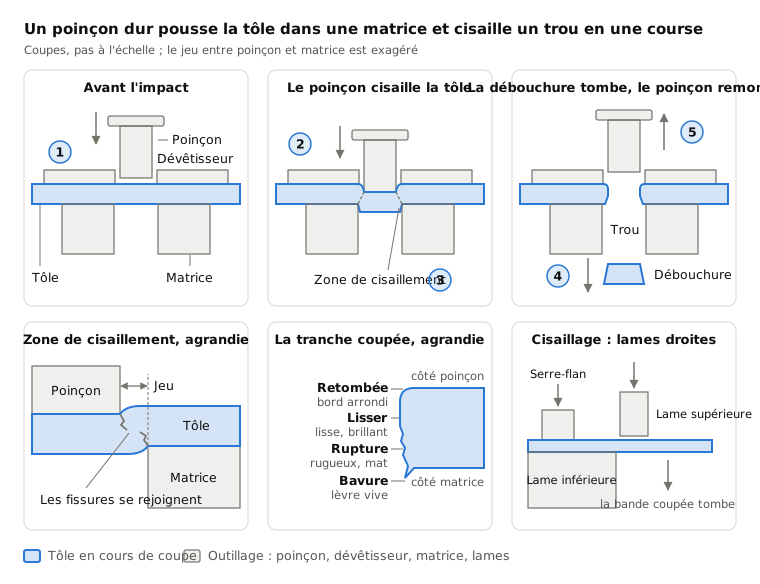
 6.1Poinçonnage et cisaillageUn poinçon cisaille des formes dans la tôle contre une matriceOuvrir la leçon
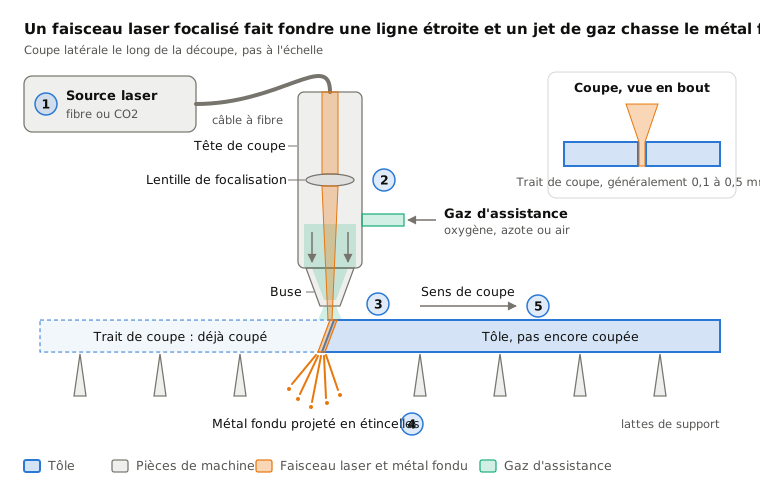
 6.2Découpe laserUne lumière focalisée fait fondre ou vaporise une fine saignéeOuvrir la leçon
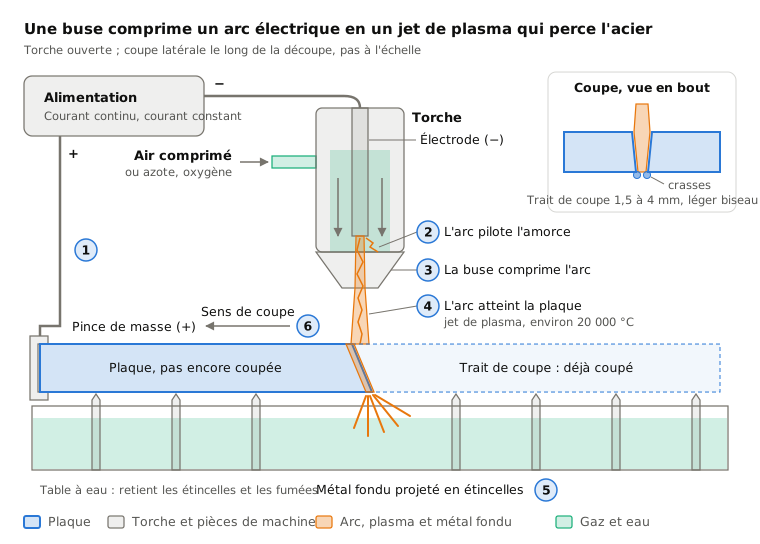
 6.3Découpe plasmaUn jet de gaz surchauffé fond à travers une plaque conductriceOuvrir la leçon
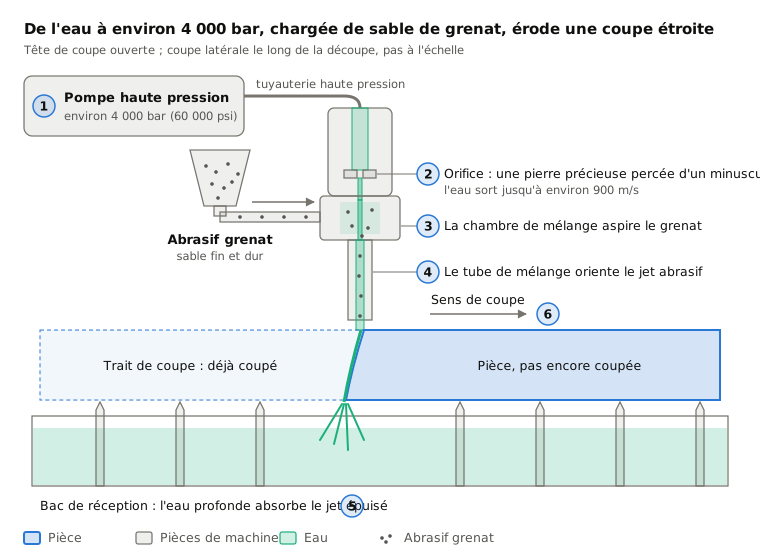
 6.4Découpe au jet d'eauDe l'eau à très haute pression, généralement avec abrasif, érode une coupeOuvrir la leçon
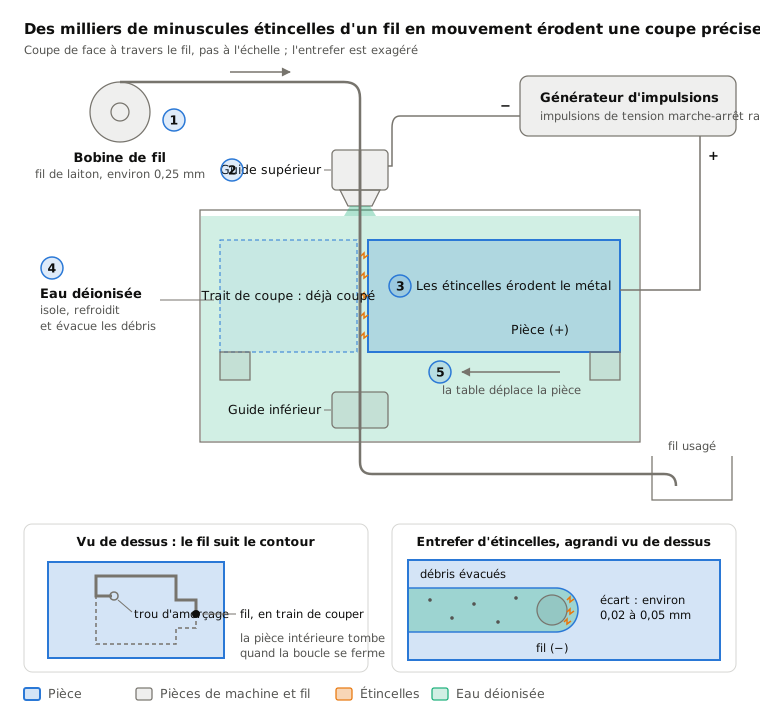
 6.5Électroérosion à filDes étincelles d'un fil fin en mouvement découpent des profils débouchantsOuvrir la leçon
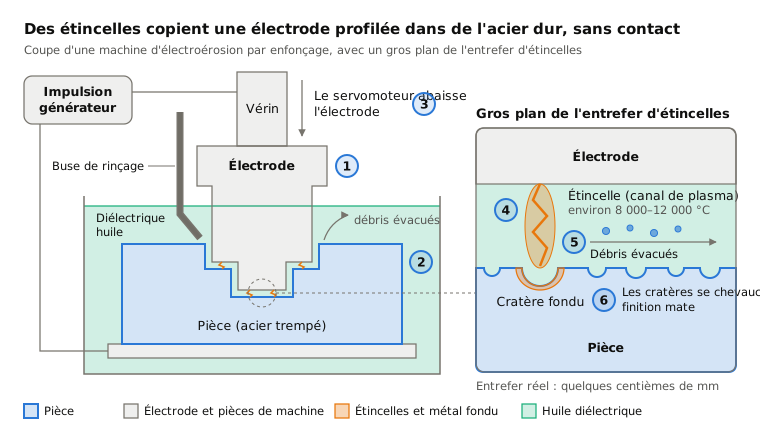
 6.6Électroérosion par enfonçageDes étincelles copient une électrode profilée dans une cavité borgneOuvrir la leçon
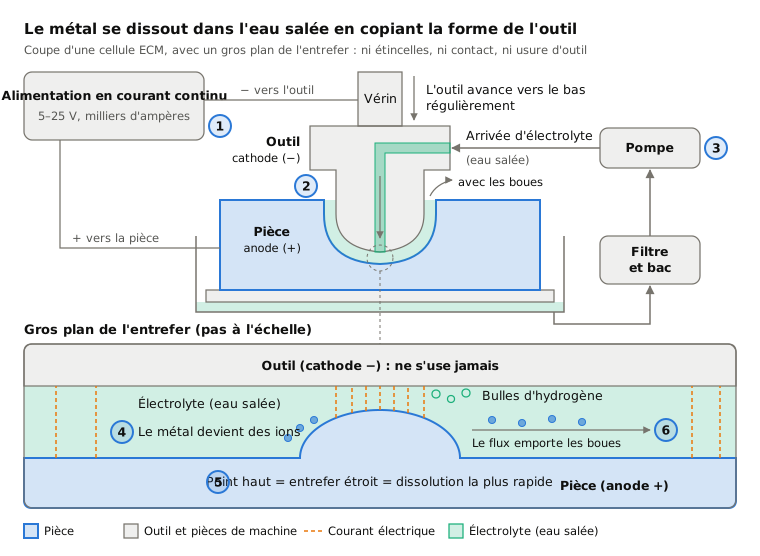
 6.7Usinage électrochimique (ECM)L'électrolyse dissout le métal selon la forme de l'outilOuvrir la leçon
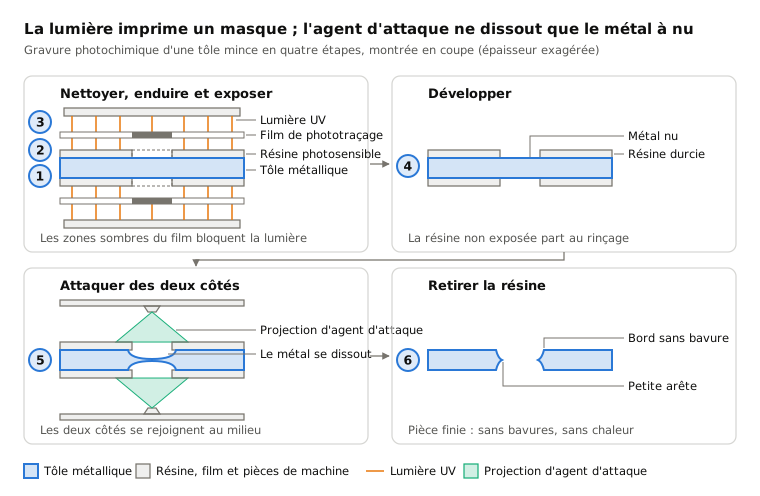
 6.8Usinage chimique et gravure photochimiqueUn masque imprimé par la lumière ne laisse l'agent de gravure dissoudre que le métal nuOuvrir la leçon
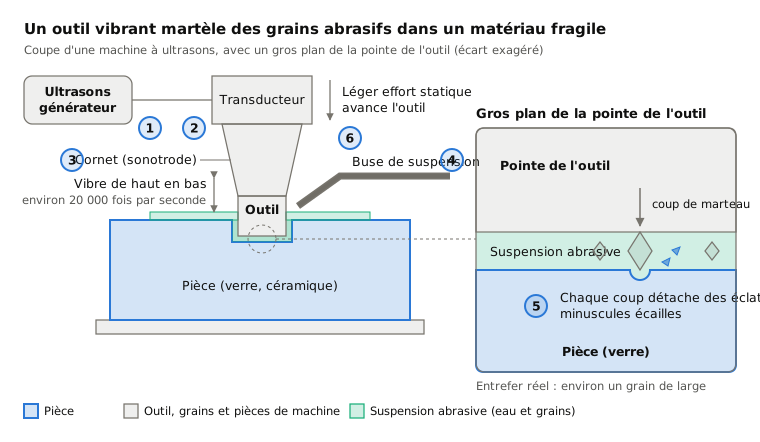
 6.9Usinage ultrasoniqueUn outil vibrant martèle des grains abrasifs contre la surfaceOuvrir la leçon
Côte à côte
| Procédé | En une ligne | Idéal pour | Taille de série | Précision |
|---|---|---|---|---|
| 6.1Poinçonnage et cisaillage | Un poinçon cisaille des formes dans la tôle contre une matrice | Trous et flans dans la tôle | Grande série | Environ ±0,1 mm |
| 6.2Découpe laser | Une lumière focalisée fait fondre ou vaporise une fine saignée | Profils détaillés dans la tôle mince à moyenne | De la pièce unique à la grande série | Environ ±0,1 mm |
| 6.3Découpe plasma | Un jet de gaz surchauffé fond à travers une plaque conductrice | Coupes rapides et bon marché dans la tôle d'acier épaisse | De la pièce unique à la moyenne série | Environ ±0,5 mm |
| 6.4Découpe au jet d'eau | De l'eau à très haute pression, généralement avec abrasif, érode une coupe | Presque tout matériau, sans chaleur | De la pièce unique à la moyenne série | Environ ±0,1 mm |
| 6.5Électroérosion à fil | Des étincelles d'un fil fin en mouvement découpent des profils débouchants | Profils précis dans le métal trempé | De la pièce unique à la petite série | Environ ±0,005 mm |
| 6.6Électroérosion par enfonçage | Des étincelles copient une électrode profilée dans une cavité borgne | Empreintes de moules et de matrices, angles intérieurs vifs | Pièces uniques et outillages | Environ ±0,01 mm |
| 6.7Usinage électrochimique (ECM) | L'électrolyse dissout le métal selon la forme de l'outil | Alliages tenaces, aubes de turbines, ébavurage | Moyenne à grande série | Environ ±0,05 mm |
| 6.8Usinage chimique et gravure photochimique | Un masque imprimé par la lumière ne laisse l'agent de gravure dissoudre que le métal nu | Tôle mince à motifs fins et complexes | Du prototype aux millions | Environ ±10 % de l'épaisseur de la tôle |
| 6.9Usinage ultrasonique | Un outil vibrant martèle des grains abrasifs contre la surface | Trous profilés dans le verre et les céramiques | Du prototype à la grande série | Quelques centièmes de mm |
Comment choisir dans cette famille
- Tôle mince, énormes volumes et trous simples : le poinçonnage. Conceptions changeantes ou profils détaillés : la découpe laser.
- Tôle d'acier épaisse où la vitesse compte plus que la précision : le plasma. Matériaux sensibles à la chaleur ou non métalliques comme la pierre, le verre ou les composites : le jet d'eau.
- Métal trempé et tolérances serrées : l'électroérosion à fil pour les profils débouchants, l'enfonçage pour les cavités borgnes, l'ECM pour de grands volumes de pièces en alliages tenaces sans dommage thermique.
- Tôle très mince avec des centaines ou des milliers de trous fins : la gravure photochimique.
- Matériaux fragiles et non conducteurs comme le verre et les céramiques qui exigent des trous profilés : l'usinage ultrasonique.
Mots clés
- Trait de coupe
- la largeur de matière qu'une coupe enlève.
- Zone affectée thermiquement
- la bande à côté d'une coupe thermique dont la chaleur a modifié les propriétés.
- Bavure
- une arête de matière tranchante laissée sur un bord coupé.
- Électrode
- l'outil conducteur qui amène le courant à la pièce en EDM et en ECM.
- Diélectrique
- un fluide isolant électriquement, comme l'huile d'EDM ou l'eau déionisée.
- Électrolyte
- un liquide qui conduit l'électricité, comme l'eau salée utilisée en ECM.
- Agent d'attaque
- une solution corrosive qui dissout le métal laissé à nu par un masque.
- Couche refondue
- la fine peau resolidifiée que laissent les procédés par fusion comme l'EDM.
Essayez
Mettez l'IA au travail dans votre CAO.
Modélisez des pièces, générez des mises en plan et automatisez les tâches répétitives dans votre logiciel de CAO.