

Usinage
L'usinage fabrique une pièce en enlevant de la matière d'un bloc plein, d'une barre ou d'une pièce coulée jusqu'à ce qu'il ne reste que la forme voulue. Tous les procédés de ce chapitre font la même chose : quelque chose de plus dur que la pièce est poussé contre elle pendant que l'un des deux bouge, et de petits morceaux appelés copeaux sont emportés. L'usinage donne les cotes les plus précises et les surfaces les plus lisses de toutes les familles de ce cours.
L'idée générale
Pensez à la sculpture : un couteau épluche le bois, le papier de verre le polit. L'usinage a les deux mêmes branches. En coupant avec un outil tranchant (leçons 5.1 à 5.6), quelques arêtes dures et profilées détachent de gros copeaux, vite ; le moletage est le cas particulier du groupe, car il presse surtout un motif au lieu de détacher des copeaux. En abradant avec du grain (leçons 5.7 à 5.9), des milliers de minuscules grains durs arrachent chacun un copeau microscopique, lentement mais très précisément, et ils peuvent couper de l'acier déjà trempé. Une pièce de précision typique rencontre les deux : elle est tournée ou fraisée près de sa forme, traitée thermiquement, puis rectifiée, rodée ou superfinie à sa cote et à sa finition finales.
Les 9 procédés de ce chapitre
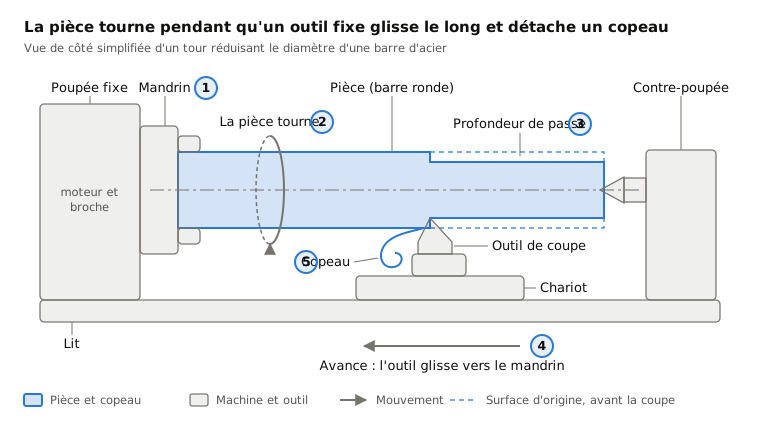
 5.1ShortTournage (tour)La pièce tourne ; un outil à une pointe la coupeOuvrir la leçon
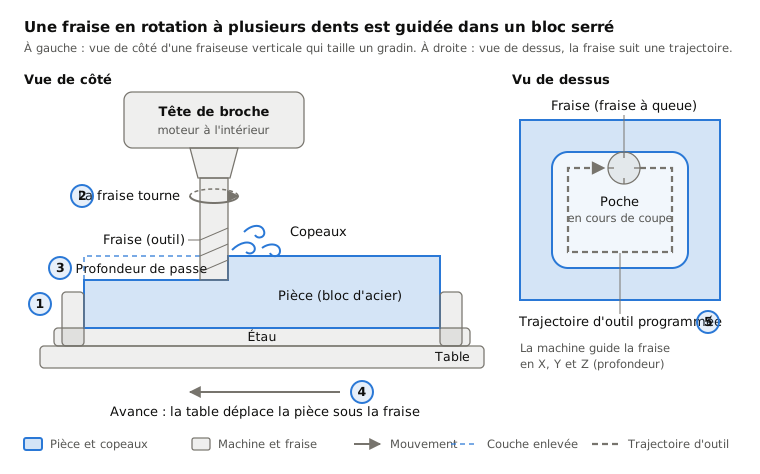
 5.2ShortFraisageUne fraise à plusieurs arêtes en rotation se déplace sur une pièce fixeOuvrir la leçon
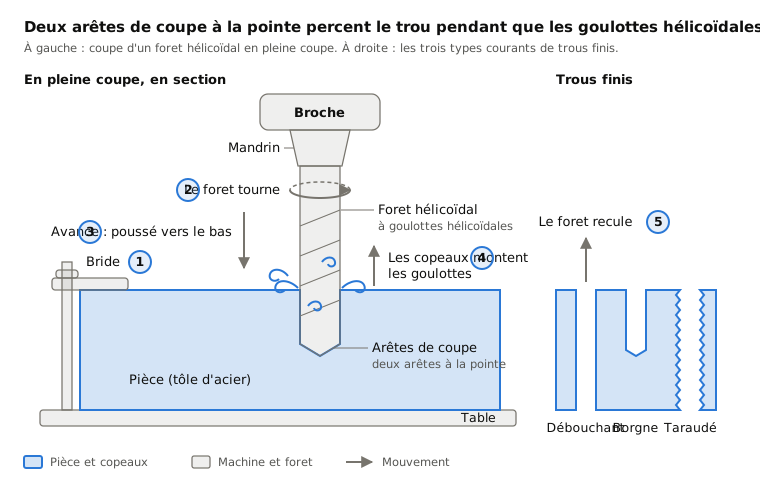
 5.3ShortPerçageUn foret hélicoïdal en rotation plonge dans la pièceOuvrir la leçon
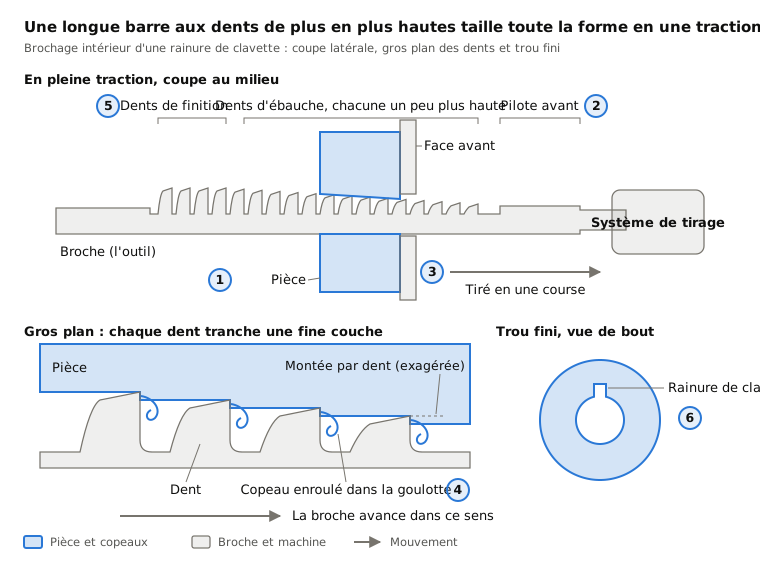
 5.4BrochageUne longue barre à dents est tirée à travers ou le long de la pièce en une seule passeOuvrir la leçon
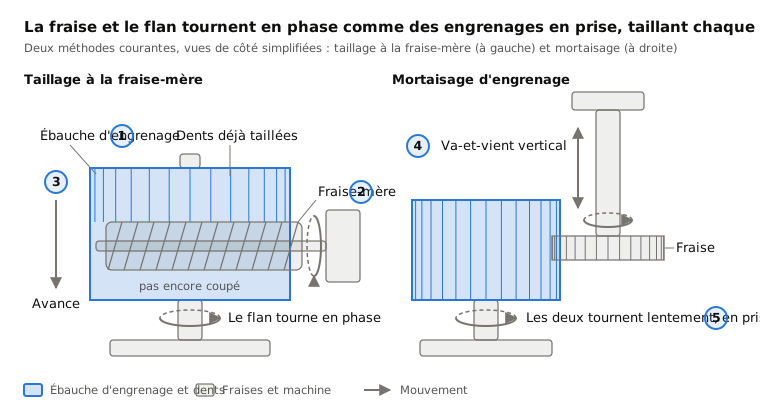
 5.5Taillage d'engrenages (taillage à la fraise-mère, mortaisage)Des fraises-mères ou des outils pignons génèrent les dents d'engrenagesOuvrir la leçon
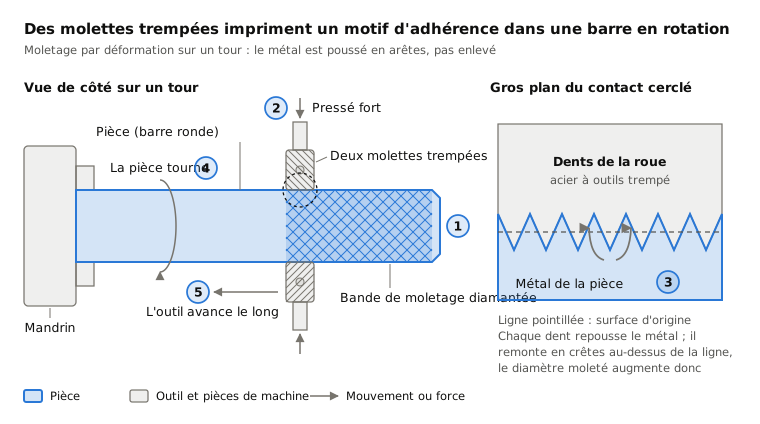
 5.6MoletageDes molettes trempées impriment un motif d'accroche dans une pièce en rotationOuvrir la leçon
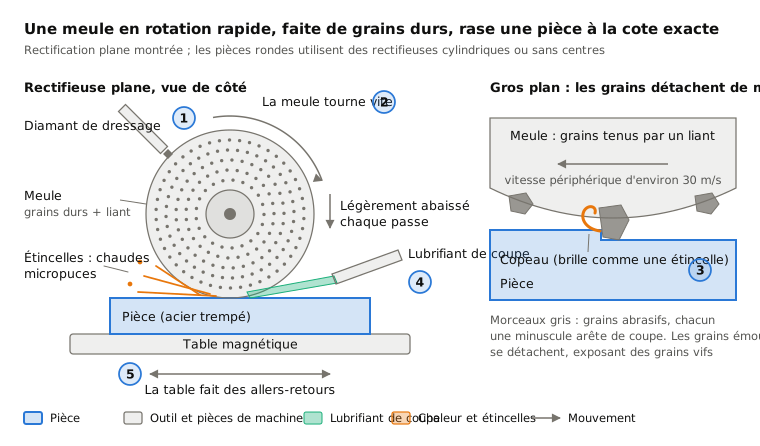
 5.7RectificationUne meule rapide faite de grains durs rabote la surfaceOuvrir la leçon
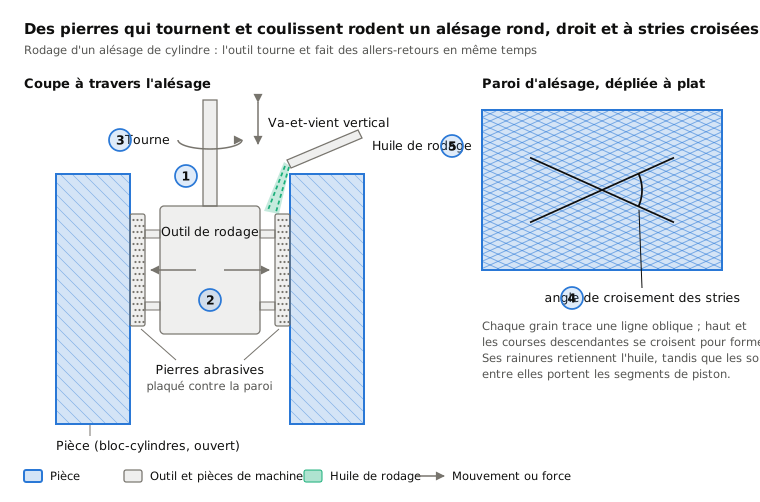
 5.8RodageDes pierres tournent et vont et viennent dans un alésageOuvrir la leçon
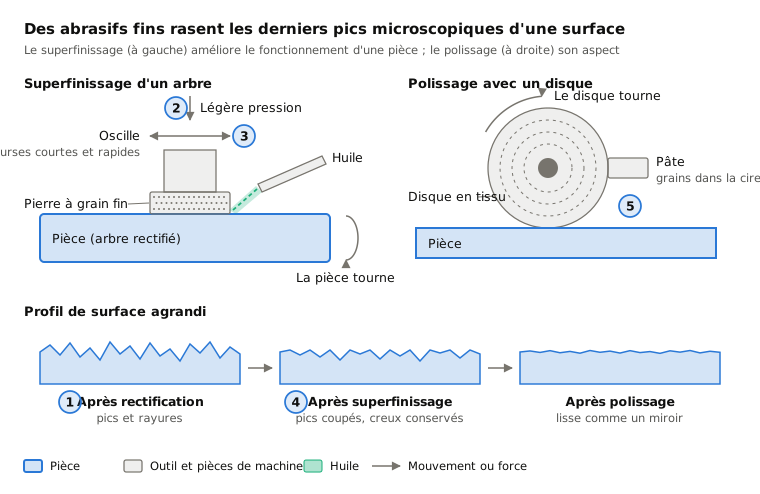
 5.9Superfinition et polissageDe fines pierres ou des disques de polissage enlèvent les derniers pics microscopiquesOuvrir la leçon
Côte à côte
| Procédé | En une ligne | Idéal pour | Taille de série | Précision |
|---|---|---|---|---|
| 5.1Tournage (tour) | La pièce tourne ; un outil à une pointe la coupe | Pièces rondes : arbres, axes, coussinets | De la pièce unique aux millions | Environ ±0,01–0,05 mm |
| 5.2Fraisage | Une fraise à plusieurs arêtes en rotation se déplace sur une pièce fixe | Faces planes, poches, rainures, formes 3D | De la pièce unique à la grande série | Environ ±0,01–0,05 mm |
| 5.3Perçage | Un foret hélicoïdal en rotation plonge dans la pièce | Trous ronds | Toutes | Environ ±0,05–0,1 mm |
| 5.4Brochage | Une longue barre à dents est tirée à travers ou le long de la pièce en une seule passe | Rainures de clavette, cannelures, trous de formes diverses | Grandes séries | Environ ±0,01–0,02 mm |
| 5.5Taillage d'engrenages (taillage à la fraise-mère, mortaisage) | Des fraises-mères ou des outils pignons génèrent les dents d'engrenages | Engrenages et cannelures | De la moyenne série à la production de masse | Fine, fixée par les classes de qualité des engrenages |
| 5.6Moletage | Des molettes trempées impriment un motif d'accroche dans une pièce en rotation | Boutons, poignées, goupilles à emmanchement serré | Toutes | Environ ±0,1 mm |
| 5.7Rectification | Une meule rapide faite de grains durs rabote la surface | Arbres trempés, bagues de roulements, plaques planes | Toutes | Quelques micromètres |
| 5.8Rodage | Des pierres tournent et vont et viennent dans un alésage | Cylindres de moteurs et hydrauliques | De la pièce unique à la production de masse | Quelques micromètres en circularité |
| 5.9Superfinition et polissage | De fines pierres ou des disques de polissage enlèvent les derniers pics microscopiques | Pièces de roulements, tourillons, pièces décoratives | Production de masse (superfinissage) ; toutes (polissage) | Change la cote d'environ 1 µm ou moins |
Comment choisir dans cette famille
- Partez de la forme : les pièces rondes vont sur un tour (tournage), les formes planes et 3D sur une fraiseuse, les trous sur une perceuse ; les formes spéciales comme les engrenages, les cannelures et les rainures de clavette ont leurs propres procédés.
- Matériau trempé ou tolérances au micromètre appellent une étape abrasive (rectification, puis rodage ou superfinissage si besoin) après les opérations de coupe.
- Les alésages qui doivent être étanches ou coulisser (cylindres, tubes hydrauliques) sont généralement rodés ; les surfaces de roulement extérieures comme les pistes de roulements sont superfinies.
- Les grands volumes d'une même forme favorisent les outils dédiés (brocheuses, fraises-mères, rectifieuses sans centres) ; les pièces uniques et les prototypes favorisent le tournage et le fraisage CNC souples.
- Pour l'adhérence ou l'aspect , ajoutez le moletage ou le polissage à la fin ; ils servent la fonction et l'apparence plus que la précision.
Mots clés
- Copeau
- le petit morceau de matière qu'une arête de coupe ou un grain enlève.
- Avance
- de combien l'outil avance dans la pièce ou le long d'elle par tour ou par minute.
- Profondeur de passe
- la profondeur à laquelle l'outil pénètre dans la matière en une passe.
- CNC
- commande numérique par calculateur ; la machine suit une trajectoire programmée au lieu de volants manuels.
- Tolérance
- l'écart permis entre une cote réelle et le plan, comme ±0,01 mm.
- Rugosité de surface (Ra)
- la hauteur moyenne des minuscules pics et creux d'une surface, en micromètres.
- Abrasif
- un grain très dur (oxyde d'aluminium, carbure de silicium, CBN, diamant) utilisé pour rectifier, roder ou polir.
- Lubrifiant de coupe
- un fluide qui refroidit la coupe, la lubrifie et évacue les copeaux.
Essayez
Mettez l'IA au travail dans votre CAO.
Modélisez des pièces, générez des mises en plan et automatisez les tâches répétitives dans votre logiciel de CAO.