

Perçage
Un foret hélicoïdal en rotation plonge dans la pièce
Le perçage fait des trous ronds : un outil en rotation à pointe effilée, le foret hélicoïdal, est poussé droit dans la matière. Les trous de chaque boulon d'une voiture, les milliers de petits trous d'une carte électronique et le trou que vous faites dans un mur chez vous sont tous percés. C'est l'opération d'usinage la plus courante de toutes.
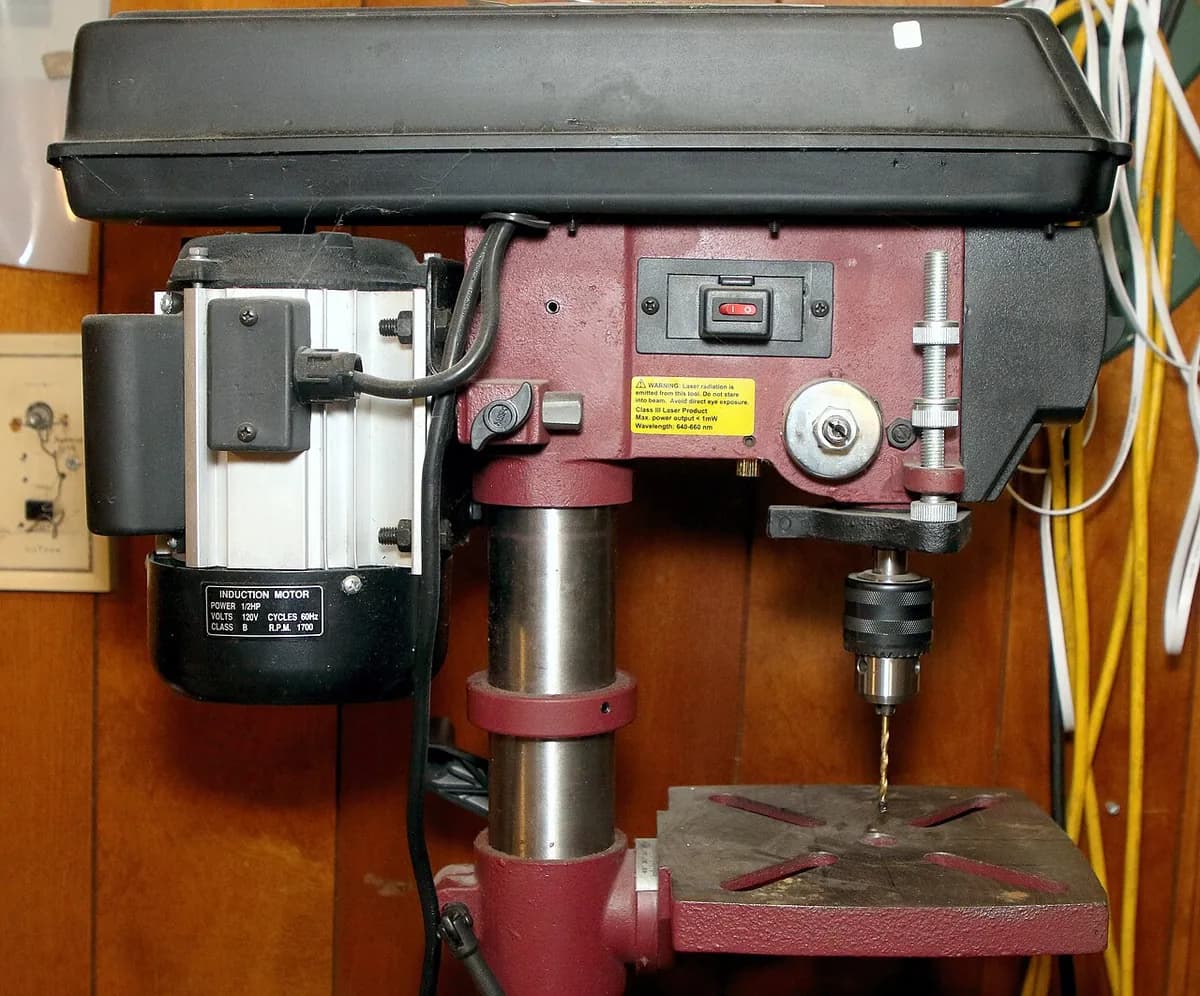
Perçage en une minute, par MecMade
Comment ça marche
Pointer et brider. La pièce est bridée pour qu'elle ne tourne pas avec le foret. Un foret à centrer court et rigide (ou un pointeau, à la main) marque d'abord l'endroit exact pour que le foret ne dérive pas.
Faire tourner le foret. La broche fait tourner le foret, typiquement quelques centaines de tr/min (tours par minute) pour les gros forets dans l'acier et plusieurs milliers pour les petits.
L'avancer. Le foret est poussé le long de son axe. Les deux arêtes de coupe (les bords de la pointe conique) rabotent le fond du trou, typiquement 0,05–0,3 mm par tour.
Évacuer les copeaux. Les copeaux remontent par les goujures (les rainures en spirale) et sortent en haut. Le lubrifiant refroidit la pointe, et les trous profonds sont percés par petits coups (allers-retours) pour évacuer les copeaux.
Déboucher et ressortir. Un trou débouchant se termine quand la pointe sort de l'autre côté, laissant souvent une bavure (une lèvre rugueuse) à retirer. Un trou borgne s'arrête à la profondeur voulue avec un fond conique ; un taraudage peut ensuite tailler des filets à l'intérieur.
Chiffres clés
- Matériaux
- Presque tout : métaux, plastiques, bois, composites, cartes électroniques
- Pièces typiques
- Trous pour boulons, axes, rivets, passages de fluides et vias électriques
- Taille de pièce
- Trous d'environ 0,1 mm (cartes électroniques) à plus de 50 mm ; les forets pour trous profonds atteignent des profondeurs de 100 diamètres ou plus
- Précision
- Typiquement ±0,05–0,1 mm sur le diamètre ; l'alésage à l'alésoir (une légère passe de finition) l'amène à environ ±0,01 mm
- État de surface
- Typiquement Ra 1,6–6,3 µm (Ra = rugosité moyenne ; 1 µm est un millième de millimètre) à l'intérieur du trou
- Taille de série adaptée
- Toutes : un trou à la main à des millions sur des lignes automatisées
- Coût d'outillage et de machine
- Les forets coûtent de quelques dollars à quelques centaines ; une perceuse à colonne coûte des centaines de dollars, les machines CNC des dizaines de milliers et plus
- Vitesse
- Quelques secondes par trou ; une perceuse pour cartes électroniques fait plusieurs trous par seconde
Atouts et limites
Atouts
- Rapide, peu coûteux et simple
- Forets standard de toutes les tailles, pas d'outillage sur mesure
- Fonctionne sur presque tous les matériaux
- Facile à automatiser, avec de nombreux trous par minute
Limites
- Uniquement des trous ronds, et seulement droits
- Les trous ont tendance à être légèrement surdimensionnés et pas parfaitement droits
- Les trous profonds sont difficiles : les copeaux bourrent et le foret peut dériver ou casser
- Laisse des bavures, et les trous précis demandent un alésage à l'alésoir ou à l'outil après coup
Où on l'utilise
- AutomobileTrous de boulons dans les blocs-moteurs et les roues, passages d'huile
- AéronautiqueDes centaines de milliers de trous de rivets dans le revêtement d'un avion de ligne
- ÉlectroniqueTrous et vias dans les circuits imprimés
- ConstructionTrous pour chevilles et boulons dans les poutres en acier et le béton
- ÉnergieLongs passages de refroidissement et de fluides dans les moules, les pièces de turbines et les échangeurs de chaleur
Comment le reconnaître
- Des trous ronds avec de fines marques circulaires sur la paroi intérieure.
- Un fond conique dans les trous qui ne traversent pas complètement (l'angle de pointe du foret, souvent d'environ 118°).
- De petites bavures ou un chanfrein (un bord biseauté) là où le foret est entré ou sorti.
À comparer avec
À regarder
Casual DIY · Les bases de la perceuse à colonne pour débutants
Sandvik Coromant · Perçage industriel sur une machine CNC, en gros plan
MTDCNC · Comment on perce des trous très profonds sur un centre d'usinage
Newbury Electronics · Une visite d'usine de cartes électroniques, avec le perçage CNC de minuscules trous
Voir de vraies photos
- Wikipédia : Perçage — forets, perceuses et trous
- Manuel ouvert : Introduction to Machining, 8.10 Drilling — photos et vidéo sous licence CC BY 4.0
- Recherche de photos sur Wikimedia Commons
À retenir
- Un foret tourne et plonge tout droit ; ses deux arêtes de pointe font la coupe.
- Les goujures en spirale sont des goulottes à copeaux, c'est pourquoi les trous profonds demandent des allers-retours et du lubrifiant.
- Les trous percés sont rapides mais rugueux ; l'alésage, l'usinage à l'outil ou le taraudage les finissent.
Plus dans Usinage
Les 100 procédés
 5.1ShortTournage (tour)La pièce tourne ; un outil à une pointe la coupeOuvrir la leçon
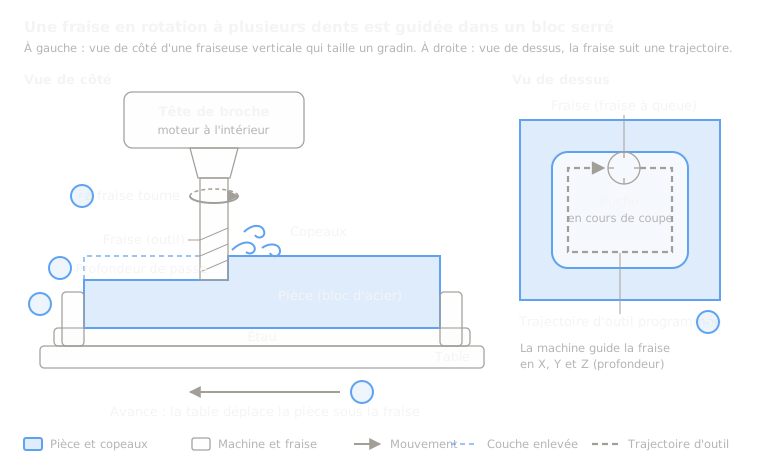 5.2ShortFraisageUne fraise à plusieurs arêtes en rotation se déplace sur une pièce fixeOuvrir la leçon
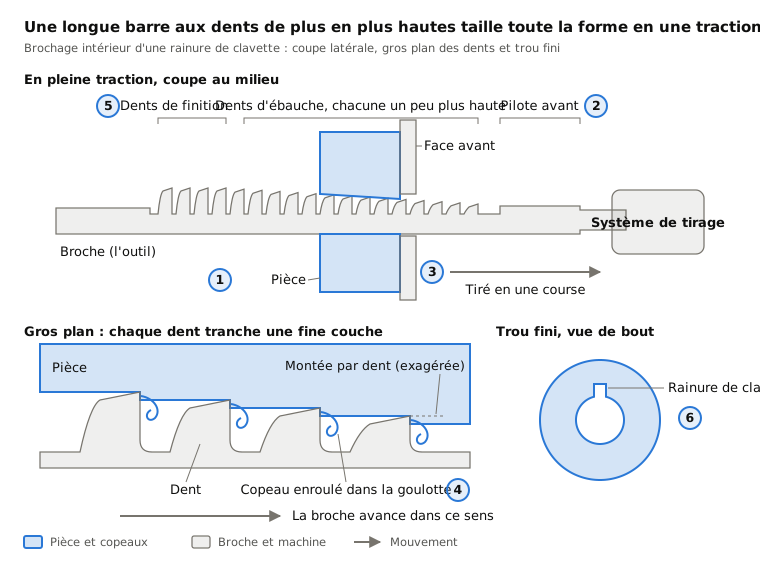
 5.4BrochageUne longue barre à dents est tirée à travers ou le long de la pièce en une seule passeOuvrir la leçon
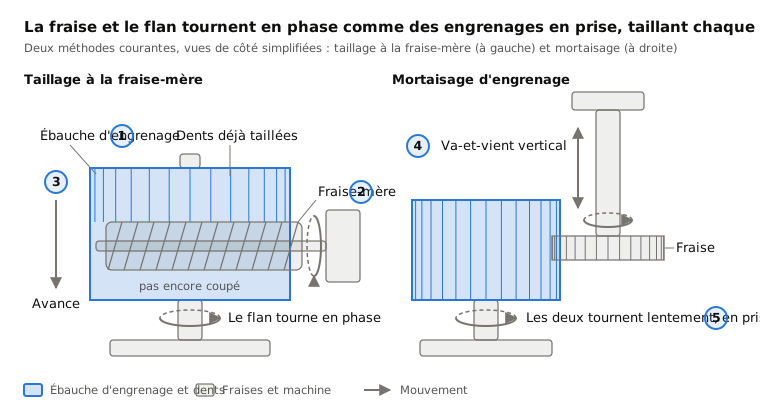
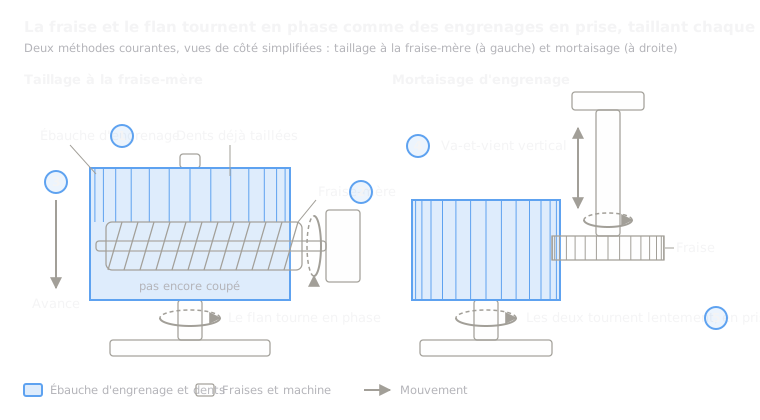 5.5Taillage d'engrenages (taillage à la fraise-mère, mortaisage)Des fraises-mères ou des outils pignons génèrent les dents d'engrenagesOuvrir la leçon
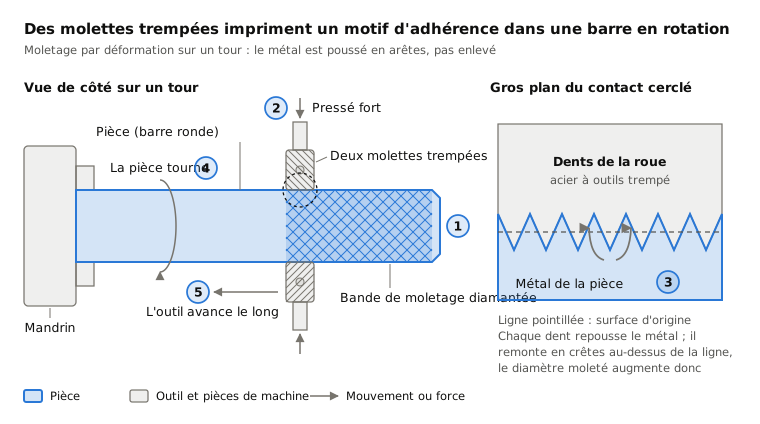
 5.6MoletageDes molettes trempées impriment un motif d'accroche dans une pièce en rotationOuvrir la leçon
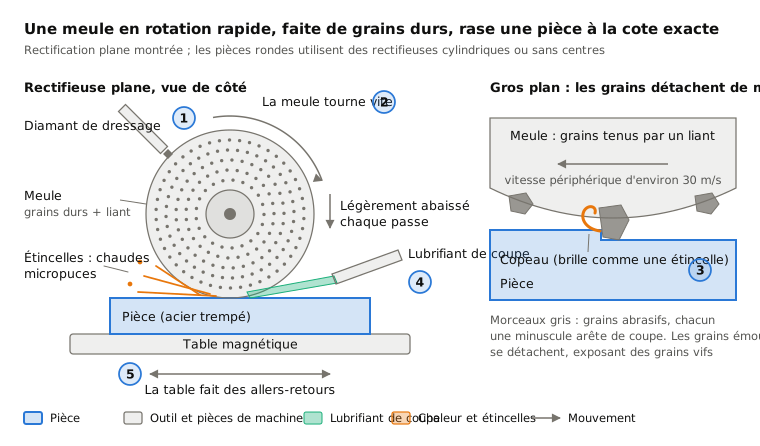
 5.7RectificationUne meule rapide faite de grains durs rabote la surfaceOuvrir la leçon
 5.8RodageDes pierres tournent et vont et viennent dans un alésageOuvrir la leçon
 5.9Superfinition et polissageDe fines pierres ou des disques de polissage enlèvent les derniers pics microscopiquesOuvrir la leçon
Essayez
Mettez l'IA au travail dans votre CAO.
Modélisez des pièces, générez des mises en plan et automatisez les tâches répétitives dans votre logiciel de CAO.