

Brochage
Une longue barre à dents est tirée à travers ou le long de la pièce en une seule passe
Le brochage découpe toute une forme en une seule passe : une longue barre couverte de dents, la broche, est tirée ou poussée le long de la pièce. Chaque dent est un peu plus haute que la précédente, donc chacune prélève une fine tranche. La rainure de clavette (une fente qui bloque une poulie sur son arbre) d'un pignon de vélo ou d'un engrenage de voiture est en général brochée.
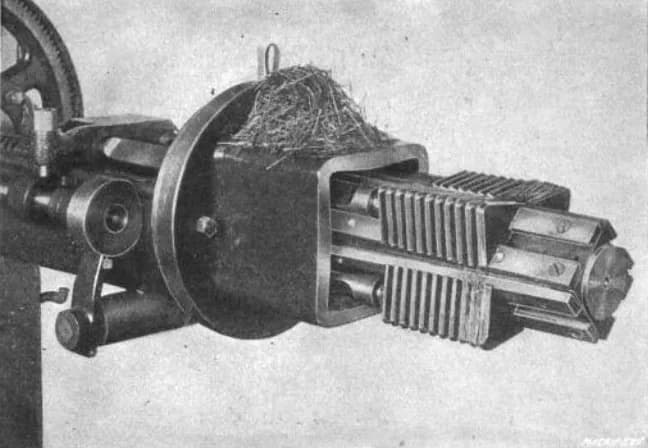
Comment ça marche
Partir d'un avant-trou. La pièce a déjà un trou lisse, percé ou alésé. Elle s'appuie contre la plaque d'appui (une plaque fixe de la machine) qui reprend l'effort de traction.
Enfiler la broche. Le guide avant (une partie lisse de guidage) glisse dans le trou, et le tireur saisit l'extrémité de la broche.
Tirer en une seule passe. La machine tire la broche à travers à une vitesse lente et régulière, typiquement quelques mètres par minute.
Chaque dent tranche une fine couche. L'avance par dent (de combien chaque dent est plus haute) est typiquement de quelques centièmes de millimètre. Les copeaux s'enroulent dans les gorges (les espaces entre les dents) et tombent après la passe.
Les dents de finition donnent la cote. Les dernières dents ont toutes la même hauteur. Elles nettoient la surface et fixent la dimension finale.
La forme est faite. Après une passe, la rainure de clavette, le cannelage (une couronne de rainures) ou l'hexagone est fini, souvent en quelques secondes.
Chiffres clés
- Matériaux
- Aciers, fonte, aluminium, laiton, alliages de nickel
- Pièces typiques
- Rainures de clavette, moyeux cannelés, trous carrés et hexagonaux, dentures d'engrenages, fentes dans des disques de turbine
- Taille de pièce
- Trous de quelques millimètres à environ 300 mm ; les broches de surface peuvent dépasser 1 m de long
- Précision
- Typiquement ±0,01–0,025 mm
- État de surface
- Typiquement Ra 0,8–3,2 µm (Ra = rugosité moyenne ; 1 µm est un millième de millimètre)
- Taille de série adaptée
- De volume moyen à très élevé ; les broches à rainure de clavette standard conviennent aussi aux petits ateliers
- Coût d'outillage et de machine
- Une broche sur mesure coûte de milliers à dizaines de milliers de dollars ; les machines coûtent de dizaines à centaines de milliers. Un jeu manuel pour rainures de clavette avec une presse à mandriner coûte quelques centaines
- Vitesse
- Quelques secondes par pièce pour une forme intérieure complète
Atouts et limites
Atouts
- Très rapide : ébauche et finition en une seule passe
- Réalise des formes difficiles à obtenir autrement, comme les cannelures intérieures
- Très régulier d'une pièce à l'autre
- Bon état de surface et bonne précision sans opérateurs expérimentés
Limites
- Chaque broche ne fait qu'une seule forme et une seule taille
- Les broches sur mesure sont chères et longues à fabriquer
- La coupe doit traverser en ligne droite, sans obstacle au bout
- La pièce doit être assez résistante pour supporter de grands efforts de traction
Où on l'utilise
- AutomobileMoyeux cannelés de boîtes de vitesses, dentures de crémaillères de direction, rainures de clavette dans des engrenages
- AéronautiqueAlvéoles en pied de sapin qui retiennent les aubes dans les disques de turbine
- MachinesRainures de clavette dans des poulies, des pignons et des accouplements
- Armes à feuRayures à l'intérieur des canons (méthode traditionnelle)
- Visserie et outilsEmpreintes hexagonales et étoilées, faites par brochage rotatif (une petite broche oscillante)
Comment le reconnaître
- Une rainure, un cannelage ou un polygone à l'intérieur d'un trou, avec des parois parfaitement droites et parallèles d'un bout à l'autre.
- De fines lignes droites dans le sens de la passe, jamais des marques circulaires.
- Sur une empreinte polygonale faite par brochage rotatif, un fond légèrement arrondi là où la coupe s'arrête.
À comparer avec
À regarder
ChrisandJimCIM · Une explication de classe du procédé de brochage
mrpete222 · Pousser une broche à rainure de clavette à travers une poulie avec une presse à mandriner
Tool Room Engineers Faridabad · Une machine industrielle de brochage de surface au travail sur une bride
Polygon Solutions Inc. · Un brochage rotatif taillant un cannelage dans une douille
Voir de vraies photos
- Wikipédia : Brochage (usinage) — photos de brochage de surface, schéma légendé d'une broche intérieure et géométrie du brochage rotatif
- Recherche de photos sur Wikimedia Commons
À retenir
- Une broche est toute une séquence de coupes figée dans un seul outil.
- Chaque dent est un peu plus haute que la précédente, donc la forme se construit dent après dent en une seule passe.
- Outils chers, pièces très bon marché : le brochage est rentable en volume.
Plus dans Usinage
Les 100 procédés
 5.1ShortTournage (tour)La pièce tourne ; un outil à une pointe la coupeOuvrir la leçon
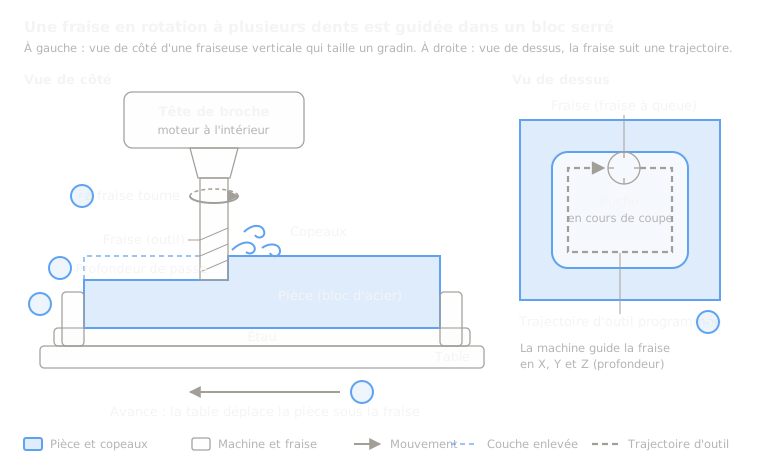 5.2ShortFraisageUne fraise à plusieurs arêtes en rotation se déplace sur une pièce fixeOuvrir la leçon
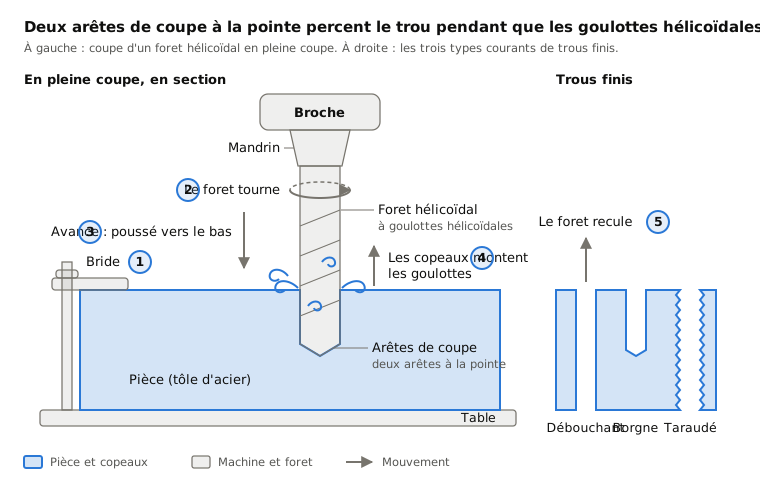
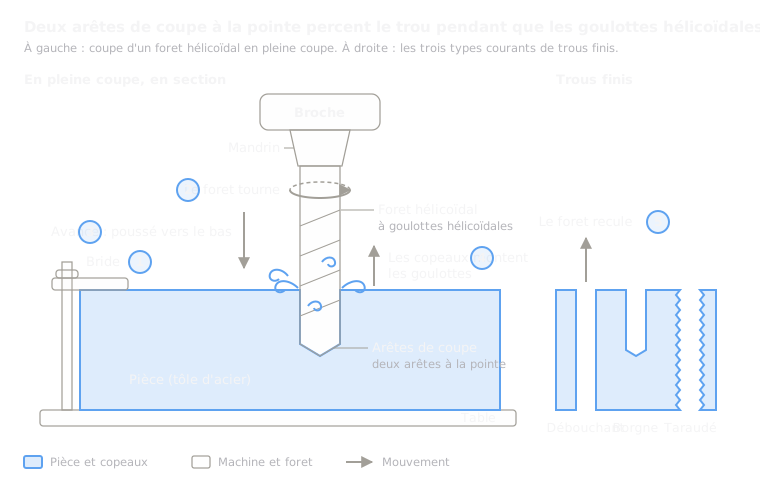 5.3ShortPerçageUn foret hélicoïdal en rotation plonge dans la pièceOuvrir la leçon
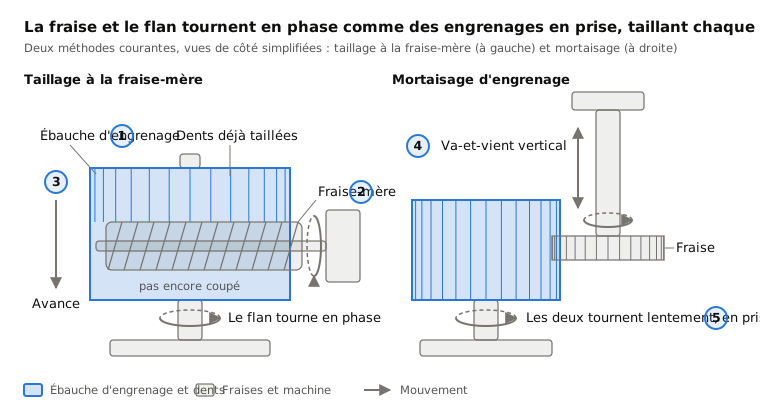
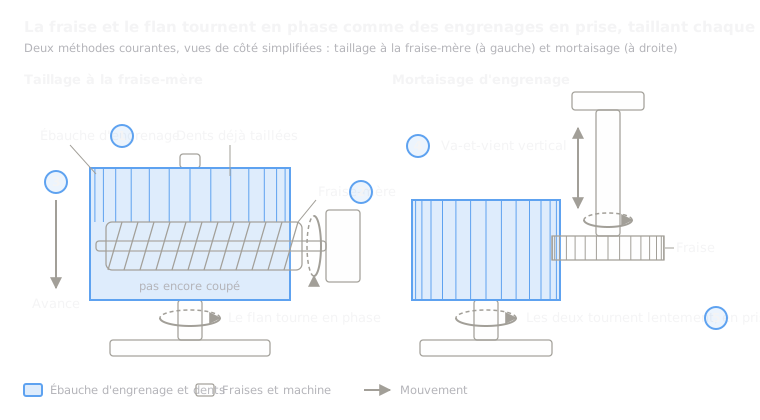 5.5Taillage d'engrenages (taillage à la fraise-mère, mortaisage)Des fraises-mères ou des outils pignons génèrent les dents d'engrenagesOuvrir la leçon
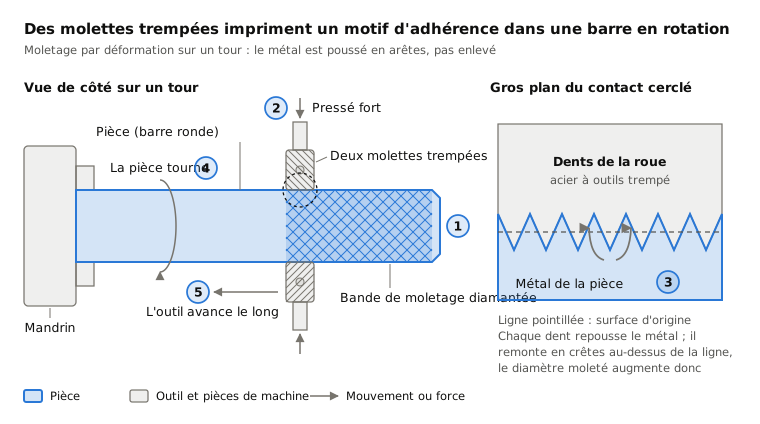
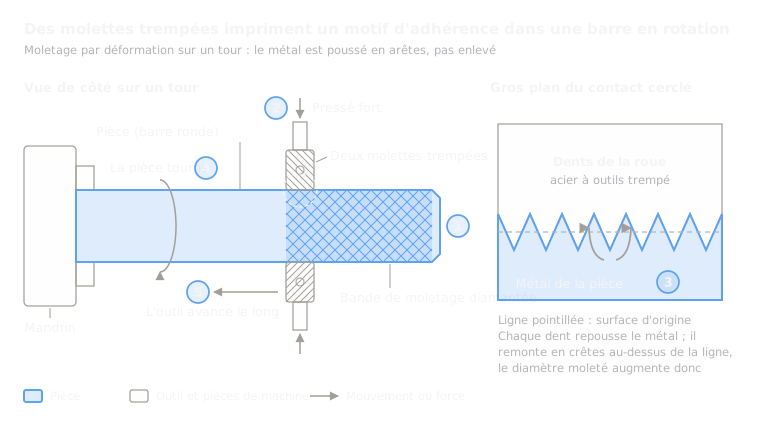 5.6MoletageDes molettes trempées impriment un motif d'accroche dans une pièce en rotationOuvrir la leçon
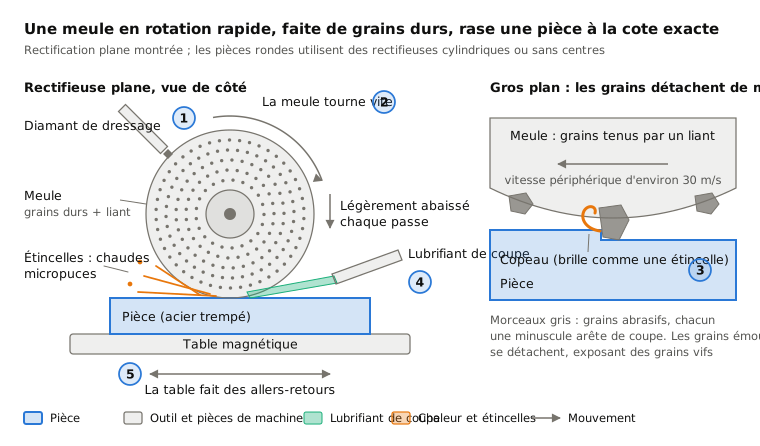
 5.7RectificationUne meule rapide faite de grains durs rabote la surfaceOuvrir la leçon
 5.8RodageDes pierres tournent et vont et viennent dans un alésageOuvrir la leçon
 5.9Superfinition et polissageDe fines pierres ou des disques de polissage enlèvent les derniers pics microscopiquesOuvrir la leçon
Essayez
Mettez l'IA au travail dans votre CAO.
Modélisez des pièces, générez des mises en plan et automatisez les tâches répétitives dans votre logiciel de CAO.