

Rectification
Une meule rapide faite de grains durs rabote la surface
La rectification enlève du métal avec une meule tournant très vite, faite d'innombrables minuscules grains très durs, chacun agissant comme un outil de coupe miniature. Elle donne leur cote finale et leur finition lisse aux arbres en acier trempé, aux bagues de roulements et aux forets. Quand une pièce doit être précise à quelques micromètres (millièmes de millimètre) près, elle est généralement rectifiée.
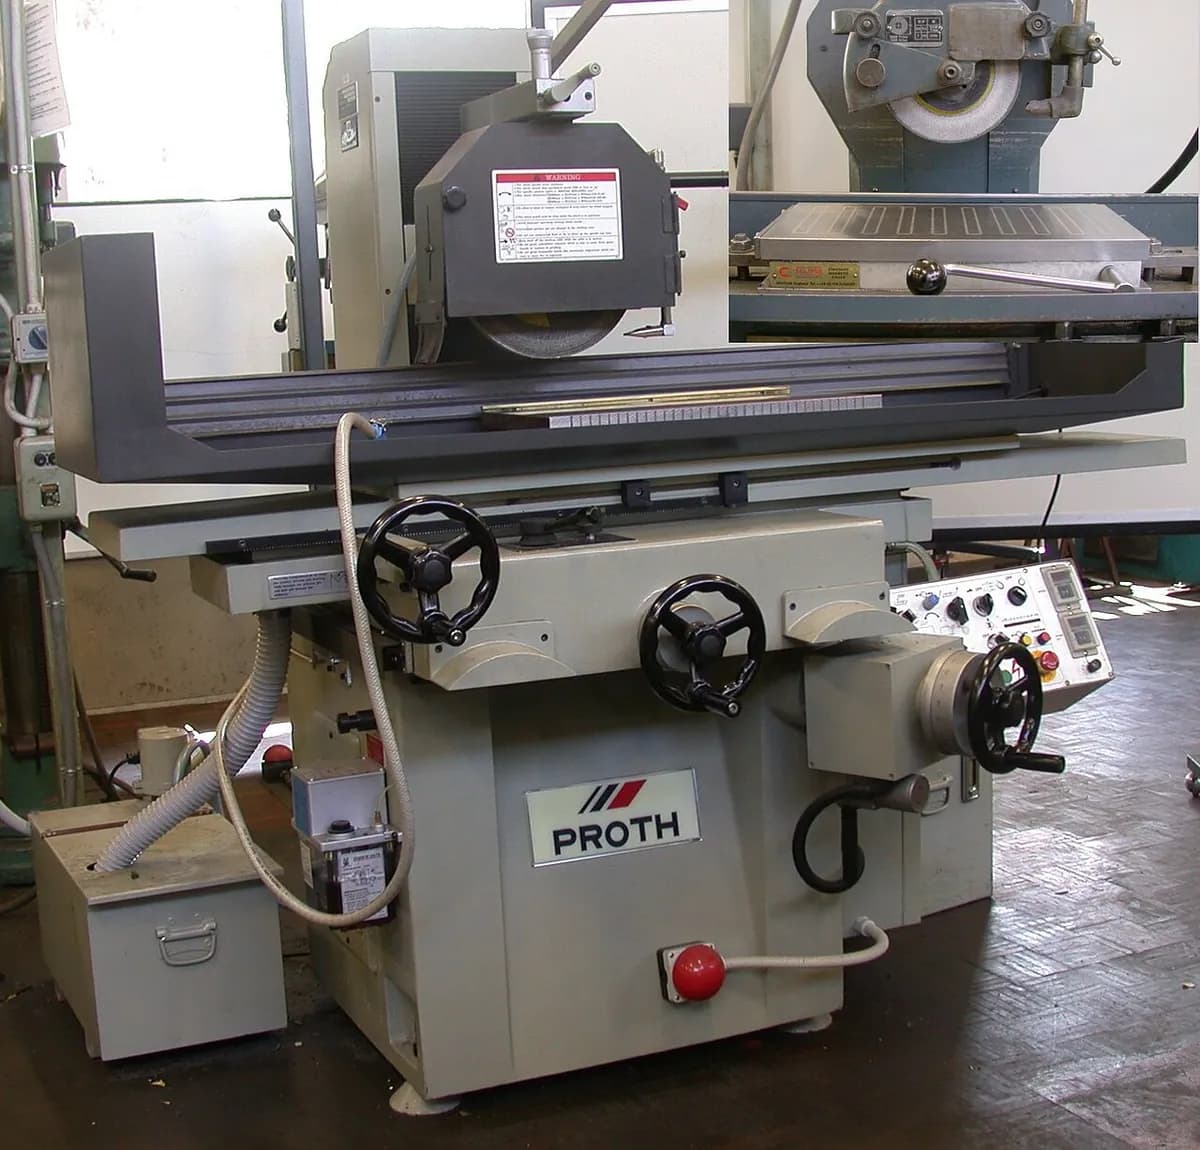
Comment ça marche
Dresser la meule. Un outil à pointe de diamant effleure la meule en rotation pour qu'elle tourne parfaitement rond et que ses grains soient tranchants et à nu.
La faire tourner vite. La meule tourne à des milliers de tours par minute ; sa périphérie se déplace à environ 30 m/s (à peu près 100 km/h).
Les grains découpent de minuscules copeaux. Chaque grain qui touche la pièce enlève un copeau bien plus fin qu'un cheveu. Les copeaux deviennent si chauds qu'ils rougeoient : ce sont les étincelles.
Arroser de liquide de coupe. Un jet de liquide de coupe à base d'eau ou d'huile refroidit la pièce, évacue les copeaux et empêche la meule de s'encrasser. Sans lui, la surface peut brûler (surchauffer, se ramollir ou se fissurer).
Avancer par minuscules pas. La table fait glisser la pièce d'avant en arrière sous la meule, qui est descendue légèrement après chaque passe. Les passes finales sans descente supplémentaire, appelées étincelage, se terminent quand les étincelles s'éteignent.
Chiffres clés
- Matériaux
- Aciers trempés, aciers à outils, fonte, carbure, céramiques, verre ; les métaux mous comme l'aluminium ont tendance à encrasser la meule
- Pièces typiques
- Bagues et rouleaux de roulements, arbres, cales étalons, arêtes d'outils de coupe, glissières planes de machines
- Taille de pièce
- De rouleaux à aiguilles de quelques millimètres de large à des cylindres et des bâtis de machines de plusieurs mètres de long
- Précision
- Typiquement quelques micromètres (environ ±0,005 mm) ; le travail de précision atteint environ 1 µm sur les diamètres
- État de surface
- Lisse, de satiné à brillant ; typiquement Ra 0,2–0,8 µm (Ra est la hauteur moyenne des aspérités de surface)
- Taille de série adaptée
- Toutes : une pièce dans un atelier d'outillage à des millions sur des lignes sans centre
- Coût d'outillage et de machine
- Meules (oxyde d'aluminium, carbure de silicium, ou CBN et diamant coûteux) de dizaines à milliers de dollars ; rectifieuses de précision de dizaines de milliers à plus d'un million
- Vitesse
- Lent par volume de métal enlevé, souvent des minutes par pièce ; les rectifieuses sans centre à passage font de nombreuses petites broches par minute
Atouts et limites
Atouts
- Coupe l'acier trempé et d'autres matériaux trop durs pour les outils de coupe ordinaires
- Tolérances très serrées (quelques µm) et surfaces lisses
- De nombreux types de machines : faces planes, arbres, alésages, profils
- Convient aussi bien aux pièces uniques qu'à la production de masse entièrement automatisée
Limites
- Enlève le métal lentement, donc elle est réservée aux derniers dixièmes de millimètre
- Trop de chaleur peut brûler ou fissurer la surface si le liquide de coupe ou la meule sont mal choisis
- La meule s'use et doit être dressée régulièrement
- Les rectifieuses de précision sont chères, et la boue de rectification est salissante à manipuler
Où on l'utilise
- AutomobilePortées de vilebrequins et d'arbres à cames, queues de soupapes, arbres de transmission
- RoulementsBagues intérieures et extérieures, billes et rouleaux
- OutillageForets, fraises et poinçons affûtés sur des affûteuses
- AéronautiquePieds d'aubes de turbines, pièces de trains d'atterrissage
- Construction de machinesGlissières planes, cales étalons, broches de précision
Comment le reconnaître
- De très fines rayures droites et parallèles qui vont toutes dans le même sens, ou autour d'un arbre.
- Une surface lisse de satinée à brillante qui paraît vitreuse sous l'ongle.
- Les pièces plates rectifiées en rotation montrent des arcs de tourbillon qui se chevauchent au lieu de lignes droites.
- Des taches bleues ou brunes sur une surface rectifiée sont des brûlures de rectification (surchauffe locale).
À comparer avec
À regarder
THATLAZYMACHINIST · Une visite pour débutants d'une rectifieuse cylindrique : la meule, le dressage et la façon dont la pièce est tenue
Metal Cutting Corp · Comment fonctionne la rectification sans centre : meule de rectification, meule d'entraînement et couteau support
Okamoto Europe · Une rectifieuse plane CNC comme celle de la figure, au travail
Fritz Studer AG · Rectification cylindrique de précision, avec étincelles et gros plans
Voir de vraies photos
- Wikipédia : Rectification (coupe abrasive) — types de rectification, meules et tolérances typiques, avec photos
- Recherche de photos sur Wikimedia Commons
À retenir
- La rectification coupe avec d'innombrables minuscules grains, donc elle peut façonner l'acier trempé et les céramiques.
- Elle enlève peu de matière mais atteint une précision micrométrique et des finitions fines.
- Le liquide de coupe et un dressage régulier gardent la meule tranchante et évitent que la pièce brûle.
Plus dans Usinage
Les 100 procédés
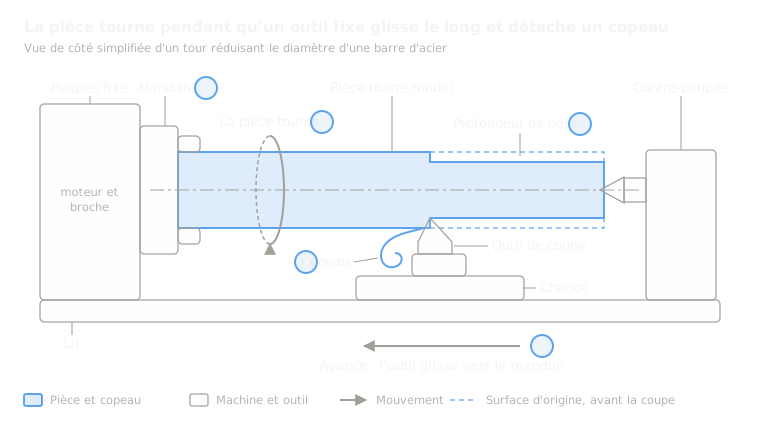 5.1ShortTournage (tour)La pièce tourne ; un outil à une pointe la coupeOuvrir la leçon
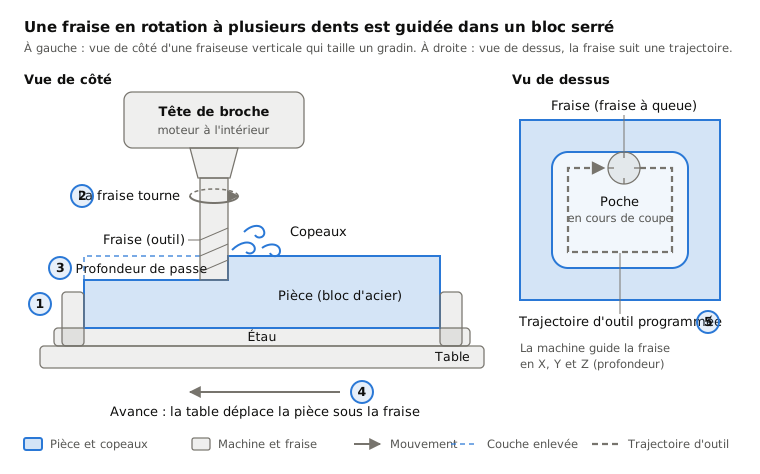
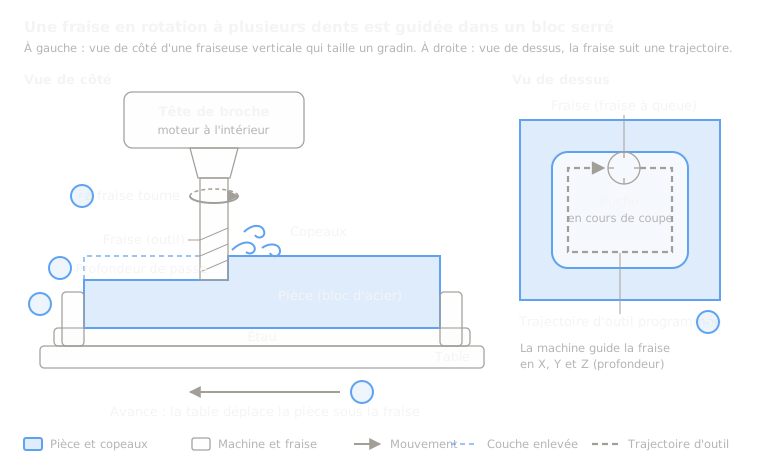 5.2ShortFraisageUne fraise à plusieurs arêtes en rotation se déplace sur une pièce fixeOuvrir la leçon
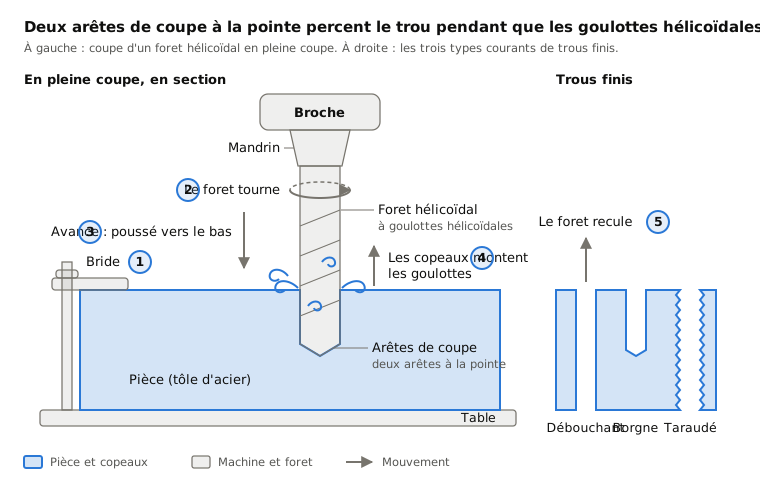
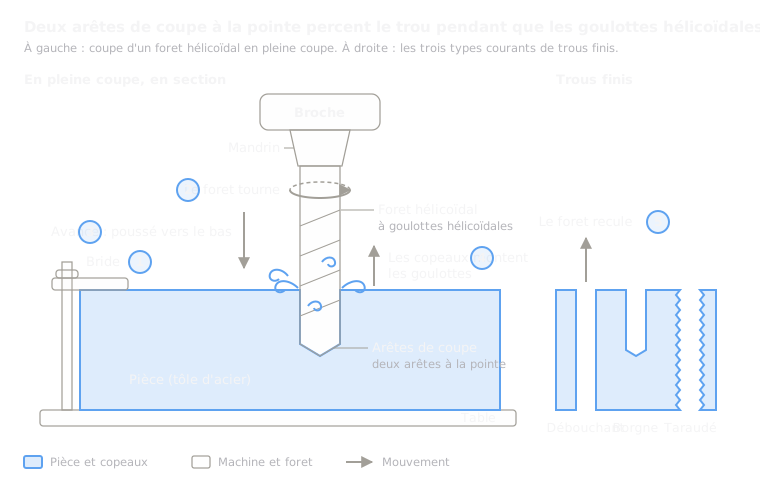 5.3ShortPerçageUn foret hélicoïdal en rotation plonge dans la pièceOuvrir la leçon
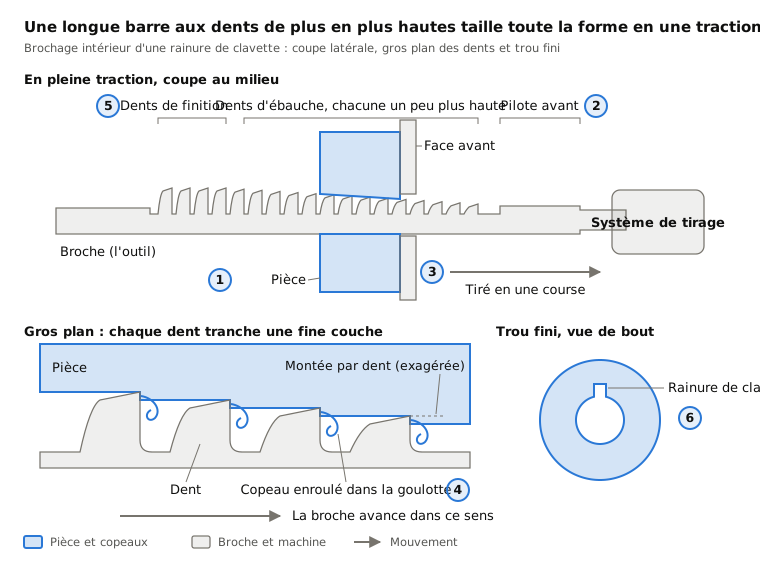
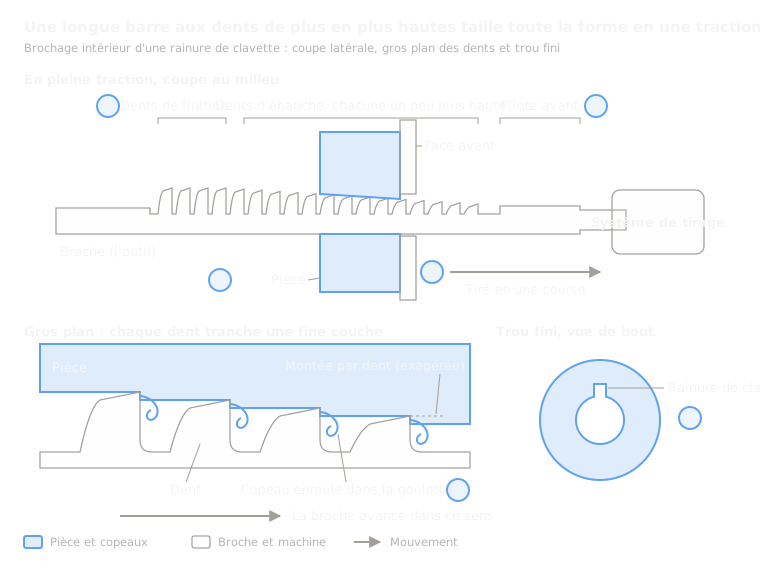 5.4BrochageUne longue barre à dents est tirée à travers ou le long de la pièce en une seule passeOuvrir la leçon
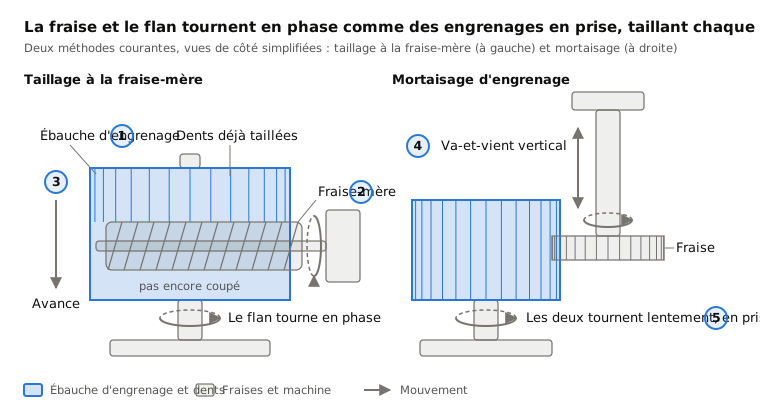
 5.5Taillage d'engrenages (taillage à la fraise-mère, mortaisage)Des fraises-mères ou des outils pignons génèrent les dents d'engrenagesOuvrir la leçon
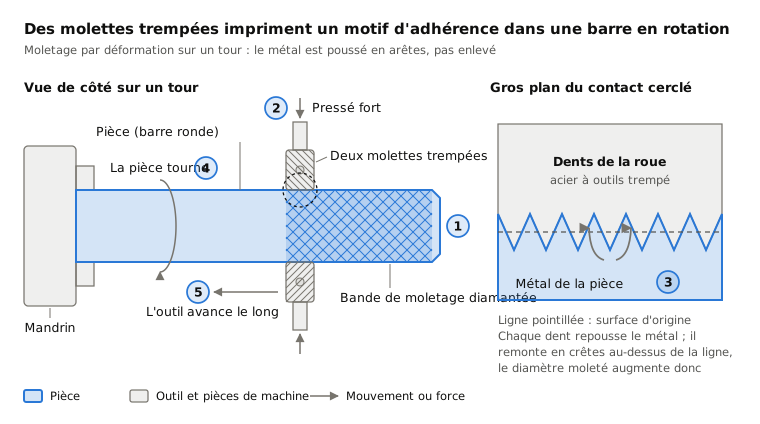
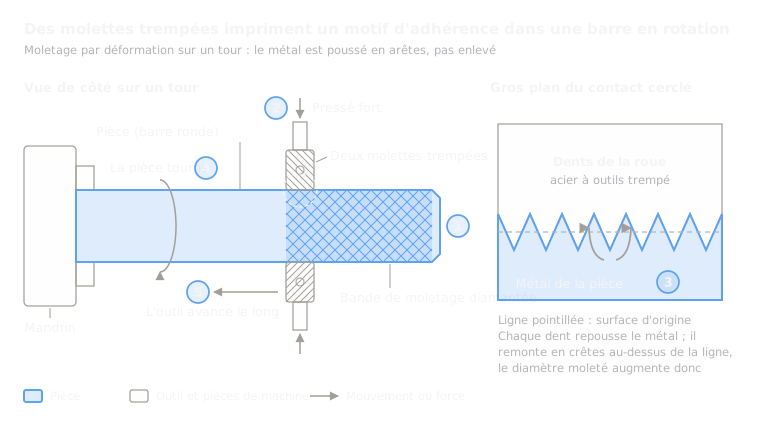 5.6MoletageDes molettes trempées impriment un motif d'accroche dans une pièce en rotationOuvrir la leçon
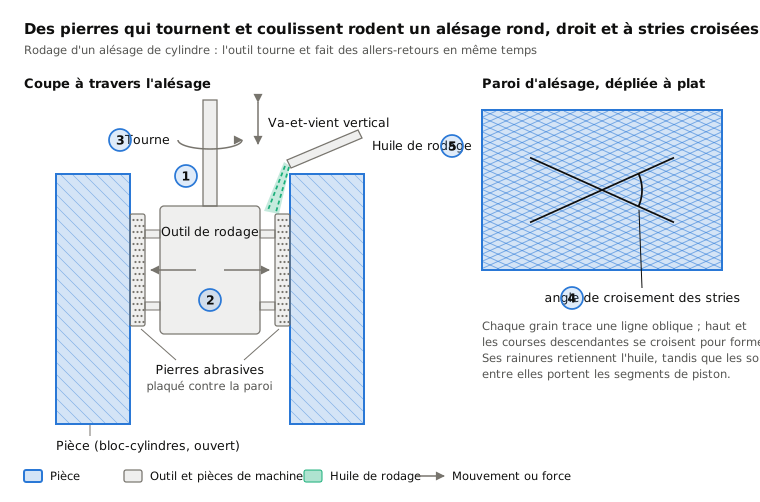
 5.8RodageDes pierres tournent et vont et viennent dans un alésageOuvrir la leçon
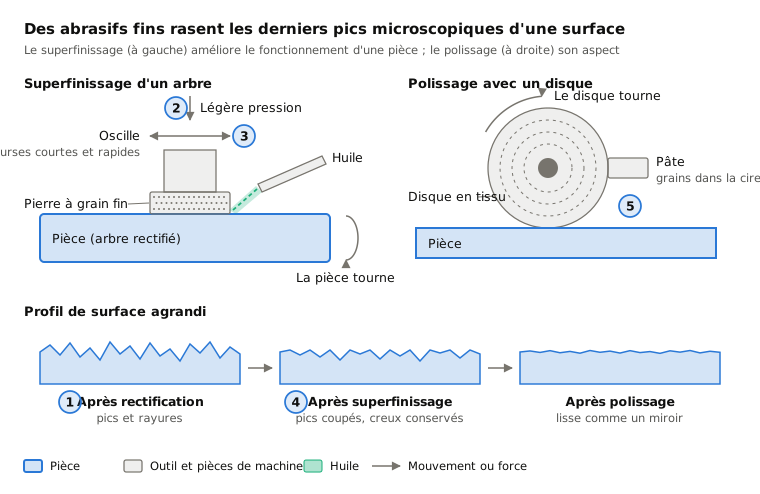
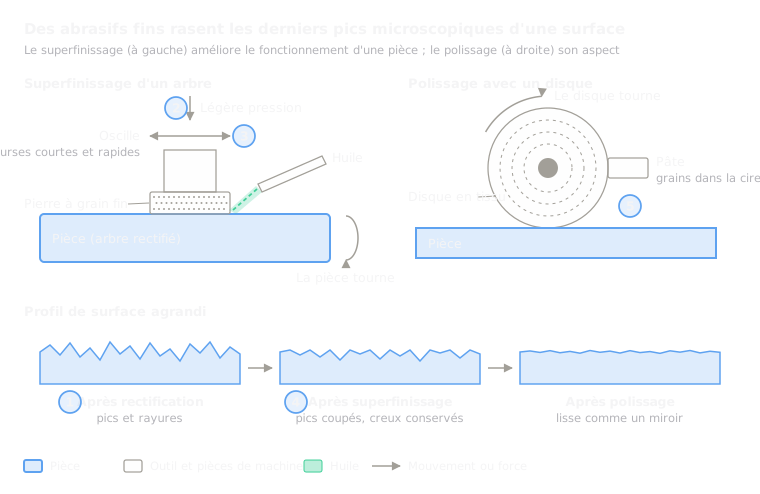 5.9Superfinition et polissageDe fines pierres ou des disques de polissage enlèvent les derniers pics microscopiquesOuvrir la leçon
Essayez
Mettez l'IA au travail dans votre CAO.
Modélisez des pièces, générez des mises en plan et automatisez les tâches répétitives dans votre logiciel de CAO.