

Superfinition et polissage
De fines pierres ou des disques de polissage enlèvent les derniers pics microscopiques
Le superfinissage et le polissage sont les étapes abrasives les plus douces : elles prennent une surface déjà rectifiée et en rasent les derniers pics microscopiques. Le superfinissage fait tourner plus doucement et durer plus longtemps les rouleaux de roulements et les tourillons de vilebrequins ; le polissage donne leur brillant miroir aux robinets, aux boîtiers de montres et aux implants médicaux. Les deux n'enlèvent que quelques micromètres ou moins.
Comment ça marche
Partir d'une surface rectifiée. La pièce arrive déjà rectifiée à la cote. Au microscope, sa surface reste un champ de minuscules pics et de rayures.
Appuyer légèrement une pierre fine. En superfinissage, une pierre ou un film abrasif à grain très fin (de minuscules particules abrasives) est appuyé doucement contre la pièce en rotation.
Osciller vite. La pierre oscille d'avant en arrière par courses courtes et rapides : ses grains croisent les anciennes traces de rectification et tranchent les pics.
La laisser s'arrêter d'elle-même. À mesure que les pics disparaissent, la pierre se met à glisser sur un film d'huile et la coupe s'arrête presque. Les creux restent, et ils retiendront ensuite le lubrifiant.
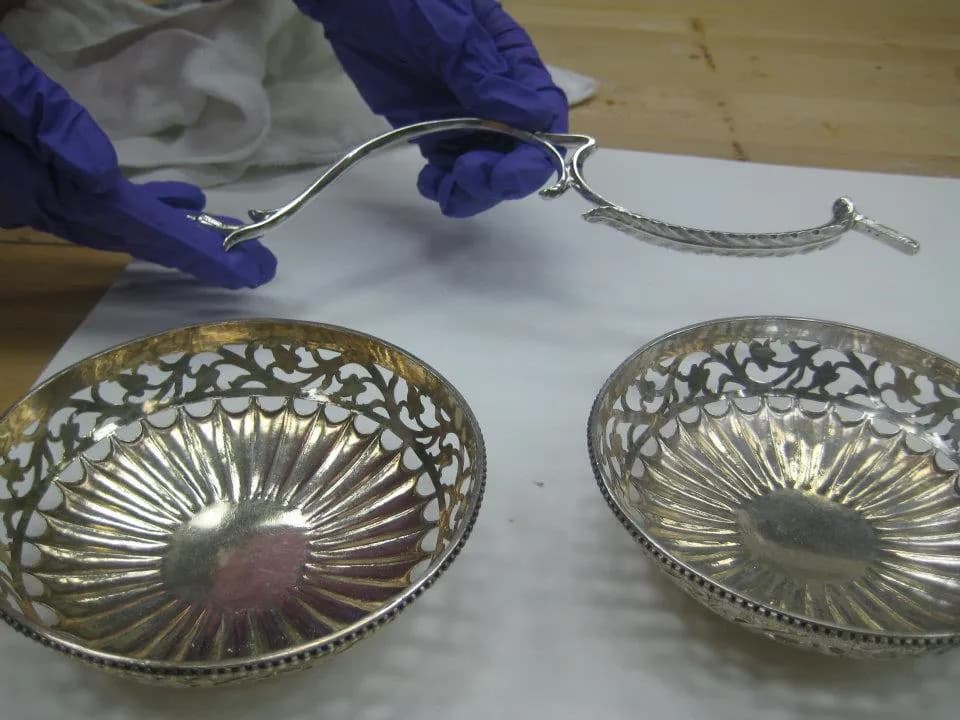
Polir pour le brillant. Pour l'aspect, une roue en tissu en rotation (un disque de polissage) chargée de pâte (un abrasif fin dans une barre de cire) est appuyée sur la pièce, avec des grades de plus en plus fins, jusqu'à refléter comme un miroir.
Chiffres clés
- Matériaux
- Aciers trempés, acier inoxydable, laiton, aluminium, pièces chromées, métaux précieux
- Pièces typiques
- Superfinissage : chemins de roulements et rouleaux, tourillons de vilebrequins et d'arbres à cames, tiges de pistons. Polissage : presque toutes les formes, planes ou courbes
- Taille de pièce
- Des pièces d'horlogerie à des cylindres et des tiges de plusieurs mètres de long
- Précision
- Le superfinissage enlève environ un micromètre et change à peine la cote ; le polissage vise l'aspect, pas les dimensions
- État de surface
- Le superfinissage peut atteindre une rugosité d'environ Ra 0,01–0,1 µm ; le polissage donne une finition miroir
- Taille de série adaptée
- Superfinissage : lignes de production de masse. Polissage : de la pièce unique à la main aux lignes automatisées ou robotisées
- Coût d'outillage et de machine
- Pierres, films, disques et pâtes sont des consommables peu chers ; les machines automatisées sont un investissement important
- Vitesse
- Superfinissage : de quelques secondes à moins d'une minute par surface. Polissage : de quelques secondes à la machine à des heures à la main
Atouts et limites
Atouts
- Des surfaces très lisses qui réduisent le frottement, l'usure et le bruit dans les roulements et les arbres
- Le superfinissage conserve les creux, qui retiennent l'huile
- Peu de chaleur : la surface trempée n'est pas endommagée
- Le polissage rend les pièces plus belles et plus faciles à nettoyer
Limites
- Ne peut pas corriger les erreurs de cote ou de forme ; la pièce doit déjà être rectifiée avec précision
- Le superfinissage exige des têtes ou des machines dédiées à chaque type de pièce
- Le polissage à la main est un travail lent et qualifié, et peut arrondir les arêtes vives
- La poussière de polissage et la pâte usagée doivent être aspirées et traitées
Où on l'utilise
- RoulementsChemins de billes et de rouleaux, rouleaux
- AutomobileTourillons de vilebrequins et d'arbres à cames, tiges d'amortisseurs
- MédicalImplants de hanche et de genou, instruments chirurgicaux
- Biens de consommationBoîtiers de montres, bijoux, robinets, ustensiles de cuisine
- HydrauliqueTiges de pistons et surfaces d'étanchéité
Comment le reconnaître
- Un tourillon superfini est brillant mais légèrement satiné, sans trace de rectification visible.
- Une pièce polie reflète votre visage comme un miroir, souvent avec de légères traces de tourbillons en lumière rasante.
- Des arêtes arrondies et adoucies sur les pièces métalliques décoratives trahissent un polissage.
- Sur les roulements, la piste de roulement est nettement plus brillante que les faces rectifiées autour.
À comparer avec
À regarder
Supfina · Une explication claire du principe par un fabricant
Cutting Tool Engineering · Superfinissage de pièces de roulements en production
Balu Forge Industries Ltd · Finition abrasive de tourillons de vilebrequins dans une usine
Avid Welder · Polissage à la main avec des grains de plus en plus fins jusqu'au miroir
Voir de vraies photos
- Wikipédia : Superfinishing — le principe et ses variantes en passage et en plongée, panorama avec photos
- Wikipédia : Polishing (metalworking) — grains, disques de polissage et pâtes, avec des photos
- Recherche de photos sur Wikimedia Commons
À retenir
- Ces étapes n'enlèvent que les derniers pics microscopiques d'une surface déjà rectifiée.
- Le superfinissage améliore la fonction : fonctionnement plus doux, vie plus longue, huile conservée dans les creux.
- Le polissage améliore l'aspect : une finition miroir obtenue avec des abrasifs de plus en plus fins.
Plus dans Usinage
Les 100 procédés
 5.1ShortTournage (tour)La pièce tourne ; un outil à une pointe la coupeOuvrir la leçon
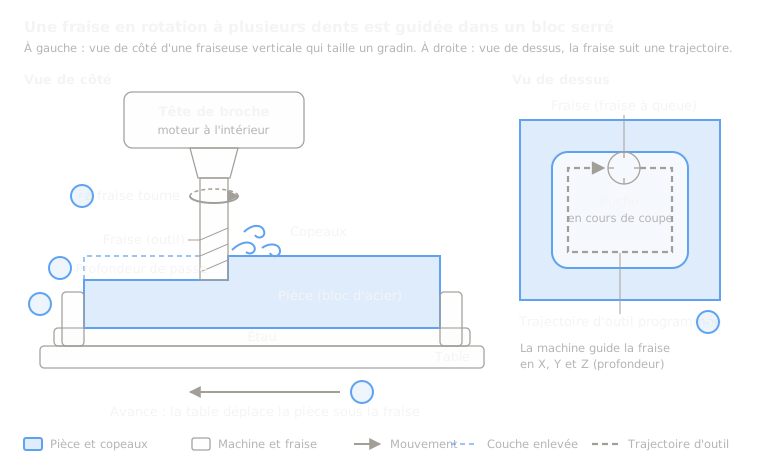 5.2ShortFraisageUne fraise à plusieurs arêtes en rotation se déplace sur une pièce fixeOuvrir la leçon
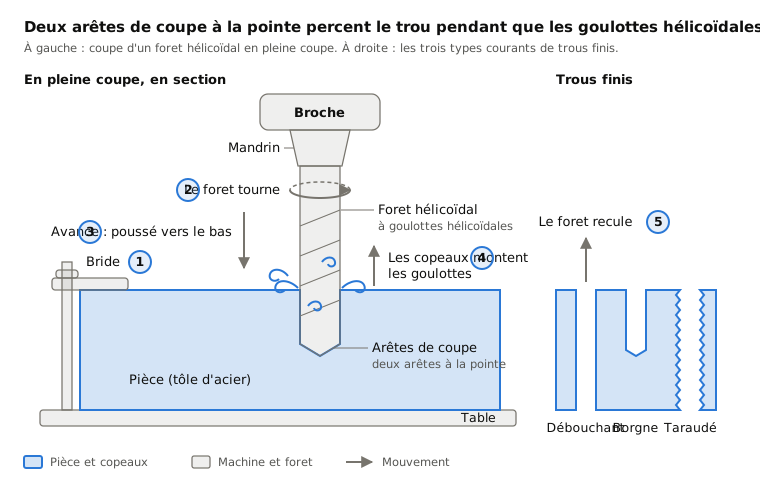
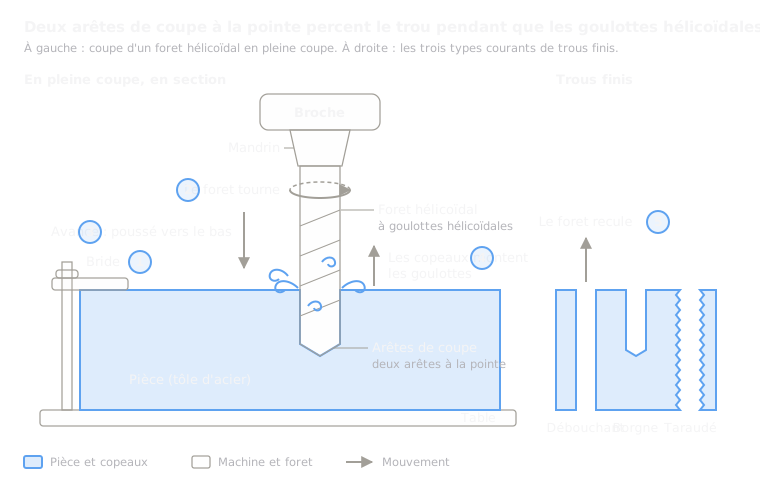 5.3ShortPerçageUn foret hélicoïdal en rotation plonge dans la pièceOuvrir la leçon
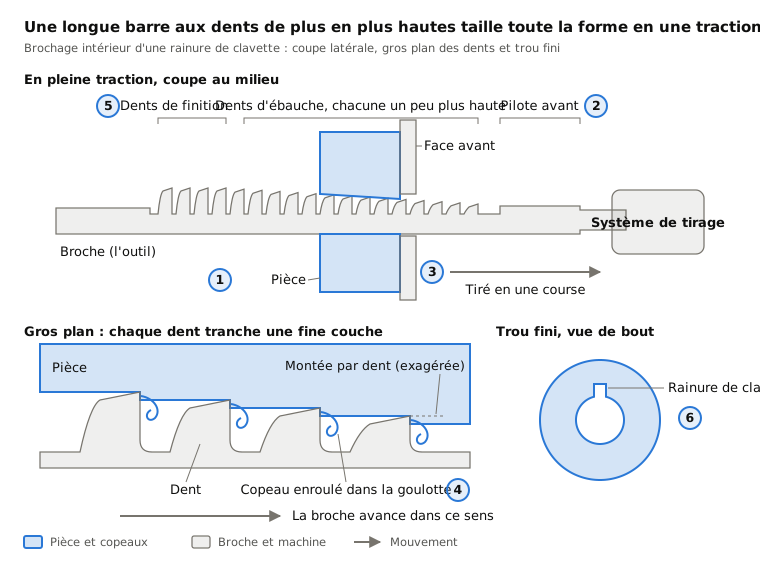
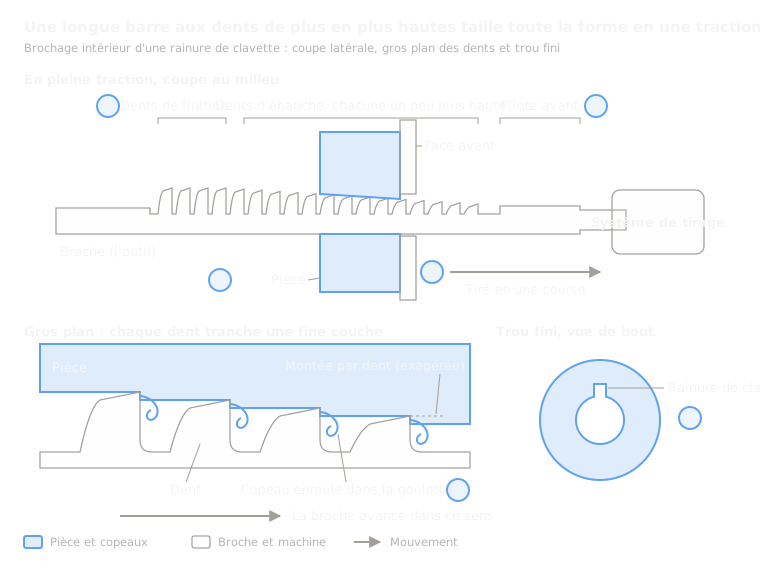 5.4BrochageUne longue barre à dents est tirée à travers ou le long de la pièce en une seule passeOuvrir la leçon
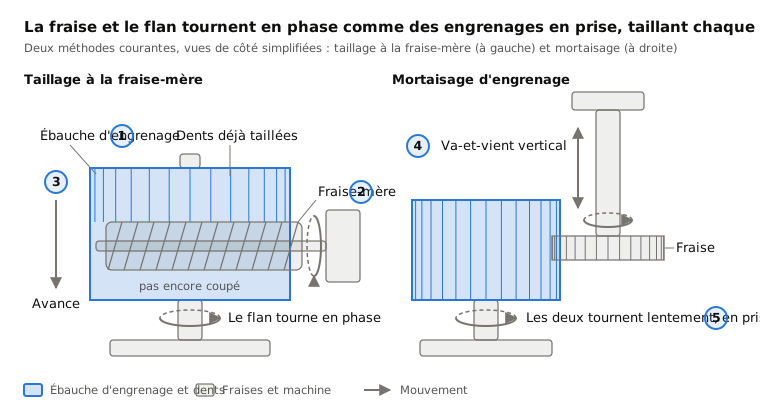
 5.5Taillage d'engrenages (taillage à la fraise-mère, mortaisage)Des fraises-mères ou des outils pignons génèrent les dents d'engrenagesOuvrir la leçon
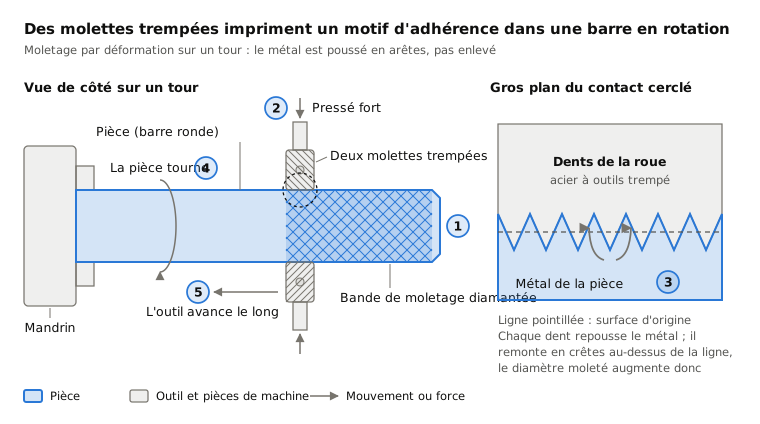
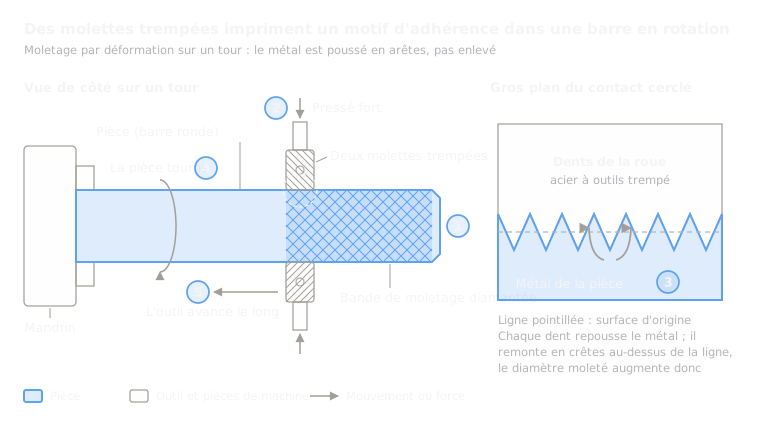 5.6MoletageDes molettes trempées impriment un motif d'accroche dans une pièce en rotationOuvrir la leçon
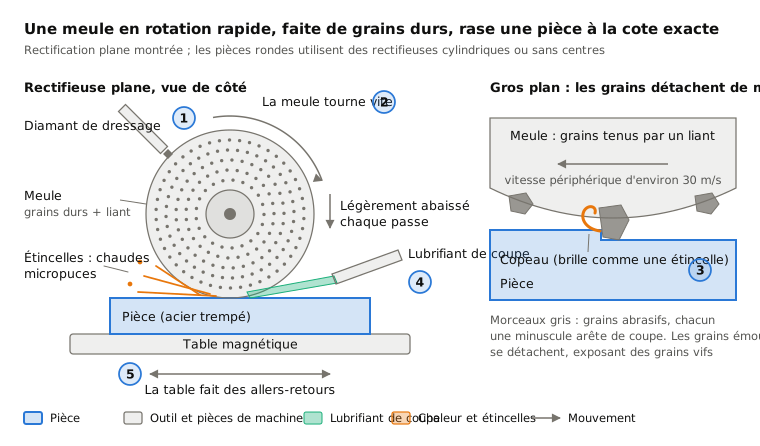
 5.7RectificationUne meule rapide faite de grains durs rabote la surfaceOuvrir la leçon
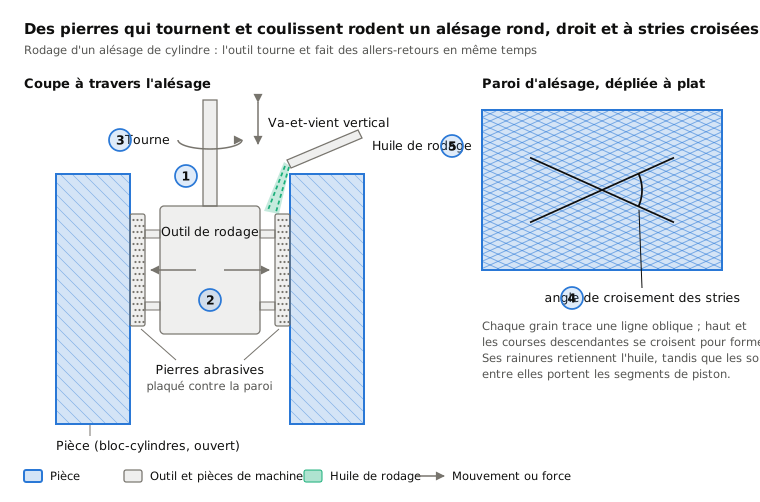
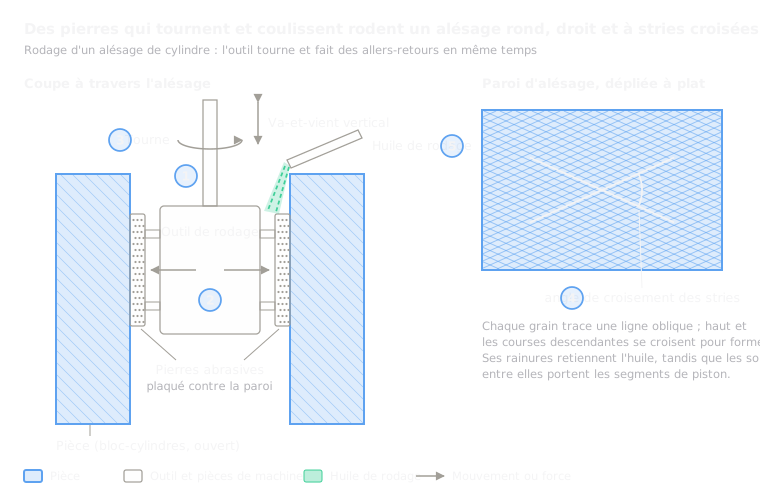 5.8RodageDes pierres tournent et vont et viennent dans un alésageOuvrir la leçon
Essayez
Mettez l'IA au travail dans votre CAO.
Modélisez des pièces, générez des mises en plan et automatisez les tâches répétitives dans votre logiciel de CAO.