

Dépôt électrolytique (chrome, nickel, zinc)
Le courant électrique dépose du métal à partir d'un bain
Le dépôt électrolytique utilise du courant électrique pour revêtir une pièce d'une fine couche d'un autre métal, comme le chrome, le nickel ou le zinc. Le chrome brillant d'un robinet de salle de bains et le zinc jaunâtre d'un boulon sont tous deux déposés par électrolyse. Il apporte de l'esthétique, une protection contre la rouille ou une résistance à l'usure, tandis que la pièce garde sa forme exacte.
Comment ça marche
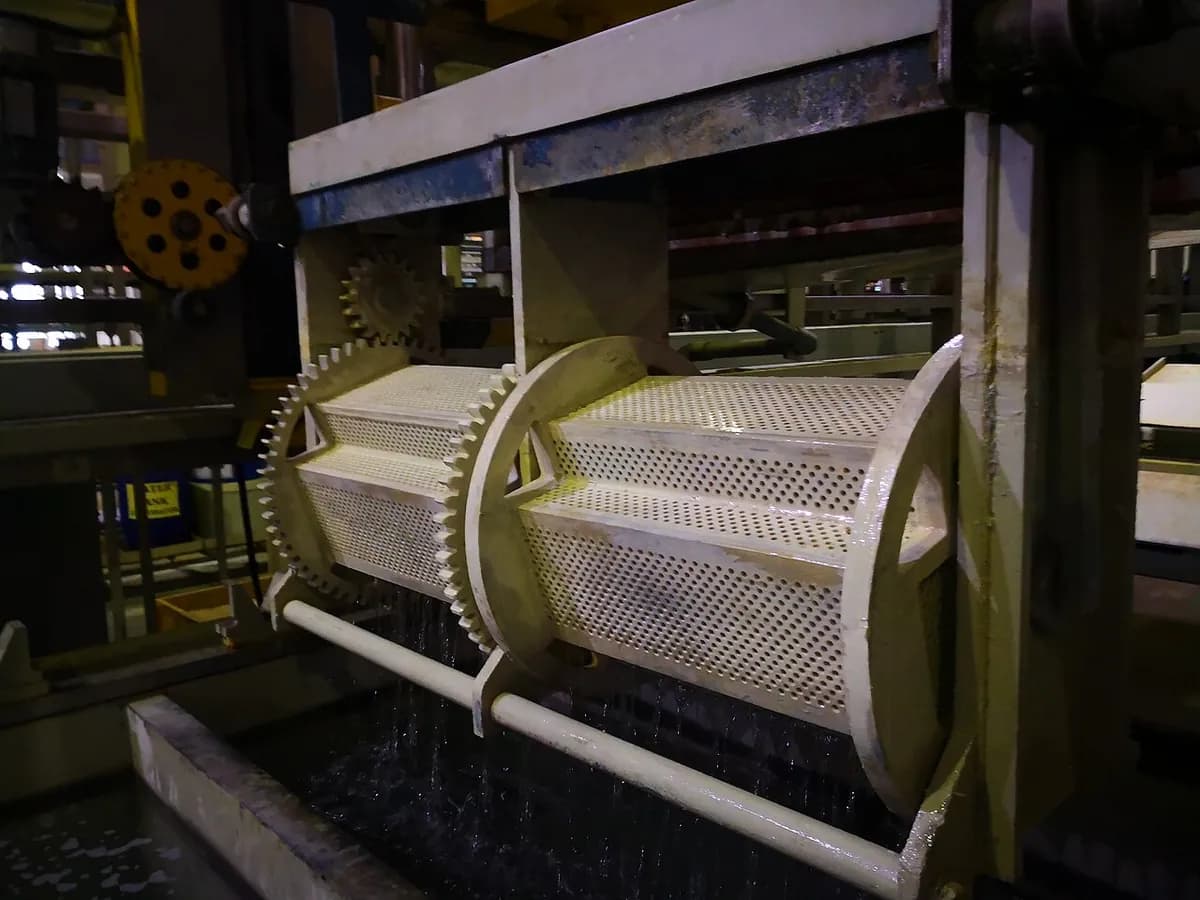
Nettoyer et monter la pièce. La pièce est dégraissée, rincée et brièvement plongée dans un acide pour retirer l'oxyde (activation). Elle est ensuite accrochée à un montage ou culbutée dans un tonneau qui conduit l'électricité.
L'immerger dans l'électrolyte. La cuve contient un électrolyte (de l'eau avec un sel dissous du métal du revêtement, comme le sulfate de nickel). Le bain est souvent chauffé et agité.
Mettre le courant. Une alimentation en courant continu (redresseur) relie la pièce au pôle négatif, ce qui en fait la cathode. Des barres du métal du revêtement côté positif sont les anodes.
Les ions voyagent et se déposent. Les ions métalliques portent une charge positive, donc ils dérivent vers la pièce. Là, ils captent des électrons et redeviennent du métal solide, atome par atome, sur chaque surface mouillée.
L'anode se dissout. Au fur et à mesure que le métal quitte la solution, l'anode de nickel ou de zinc se dissout pour le remplacer. Dans les bains de chrome, les anodes ne se dissolvent pas, donc des produits chimiques sont ajoutés à la place.
Rincer et recommencer. La pièce est rincée entre les cuves ; le chrome décoratif passe tour à tour par des bains de cuivre, de nickel et de chrome. Les pièces zinguées reçoivent généralement un bain de passivation (un mince film de conversion qui ajoute de la résistance à la corrosion et la teinte bleue ou jaune).
L'épaisseur dépend du courant et du temps : plus de courant ou plus de minutes donnent un revêtement plus épais. Le dépôt croît plus vite sur les arêtes et les angles, où le champ électrique est le plus fort, et plus lentement dans les trous et les creux.
Chiffres clés
- Matériaux
- Revêtements de chrome, nickel, zinc, cuivre, étain, argent, or ; sur l'acier, le laiton, le cuivre, l'aluminium, et les plastiques rendus d'abord conducteurs
- Pièces typiques
- Robinets, garnitures de voitures, boulons et vis, tiges de pistons hydrauliques, contacts électriques, bijoux
- Taille de pièce
- De minuscules broches de connecteurs à des cylindres et des tiges de plusieurs mètres de long ; la cuve fixe la limite
- Précision
- Très mince et contrôlable : zinc typiquement 5–25 µm, chrome décoratif bien en dessous de 1 µm, chrome dur de dizaines à centaines de µm
- État de surface
- Copie la surface dessous : les pièces polies sortent brillantes comme un miroir, les pièces mates restent mates
- Taille de série adaptée
- De réparations isolées à des millions de pièces de visserie en lignes à tonneaux
- Coût d'outillage et de machine
- Les montages et les gabarits coûtent peu ; une ligne de dépôt automatisée avec cuves, palans et traitement des effluents coûte de centaines de milliers à des millions
- Vitesse
- Quelques minutes pour un zinc mince ou un chrome décoratif, jusqu'à de nombreuses heures pour un chrome dur épais
Atouts et limites
Atouts
- Couches minces et régulières qui conservent les dimensions de la pièce
- De nombreux métaux pour l'aspect, la corrosion, l'usure ou la conductivité
- Finitions décoratives brillantes comme un miroir
- Peu coûteux par pièce en grands lots, surtout en tonneaux
Limites
- Irrégulier dans les trous profonds et les creux ; les arêtes s'épaississent davantage
- Utilise des produits chimiques toxiques (par exemple des bains de chrome hexavalent et de cyanure) qui demandent un traitement strict des déchets
- L'hydrogène produit pendant le dépôt peut fragiliser l'acier à haute résistance, donc les pièces sont cuites ensuite
- Chaque étape dépend d'un nettoyage parfait ; une mauvaise préparation fait peler ou cloquer le revêtement
Où on l'utilise
- AutomobileVisserie et supports zingués, garnitures chromées, pièces nickelées
- Plomberie et maisonRobinets chromés, pommeaux de douche, poignées de portes
- Hydraulique et machinesTiges de pistons, cylindres et moules en chrome dur
- ÉlectroniqueOr et étain sur les connecteurs, cuivre et nickel sur les cartes électroniques
- AéronautiqueCadmium ou zinc-nickel sur des pièces de trains d'atterrissage et de la visserie
- Bijoux et pièces de monnaiePlacage or et argent sur des métaux moins chers
Comment le reconnaître
- Un revêtement très fin qui suit chaque détail, chaque rayure et chaque ligne de polissage de la pièce dessous.
- Un chrome brillant comme un miroir à la légère teinte bleue, ou l'éclat irisé, jaune ou bleu du zinc passivé sur les vis.
- Des marques de contact : un petit point nu ou terne là où la pièce touchait son montage.
- Quand il défaille, de minuscules piqûres ou cloques sous l'éclat, ou un écaillage sur les arêtes vives.
À comparer avec
À regarder
VIEW CHEM · Anode, cathode et flux d'ions animés
Mayer Motorsports · Une visite d'atelier : polissage, puis cuivre, nickel et chrome
Proinvest Group | Unlimited Steel Solutions · Du chrome dur industriel sur des tiges hydrauliques
Riley Surface World · Une ligne automatique de zingage en tonneaux avec son portique et ses cuves
Voir de vraies photos
- Wikipédia : Électrodéposition — schémas de principe et photos de lignes de dépôt
- Wikipédia : Chromage — pièces de voitures et de motos chromées, chrome décoratif contre chrome dur
- Recherche de photos sur Wikimedia Commons
À retenir
- La pièce est l'électrode négative ; les ions métalliques positifs du bain s'y déposent et deviennent du métal.
- Le courant et le temps fixent l'épaisseur, de moins de 1 µm à des centaines de µm.
- Ce sont des pièces propres et une manipulation sûre des bains toxiques qui font ou défont un dépôt.
Plus dans Revêtements et finition de surface
Les 100 procédés
 11.1La peinture au pistoletDe la peinture liquide atomisée en un brouillard fin qui sèche ou polymériseOuvrir la leçon
 11.2ThermolaquageUne poudre sèche chargée colle à la pièce, puis fond au fourOuvrir la leçon
 11.3SérigraphieDe l'encre poussée à travers un pochoir sur tamisOuvrir la leçon
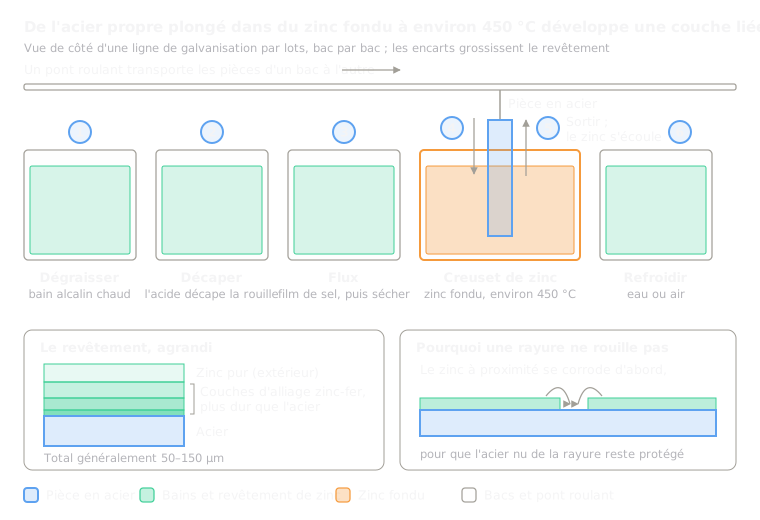 11.4Galvanisation à chaudDe l'acier trempé dans du zinc fondu forme une couche de zinc liéeOuvrir la leçon
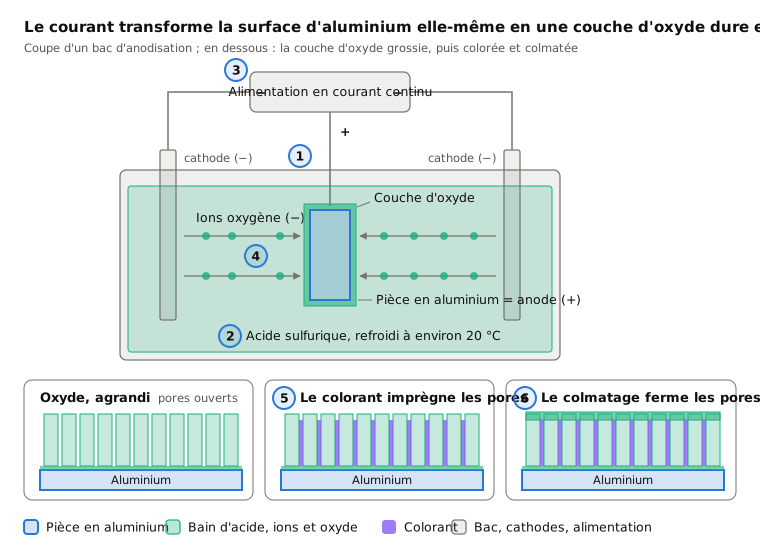
 11.6AnodisationLe courant fait croître une couche d'oxyde dure à partir de l'aluminium lui-mêmeOuvrir la leçon
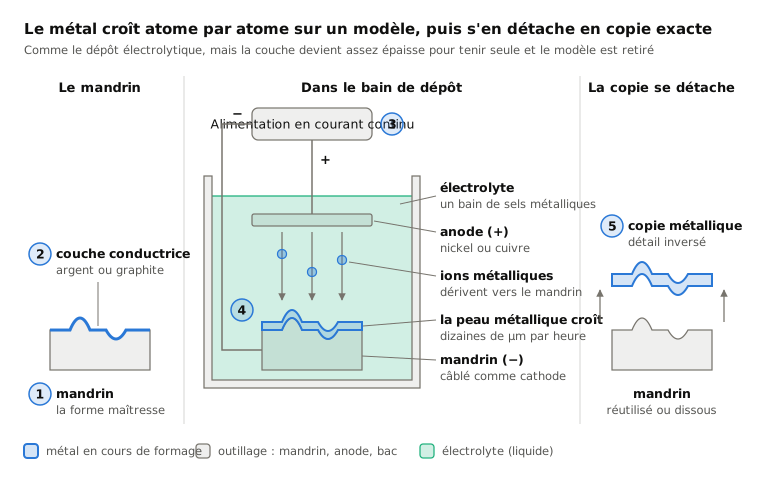
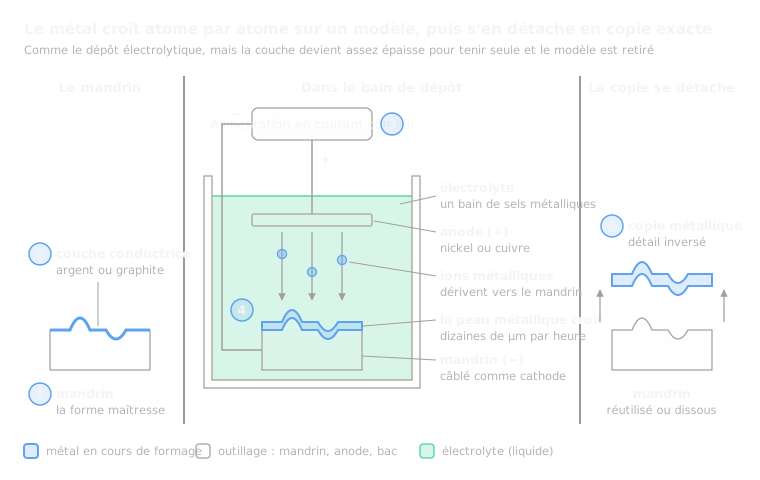 11.7ÉlectroformageUn dépôt épais sur un modèle, puis décolléOuvrir la leçon
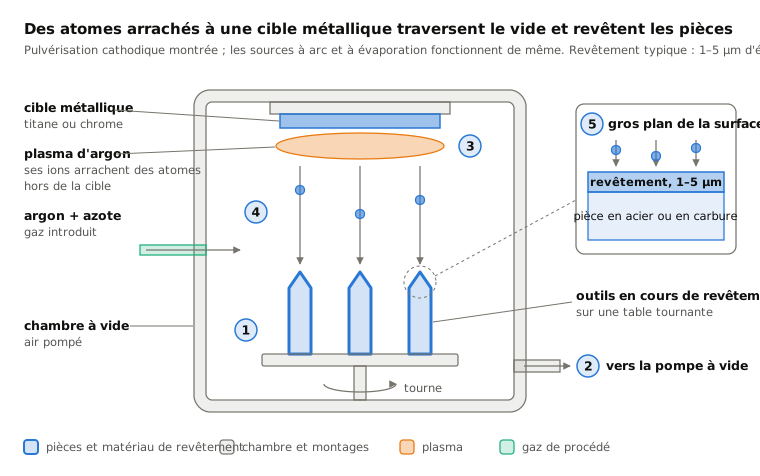
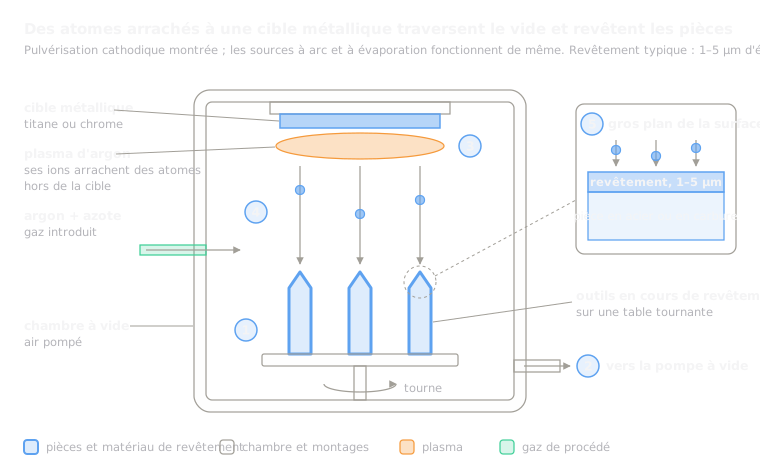 11.8Revêtement PVD (films minces sous vide)Des atomes arrachés à une cible revêtent les pièces sous videOuvrir la leçon
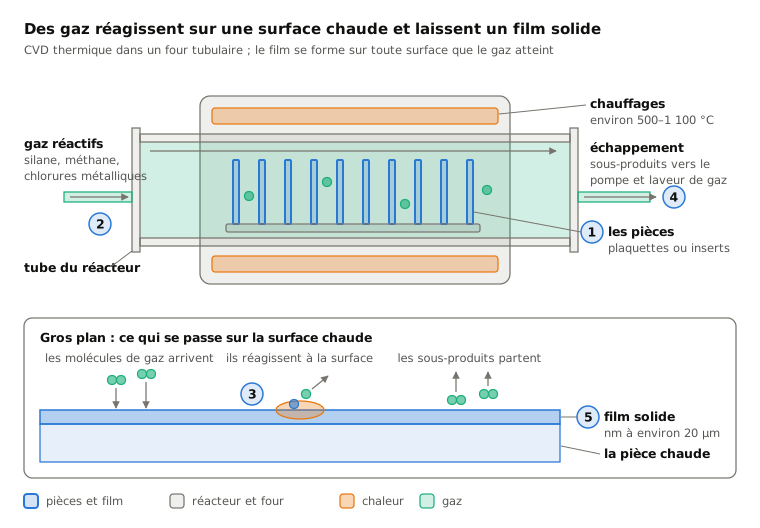
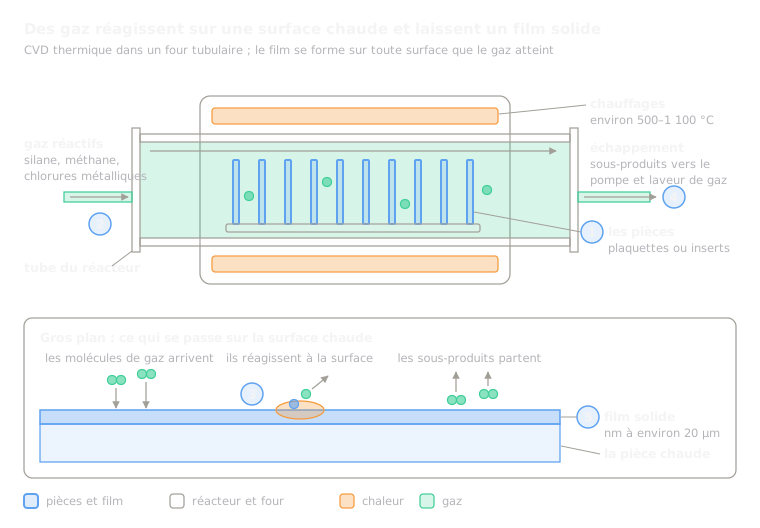 11.9Revêtement CVDDes gaz réagissent sur une surface chaude et laissent un filmOuvrir la leçon
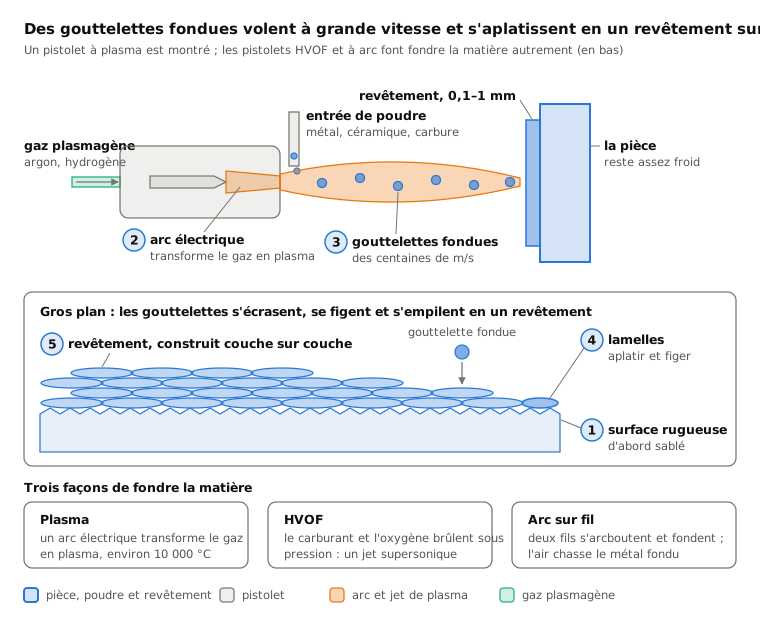
 11.10Projection thermique (plasma, HVOF, arc)Des gouttelettes fondues projetées sur une pièce s'empilent en une coucheOuvrir la leçon
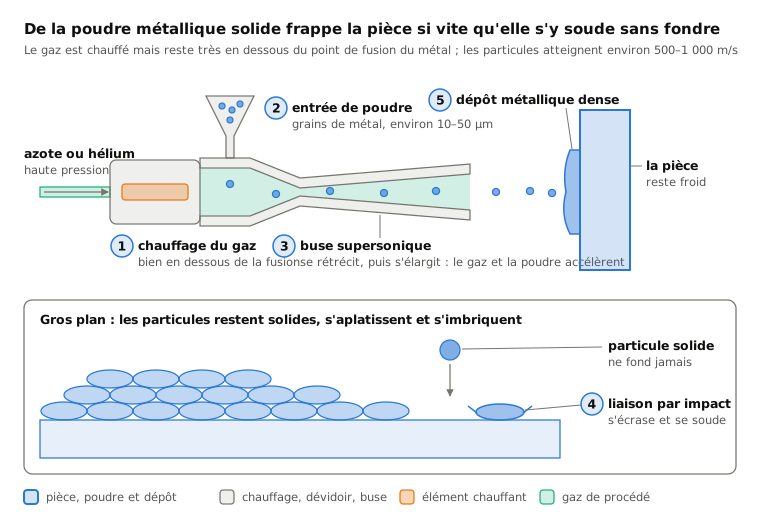
 11.11Projection à froid (cold spray)Des grains de métal solides se soudent par la seule vitesseOuvrir la leçon
Essayez
Mettez l'IA au travail dans votre CAO.
Modélisez des pièces, générez des mises en plan et automatisez les tâches répétitives dans votre logiciel de CAO.