

Projection à froid (cold spray)
Des grains de métal solides se soudent par la seule vitesse
La projection à froid tire de la poudre métallique solide sur une pièce si vite que les grains se soudent à l'impact, sans jamais fondre. Voyez-la comme de la projection thermique (Projection thermique) sans la flamme. Elle répare des pièces d'avions et de navires usées, et peut même construire des pièces métalliques entières couche par couche.
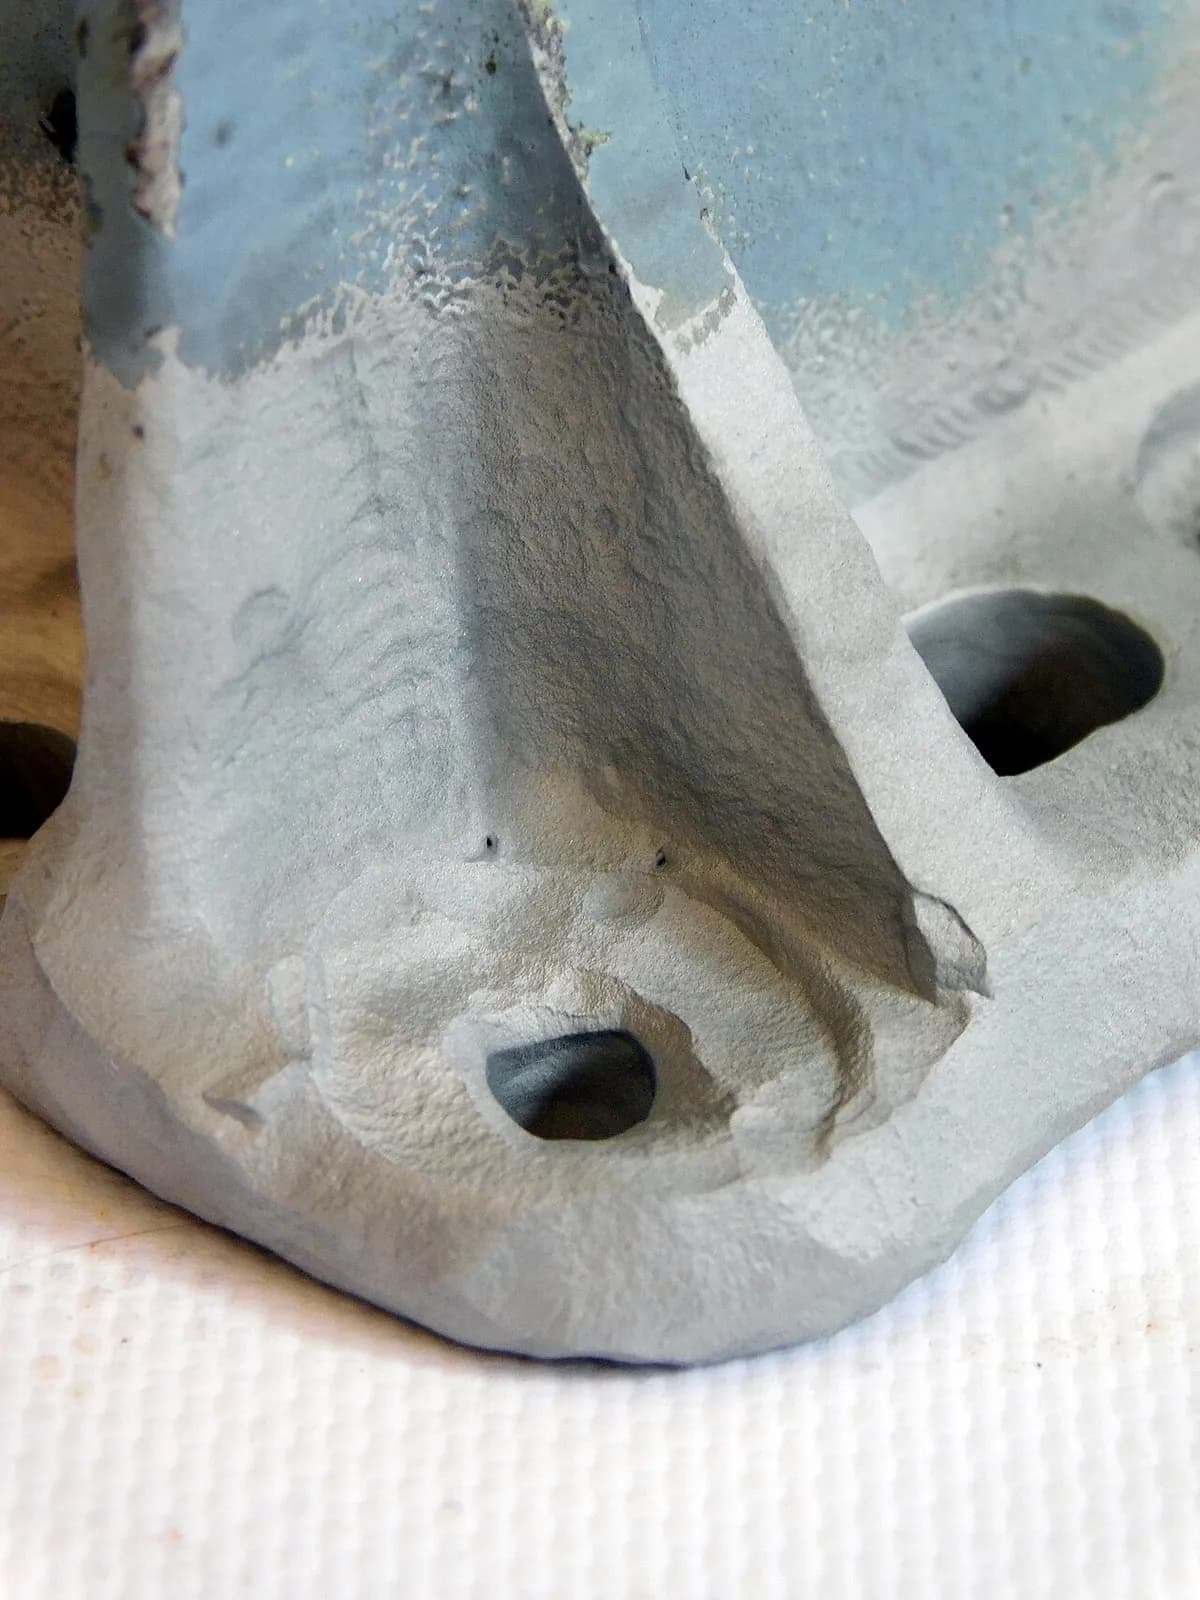
Comment ça marche
Chauffer le gaz. De l'azote ou de l'hélium à haute pression (souvent des dizaines de fois la pression de l'air normal) est chauffé, typiquement à quelques centaines de degrés et à environ 1 000 °C au maximum. Cela reste bien en dessous du point de fusion de la poudre.
Ajouter la poudre. Un doseur injecte de fins grains de métal, typiquement d'environ 10–50 µm de large, dans le flux de gaz.
Accélérer. Une buse convergente-divergente (qui se rétrécit puis s'élargit, appelée buse de Laval) rend le gaz supersonique. Elle entraîne les grains jusqu'à environ 500–1 000 m/s.
Impact et liaison. Chaque grain solide s'écrase à plat à l'impact. Le choc brise sa fine peau d'oxyde, et le métal propre se presse contre le métal propre et se soude à l'état solide (sans fondre).
Construire et usiner. Un robot balaie la buse sur la pièce, et les grains s'accumulent en un dépôt dense d'une fraction de millimètre à plusieurs centimètres. Comme il est rugueux, le dépôt est ensuite usiné à la forme.
Chiffres clés
- Matériaux
- Métaux ductiles : aluminium, cuivre, titane, nickel, tantale, aciers ; certains mélanges métal-céramique. Les poudres dures et fragiles se projettent mal
- Pièces typiques
- Carters et arbres réparés, revêtements anticorrosion, couches de cuivre, tuyères de fusées, bagues
- Taille de pièce
- De petites réparations à des dépôts de plusieurs centimètres d'épaisseur sur de grandes pièces ; limité par la portée du robot
- Précision
- Grossier brut de projection, environ ±1 mm ; la forme finale vient de l'usinage
- État de surface
- Rugueux et mat brut de projection ; les surfaces usinées ressemblent à du métal massif
- Taille de série adaptée
- Réparations, pièces uniques et petites séries ; revêtements de production
- Coût d'outillage et de machine
- Pas de moules ; installations souvent de centaines de milliers de dollars, plus le gaz (l'hélium est cher)
- Vitesse
- Dépôt rapide, typiquement des kilogrammes par heure pour l'aluminium ou le cuivre
Atouts et limites
Atouts
- Pas de fusion : pas d'oxydation, peu de dégâts thermiques sur la pièce
- Dépôts denses, des revêtements aux fortes épaisseurs
- Peut joindre des métaux difficiles à souder ensemble
- Rapide et bonne pour les réparations sur site
Limites
- Ne fonctionne qu'avec des métaux ductiles (qui se plient)
- Forme brute proche de la cote finale qu'il faut usiner
- En ligne de vue, comme toute projection
- L'hélium de haute qualité est coûteux, et le jet est très bruyant
Où on l'utilise
- Aéronautique et défenseRemise en état de carters de boîtes de vitesses en magnésium et en aluminium corrodés
- EspaceCouches de cuivre et de nickel pour les tuyères de moteurs-fusées
- Électronique et énergieCuivre sur aluminium pour les dissipateurs thermiques et les contacts électriques
- Pétrole, gaz et marineCouches résistantes à la corrosion, réparation d'arbres et de vannes
- FabricationConstructions additives de bagues, de brides et de pièces proches de la cote finale
Comment le reconnaître
- Un dépôt de métal épais et dense sur une vieille pièce, souvent d'un métal différent de celui de la pièce elle-même.
- Pas de teinte de chauffe, de calamine ni de brûlures autour de la zone réparée, contrairement au soudage.
- Brute de projection, une surface rugueuse et mate comme du papier de verre grossier ; après usinage, du simple métal.
- Au microscope, des grains aplatis serrés les uns contre les autres avec presque aucun pore.
À comparer avec
À regarder
TWI Ltd · Des experts expliquent le procédé, les matériaux et l'équipement
Impact Innovations | Cold Spray Made In Germany · Du cuivre et du nickel projetés, puis usinés en tuyère de fusée
UTBM Université de Technologie Belfort-Montbéliard · Un laboratoire universitaire qui construit une pièce métallique par projection à froid
3DPrint.com · Un robot qui projette un aimant à l'intérieur d'un cylindre
Voir de vraies photos
- Wikipédia : Projection à froid — histoire, vitesses, gaz et usages ; surtout du texte, peu de photos
- Recherche de photos sur Wikimedia Commons
À retenir
- La projection à froid soude des grains de métal solides par la seule vitesse, sans fusion.
- Elle demande des métaux ductiles et une buse supersonique.
- Elle excelle dans les réparations et les dépôts de métal épais et denses.
Plus dans Revêtements et finition de surface
Les 100 procédés
 11.1La peinture au pistoletDe la peinture liquide atomisée en un brouillard fin qui sèche ou polymériseOuvrir la leçon
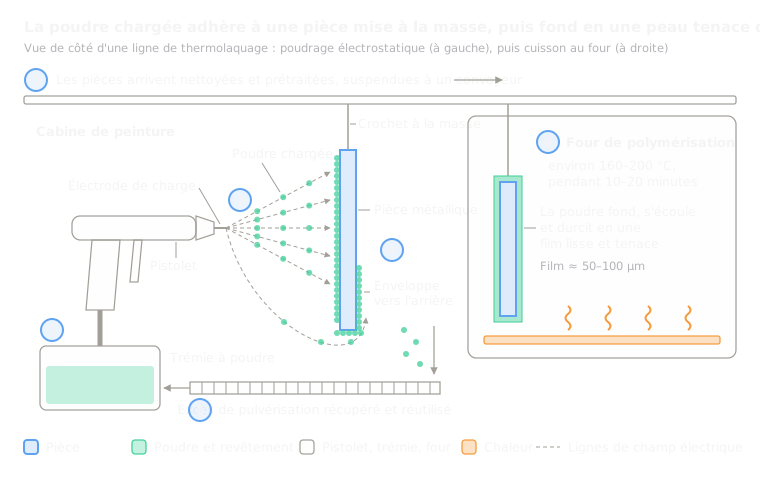 11.2ThermolaquageUne poudre sèche chargée colle à la pièce, puis fond au fourOuvrir la leçon
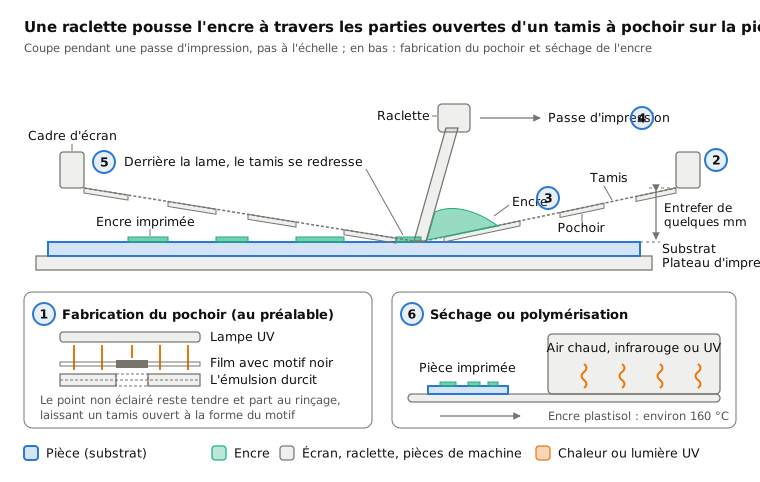
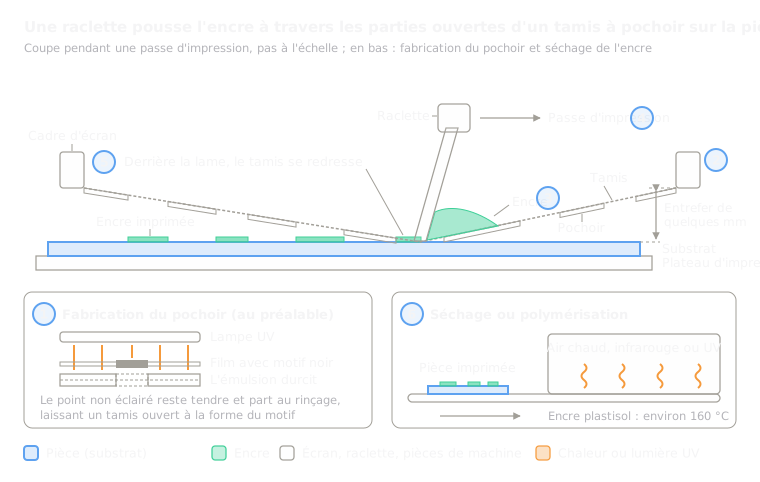 11.3SérigraphieDe l'encre poussée à travers un pochoir sur tamisOuvrir la leçon
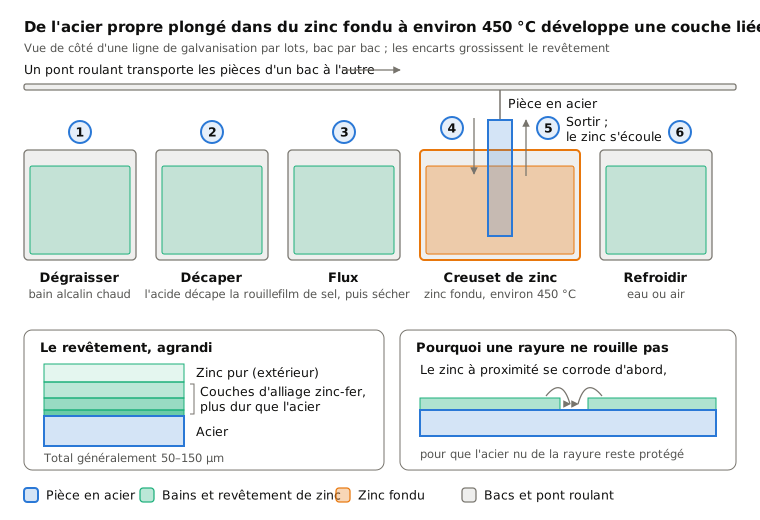
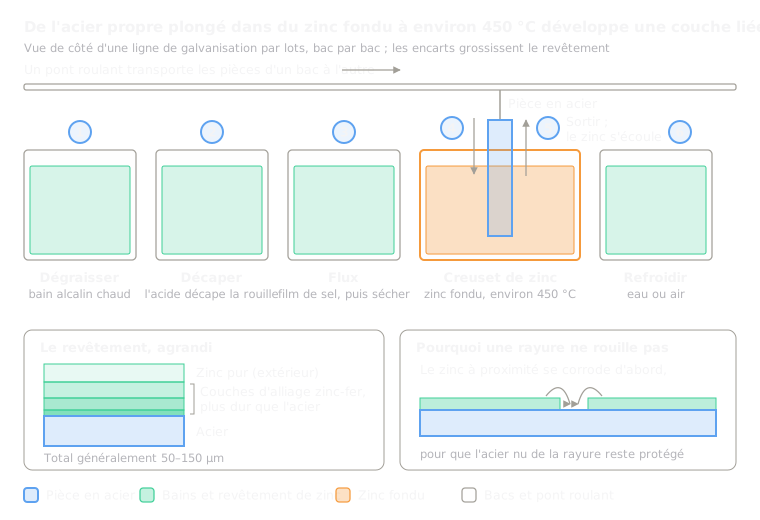 11.4Galvanisation à chaudDe l'acier trempé dans du zinc fondu forme une couche de zinc liéeOuvrir la leçon
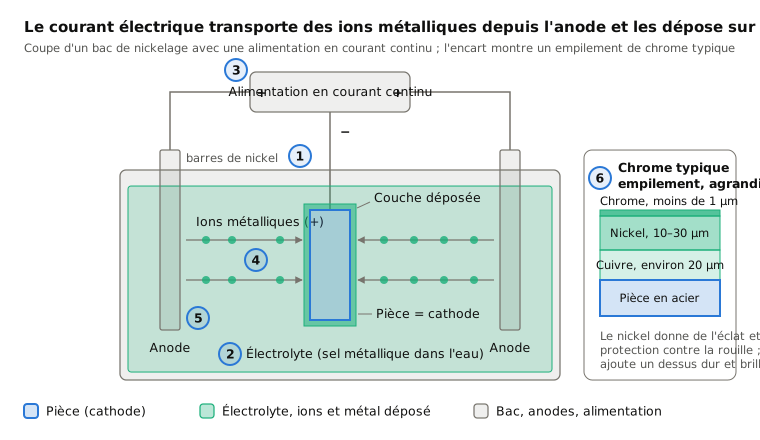
 11.5Dépôt électrolytique (chrome, nickel, zinc)Le courant électrique dépose du métal à partir d'un bainOuvrir la leçon
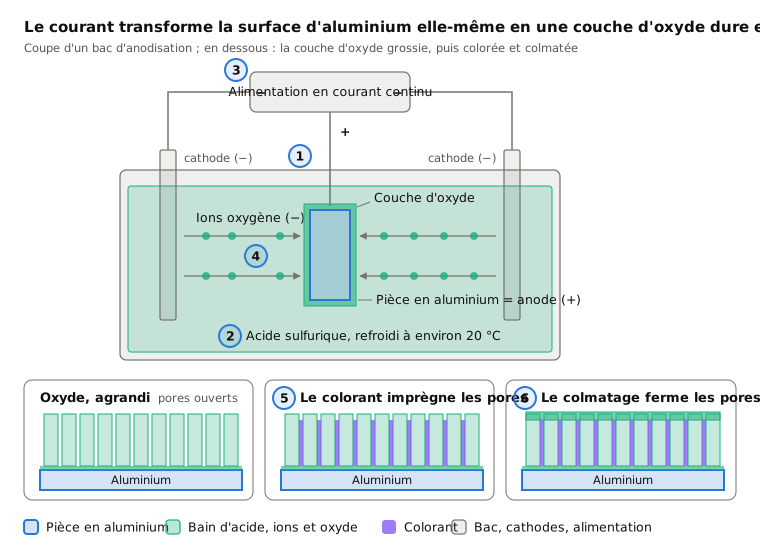
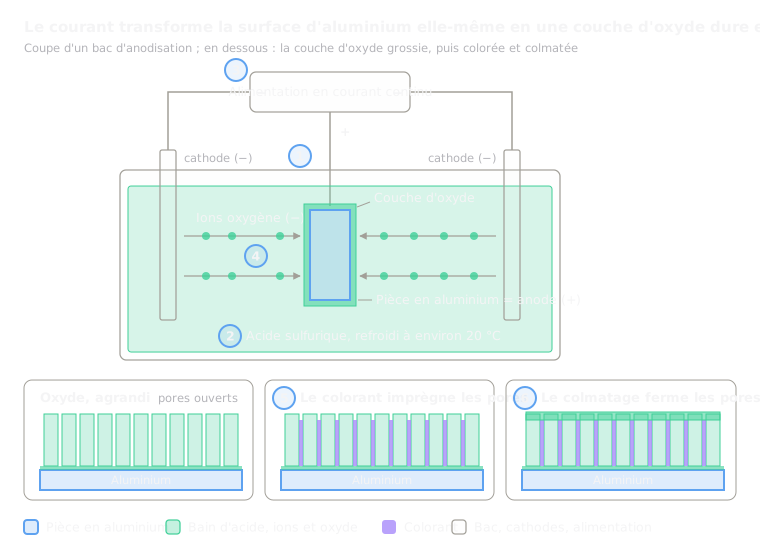 11.6AnodisationLe courant fait croître une couche d'oxyde dure à partir de l'aluminium lui-mêmeOuvrir la leçon
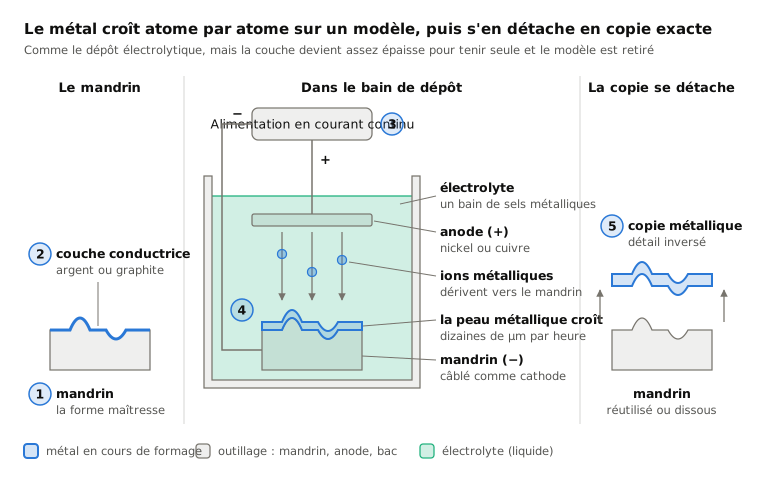
 11.7ÉlectroformageUn dépôt épais sur un modèle, puis décolléOuvrir la leçon
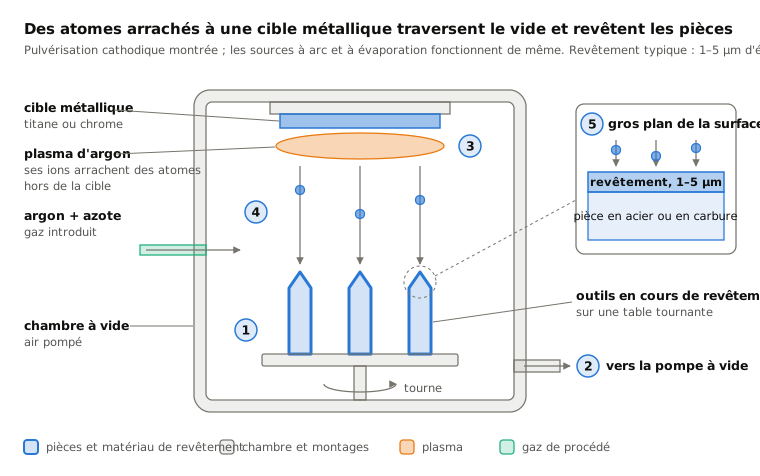
 11.8Revêtement PVD (films minces sous vide)Des atomes arrachés à une cible revêtent les pièces sous videOuvrir la leçon
 11.9Revêtement CVDDes gaz réagissent sur une surface chaude et laissent un filmOuvrir la leçon
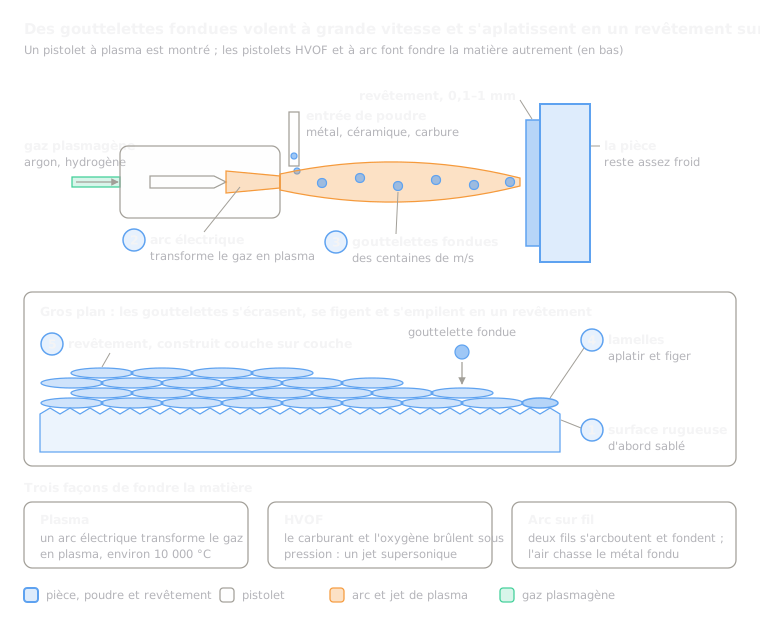 11.10Projection thermique (plasma, HVOF, arc)Des gouttelettes fondues projetées sur une pièce s'empilent en une coucheOuvrir la leçon
Essayez
Mettez l'IA au travail dans votre CAO.
Modélisez des pièces, générez des mises en plan et automatisez les tâches répétitives dans votre logiciel de CAO.