

Anodisation
Le courant fait croître une couche d'oxyde dure à partir de l'aluminium lui-même
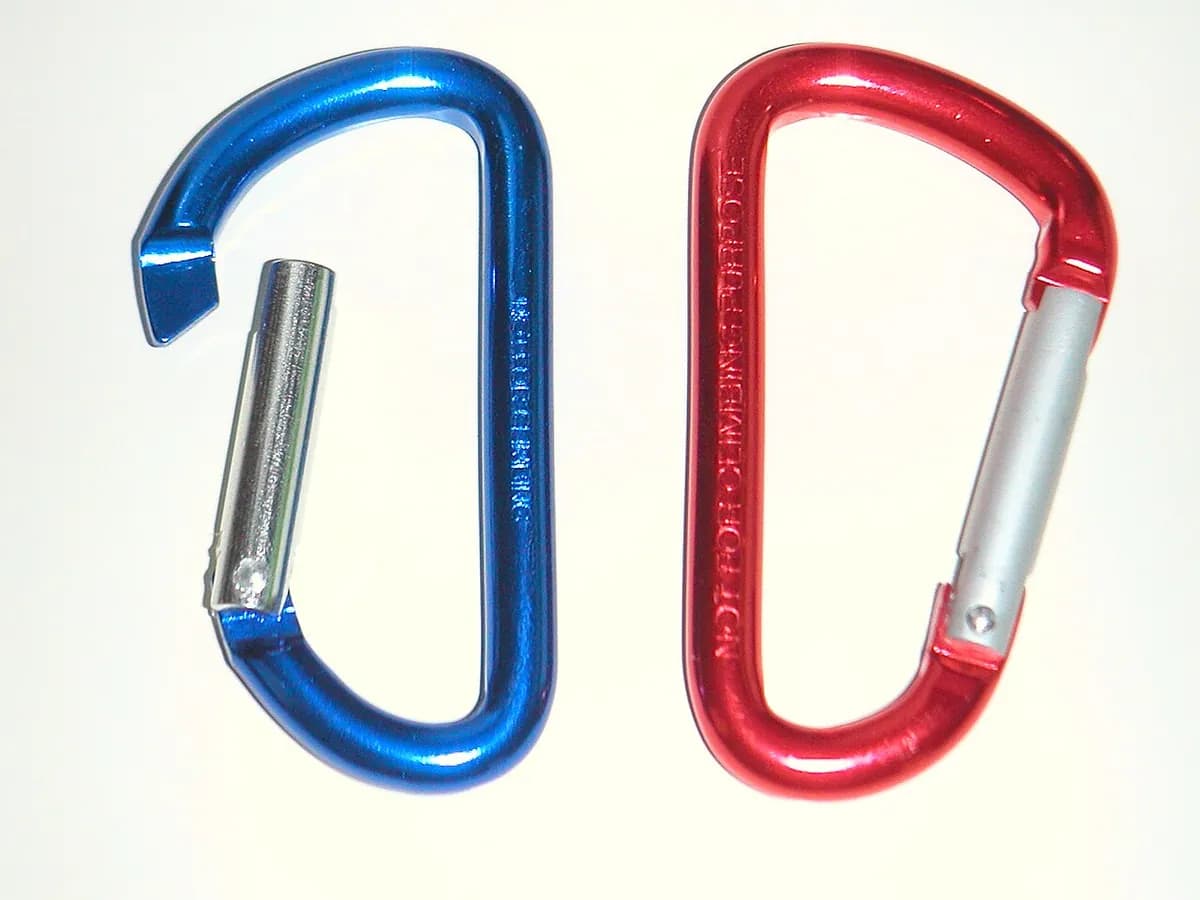
L'anodisation fait croître une peau d'oxyde dure et protectrice sur l'aluminium en y faisant passer un courant électrique dans un bain acide. Le métal coloré d'un boîtier d'ordinateur portable, d'un mousqueton ou d'une lampe de poche est de l'aluminium anodisé. Contrairement à la peinture ou au dépôt électrolytique, rien n'est ajouté par-dessus : la surface du métal se transforme elle-même en une couche proche d'une céramique.
Comment ça marche
Nettoyer et décaper. La pièce est dégraissée, puis décapée dans un bain caustique (fortement alcalin) et désoxydée (trempée dans un acide pour retirer les résidus qui restent). Le décapage donne l'aspect mat ; le polissage chimique donne un aspect brillant.
La monter en anode. La pièce est fixée solidement sur un montage en aluminium ou en titane, puis plongée dans l'acide, généralement de l'acide sulfurique maintenu à environ 20 °C. Ici, la pièce est l'anode (électrode positive), à l'inverse du dépôt électrolytique.
Mettre le courant. Une alimentation en courant continu, généralement autour de 15–20 V pour l'anodisation sulfurique standard, envoie le courant de la pièce vers des plaques cathodes dans la cuve.
L'oxyde se forme. L'oxygène de l'eau réagit avec la surface de l'aluminium pour former de l'oxyde d'aluminium. La couche croît en partie dans le métal et en partie vers l'extérieur, pleine de minuscules pores rectilignes, en général pendant 20–60 minutes.
Coloration (facultative). Les pores ouverts absorbent les colorants organiques comme une éponge, ce qui donne du noir, du rouge, du bleu, de l'or et d'autres couleurs. L'anodisation incolore saute cette étape.
Colmatage. De l'eau chaude proche de l'ébullition, ou un bain de nickel ou d'un autre produit de colmatage, fait gonfler l'oxyde et ferme les pores. Cela fixe la couleur et améliore fortement la résistance à la corrosion.
L'anodisation dure se fait plus à froid, près de 0 °C, et sous une tension plus élevée pour faire croître une couche bien plus épaisse et plus dure pour les pièces d'usure. Le titane et le magnésium peuvent aussi être anodisés ; sur le titane, l'oxyde mince donne des couleurs vives par interférence lumineuse, sans colorant.
Chiffres clés
- Matériaux
- Surtout les alliages d'aluminium ; aussi le titane et le magnésium. Les alliages riches en cuivre ou en silicium s'anodisent moins bien
- Pièces typiques
- Boîtiers d'ordinateurs et de téléphones, cadres de fenêtres extrudés, ustensiles de cuisine, matériel d'escalade, pièces de vélo, pièces d'avion
- Taille de pièce
- Des petites vis aux profilés de plusieurs mètres de long ; la cuve fixe la limite
- Précision
- Mince et régulière : couches standard typiquement de 5–25 µm, anodisation dure d'environ 25–100 µm ; environ la moitié de l'épaisseur s'ajoute à chaque surface
- État de surface
- Reprend la surface dessous (mate si elle est décapée ou sablée, brillante si elle est polie), avec un aspect satiné ou brillant régulier
- Taille de série adaptée
- De la pièce unique à la production continue de profilés et de produits grand public
- Coût d'outillage et de machine
- Les montages coûtent peu ; une ligne d'anodisation complète avec cuves, redresseurs, groupes froids et traitement des effluents coûte des centaines de milliers de dollars, voire plus
- Vitesse
- Environ 20–60 minutes dans la cuve d'anodisation, plus le nettoyage, la coloration et le colmatage ; un cycle complet dure environ 1–2 heures
Atouts et limites
Atouts
- Elle fait partie du métal : elle ne peut donc pas s'écailler ni se décoller comme une peinture
- Dure et résistante à l'usure, surtout l'anodisation dure
- Fine et prévisible, ce qui préserve les ajustements serrés
- De nombreuses couleurs durables, avec l'éclat métallique qui transparaît
Limites
- Ne fonctionne que sur l'aluminium, le titane, le magnésium et quelques autres métaux
- L'oxyde est fragile et peut se fissurer si la pièce se plie
- Isolante électriquement : les points de contact doivent être masqués ou usinés
- Certaines couleurs, surtout les rouges et les bleus, passent à la lumière forte du soleil
Où on l'utilise
- Électronique grand publicBoîtiers d'ordinateurs, de téléphones et de tablettes, pièces de casques audio, boîtiers de PC
- ArchitectureCadres de fenêtres, murs-rideaux, panneaux de façade, rampes
- Aéronautique et défensePièces de cellule, pièces d'actionneurs et carters à anodisation dure
- Sports et plein airMousquetons, composants de vélo, lampes de poche, moulinets de pêche
- CuisineUstensiles de cuisson à anodisation dure, couverts et ustensiles, pièces de machines à expresso
- MachinesVérins pneumatiques, pistons, poulies, corps de vannes
Comment le reconnaître
- Un métal coloré ou argenté à l'éclat satiné, légèrement profond, où la texture du métal transparaît sous la couleur.
- Pas de couche que l'on puisse rayer jusqu'à une autre couleur ; une rayure profonde laisse voir l'aluminium nu et brillant.
- De petites marques non colorées là où la pièce était fixée à son montage, souvent sur une arête ou dans un trou.
- Une surface qu'un simple testeur montre comme non conductrice, alors que la pièce est en métal.
À comparer avec
À regarder
Yijin Solution · Une explication pour débutants de l'oxyde formé dans un bain acide
Captain Corrosion · Nettoyer, décaper, anodiser, colorer et colmater, étape par étape
RAPID DIRECT · Visite d'une ligne d'anodisation, cuve par cuve
Gamers Nexus · Des montages de pièces de boîtiers de PC anodisées et colorées dans une vraie usine
Voir de vraies photos
- Wikipédia : Anodisation — photos de pièces anodisées colorées et schéma de la structure poreuse de l'oxyde
- Recherche de photos sur Wikimedia Commons
À retenir
- L'anodisation transforme la surface de l'aluminium en oxyde ; rien n'est ajouté par-dessus.
- La pièce est l'électrode positive, et l'oxyde croît plein de pores qui peuvent absorber un colorant.
- Le colmatage ferme les pores et fixe la couleur et la résistance à la corrosion.
Plus dans Revêtements et finition de surface
Les 100 procédés
 11.1La peinture au pistoletDe la peinture liquide atomisée en un brouillard fin qui sèche ou polymériseOuvrir la leçon
 11.2ThermolaquageUne poudre sèche chargée colle à la pièce, puis fond au fourOuvrir la leçon
 11.3SérigraphieDe l'encre poussée à travers un pochoir sur tamisOuvrir la leçon
 11.4Galvanisation à chaudDe l'acier trempé dans du zinc fondu forme une couche de zinc liéeOuvrir la leçon
 11.5Dépôt électrolytique (chrome, nickel, zinc)Le courant électrique dépose du métal à partir d'un bainOuvrir la leçon
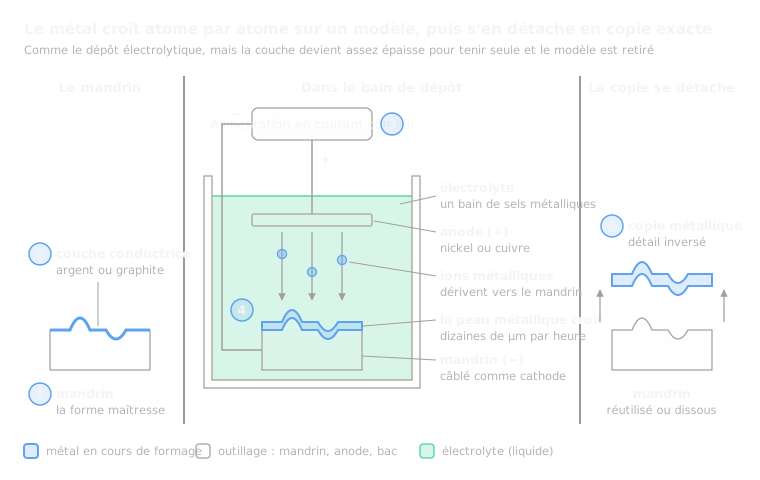 11.7ÉlectroformageUn dépôt épais sur un modèle, puis décolléOuvrir la leçon
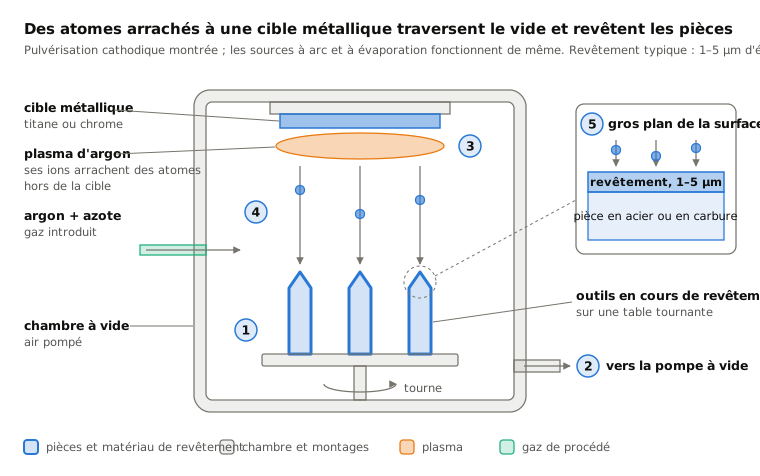
 11.8Revêtement PVD (films minces sous vide)Des atomes arrachés à une cible revêtent les pièces sous videOuvrir la leçon
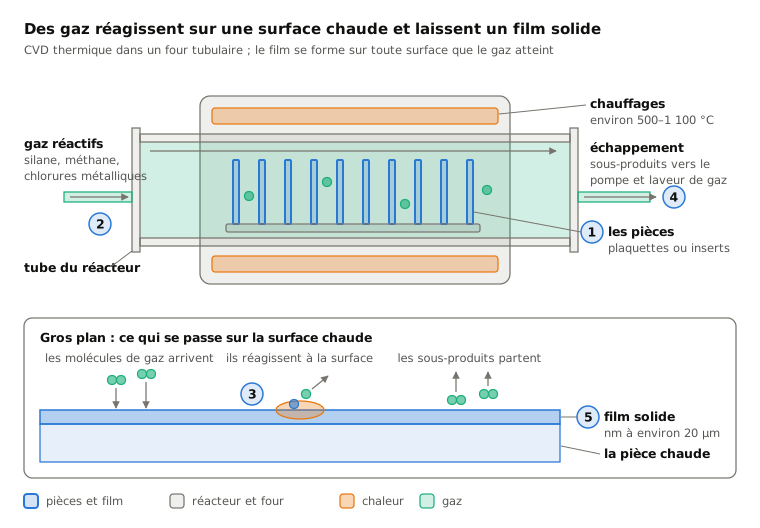
 11.9Revêtement CVDDes gaz réagissent sur une surface chaude et laissent un filmOuvrir la leçon
 11.10Projection thermique (plasma, HVOF, arc)Des gouttelettes fondues projetées sur une pièce s'empilent en une coucheOuvrir la leçon
 11.11Projection à froid (cold spray)Des grains de métal solides se soudent par la seule vitesseOuvrir la leçon
Essayez
Mettez l'IA au travail dans votre CAO.
Modélisez des pièces, générez des mises en plan et automatisez les tâches répétitives dans votre logiciel de CAO.