

Tournage (tour)
La pièce tourne ; un outil à une pointe la coupe
Le tournage fabrique des pièces rondes : un tour (une machine qui fait tourner la pièce) fait tourner une barre pendant qu'un seul outil tranchant glisse le long et en rase de la matière. Une batte de baseball en bois, un pied de table et l'arbre en acier d'un moteur électrique sont tournés. C'est la façon standard de donner à une pièce un diamètre précis.
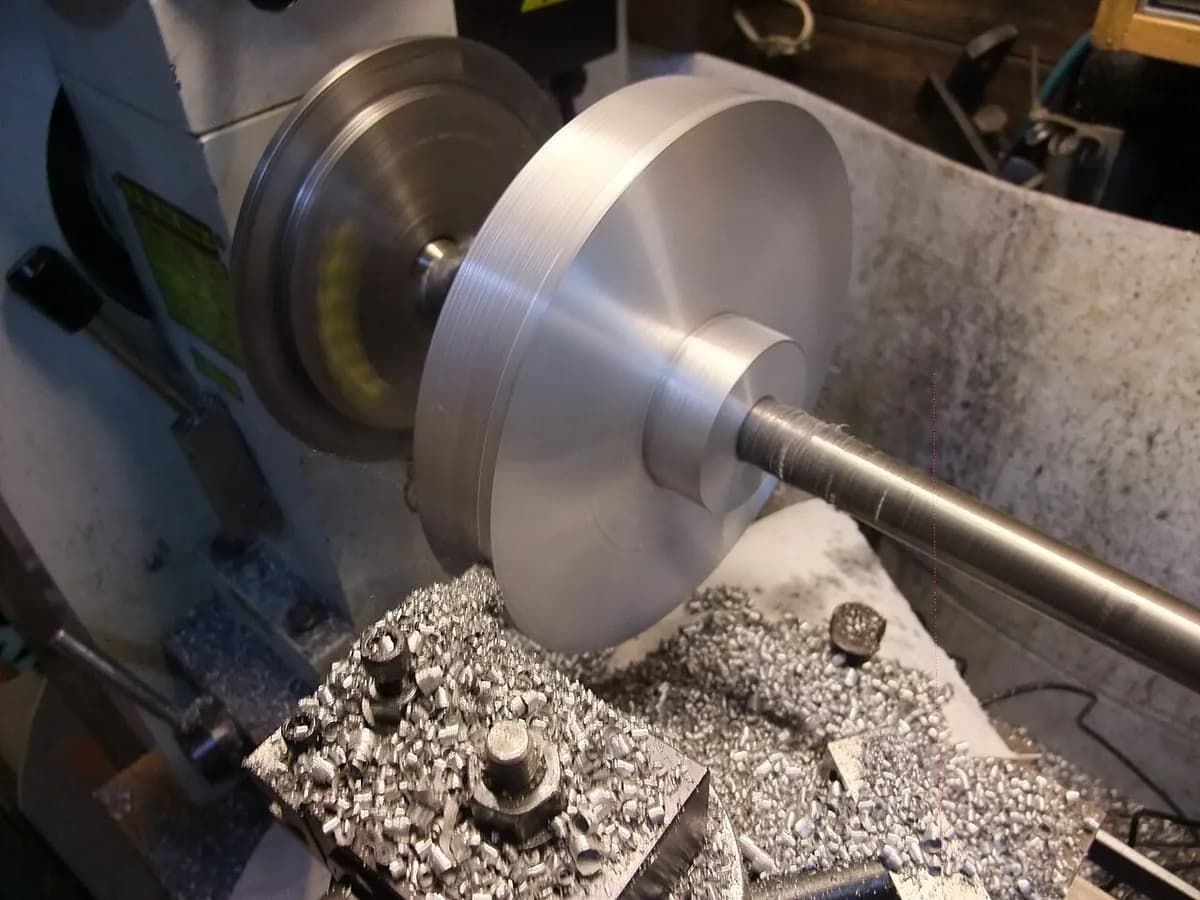
Tournage (tour) en une minute, par MecMade
Comment ça marche
Serrer la pièce. La barre est serrée dans un mandrin (un étau tournant à mors) sur la poupée fixe, le côté moteur du tour. Une pointe de contre-poupée (un support pointu à l'autre bout) stabilise les pièces longues.
La faire tourner. La broche fait tourner la pièce, généralement de quelques centaines à quelques milliers de tr/min (tours par minute). Les petits diamètres et les métaux tendres tournent plus vite.
Régler la profondeur de passe. L'outil avance vers l'axe de la profondeur de passe (de combien il mord), généralement 1–4 mm en ébauche et 0,1–0,5 mm pour la passe de finition.
Faire avancer l'outil. Le chariot (le porte-outil coulissant) déplace l'outil parallèlement à l'axe à la vitesse d'avance, généralement 0,05–0,5 mm par tour.
Détacher le copeau. L'outil cisaille la couche extérieure en copeau et laisse derrière lui un diamètre plus petit, parfaitement rond. Le même tour peut aussi dresser l'extrémité à plat et tailler des gorges ou des filetages. Il peut aléser (agrandir un trou de l'intérieur) et tronçonner (détacher la pièce finie).
Chiffres clés
- Matériaux
- Presque tous les métaux (acier, aluminium, laiton, titane), plus les plastiques et le bois
- Pièces typiques
- Arbres, axes, coussinets (manchons), poulies, raccords filetés, boutons
- Taille de pièce
- De pièces d'horlogerie de moins de 1 mm à des cylindres et des arbres de plusieurs mètres de long
- Précision
- Généralement ±0,01–0,05 mm sur les diamètres ; environ ±0,005 mm avec du soin
- État de surface
- Généralement Ra 0,8–3,2 µm (Ra = rugosité moyenne ; 1 µm est un millième de millimètre), avec de fines traces d'avance
- Taille de série adaptée
- De la pièce unique aux millions ; les tours automatiques avec chargeurs de barres tournent sans surveillance en grande série
- Coût d'outillage et de machine
- Les plaquettes (pointes d'outil en carbure remplaçables) coûtent quelques dollars pièce ; les tours vont de quelques milliers de dollars (manuels) à des dizaines ou centaines de milliers (CNC, à commande numérique)
- Vitesse
- De quelques secondes à quelques minutes par petite pièce ; des heures pour un grand arbre
Atouts et limites
Atouts
- Diamètres très précis, tous sur un même axe
- Fonctionne sur presque tout matériau qui peut être coupé
- Outils standard peu chers ; pas d'outillage propre à la pièce
- Facile à automatiser avec des chargeurs de barres et la CNC
Limites
- Seulement des formes rondes, sauf si le tour porte aussi des outils tournants
- Transforme une partie de la barre en copeaux (recyclables, mais perdus quand même)
- Les pièces longues et minces fléchissent et vibrent si elles ne sont pas soutenues
- Pour des millions de pièces simples, le formage (frappe à froid) est plus rapide et gaspille moins
Où on l'utilise
- AutomobileArbres, moyeux de roues, disques de frein, pièces de soupapes
- AéronautiquePièces de trains d'atterrissage, arbres moteurs, raccords hydrauliques
- Énergie et industrie lourdeRotors de turbines, arbres de pompes, cylindres de laminoirs
- MédicalVis à os, broches d'implants, implants dentaires
- Biens du quotidienCorps de stylos, boutons, pieds de meubles, battes de baseball
Comment le reconnaître
- De fins anneaux régulièrement espacés, ou une spirale, autour des surfaces rondes : les traces d'avance de l'outil.
- Des extrémités planes avec un motif de cercles autour du centre, parfois avec un petit téton ou un tourbillon laissé au milieu.
- Des gradins, des gorges, des chanfreins (petits biseaux sur les arêtes) et des filetages tous parfaitement alignés sur un même axe.
À comparer avec
À regarder
RAPID DIRECT · Une explication simple du fonctionnement du tournage CNC
WWU Engineering and Design · Les opérations de base, démontrées sur un tour manuel
Haas Automation · De lourdes passes d'ébauche sur un grand tour CNC, avec de vrais copeaux
GlacernMachineTools · À quoi ressemble la production en série sur un tour CNC
Voir de vraies photos
- Wikipédia : Lathe — photos sous licence libre de tours anciens et modernes
- Wikipédia : Lathe center — pointes tournantes et tournage entre pointes
- Recherche de photos sur Wikimedia Commons
À retenir
- La pièce tourne et l'outil se déplace : c'est pourquoi le tournage fait des formes rondes.
- Trois réglages commandent chaque coupe : la vitesse de broche, l'avance et la profondeur de passe.
- Des traces d'avance en spirale et des formes sur un même axe trahissent une pièce tournée.
Plus dans Usinage
Les 100 procédés
 5.2ShortFraisageUne fraise à plusieurs arêtes en rotation se déplace sur une pièce fixeOuvrir la leçon
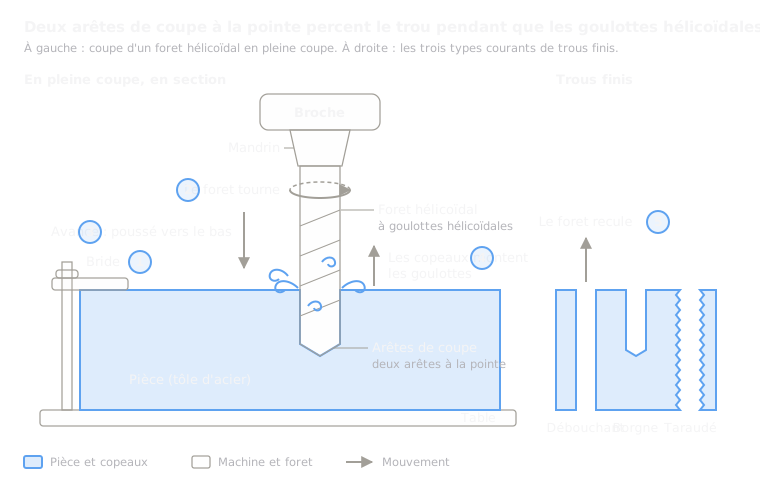 5.3ShortPerçageUn foret hélicoïdal en rotation plonge dans la pièceOuvrir la leçon
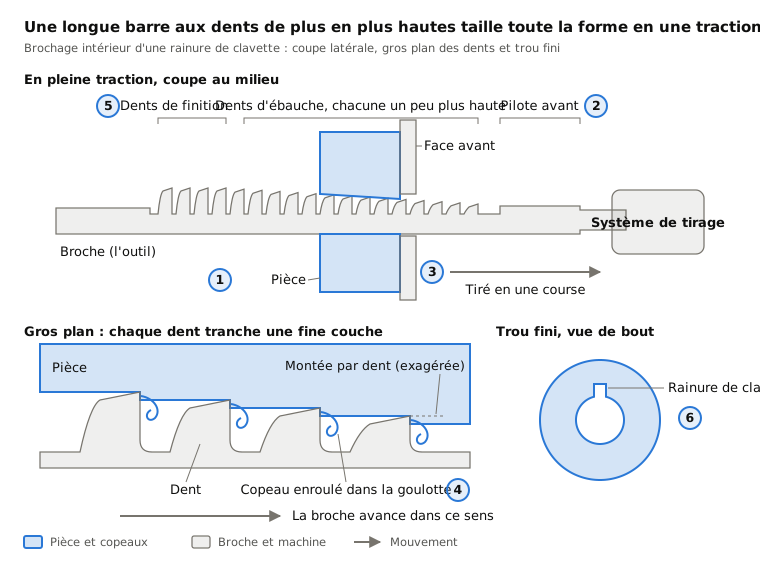
 5.4BrochageUne longue barre à dents est tirée à travers ou le long de la pièce en une seule passeOuvrir la leçon
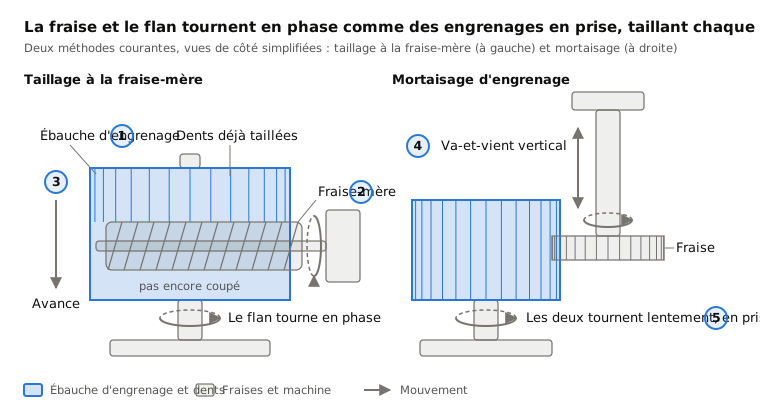
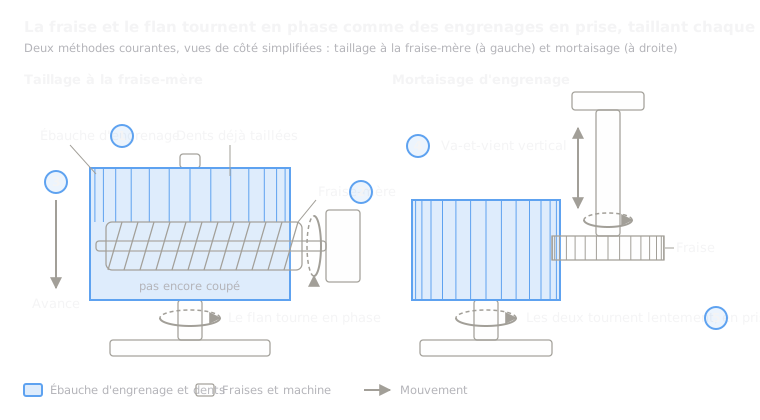 5.5Taillage d'engrenages (taillage à la fraise-mère, mortaisage)Des fraises-mères ou des outils pignons génèrent les dents d'engrenagesOuvrir la leçon
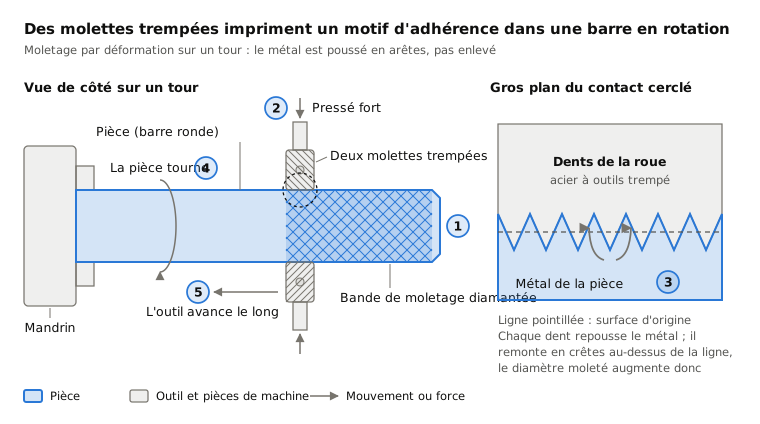
 5.6MoletageDes molettes trempées impriment un motif d'accroche dans une pièce en rotationOuvrir la leçon
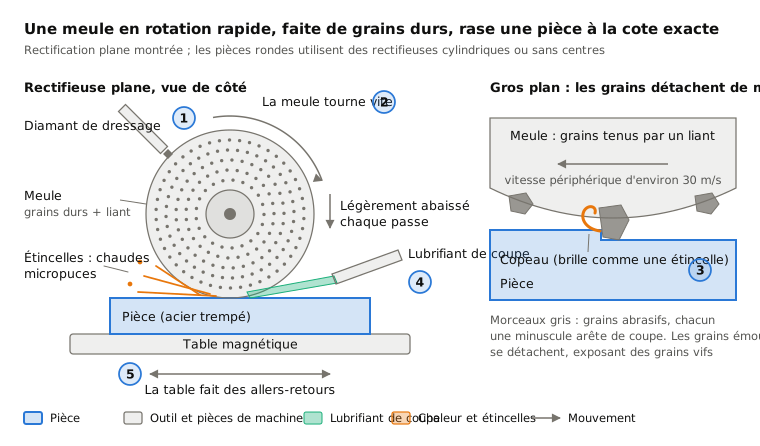
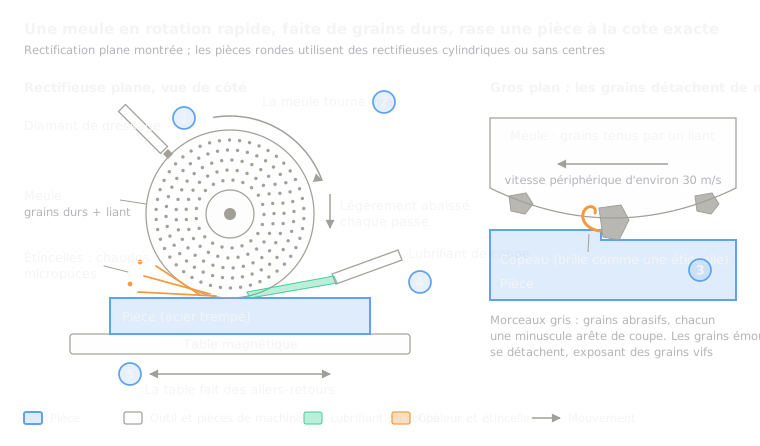 5.7RectificationUne meule rapide faite de grains durs rabote la surfaceOuvrir la leçon
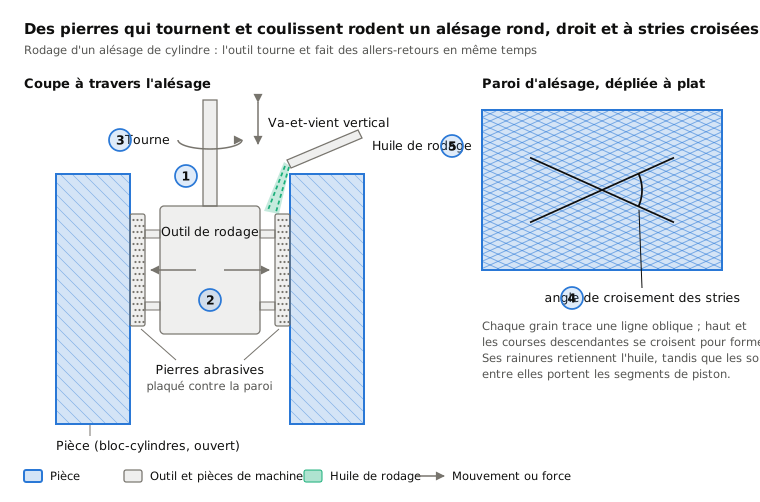
 5.8RodageDes pierres tournent et vont et viennent dans un alésageOuvrir la leçon
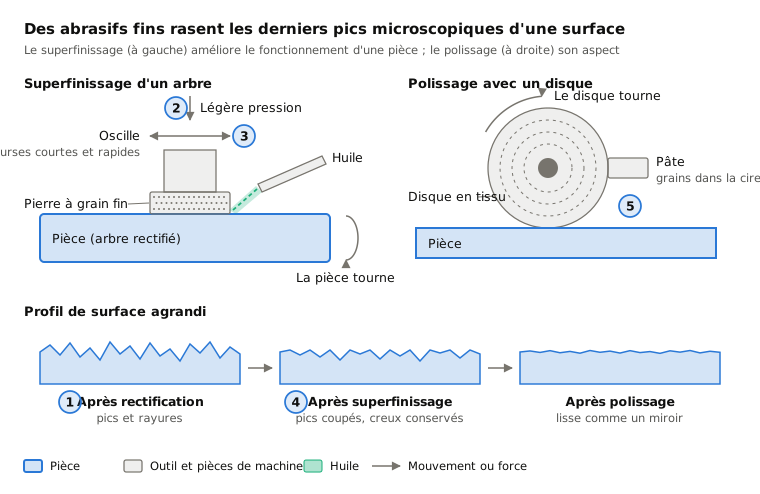
 5.9Superfinition et polissageDe fines pierres ou des disques de polissage enlèvent les derniers pics microscopiquesOuvrir la leçon
Essayez
Mettez l'IA au travail dans votre CAO.
Modélisez des pièces, générez des mises en plan et automatisez les tâches répétitives dans votre logiciel de CAO.