

Formage par choc laser
Des tirs laser étirent une face pour qu'une plaque se courbe
Le formage par choc laser cintre des plaques de métal sans matrice, avec des milliers de minuscules ondes de choc produites par laser. Chaque tir comprime une petite zone d'une surface ; ensemble, ils étirent cette face, et la plaque se courbe lentement, comme une page qui s'enroule quand un côté devient humide. Il façonne d'épais panneaux d'ailes d'avions et redresse des pièces déformées avec un grand contrôle.
Comment ça marche
Recouvrir la surface d'eau. La plaque est fixée sous le laser, et une fine couche d'eau s'écoule sur la zone à traiter.
Tirer une impulsion laser. Un laser pulsé de haute énergie tire une impulsion très courte, d'environ 20 nanosecondes, à travers l'eau sur un point de quelques millimètres de large.
Produire une explosion de plasma. L'impulsion transforme une fine peau de la surface en plasma (un gaz incandescent et chargé électriquement). L'eau le piège, donc la pression grimpe en flèche et envoie une onde de choc dans le métal.
Laisser une couche comprimée. Le choc comprime le métal sous le point, laissant une couche, souvent de 1–2 mm de profondeur, avec une contrainte résiduelle de compression (une contrainte emprisonnée dans le métal qui pousse vers l'extérieur sur ses voisins).
Répéter selon un motif. Un robot déplace le point laser point par point selon un motif calculé. Les contraintes emprisonnées s'additionnent et la plaque se courbe ; elle est mesurée et corrigée avec d'autres tirs.
Chiffres clés
- Matériaux
- Alliages d'aluminium (dont aluminium-lithium), titane, aciers, alliages de nickel
- Pièces typiques
- Panneaux d'ailes et de fuselage à courbure simple ou double douce, panneaux raidis, pièces déformées à redresser
- Taille de pièce
- De petites pièces à des panneaux de plusieurs mètres de long, limités par la portée du robot
- Précision
- La courbure se construit par petits pas contrôlés ; la forme finale est mesurée et corrigée, typiquement à quelques dixièmes de millimètre
- État de surface
- Motif légèrement piqueté de points qui se chevauchent ; améliore souvent la durée de vie en fatigue (résistance à la fissuration sous charges répétées)
- Taille de série adaptée
- Petites séries de grandes pièces de grande valeur, plus réparation et redressage
- Coût d'outillage et de machine
- Pas de matrices ; les cellules laser coûtent des millions de dollars, donc le travail est souvent acheté comme service
- Vitesse
- Quelques tirs par seconde ; un grand panneau peut prendre des heures
Atouts et limites
Atouts
- Pas de matrice : la forme est un programme, facile à changer
- Fonctionne sur des plaques épaisses et rigides et des panneaux raidis d'un seul tenant
- Laisse une couche comprimée protectrice qui résiste aux fissures de fatigue
- Peut redresser précisément des pièces déformées
Limites
- Équipement laser très coûteux
- Uniquement des courbures douces, pas de formes profondes
- Lent pour de grandes surfaces
- Demande une modélisation et des mesures soignées pour atteindre la forme
Où on l'utilise
- AvionsPanneaux de revêtement d'ailes à doubles courbures douces
- EspacePanneaux courbes pour lanceurs et réservoirs
- Construction navaleFormage et redressage de grandes plaques
- Réparation et finitionRedressage de pièces déformées par le soudage ou l'usinage
Comment le reconnaître
- Une faible grille régulière de points carrés ou ronds qui se chevauchent sur une face.
- Des panneaux épais doucement courbes sans marques de matrice ni de presse.
- Souvent une zone mate, légèrement piquetée, sur une surface par ailleurs usinée.
À comparer avec
À regarder
Curtiss-Wright Surface Technologies · Une animation d'un tir : couche d'eau, plasma, onde de choc et contrainte résiduelle
LSP Technologies · Ce qu'est le procédé et quelles pièces il fabrique
LSP Technologies · Une plaque qui se courbe en direct pendant que le laser la parcourt
LSP Technologies · Le même outil utilisé pour redresser une pièce déformée
Voir de vraies photos
- Wikipédia : Grenaillage laser — le procédé, son histoire et une section sur le formage par choc laser
- Recherche de photos sur Wikimedia Commons
À retenir
- Chaque tir laser emprisonne une contrainte de compression dans une petite zone d'une face.
- Des milliers de tirs selon un motif font courber la plaque, sans aucune matrice.
- Idéal pour les courbes douces sur des panneaux aéronautiques épais et de grande valeur, et pour le redressage.
Plus dans Formage de tôles et de tubes
Les 100 procédés
 4.1Pliage de tôleUne presse plieuse plie la tôle le long de lignes droitesOuvrir la leçon
 4.2ShortEmboutissage et emboutissage profondDes matrices appariées découpent et pressent la tôle en forme, souvent en une secondeOuvrir la leçon
 4.3RepoussageUn galet presse un disque en rotation sur une formeOuvrir la leçon
 4.4FluotournageDes galets étirent un tube en rotation, plus mince et plus long, sur un mandrinOuvrir la leçon
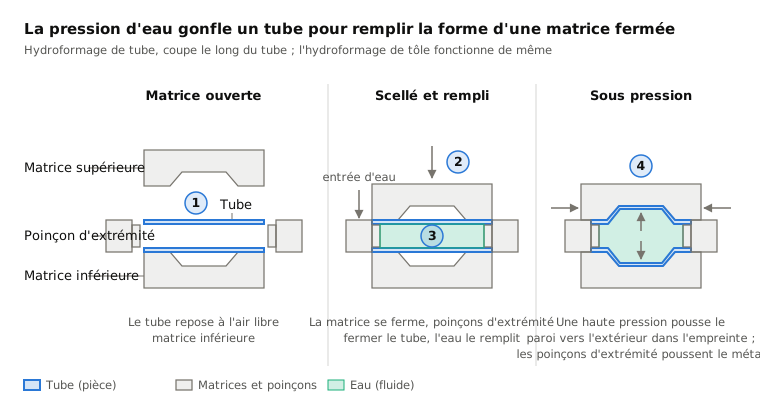
 4.5HydroformageLa pression d'un fluide pousse un tube ou une tôle dans une matriceOuvrir la leçon
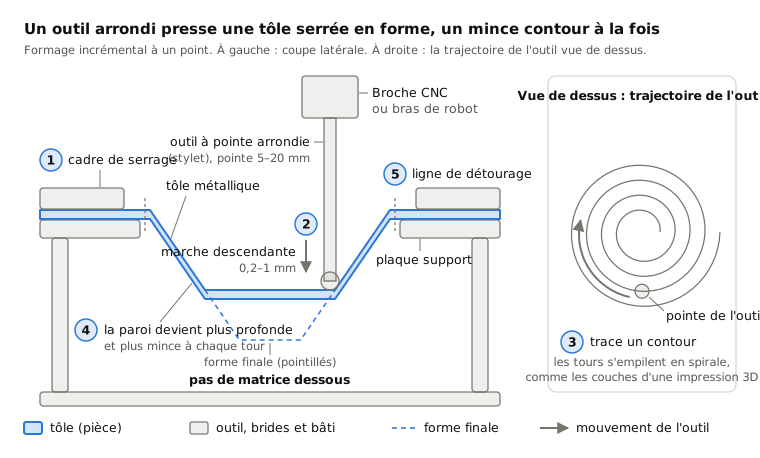
 4.6Formage incrémental de tôleUn outil rond trace des contours dans une tôle bridée, sans matriceOuvrir la leçon
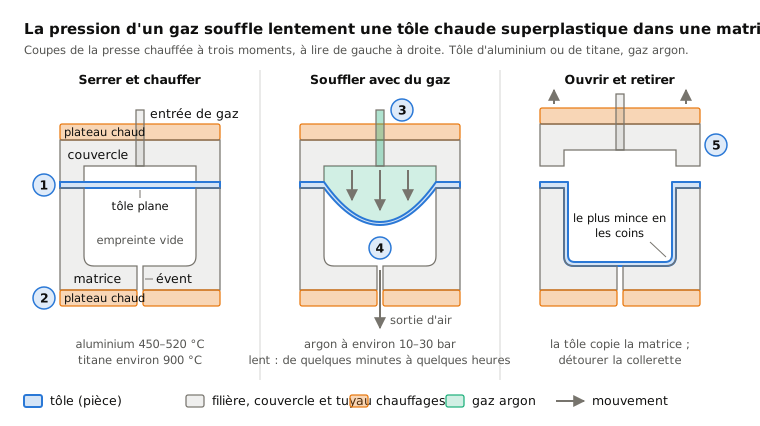
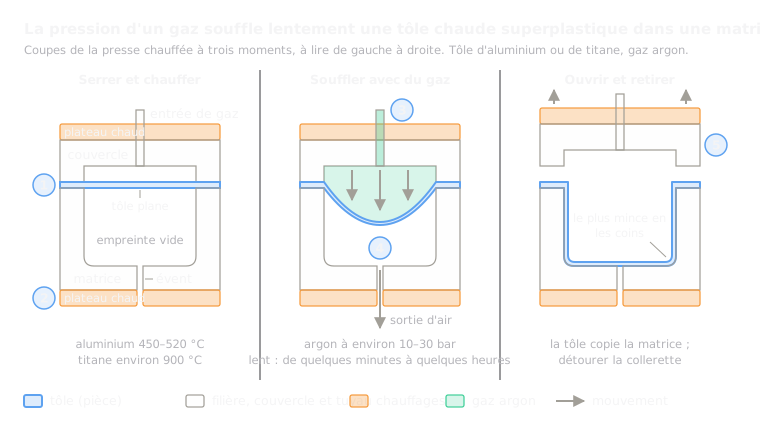 4.7Formage superplastiqueUn gaz chaud souffle une tôle superplastique dans une seule matriceOuvrir la leçon
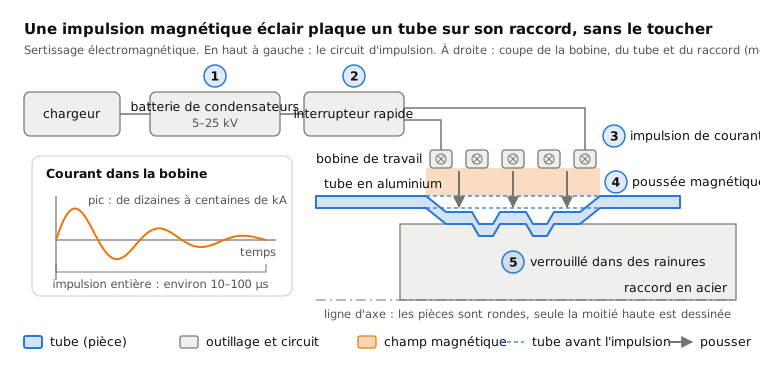
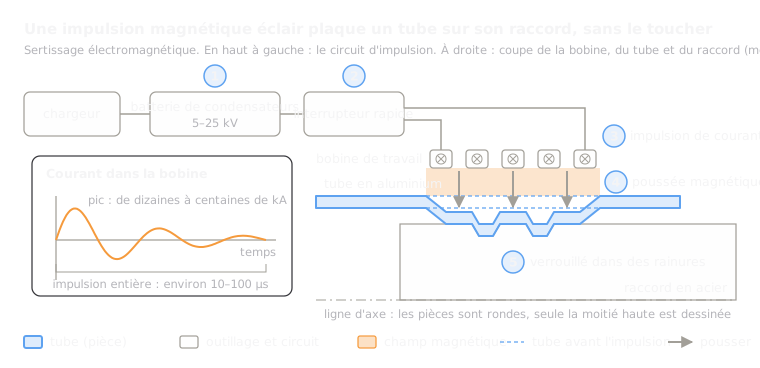 4.8Formage électromagnétiqueUne impulsion magnétique projette le métal sur un raccord, sans contactOuvrir la leçon
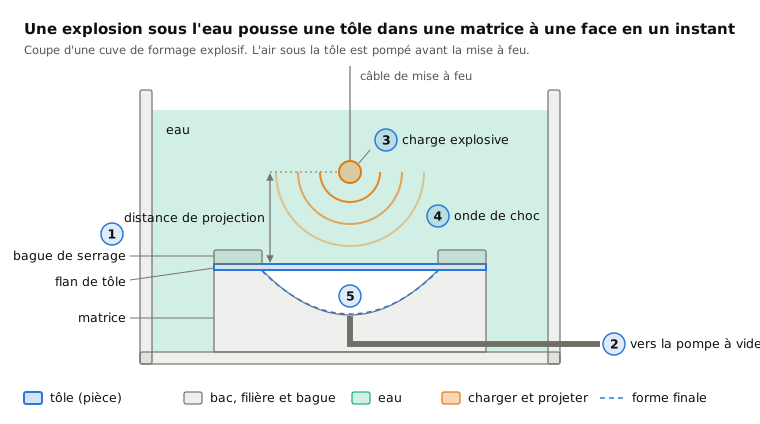
 4.9Formage à l'explosifUne explosion sous l'eau pousse une tôle dans une matriceOuvrir la leçon
Essayez
Mettez l'IA au travail dans votre CAO.
Modélisez des pièces, générez des mises en plan et automatisez les tâches répétitives dans votre logiciel de CAO.