

Formage superplastique
Un gaz chaud souffle une tôle superplastique dans une seule matrice
Le formage superplastique (SPF) chauffe une tôle spéciale à grains fins jusqu'à ce qu'elle puisse s'étirer de plusieurs fois sa longueur, comme un chewing-gum tiède. La pression d'un gaz la souffle alors lentement dans une matrice à une face (un moule en acier profilé). Il transforme une tôle en panneaux profonds et complexes, comme des portes d'avion et des carrosseries de voitures de sport, qui exigeraient sinon de nombreuses pièces.
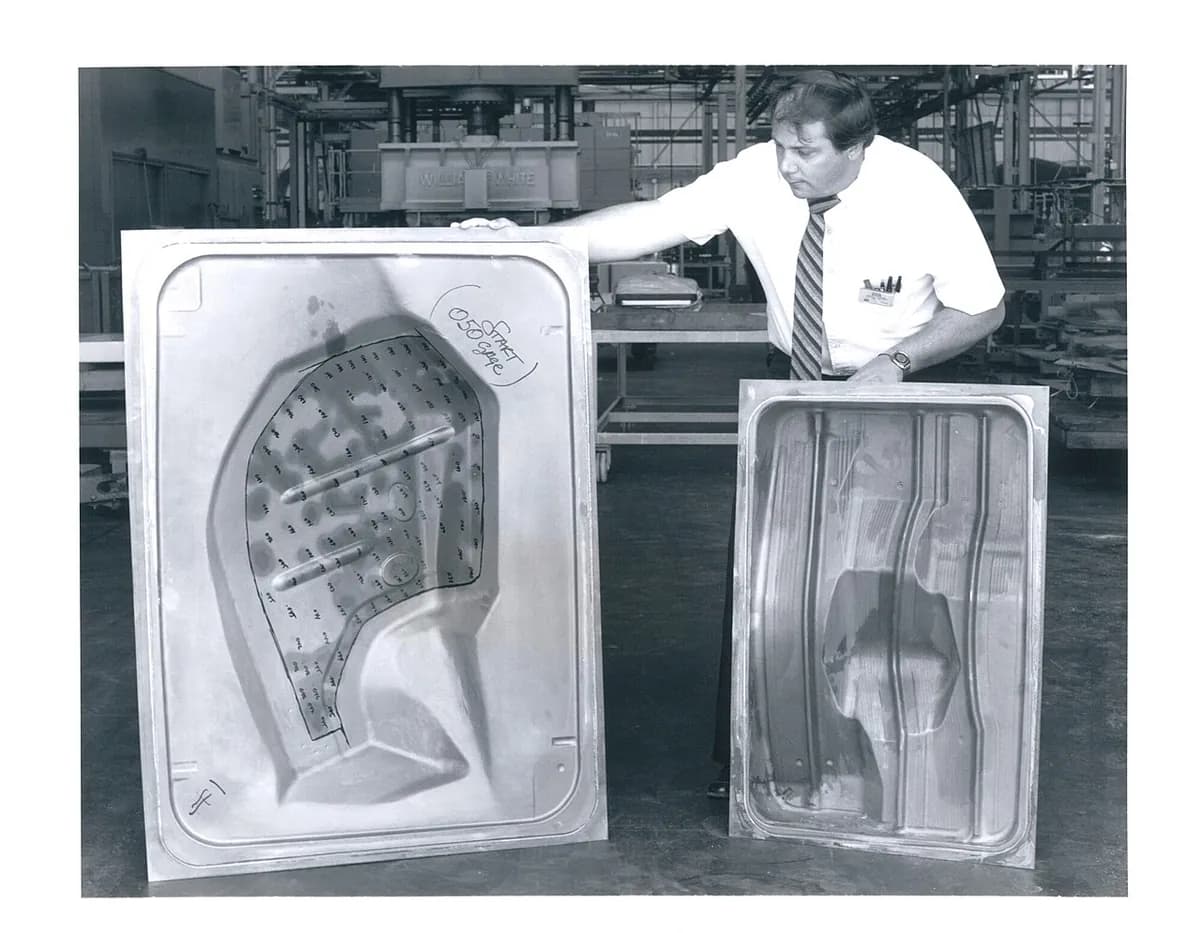
Comment ça marche
Serrer la tôle. Une tôle plate en alliage superplastique est posée sur une matrice avec une empreinte (la forme creuse de la pièce). Un couvercle étanche presse son bord et réalise une étanchéité au gaz.
Tout chauffer. Des plateaux chauffants (plaques de presse chaudes) portent la matrice et la tôle à la température de formage : environ 450–520 °C pour l'aluminium 5083, environ 900 °C pour le titane Ti-6Al-4V.
Souffler le gaz. De l'argon (un gaz inerte qui empêche le métal chaud de réagir avec l'air) arrive au-dessus de la tôle à basse pression, généralement environ 10–30 bar.
La laisser s'étirer lentement. La tôle gonfle comme une bulle de savon pendant que l'air en dessous s'échappe par des évents. La pression monte progressivement : le métal s'étire donc lentement, en quelques minutes à quelques heures, sans se déchirer. Ses minuscules grains (les cristaux qui composent un métal) glissent les uns sur les autres, ce qui permet des allongements de plusieurs centaines de pour cent.
Remplir la matrice, puis ouvrir. La tôle rejoint les parois de l'empreinte et atteint les coins en dernier : ce sont donc les coins qui finissent les plus minces. La presse s'ouvre, la pièce chaude est sortie, et sa collerette (le bord serré) est détourée.
Chiffres clés
- Matériaux
- Alliages superplastiques à grains fins : titane Ti-6Al-4V, aluminium 5083 et certains alliages aluminium-lithium, certains aciers inoxydables
- Pièces typiques
- Portes d'avion, panneaux d'accès et conduits, panneaux de carrosserie en petite série, structures creuses raidies
- Taille de pièce
- De petits supports à des panneaux de quelques mètres de long
- Précision
- Proche de la forme de la matrice, généralement quelques dixièmes de millimètre côté matrice, avec presque aucun retour élastique
- État de surface
- Lisse côté matrice ; le titane exige un nettoyage pour retirer une peau de surface dure, riche en oxygène
- Taille de série adaptée
- Petites à moyennes séries : de centaines à quelques milliers de pièces par an
- Coût d'outillage et de machine
- Une seule matrice, en acier réfractaire ou en céramique, moins chère que des matrices d'emboutissage appariées ; la presse chauffante est un gros investissement
- Vitesse
- Lent : environ 15 minutes à quelques heures par pièce, plus vite pour l'aluminium que pour le titane
Atouts et limites
Atouts
- Formes profondes et complexes d'une seule pièce, remplaçant des assemblages de nombreuses pièces
- Une seule matrice suffit : l'outillage coûte moins cher
- Presque pas de retour élastique : les formes sont précises
- Avec le soudage par diffusion (tôles fusionnées sous chaleur et pression), permet de faire des structures creuses raidies
Limites
- Cycles lents : de quelques minutes à quelques heures par pièce
- Exige des alliages spéciaux à grains fins, plus chers
- Épaisseur inégale : les coins et les poches profondes s'amincissent
- Procédé chaud et gourmand en énergie ; le titane exige un gaz protecteur et un nettoyage de surface
Où on l'utilise
- Structures d'avionsPortes, panneaux d'accès et conduits en titane et en aluminium
- Moteurs d'avionAubes de soufflante creuses en titane, fabriquées en combinant SPF et soudage par diffusion
- AutomobilePanneaux de carrosserie en aluminium pour voitures de sport et de luxe en petite série
- ArchitecturePanneaux de façade et de bardage courbes en aluminium
Comment le reconnaître
- Des formes profondes, lisses et aux bords doux, faites d'une seule tôle, sans soudures ni joints.
- Une face nette et lisse (côté matrice) ; l'autre face montre des détails plus doux et arrondis.
- Une épaisseur qui varie : plus mince dans les coins et les poches profondes, visible sur une tranche coupée.
- Emboutit plus profond qu'une presse ordinaire ne le pourrait, toujours avec de généreux rayons.
À comparer avec
À regarder
superformusa · La méthode de base : le gaz souffle la tôle chaude dans une empreinte de matrice femelle
superformusa · Une variante : la tôle est d'abord soufflée en bulle, puis façonnée sur un outil mâle
superformuk · De vrais panneaux de carrosserie qui sortent de production
David Kirkham · Images d'atelier d'une pièce formée qui sort de la presse chaude
Voir de vraies photos
- Wikipédia : Superplastic forming — principe, températures et exemples aéronautiques ; surtout du texte
- Wikipédia : Superplasticity — la science des matériaux derrière l'étirement extrême
- Recherche de photos sur Wikimedia Commons
À retenir
- Les alliages superplastiques s'étirent de plusieurs centaines de pour cent à chaud et tirés lentement.
- La pression du gaz pousse la tôle dans une seule matrice à une face : l'outillage reste simple.
- Idéal pour les panneaux profonds, complexes et d'une seule pièce ; en contrepartie, cycles lents et coins minces.
Plus dans Formage de tôles et de tubes
Les 100 procédés
 4.1Pliage de tôleUne presse plieuse plie la tôle le long de lignes droitesOuvrir la leçon
 4.2ShortEmboutissage et emboutissage profondDes matrices appariées découpent et pressent la tôle en forme, souvent en une secondeOuvrir la leçon
 4.3RepoussageUn galet presse un disque en rotation sur une formeOuvrir la leçon
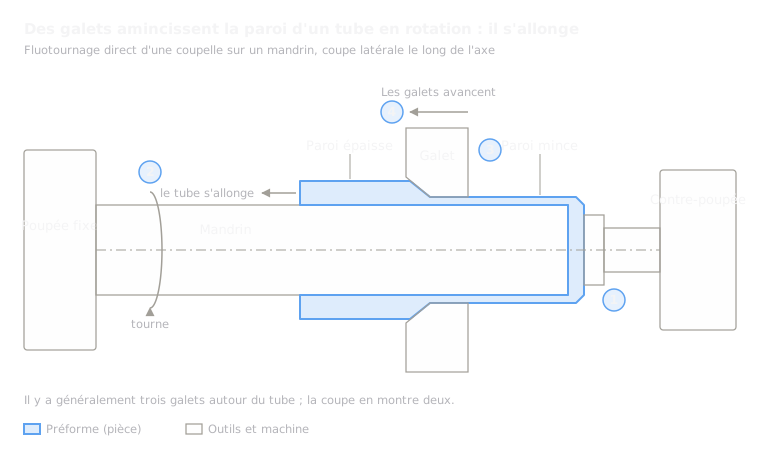 4.4FluotournageDes galets étirent un tube en rotation, plus mince et plus long, sur un mandrinOuvrir la leçon
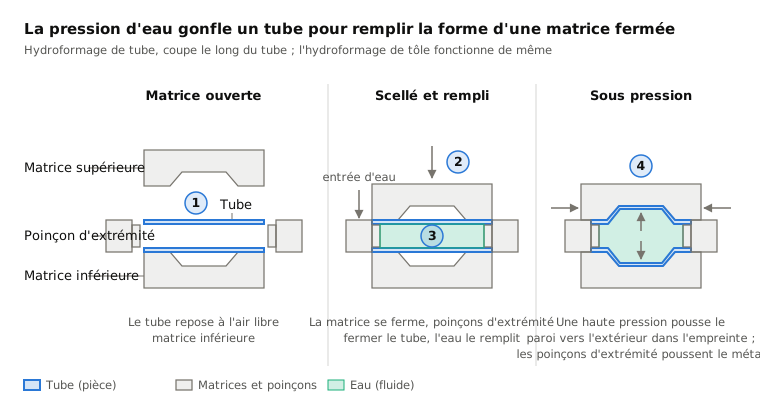
 4.5HydroformageLa pression d'un fluide pousse un tube ou une tôle dans une matriceOuvrir la leçon
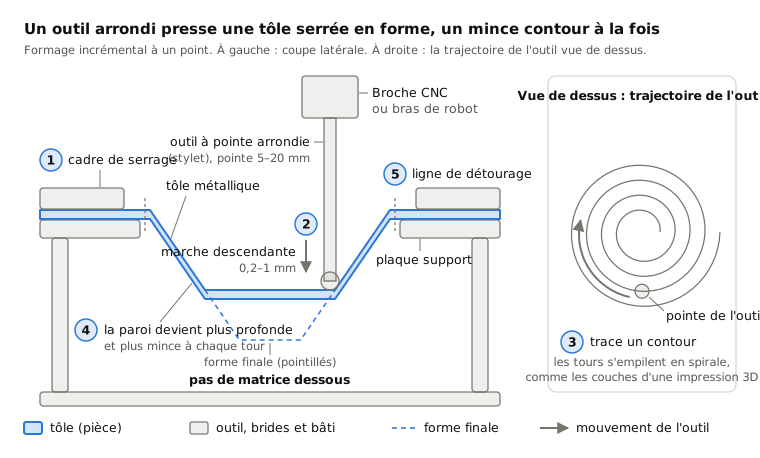
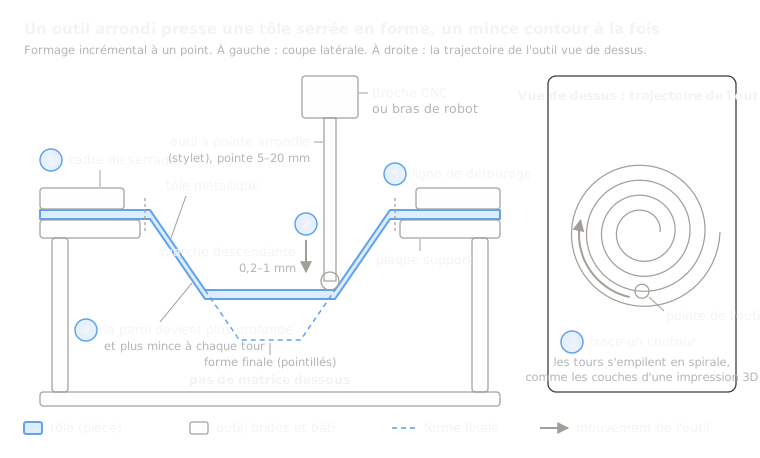 4.6Formage incrémental de tôleUn outil rond trace des contours dans une tôle bridée, sans matriceOuvrir la leçon
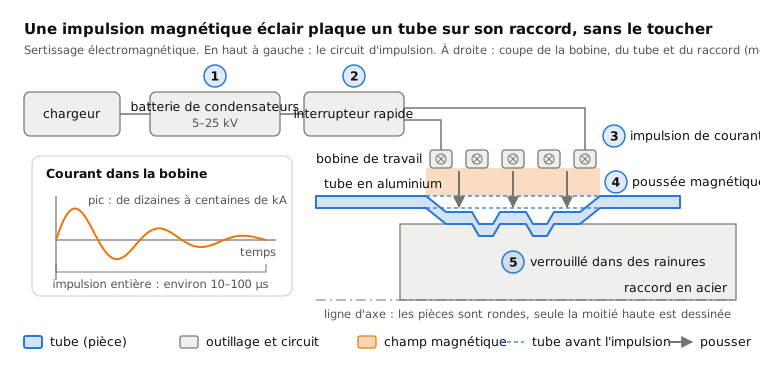
 4.8Formage électromagnétiqueUne impulsion magnétique projette le métal sur un raccord, sans contactOuvrir la leçon
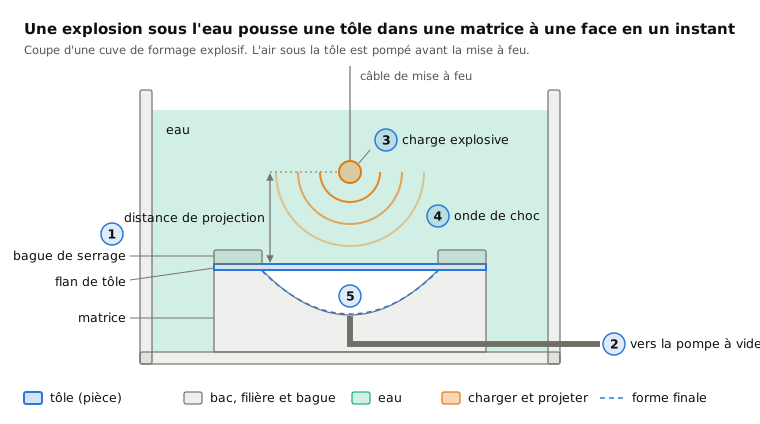
 4.9Formage à l'explosifUne explosion sous l'eau pousse une tôle dans une matriceOuvrir la leçon
 4.10Formage par choc laserDes tirs laser étirent une face pour qu'une plaque se courbeOuvrir la leçon
Essayez
Mettez l'IA au travail dans votre CAO.
Modélisez des pièces, générez des mises en plan et automatisez les tâches répétitives dans votre logiciel de CAO.