

Hydroformage
La pression d'un fluide pousse un tube ou une tôle dans une matrice
L'hydroformage utilise un fluide à haute pression, généralement de l'eau, au lieu d'un poinçon solide pour pousser le métal dans la forme d'une matrice. Un tube est gonflé comme un ballon dans une matrice fermée, ou une tôle est pressée contre une seule moitié de matrice. Les longerons de voitures, les cadres de vélos en aluminium et les tubes de saxophones sont faits ainsi, légers et rigides d'une seule pièce.
Comment ça marche
Charger. Un tube, souvent pré-cintré selon le tracé approximatif de la pièce, entre dans la moitié inférieure d'une matrice en deux parties (un moule en acier en deux parties).
Fermer et étanchéifier. Une presse ferme la matrice supérieure et la maintient fermée avec une grande force. Des poinçons d'extrémité (bouchons poussés de chaque côté) ferment les deux bouts du tube.
Remplir. De l'eau, généralement avec des additifs contre la rouille, remplit le tube par un poinçon et chasse l'air.
Mettre sous pression et alimenter. La pression monte, jusqu'à quelques milliers de bar, et la paroi se gonfle jusqu'à remplir la cavité. Pendant ce temps, les poinçons d'extrémité poussent les bouts du tube vers l'intérieur, apportant du métal pour que la paroi ne s'amincisse pas trop ; puis la pression retombe et la matrice s'ouvre.
L'hydroformage de tôle fonctionne de la même façon avec une tôle plate : un fluide, souvent derrière une membrane en caoutchouc, presse la tôle sur une seule moitié de matrice solide.
Chiffres clés
- Matériaux
- Aciers ductiles, y compris les nuances haute résistance, acier inoxydable, aluminium, laiton et cuivre, en tubes ou en tôles
- Pièces typiques
- Longerons de voitures, berceaux moteur et pièces d'échappement, tubes de cadres de vélos, raccords en T de tuyaux ; panneaux de tôle et paraboles
- Taille de pièce
- Tubes jusqu'à quelques mètres de long, comme les longerons de voitures ; paraboles de satellites formées en tôle jusqu'à environ 6 m de large
- Précision
- Typiquement à quelques dixièmes de millimètre, car la pièce est pressée contre une matrice solide
- État de surface
- L'extérieur copie la matrice ; pas de marques d'outil à l'intérieur
- Taille de série adaptée
- Surtout de gros volumes (voitures, vélos) ; les versions en tôle conviennent aussi aux petits lots
- Coût d'outillage et de machine
- Les matrices coûtent de dizaines à centaines de milliers de dollars ; une grande presse avec son système haute pression est typiquement un investissement de plusieurs millions de dollars
- Vitesse
- Typiquement d'environ 20 secondes à une minute par pièce, plus lent que l'emboutissage
Atouts et limites
Atouts
- Formes creuses complexes d'une seule pièce, remplaçant des assemblages soudés
- Pièces plus légères et plus rigides avec moins de soudures
- Épaisseur de paroi régulière et résistance supplémentaire par écrouissage
- L'hydroformage de tôle ne demande qu'une seule moitié de matrice solide
Limites
- Temps de cycle plus longs que l'emboutissage
- L'équipement haute pression et les matrices sont coûteux
- Le tube éclate s'il est trop étiré, donc l'expansion est limitée
- Les tubes demandent souvent un cintrage et un préformage d'abord
Où on l'utilise
- AutomobileLongerons, berceaux moteur, barres de toit, pièces d'échappement
- Vélos et mobilitéTubes de cadres de vélos en aluminium, cadres de fauteuils roulants
- MusiqueLe tube du corps en laiton de certains saxophones
- Pétrole et gazGrands raccords de tuyaux en T
- Aéronautique et éclairagePanneaux de tôle, antennes de satellites, boîtiers d'éclairage
Comment le reconnaître
- Des pièces creuses dont la section change sur leur longueur, de ronde à carrée puis ovale, sans coutures supplémentaires.
- Des éléments de cadre d'une seule pièce là où l'on attendrait plusieurs moitiés embouties soudées ensemble.
- Des renflements lisses et des profils nets sur les tubes de vélos en aluminium.
À comparer avec
À regarder
Tooling U-SME · Une explication de formation sur tout le procédé
Car Addict Garage · Pourquoi les cadres de voitures sont hydroformés
ANDRITZ Schuler · De vraies presses d'hydroformage au travail dans une usine
Jones Metal Products · La version tôle : formage par cellule fluide
Voir de vraies photos
- Wikipédia : Hydroformage — versions tôle et tube, avec des exemples de voitures, de vélos et d'instruments
- Recherche de photos sur Wikimedia Commons
À retenir
- La pression d'un fluide, pas un poinçon solide, pousse le métal dans la matrice.
- Les poinçons d'extrémité apportent du métal pour que la paroi n'éclate pas.
- Il fabrique des pièces creuses légères d'une seule pièce, surtout pour les voitures et les vélos.
Plus dans Formage de tôles et de tubes
Les 100 procédés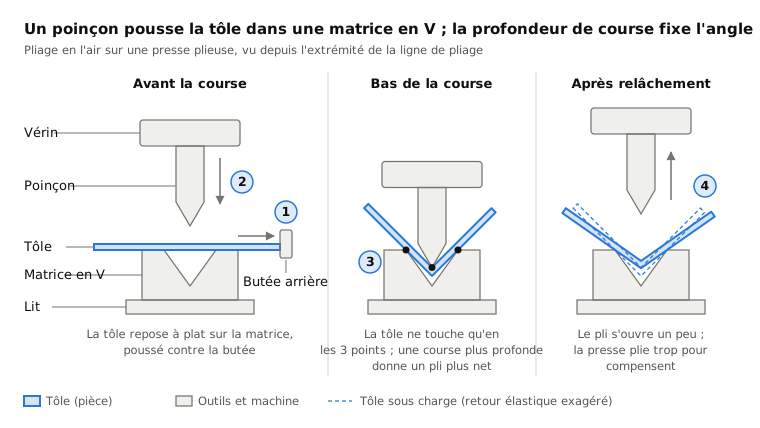
 4.1Pliage de tôleUne presse plieuse plie la tôle le long de lignes droitesOuvrir la leçon
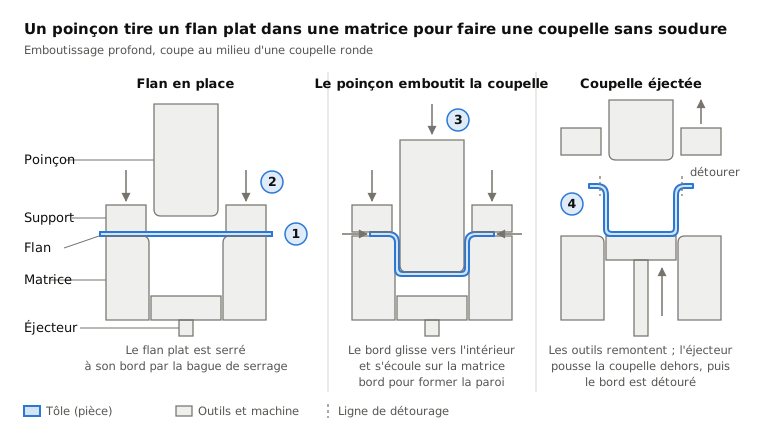
 4.2ShortEmboutissage et emboutissage profondDes matrices appariées découpent et pressent la tôle en forme, souvent en une secondeOuvrir la leçon
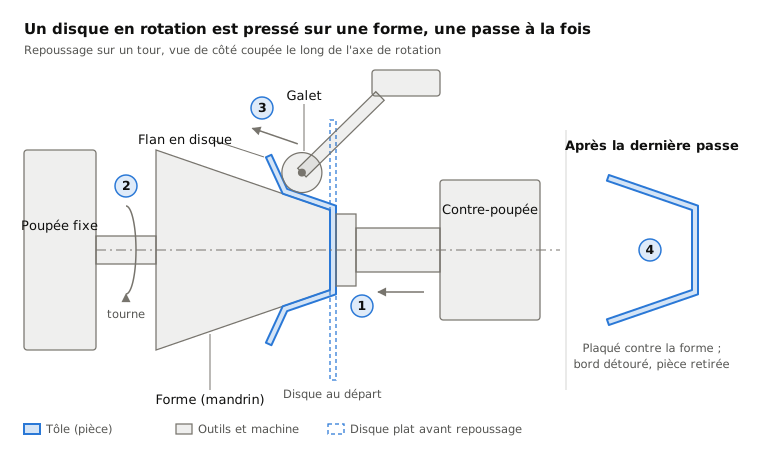
 4.3RepoussageUn galet presse un disque en rotation sur une formeOuvrir la leçon
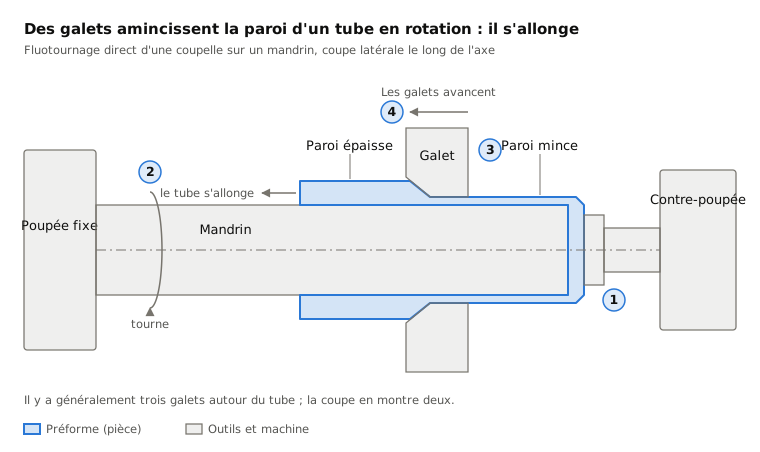
 4.4FluotournageDes galets étirent un tube en rotation, plus mince et plus long, sur un mandrinOuvrir la leçon
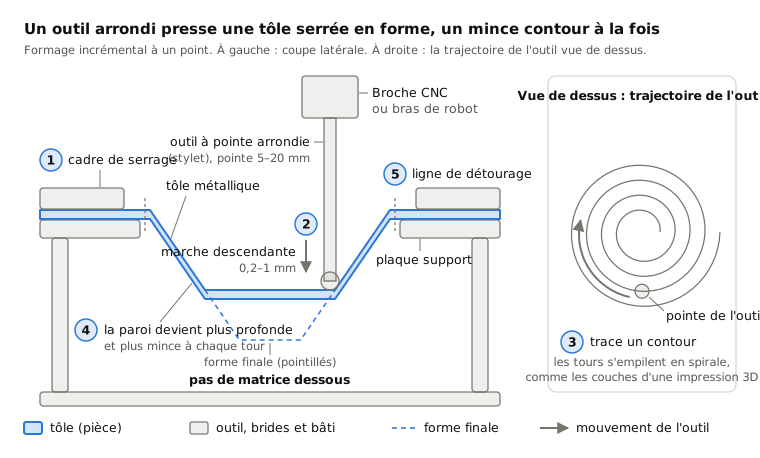
 4.6Formage incrémental de tôleUn outil rond trace des contours dans une tôle bridée, sans matriceOuvrir la leçon
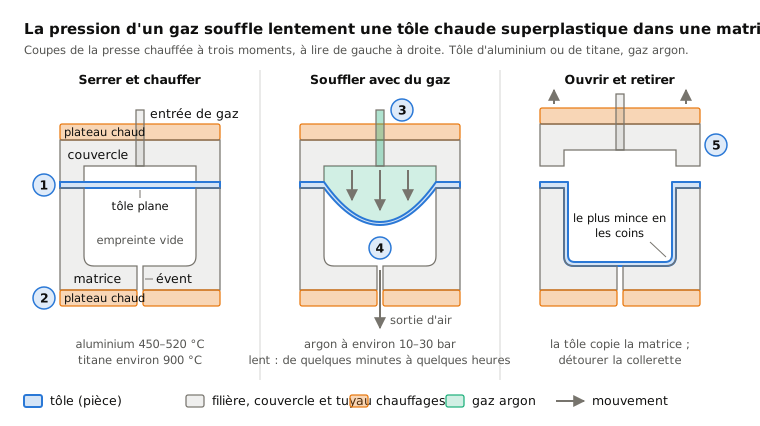
 4.7Formage superplastiqueUn gaz chaud souffle une tôle superplastique dans une seule matriceOuvrir la leçon
 4.8Formage électromagnétiqueUne impulsion magnétique projette le métal sur un raccord, sans contactOuvrir la leçon
 4.9Formage à l'explosifUne explosion sous l'eau pousse une tôle dans une matriceOuvrir la leçon
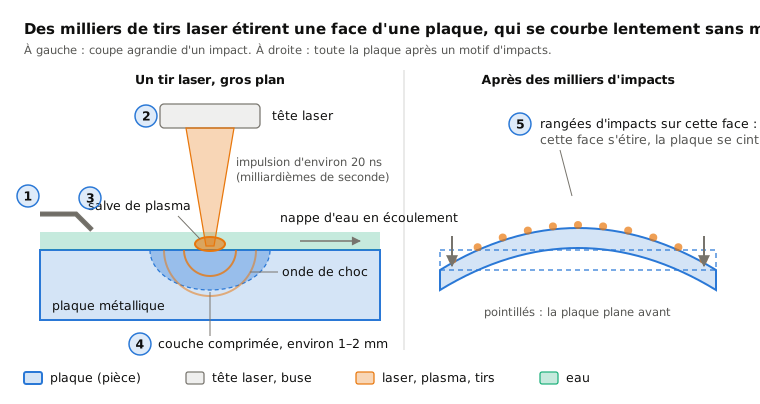
 4.10Formage par choc laserDes tirs laser étirent une face pour qu'une plaque se courbeOuvrir la leçon
Essayez
Mettez l'IA au travail dans votre CAO.
Modélisez des pièces, générez des mises en plan et automatisez les tâches répétitives dans votre logiciel de CAO.