

Pliage de tôle
Une presse plieuse plie la tôle le long de lignes droites
Le pliage de tôle plie une tôle plate le long d'une ligne droite pour faire un angle, un profilé en U ou une boîte. Le boîtier de votre ordinateur, une armoire électrique et une équerre d'étagère ont tous été pliés ainsi. La plupart des pliages se font sur une presse plieuse, une presse longue et étroite conçue pour cela, avec des outils standard peu chers.
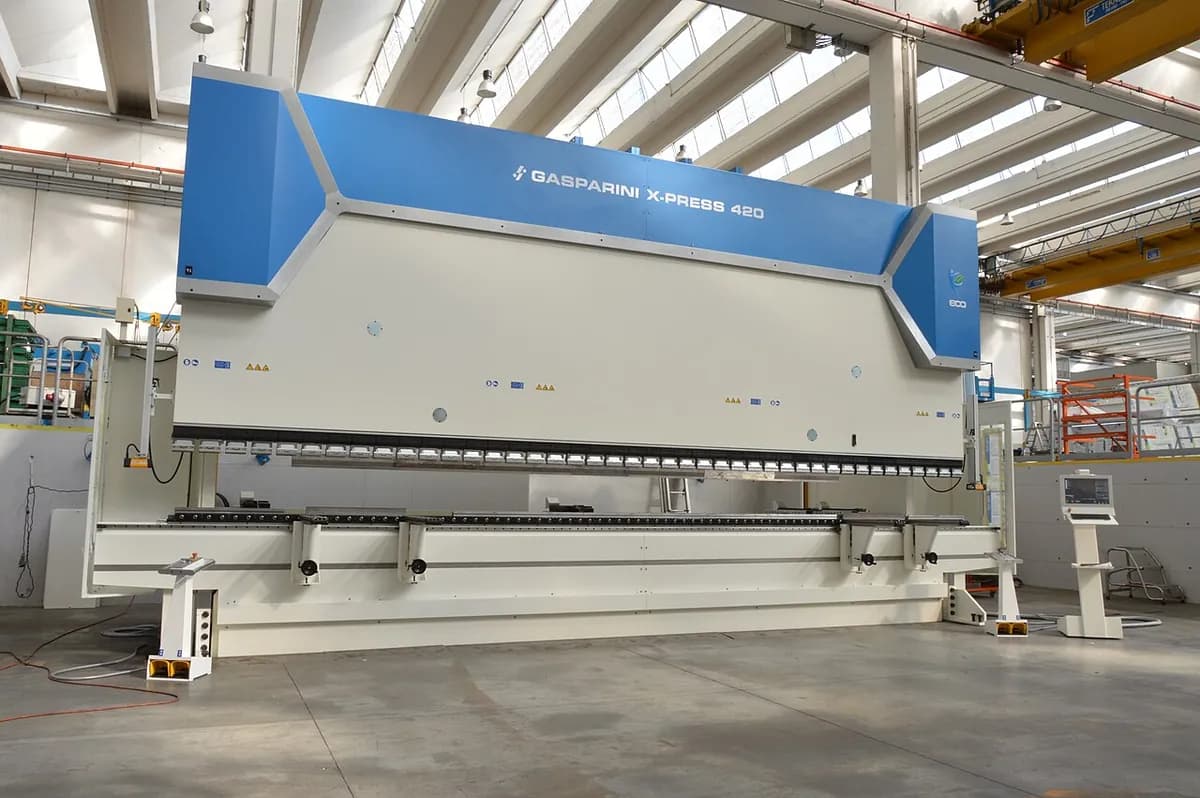
Comment ça marche
Positionner la tôle. Vous posez le flan plat (la tôle, déjà coupée à la bonne dimension) sur la matrice en V, l'outil inférieur à rainure en V. Puis vous le faites glisser contre la butée arrière, un ensemble de butées qui fixe l'emplacement de la ligne de pliage.
Presser. Le coulisseau (la poutre supérieure mobile de la presse plieuse) entraîne le poinçon, l'outil supérieur, le long de la ligne de pliage. Des vérins hydrauliques ou des servomoteurs électriques fournissent l'effort, souvent de dizaines à centaines de tonnes.
Plier en l'air. En pliage en l'air, la méthode la plus courante, la tôle ne touche que la pointe du poinçon et les deux arêtes du V. Plus le poinçon descend, plus l'angle est aigu : un même jeu d'outils peut donc faire de nombreux angles.
Démouler. Quand le poinçon remonte, le métal revient de quelques degrés ; ce retour élastique est la partie élastique du pliage qui se relâche. La presse plie donc légèrement au-delà de l'angle visé, puis on tourne la pièce pour le pliage suivant.
Chiffres clés
- Matériaux
- Tôle d'acier, d'acier inoxydable, d'aluminium, de cuivre et de laiton, généralement d'environ 0,5 à 6 mm d'épaisseur ; les presses plieuses lourdes plient des tôles de plus de 20 mm
- Pièces typiques
- Supports, coffrets, armoires, châssis, profilés, panneaux, conduits
- Taille de pièce
- De petits clips à des pliages d'environ 3 à 4 m de long sur les machines courantes ; les machines couplées (en tandem) vont plus loin
- Précision
- Angles d'environ ±0,5° à ±1° et longueurs d'ailes d'environ ±0,2 mm sur une presse plieuse CNC (à commande numérique)
- État de surface
- Identique à la tôle d'origine ; les arêtes de la matrice peuvent laisser de légères lignes à côté du pliage
- Taille de série adaptée
- De la pièce unique à des dizaines de milliers de pièces ; les séries bien plus grandes passent souvent à l'emboutissage
- Coût d'outillage et de machine
- Poinçons et matrices standard : de centaines à quelques milliers de dollars ; presses plieuses CNC : environ de dizaines de milliers à plusieurs centaines de milliers de dollars
- Vitesse
- Quelques secondes par pliage ; une pièce à plusieurs pliages prend environ une minute, manutention comprise
Atouts et limites
Atouts
- Pas de moule dédié : des outils standard font de nombreuses formes
- Rapide à régler : prototypes et petites séries restent peu chers
- L'épaisseur de la tôle reste presque inchangée
- Une presse plieuse CNC répète chaque pliage avec précision
Limites
- Uniquement des pliages droits ; les formes 3D courbes exigent l'emboutissage ou d'autres procédés
- Il faut corriger le retour élastique, davantage dans l'acier à haute résistance et l'aluminium
- Un rayon intérieur trop serré fissure l'extérieur du pliage
- Les ailes courtes et les trous proches d'un pliage se déforment ; chaque pliage est une course séparée
Où on l'utilise
- Électronique et informatiqueBaies de serveurs, boîtiers d'ordinateurs, armoires électriques
- ConstructionSolins, profilés de finition, cadres de portes, chemins de câbles
- TransportCarrosseries de camions, pièces de remorques, supports, coffrets de batteries
- MachinesProtecteurs de machines, bâtis, boîtiers de coffrets de commande
- Maison et bureauPanneaux d'électroménager, hottes de cuisine, étagères en acier, mobilier de bureau
Comment le reconnaître
- Des plis droits et nets avec un petit rayon intérieur régulier, souvent proche de l'épaisseur de la tôle.
- La même épaisseur partout, même aux angles : le métal a été plié, pas étiré.
- De petites encoches ou de petits vides aux coins des boîtes où deux ailes se rencontrent (découpes de pliage), au lieu d'un angle continu.
- De légères lignes sur la face extérieure, parallèles au pliage, laissées par les arêtes de la matrice.
À comparer avec
À regarder
Muniac LLC · Les principes de base du pliage, expliqués aux débutants
WoodchuckTinman · Utilisation pratique d'une presse plieuse : outillage et butée arrière
Adam Deuling · Du vrai pliage d'atelier sur une presse plieuse CNC
SigmaTEK Systems, LLC · Comment une pièce pliée se déplie en un flan plat : longueur développée et facteur K
Voir de vraies photos
- Wikipédia : Press brake — photos de presses plieuses hydrauliques et mécaniques et de leur butée arrière
- Wikipédia : Bending (metalworking) — schémas du pliage en l'air, du pliage en frappe, du frappage et du retour élastique
- Recherche de photos sur Wikimedia Commons
À retenir
- Un poinçon enfonce la tôle dans une matrice en V ; en pliage en l'air, la profondeur de course détermine l'angle.
- Le métal revient un peu : la presse plie donc toujours légèrement au-delà de l'angle visé.
- Des outils standard peu chers font du pliage la solution idéale pour les plis droits, de la pièce unique à la grande série.
Plus dans Formage de tôles et de tubes
Les 100 procédés
 4.2ShortEmboutissage et emboutissage profondDes matrices appariées découpent et pressent la tôle en forme, souvent en une secondeOuvrir la leçon
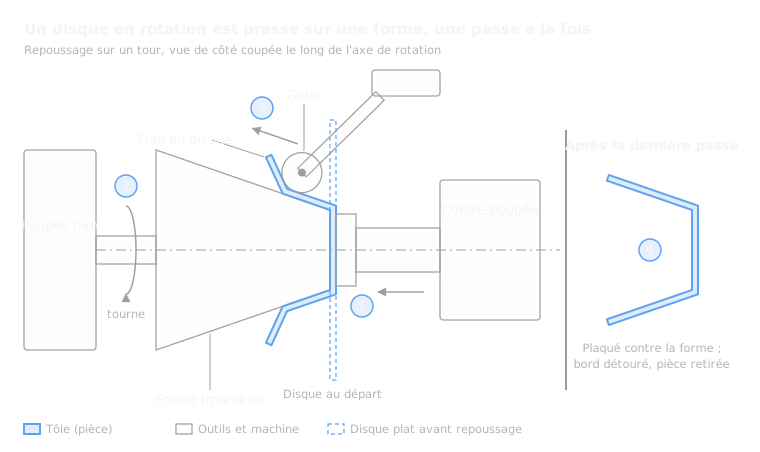 4.3RepoussageUn galet presse un disque en rotation sur une formeOuvrir la leçon
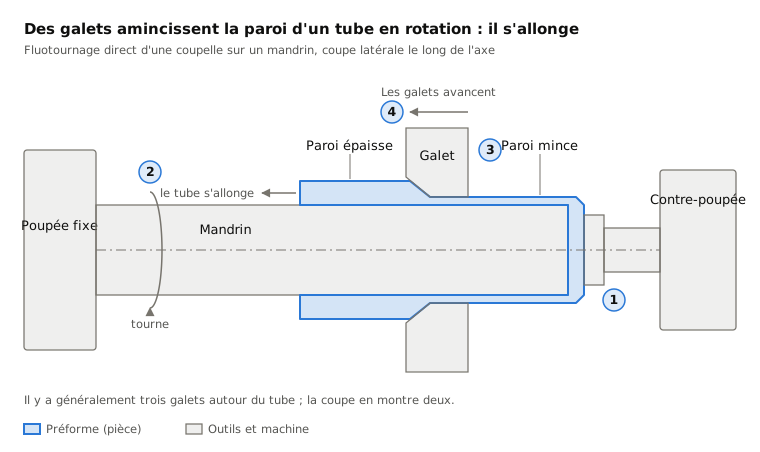
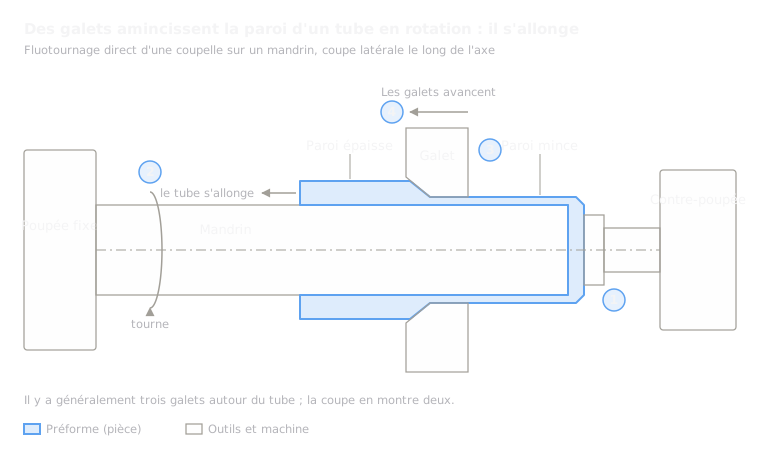 4.4FluotournageDes galets étirent un tube en rotation, plus mince et plus long, sur un mandrinOuvrir la leçon
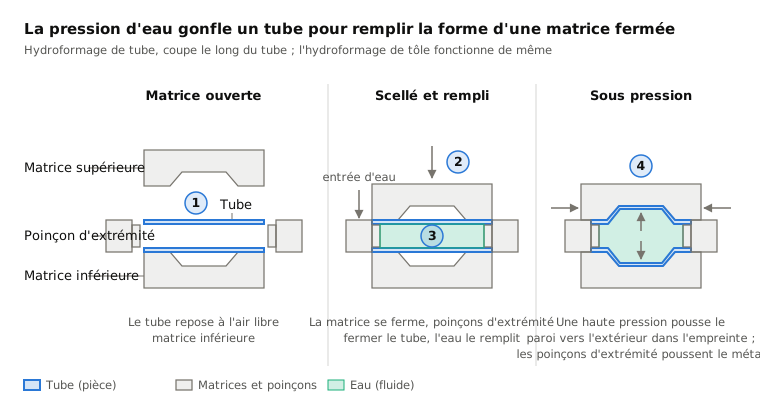
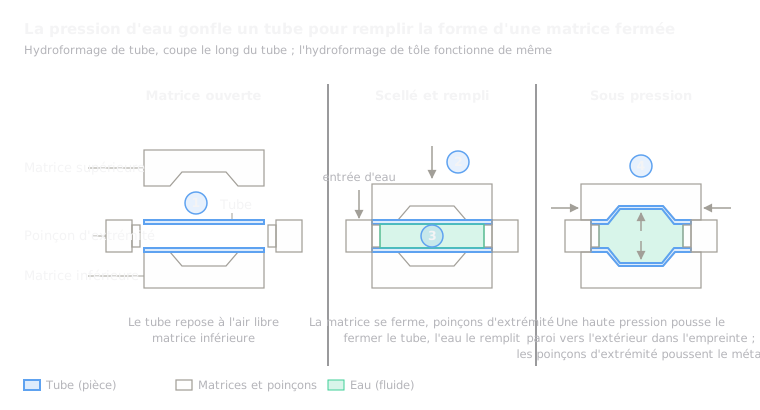 4.5HydroformageLa pression d'un fluide pousse un tube ou une tôle dans une matriceOuvrir la leçon
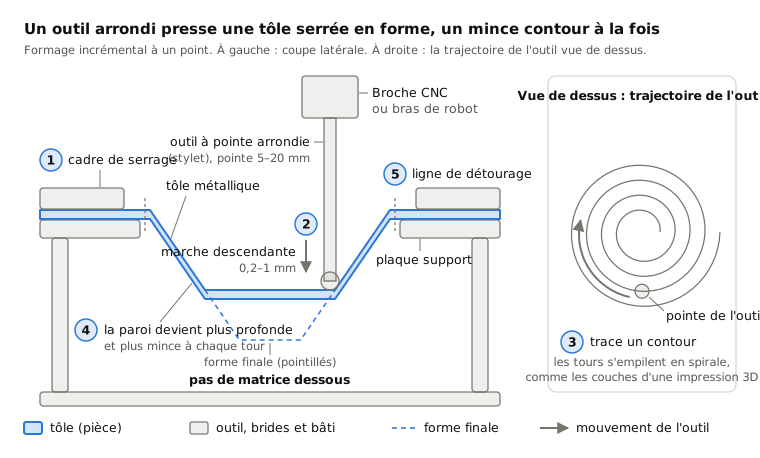
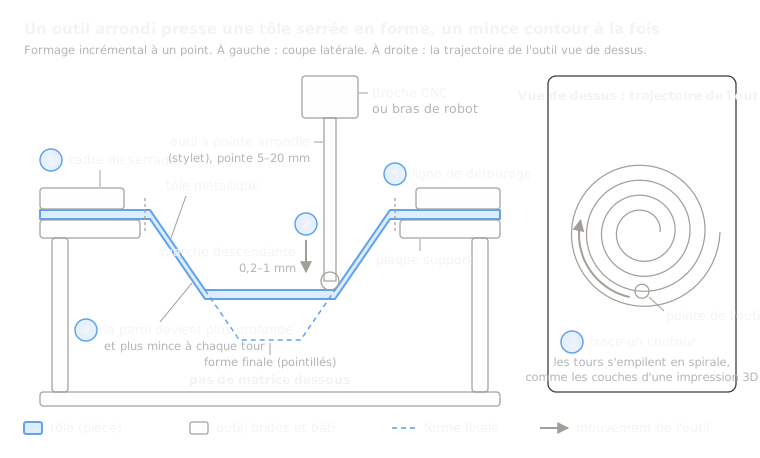 4.6Formage incrémental de tôleUn outil rond trace des contours dans une tôle bridée, sans matriceOuvrir la leçon
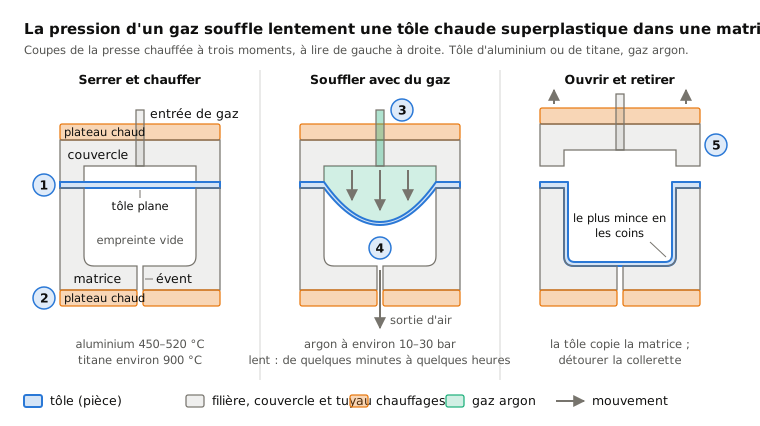
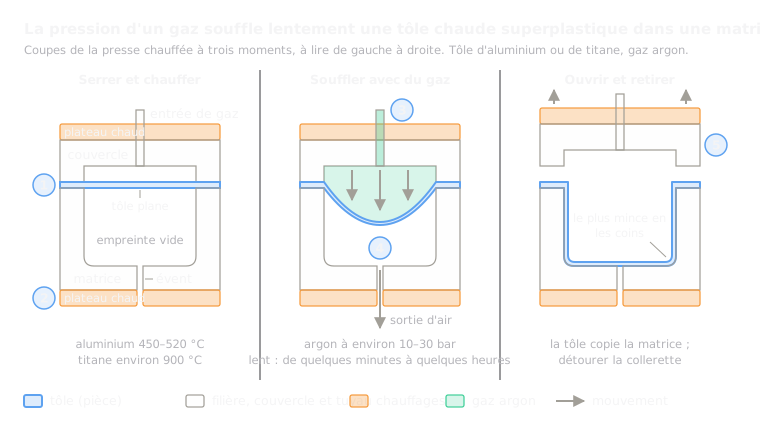 4.7Formage superplastiqueUn gaz chaud souffle une tôle superplastique dans une seule matriceOuvrir la leçon
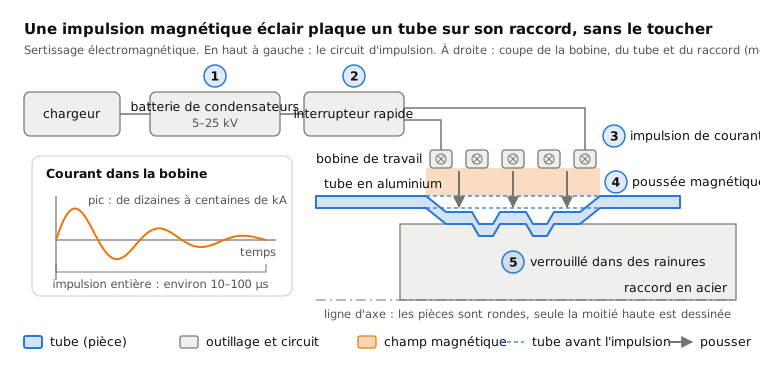
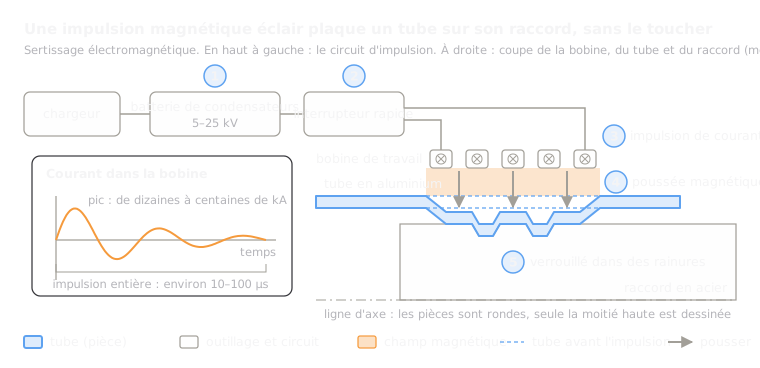 4.8Formage électromagnétiqueUne impulsion magnétique projette le métal sur un raccord, sans contactOuvrir la leçon
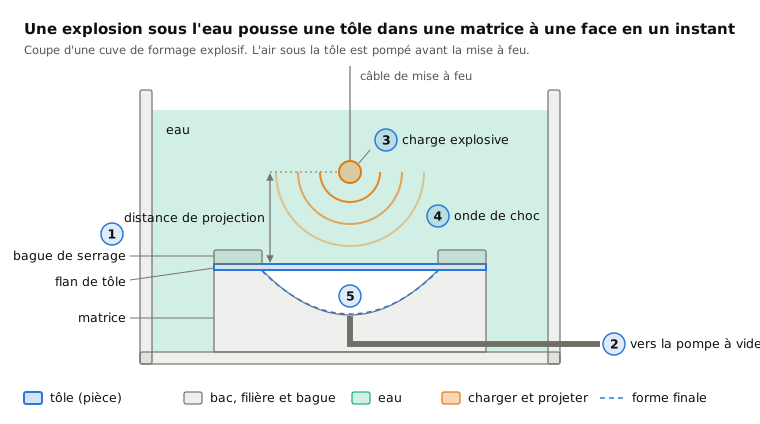
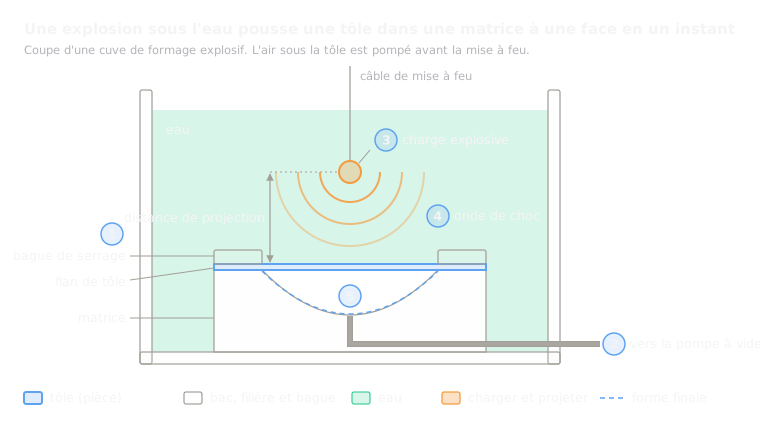 4.9Formage à l'explosifUne explosion sous l'eau pousse une tôle dans une matriceOuvrir la leçon
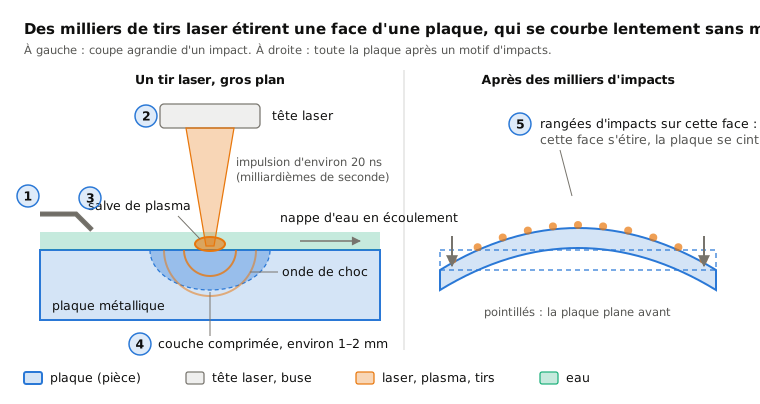
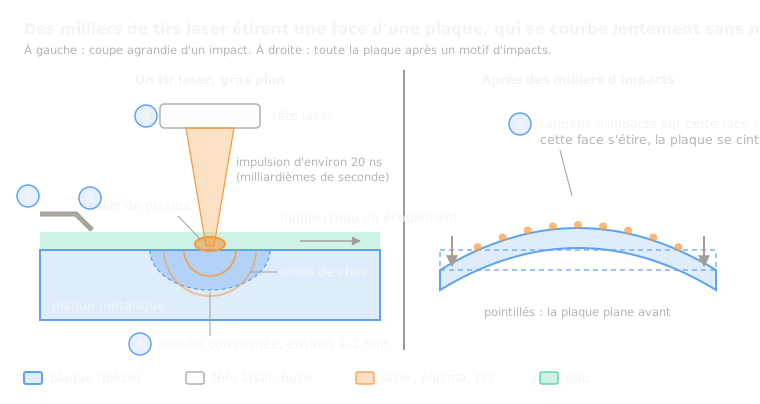 4.10Formage par choc laserDes tirs laser étirent une face pour qu'une plaque se courbeOuvrir la leçon
Essayez
Mettez l'IA au travail dans votre CAO.
Modélisez des pièces, générez des mises en plan et automatisez les tâches répétitives dans votre logiciel de CAO.