

Roulage de filets et taraudage
Presser un filetage sur un flan, ou tarauder ou presser un filetage dans un trou
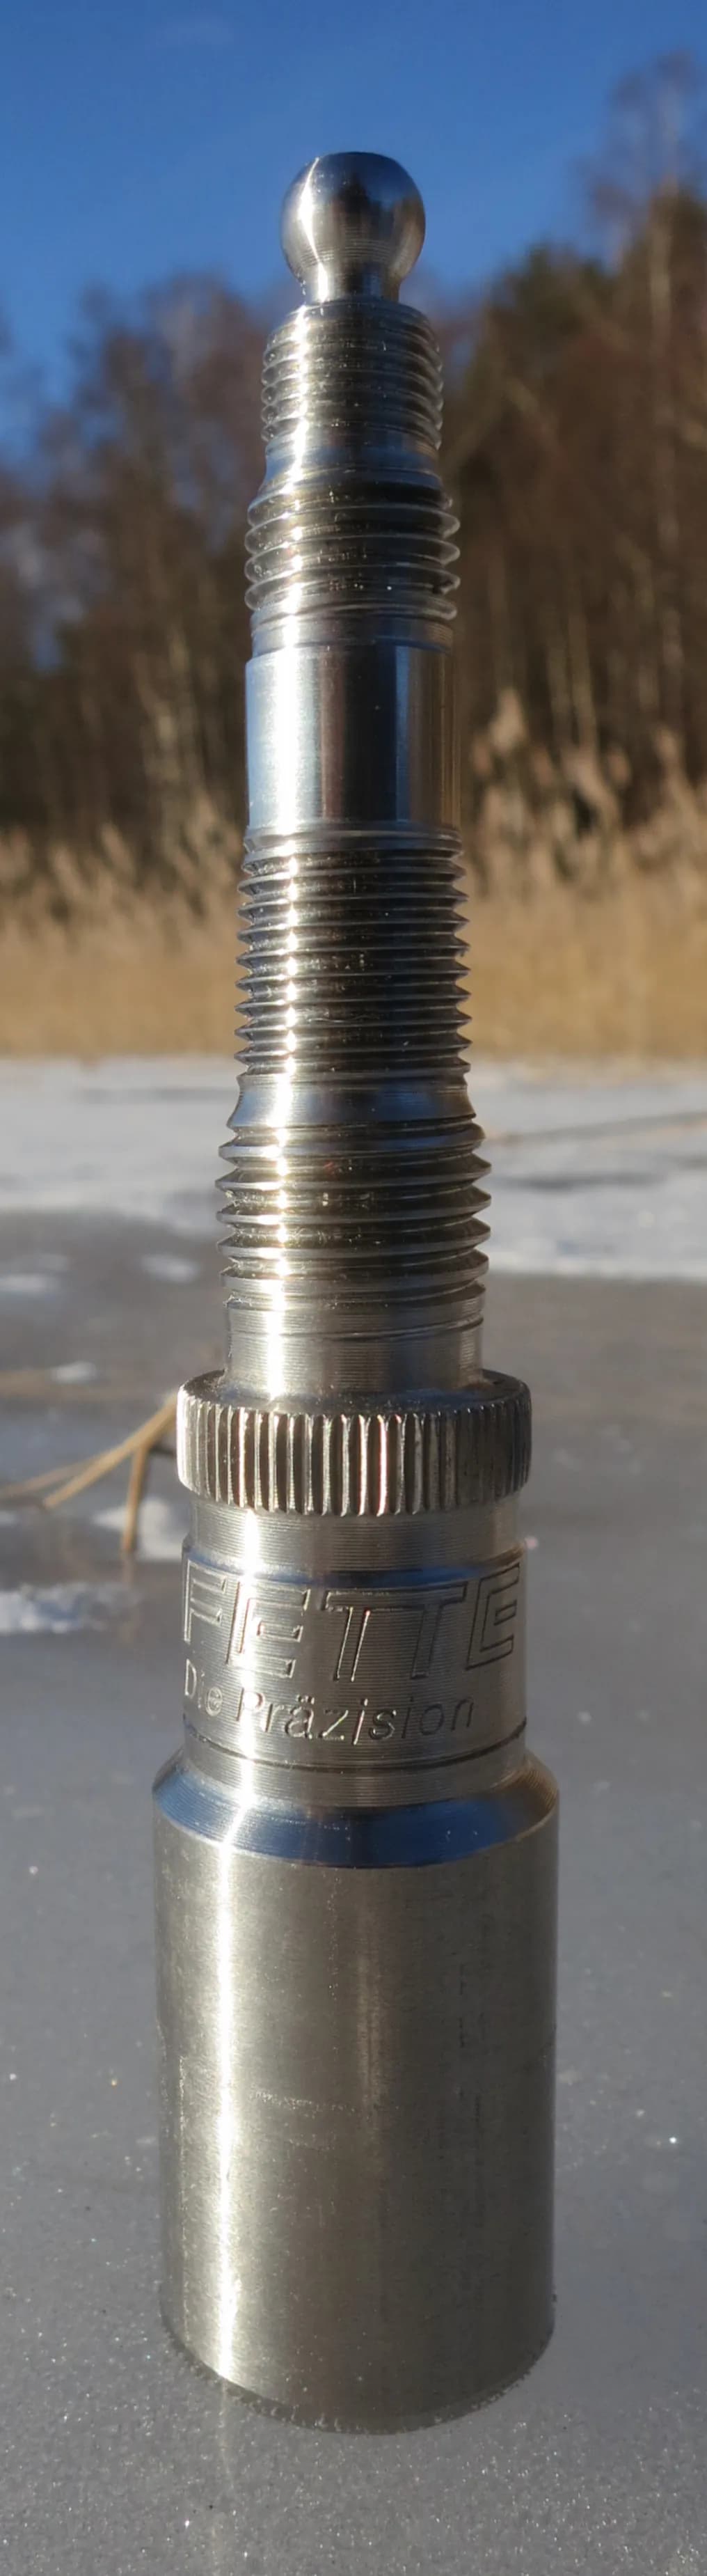
Le roulage de filets presse le filetage sur un flan de vis entre des matrices cannelées, sans enlever de métal. Le taraudage fait le filetage correspondant à l'intérieur d'un trou, avec un outil appelé taraud. Ensemble, ils finissent l'histoire de la vis : le fil (3.4), la tête (3.5), et maintenant le filetage.
Comment ça marche
Alimenter le flan. Un flan à tête issu de la frappe à froid (leçon 3.5) tombe entre deux matrices en acier trempé. Leurs faces portent des nervures inclinées à la forme du filetage.
Le rouler. Une matrice reste fixe pendant que l'autre glisse devant elle. Le flan roule entre les deux, et les nervures s'impriment dans sa surface ; le métal remonte entre les nervures pour former les crêtes.
Une vis sort. En une seule passe, généralement une fraction de seconde, le filetage est terminé. Aucun métal n'est enlevé : l'extérieur du filetage est donc plus grand que le flan d'origine.
Percer le trou. Pour un filetage intérieur, on perce d'abord un trou légèrement plus petit que la taille du filetage (le diamètre de perçage avant taraudage).
Visser le taraud. Le taraud (un outil trempé en forme de vis) est tourné et avancé dans le trou. Un taraud à coupe taille le filetage et fait des copeaux ; un taraud à refoulement n'a pas d'arêtes de coupe et presse le filetage dans la paroi.
Le ressortir. Le taraud est inversé et dévissé, laissant le filetage intérieur prêt pour un boulon.
Chiffres clés
- Matériaux
- Roulage : métaux ductiles comme les aciers, l'acier inoxydable, l'aluminium, le laiton, le titane. Taraudage : presque tout métal ou plastique usinable
- Pièces typiques
- Vis, boulons, goujons, tiges filetées (roulés) ; trous filetés dans des blocs-moteurs, carters, écrous (taraudés)
- Taille de pièce
- Filets roulés d'environ 1 mm à des dizaines de millimètres ; tarauds de moins de 1 mm à environ 50 mm, les plus gros étant taillés autrement
- Précision
- Les classes de tolérance de filetage tiennent généralement les cotes à quelques centièmes de millimètre
- État de surface
- Filets roulés : lisses et brillants. Filets taillés : légèrement rugueux, avec des traces d'outil
- Taille de série adaptée
- Roulage : de milliers à millions. Taraudage : d'un trou à la main à des millions sur machines automatiques
- Coût d'outillage et de machine
- Matrices de roulage : de centaines à milliers de dollars la paire. Tarauds : de quelques dollars à des dizaines de dollars pièce
- Vitesse
- Roulage : souvent des centaines de pièces par minute. Taraudage : quelques secondes par trou sur une machine
Atouts et limites
Atouts
- Les filets roulés sont plus résistants : les fibres du métal suivent le filetage et la surface est écrouie
- Pas de copeaux ni de métal perdu en roulage et en taraudage par refoulement
- Très rapide et peu cher par pièce
- Les tarauds sont peu chers et fonctionnent sur presque toute machine ou à la main
Limites
- Le roulage exige un métal ductile et un flan de taille précise
- Le roulage convient aux filetages extérieurs ; les trous exigent du taraudage
- Les tarauds peuvent casser dans le trou, surtout les petits, et sont difficiles à extraire
- Les tarauds à coupe laissent des copeaux qu'il faut évacuer, surtout dans les trous borgnes
Où on l'utilise
- VisserieVis, boulons, goujons, tiges filetées
- AutomobileGoujons de roues, boulons de moteurs, trous taraudés dans des blocs-moteurs et des boîtes de vitesses
- AéronautiqueBoulons à haute résistance à filets roulés pour la tenue en fatigue
- MachinesTrous de fixation taraudés dans des cadres, carters et supports
- PlomberieRaccords filetés et extrémités de tuyaux
Comment le reconnaître
- Filets roulés : des crêtes lisses et brillantes, parfois avec un léger joint tout en haut.
- Filets roulés : l'extérieur du filetage est plus large que la tige lisse à côté.
- Filets taillés (tarauds ou tours) : de fines traces d'outil, et parfois de petites bavures au début du filetage.
- Trous taraudés par refoulement : un filetage lisse sans traces de copeaux, souvent avec une minuscule ligne de fente à chaque crête.
À comparer avec
À regarder
Haas Automation, Inc. · Types de tarauds, diamètres de perçage et taraudage sur machine CNC
Mr. G-Code Machining · Taraudage à coupe et par refoulement côte à côte
TeskerMFG · Une machine à rouler les filets au travail
TR Fastenings · Une usine de visserie qui roule des filets à grande vitesse
Voir de vraies photos
- Wikipédia : Threading (manufacturing) — méthodes de taillage et de roulage de filets, avec des photos
- Wikipédia : Tap and die — tarauds, filières et coupes de tarauds à coupe et à refoulement
- Recherche de photos sur Wikimedia Commons
À retenir
- Le roulage de filets presse un filetage sur un flan entre des matrices cannelées, sans copeaux.
- Le taraudage fait le filetage correspondant dans un trou percé, par coupe ou par pressage.
- Les filets roulés sont plus résistants que les filets taillés, car les fibres du métal suivent le filetage.
Plus dans Formage massif
Les 100 procédés
 3.1ShortForgeage (matrice ouverte et matrice fermée)Écraser du métal chaud entre des matrices plates ou façonnéesOuvrir la leçon
 3.2LaminageTirer le métal dans l'écart entre des cylindres tournantsOuvrir la leçon
 3.3Filage (profilés en aluminium et tuyaux en plastique)Pousser du métal ou du plastique à travers une filièreOuvrir la leçon
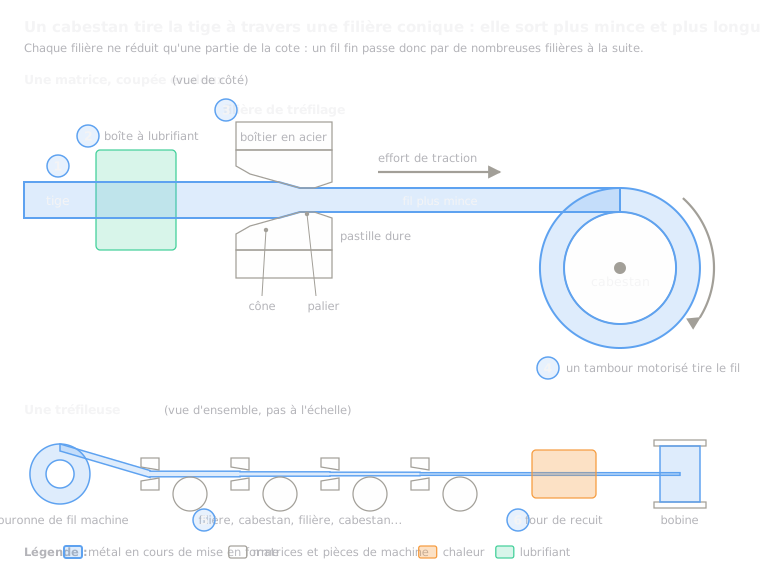 3.4TréfilageTirer une tige à travers des filières de plus en plus petitesOuvrir la leçon
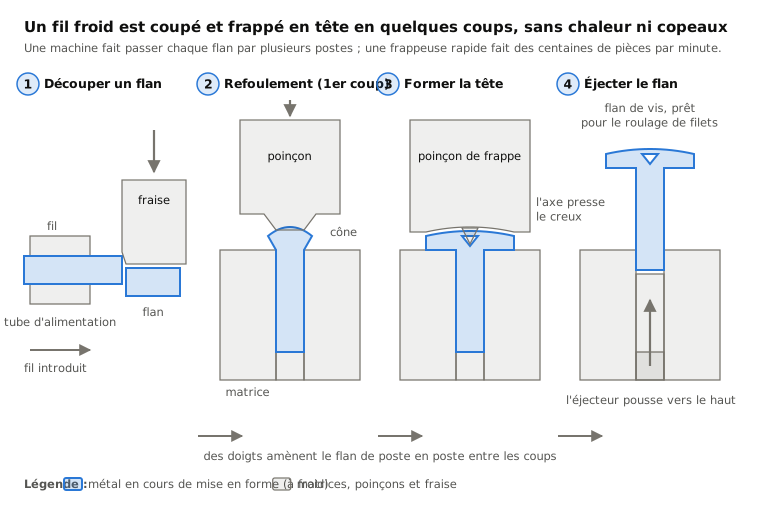
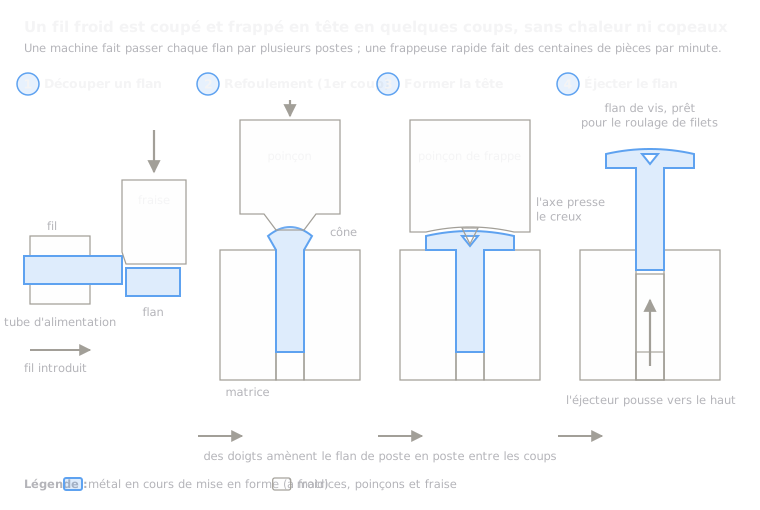 3.5Frappe à froidDu fil coupé en lopins dont on forme une tête, à froidOuvrir la leçon
Essayez
Mettez l'IA au travail dans votre CAO.
Modélisez des pièces, générez des mises en plan et automatisez les tâches répétitives dans votre logiciel de CAO.