

Filage (profilés en aluminium et tuyaux en plastique)
Pousser du métal ou du plastique à travers une filière
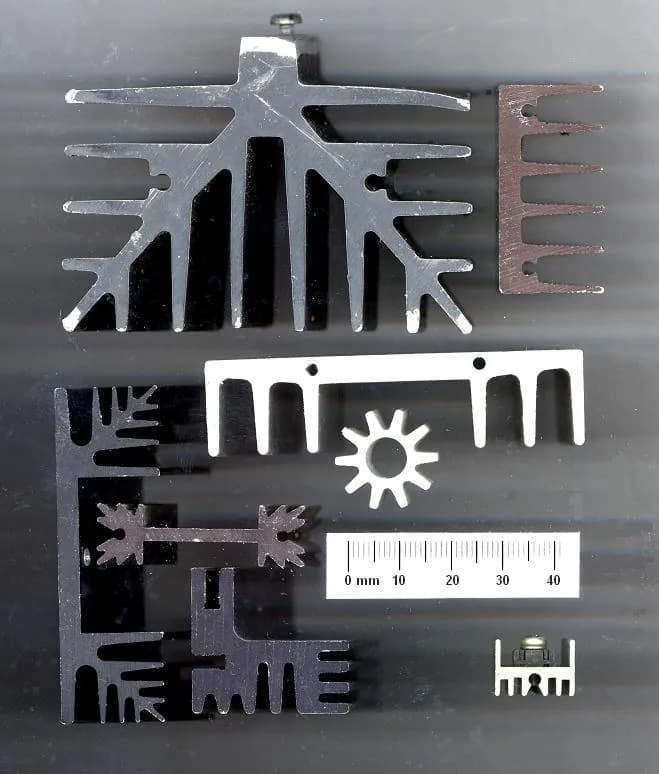
Le filage pousse la matière à travers une ouverture façonnée (une filière), comme du dentifrice hors d'un tube, ce qui donne une longue pièce de cette section. Les cadres de fenêtres et les dissipateurs thermiques sont en aluminium filé ; les tuyaux d'eau et l'isolant de câbles sont en plastique extrudé. Une fois qu'on a la filière, on peut faire la forme dans n'importe quelle longueur.
Comment ça marche
Chauffer la billette. Une billette (un court et épais tronçon d'aluminium) est chauffée à environ 450–500 °C. Elle reste solide et ne rougit pas, mais devient assez molle pour s'écouler sous pression.
Pousser avec le piston. La billette est chargée dans un conteneur chauffé. Un piston hydraulique la pousse avec un effort de centaines à milliers de tonnes.
Presser à travers la filière. Le métal s'écoule à travers la filière (un épais disque d'acier percé d'un trou façonné). Il en sort sous forme de profilé (une longue pièce à section constante). Pour les formes creuses, le métal se sépare autour d'un noyau central dans la filière et se ressoude ensuite.
Refroidir, étirer et couper. Un tireur guide le profilé chaud le long d'une table pendant que de l'air ou de l'eau le refroidit. Il est ensuite étiré droit, coupé à longueur, et souvent traité thermiquement ou anodisé (doté d'une couche d'oxyde protectrice).
Tuyau en plastique : fondre avec une vis. Des granulés de plastique tombent d'une trémie dans un fourreau chauffé. Une vis tournante (une vis sans fin, comme dans un hachoir à viande) les fait fondre par la chaleur et la friction, et pousse la matière fondue vers l'avant sans arrêt.
Former le tube. La matière fondue s'écoule à travers un espace annulaire de la filière, autour d'un pointeau central qui forme le trou du tuyau.
Refroidir, tirer et couper. Le tuyau encore mou passe dans une cuve d'eau qui fixe sa taille finale. Un tireur l'entraîne à vitesse constante, et une scie le coupe à longueur.
Chiffres clés
- Matériaux
- Alliages d'aluminium (de loin le métal le plus courant), cuivre, laiton, magnésium ; plastiques comme le PVC, le polyéthylène et le polypropylène
- Pièces typiques
- Cadres de fenêtres et de portes, dissipateurs thermiques, rails et tubes, tuyaux d'eau, isolant de câbles, garnitures et joints en plastique
- Taille de pièce
- Profilés en aluminium d'environ un centimètre à des dizaines de centimètres de large, coupés à des longueurs de plusieurs mètres ; tuyaux en plastique de quelques millimètres à plus d'un mètre de diamètre
- Précision
- Aluminium : environ ±0,1–0,3 mm sur les petites sections. Tuyau en plastique : typiquement quelques dixièmes de millimètre
- État de surface
- Lisse, avec de faibles lignes de filière dans le sens de la longueur ; l'aluminium est souvent anodisé ou peint
- Taille de série adaptée
- De courtes séries (les filières coûtent peu) à des lignes de plastique qui tournent sans arrêt jour et nuit
- Coût d'outillage et de machine
- Filières d'aluminium : souvent de quelques centaines à quelques milliers de dollars. Presses et lignes complètes : de centaines de milliers à des millions
- Vitesse
- Aluminium : une billette entière pressée en quelques minutes. Plastique : continu, typiquement des mètres par minute
Atouts et limites
Atouts
- Sections complexes en une seule passe, y compris creuses
- Des filières bon marché rendent abordables même de courtes séries d'un profilé sur mesure
- Continu et rapide, avec peu de déchets (les bouts de rebut sont recyclés)
- Bon état de surface, prêt pour l'anodisation ou la peinture
Limites
- Uniquement des sections constantes ; les trous ou les détails sur la longueur doivent être usinés ensuite
- Les parois très minces et les angles vifs sont difficiles à obtenir
- Les longs profilés peuvent se vriller ou se cintrer et doivent être étirés droits
- Les métaux durs comme l'acier demandent des efforts très élevés et usent vite les filières
Où on l'utilise
- ConstructionCadres de fenêtres et de portes, sections de murs-rideaux, garde-corps, tuyaux d'évacuation en PVC
- ÉlectroniqueDissipateurs thermiques, boîtiers d'équipements, profilés pour bandes LED
- TransportSections de carrosserie de trains et d'autobus, barres de toit, poutres de pare-chocs
- Plomberie et réseauxTuyaux d'eau et de gaz, conduits de câbles, isolant de câbles
- Biens de consommationRails de rideaux, montants d'échelles, tuyaux d'arrosage
- Alimentaire (même principe)Pâtes, céréales du petit-déjeuner, snacks
Comment le reconnaître
- La section est exactement la même sur toute la longueur ; une extrémité coupée montre le profil complet.
- De fines lignes droites dans le sens de la longueur (lignes de filière), plus faciles à voir sur de l'aluminium nu sous une lumière.
- Des extrémités coupées à la scie, avec des trous et des entailles ajoutés plus tard par usinage.
- Sur les tuyaux en plastique, du texte imprimé qui se répète sur la longueur, ajouté à la sortie de la ligne.
À comparer avec
À regarder
Hydro · Toute la filière aluminium, expliquée étape par étape
corematerials · Une simple coupe du piston, de la billette et de la filière
Hydro · Une vraie presse qui transforme une billette en profilé
Machine GPM · Une ligne de tuyaux en plastique : extrudeuse, cuve de refroidissement, tireur et scie
Voir de vraies photos
- Wikipédia : Extrusion — schémas du filage direct et indirect, photos de profilés et de filières
- Recherche de photos sur Wikimedia Commons
À retenir
- Le filage pousse la matière à travers une filière façonnée ; le produit garde cette section sur n'importe quelle longueur.
- L'aluminium est poussé par un piston une billette à la fois ; le plastique est fondu et poussé sans arrêt par une vis.
- Des filières bon marché rendent les profilés sur mesure abordables, même en petites séries.
Plus dans Formage massif
Les 100 procédés
 3.1ShortForgeage (matrice ouverte et matrice fermée)Écraser du métal chaud entre des matrices plates ou façonnéesOuvrir la leçon
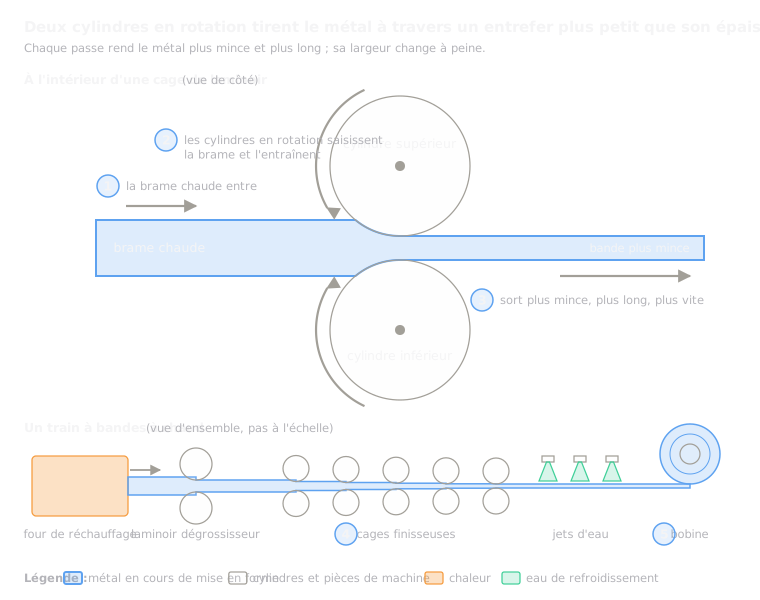 3.2LaminageTirer le métal dans l'écart entre des cylindres tournantsOuvrir la leçon
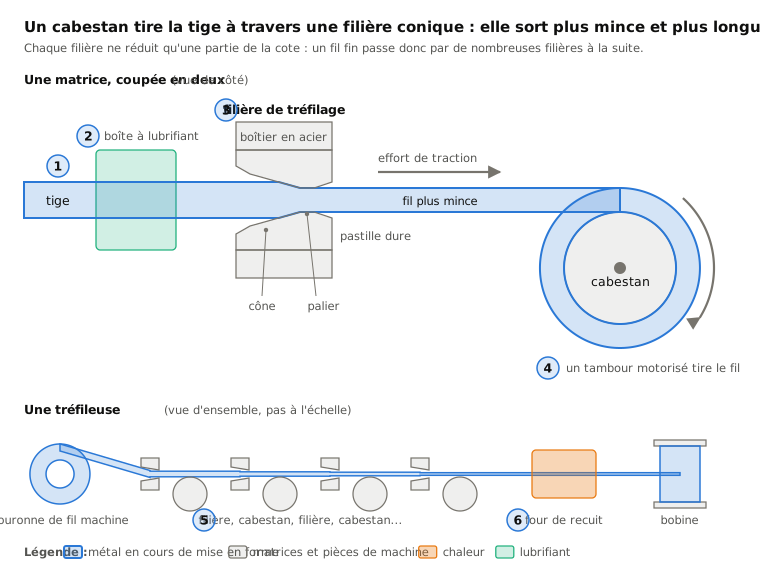
 3.4TréfilageTirer une tige à travers des filières de plus en plus petitesOuvrir la leçon
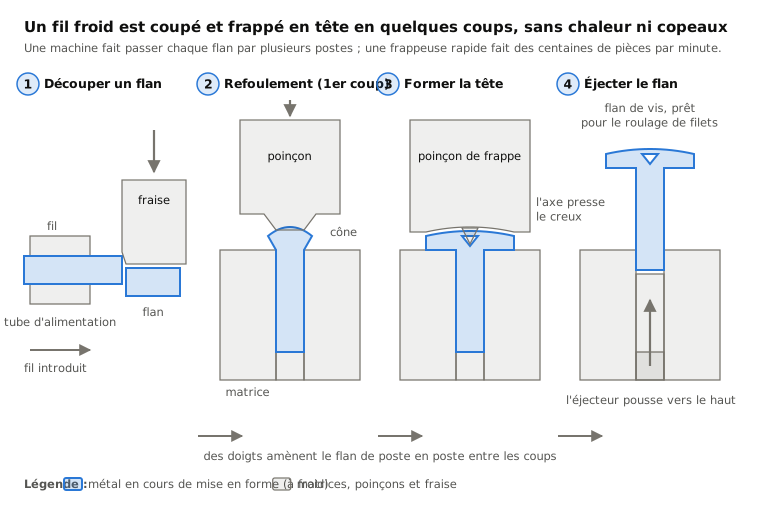
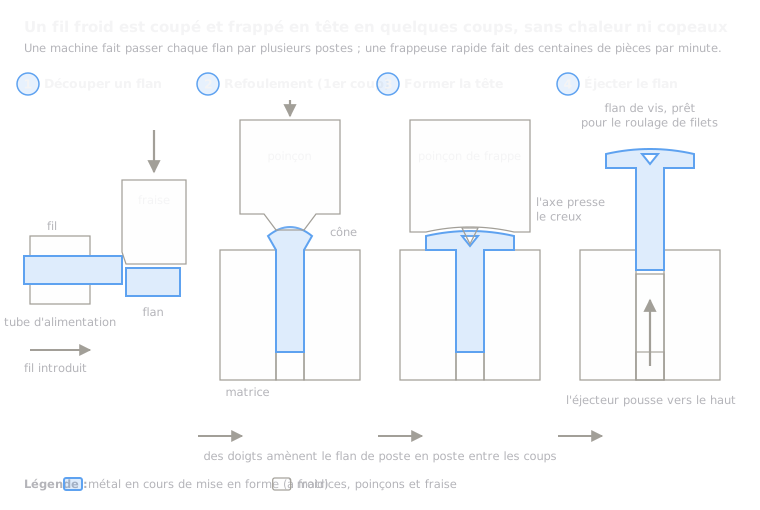 3.5Frappe à froidDu fil coupé en lopins dont on forme une tête, à froidOuvrir la leçon
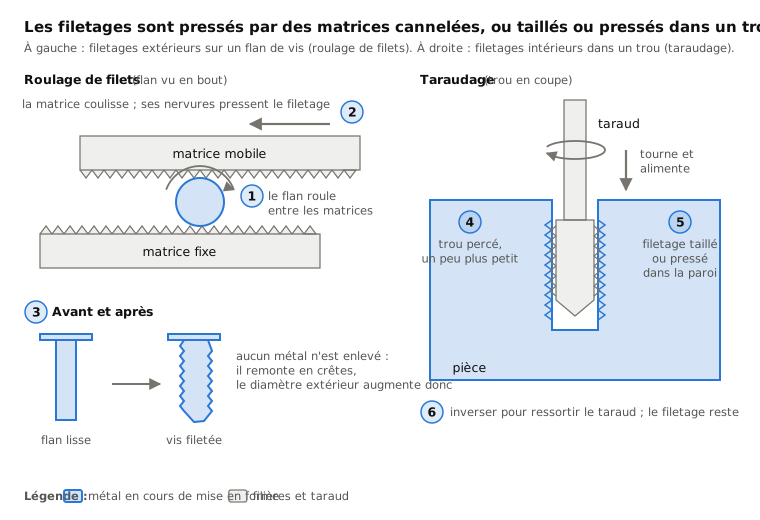
 3.6Roulage de filets et taraudagePresser un filetage sur un flan, ou tarauder ou presser un filetage dans un trouOuvrir la leçon
Essayez
Mettez l'IA au travail dans votre CAO.
Modélisez des pièces, générez des mises en plan et automatisez les tâches répétitives dans votre logiciel de CAO.