

Frappe à froid
Du fil coupé en lopins dont on forme une tête, à froid
La frappe à froid coupe un court morceau de fil et martèle une extrémité pour en faire une tête, à température ambiante, en une fraction de seconde. Presque chaque vis, boulon, clou et rivet que vous possédez a été fait ainsi. Elle ne gaspille presque pas de métal et c'est l'un des moyens les plus rapides de faire une pièce pleine.
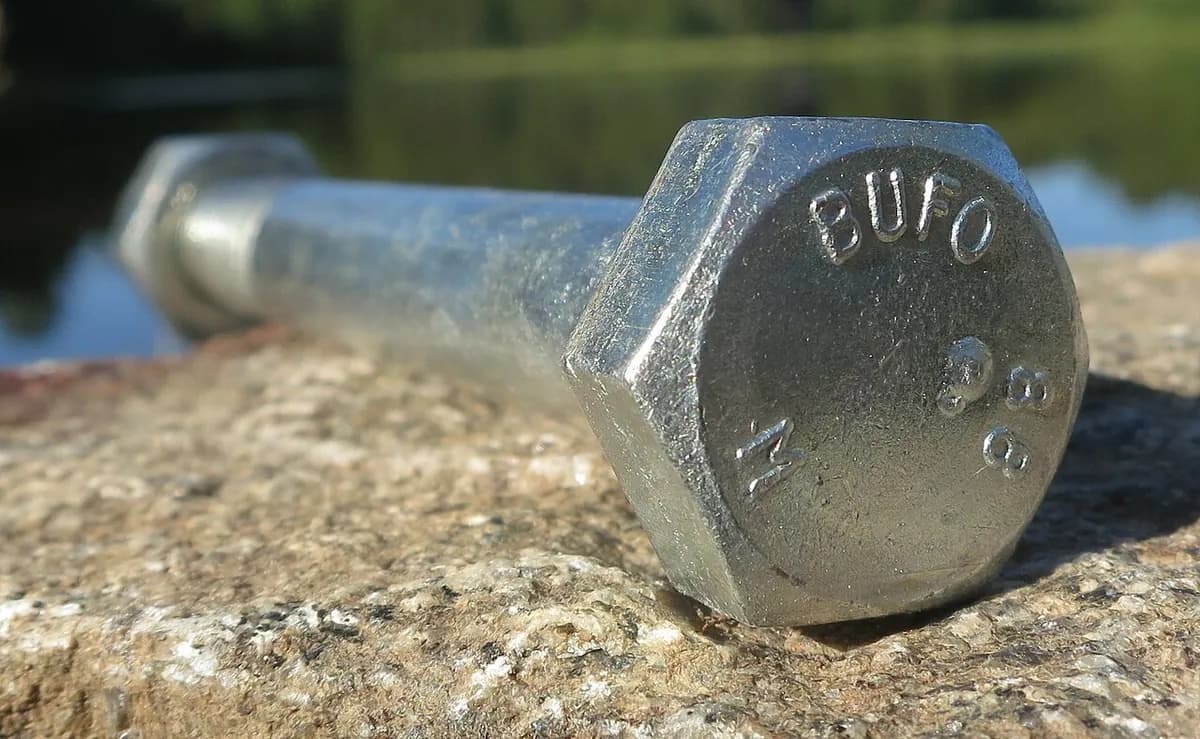
Comment ça marche
Couper un lopin. Le fil tréfilé (leçon 3.4) est déroulé d'une bobine, redressé et poussé dans un tube d'alimentation. Un couteau cisaille un lopin (un petit tronçon) exactement à la bonne longueur.
Refouler au premier coup. Des doigts de transfert placent le lopin dans une matrice (un bloc trempé percé d'un trou). Un poinçon frappe son extrémité et la refoule (l'écrase plus courte et plus large) en un cône grossier.
Former la tête. Au poste suivant, un poinçon de frappe aplatit le cône en tête définitive. Une broche sur le poinçon imprime l'empreinte, par exemple une empreinte cruciforme ou hexagonale pour le tournevis.
Éjecter. Une broche d'éjection pousse l'ébauche finie hors de la matrice. Une ébauche de vis passe ensuite au roulage de filets (leçon 3.6), et souvent au traitement thermique et au traitement de surface.
Chiffres clés
- Matériaux
- Aciers à bas et moyen carbone, aciers alliés, acier inoxydable, aluminium, cuivre et laiton
- Pièces typiques
- Vis, boulons, rivets, clous, axes, ébauches de billes, corps de bougies, petits arbres
- Taille de pièce
- Typiquement d'environ 1 mm à environ 30 mm de diamètre, et jusqu'à quelques centaines de millimètres de long
- Précision
- Typiquement environ ±0,05–0,1 mm sur les diamètres ; têtes un peu moins précises
- État de surface
- Surfaces formées lisses et légèrement brillantes, sans marques d'outil de coupe
- Taille de série adaptée
- Très grand : de dizaines de milliers à des millions de pièces identiques
- Coût d'outillage et de machine
- Jeux de matrices et de poinçons : des milliers de dollars. Frappeuses multipostes : de centaines de milliers à des millions
- Vitesse
- Petites pièces : souvent quelques centaines par minute ; gros boulons : des dizaines par minute
Atouts et limites
Atouts
- Extrêmement rapide et bon marché par pièce
- Presque aucun déchet : pas de copeaux, presque tout le fil devient produit
- L'écrouissage rend le métal plus résistant, et les fibres suivent la tête
- Pièces très répétables issues de machines automatiques
Limites
- L'outillage et le réglage ne sont rentables que sur de très gros lots
- Limitée à des formes assez compactes et rondes faites à partir de fil
- Le métal doit être assez ductile pour ne pas se fissurer quand il est écrasé à froid
- Les détails serrés (filets fins, alésages précis) demandent des étapes supplémentaires
Où on l'utilise
- VisserieVis à bois et à métaux, boulons, rivets, clous
- AutomobileBoulons de roues, boulons de moteurs, rotules, pièces de soupapes
- ÉlectroniqueMinuscules vis pour téléphones et ordinateurs portables, broches de contact
- ConstructionChevilles d'ancrage, boulons de charpente, clous
- RoulementsÉbauches de billes en acier avant rectification
Comment le reconnaître
- Une tête qui se raccorde en douceur à la tige, sans couture ni ligne de soudure.
- Un bout légèrement rugueux ou aplati à l'autre extrémité, là où le fil a été cisaillé.
- Des lettres ou des chiffres en relief ou estampés sur la tête, imprimés par le poinçon (classe du boulon et marques du fabricant).
- Des pièces identiques par milliers, typiquement vendues en boîtes en vrac.
À comparer avec
À regarder
Corey @ SmithReps · Un aperçu d'une minute de la façon dont les vis sont frappées
Nedschroef Machinery · Comment une frappeuse multipostes façonne une pièce coup par coup
Arjaan Buijk · Une simulation de l'écoulement du métal à chaque poste
INFASCO · Une usine de boulons, de la bobine de fil au boulon fini
Voir de vraies photos
- Wikipédia : Frappe à froid — principe, types de frappeuses et fibrage
- Recherche de photos sur Wikimedia Commons
À retenir
- La frappe à froid coupe le fil en lopins et y frappe une tête, à froid, en quelques coups.
- Plusieurs postes dans une même machine façonnent chaque pièce pas à pas, des centaines de fois par minute.
- Elle fabrique presque toutes les vis, tous les boulons et tous les rivets, avec presque aucun déchet.
Plus dans Formage massif
Les 100 procédés
 3.1ShortForgeage (matrice ouverte et matrice fermée)Écraser du métal chaud entre des matrices plates ou façonnéesOuvrir la leçon
 3.2LaminageTirer le métal dans l'écart entre des cylindres tournantsOuvrir la leçon
 3.3Filage (profilés en aluminium et tuyaux en plastique)Pousser du métal ou du plastique à travers une filièreOuvrir la leçon
 3.4TréfilageTirer une tige à travers des filières de plus en plus petitesOuvrir la leçon
 3.6Roulage de filets et taraudagePresser un filetage sur un flan, ou tarauder ou presser un filetage dans un trouOuvrir la leçon
Essayez
Mettez l'IA au travail dans votre CAO.
Modélisez des pièces, générez des mises en plan et automatisez les tâches répétitives dans votre logiciel de CAO.